



Eenheid 6: Haas CNC Besturingssystemen Beheersen
Doelstellingen
Na het voltooien van deze module bent u in staat om:
- De Haas-besturing te identificeren.
- Het toetsenbord te identificeren.
- De Start/Home Machine procedure te beschrijven.
- De Door Override procedure te beschrijven.
- De Load Tools procedure te beschrijven.
- De Tool Length Offset (TLO) procedure voor elk gereedschap te beschrijven.
- Deel nul offset (XY) te verifiëren met MDI.
- De tool offset instelling te beschrijven.
- Tool Length Offset te verifiëren met MDI.
- De procedure om een CNC-programma te laden te beschrijven.
- De procedure om een CNC-programma op te slaan te beschrijven.
- Uitleggen hoe een CNC-programma te draaien.
- Het gebruik van freesdiametercompensatie (CDC) te beschrijven.
- De afsluitprocedure te beschrijven.
Haas Besturing (Haas Control)
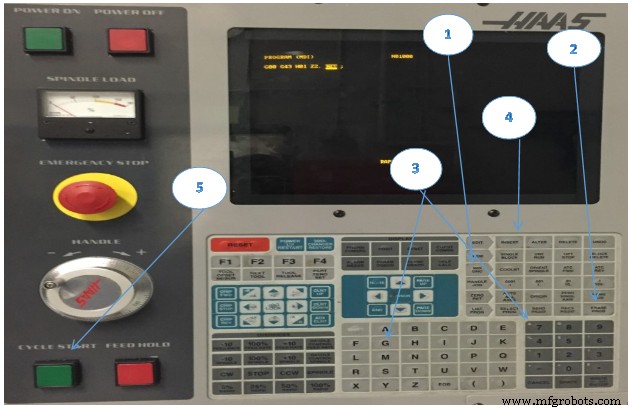
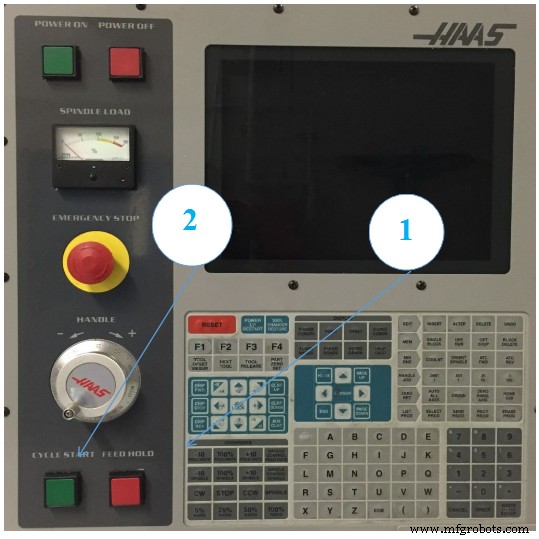
De Haas-besturing wordt getoond in Afbeeldingen 18 en 19 (hier Fig. 1 en 2). Maak uzelf vertrouwd met de locatie van knoppen en bedieningselementen. Gedetailleerde instructies op de volgende pagina's tonen hoe de besturing te bedienen.
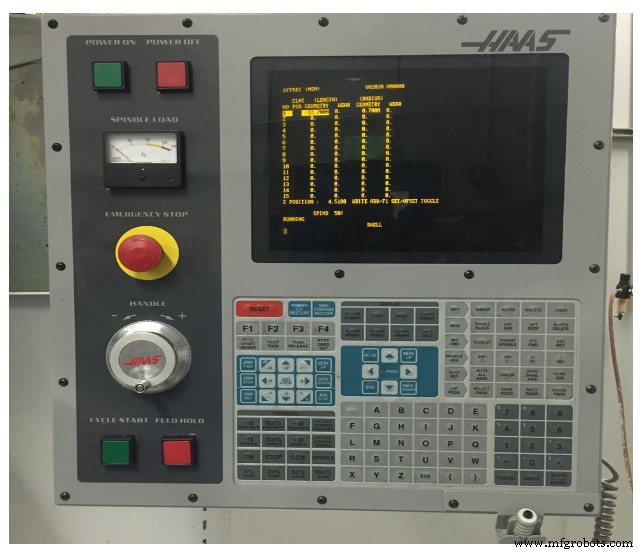
Afbeelding 1. Haas CNC Freesbesturing / Haas Toetsenbord
Toetsenbord (Keyboard)
Toetsenbordtoetsen zijn gegroepeerd in deze functionele gebieden:
- Functietoetsen (Function Keys)
- Cursortoetsen (Cursor Keys)
- Weergavetoetsen (Display Keys)
- Modustoetsen (Mode Keys)
- Numerieke toetsen (Numeric Keys)
- Alfabetische toetsen (Alpha Keys)
- Jog-toetsen (Jog Keys)
- Override-toetsen (Overrides Keys)
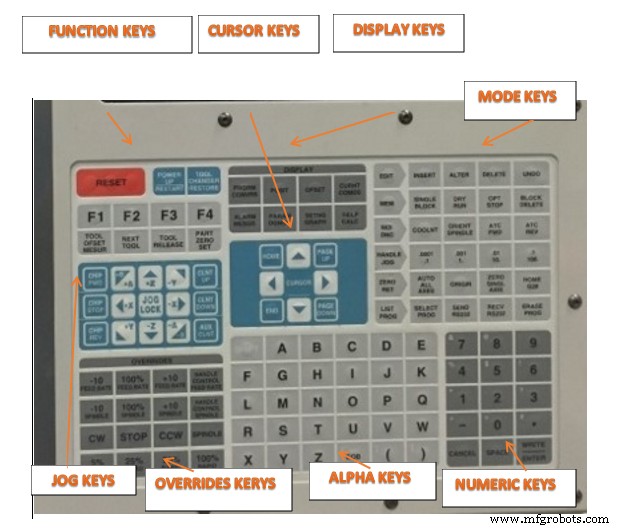
Afbeelding 2. Haas CNC Besturing Knoppen / Toetsenbordtoetsen
Start/Home Machine
Controlelijst (Checklist)
- Werkgebied: Zorg dat werkgebied vrij is.
- Hoofdbreekert: Aan zetten.
- Luchttoevoer: Lucht aan op correcte druk (minimaal 70 PSI voor gereedschapswisselaar).
- POWER ON: Druk de groene knop.
- Noodstop: Controleer of niet getriggerd. Zo ja: rode knop rechtsom draaien om vrij te geven.
- Wachten tot bericht "102 SERVOS OFF" verschijnt voordat u doorgaat.
- RESET drukken.
- Power On Restart uitvoeren.
- Deuren: Zorg dat deuren dicht zijn en werkgebied vrij.
- Wachten tot alle machineassen gehomed zijn voordat u doorgaat.
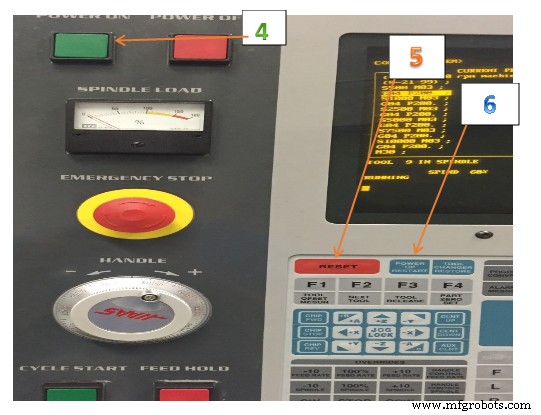
Afbeelding 3. Start/Home Machine
Deur Override (Door Override)
- Mem: Selecteer en druk Mem.
- Setting Graph: Selecteer en druk Setting Graph.
- Voer 51 in
- Cursor: Druk pijltje naar beneden en dan pijltje naar rechts om uit te zetten.
- Write/Enter: Selecteer en druk Write/Enter.
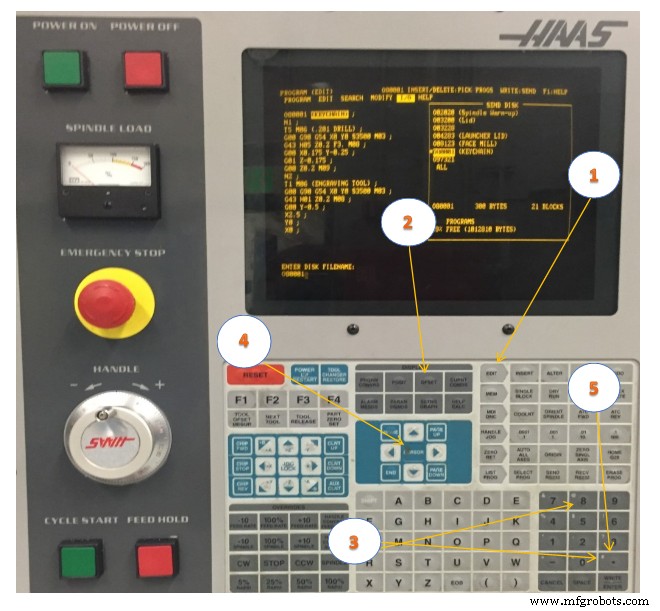
Afbeelding 4. Deur Override
Gereedschappen Laden (Load Tools)
Controlelijst
- MDI/DNC Toets: Druk de MDI/DNC knop.
- Gereedschapnummer: Bijvoorbeeld, om de gereedschapswisselaar te positioneren op T1: druk T dan 1.
- ATC FWD: Druk de ATC FWD knop. De gereedschapswissel indexeert naar T1 positie.
- Gereedschap in Spil Positioneren:
- Grijp niet bij de snijkanalen (cutting flutes)!
- Zorg dat de taper van de gereedschapshouder schoon is.
- Grijp de houder onder de V-flens (V-flange) om afknijpen te voorkomen.
- Duw het gereedschap in de spil.
- Zorg dat de "doggen" (dogs) op de spil lijnen met de sleuven in de gereedschapshouder.
- Tool Release: Druk de Tool Release knop.
- Machine blaast lucht door de spil om vuilnis te wissen.
- Duw het gereedschap zachtjes omhoog en laat de Tool Release knop los.
- Controleer of het gereedschap stevig in de spil zit voordat u loslaat.
- Herhaal stappen 2-5 tot alle gereedschappen geladen zijn.
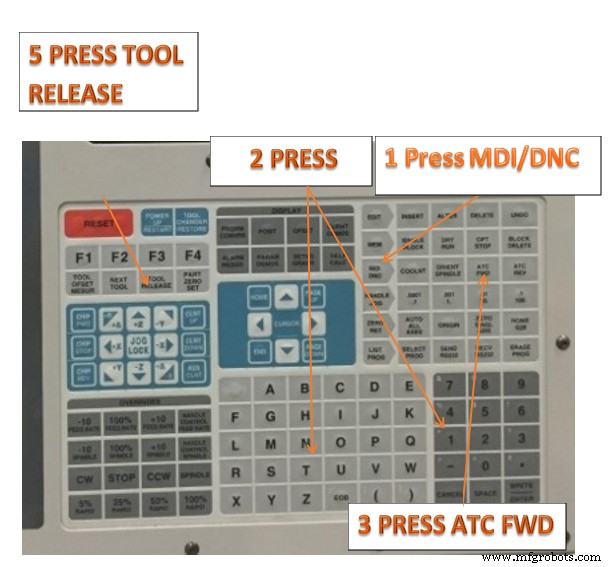
Afbeelding 5. Gereedschappen Laden
Offsets Instellen (Setting Offsets)
Om een deel nauwkeurig te bewerken, moet de freesmachine weten waar het deel op de tafel ligt en wat de afstand is van de punt van de gereedschappen tot de bovenkant van het deel (tool offset vanaf home positie).
Handmatig Offsets Invoeren
- Kies een van de offset-pagina's.
- Beweeg de cursor naar de gewenste kolom.
- Typ de offsetwaarde die u wilt gebruiken.
- Druk (ENTER) of (F1). De waarde wordt in de kolom ingevoerd.
- Voer een positieve of negatieve waarde in en druk (ENTER) om het bedrag op te tellen bij het getal in de geselecteerde kolom; druk (F1) om het getal in de kolom te vervangen.
Jog Modus (Jog Mode)
Jog-modus laat u de machineassen naar een gewenste locatie joggen. Vóór het joggen van een as, moet de machine zijn home-positie vastgesteld hebben. De besturing doet dit bij machine-opstart.
Jog-modus Activeren
- Druk (HANDLE JOG).
- Druk de gewenste as (+X, -X, +Y, -Y, +Z, -Z).
- Er zijn verschillende increment snelheden in jog-modus: (.0001), (.001), (.01) en (.1). Elke klik van de jog-handvat verplaatst de as de afstand gedefinieerd door de huidige jog-snelheid. U kunt ook een optionele Remote Jog Handle (RJH) gebruiken.
- Houd de jog-handvat knoppen ingedrukt of gebruik de jog-handvat controle om de as te verplaatsen.
Tool Length Offset (TLO) Instellen
Controlelijst
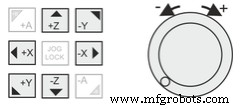
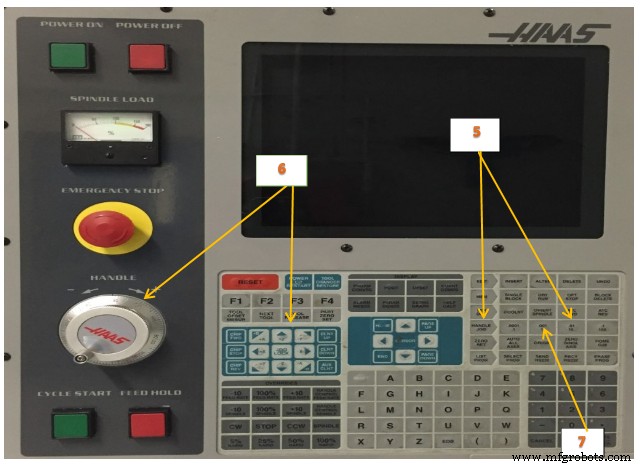
- Handle Jog Modus: Selecteer de Handle Jog knop. Dit stelt de machine in om te worden bestuurd door het handwiel.
- Jog Increment: .01. Dit stelt de job-increment in zodat elke klik van het handwiel het gereedschap 0,01 inch in de jog-richting verplaatst.
- Jog Richting: Druk de Z-knop. Dit stelt het gereedschap in om in Z te bewegen wanneer het jog-handvat wordt bewogen.
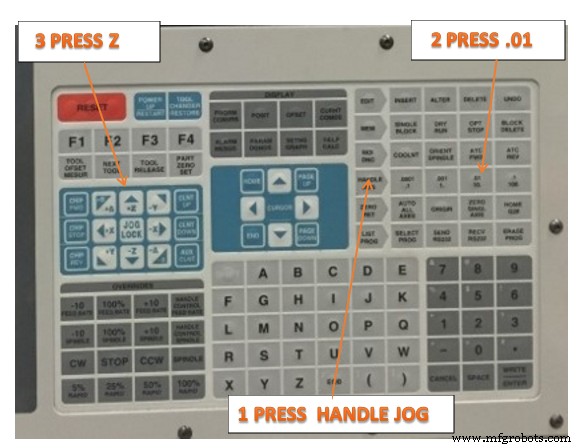
Afbeelding 6. TLO
- Offsets: Selecteer en druk Offset. De Tool Offset pagina verschijnt.
- Cursor Pijlen: Uitlijnen voor actief gereedschap. Gebruik de Op-Neer cursor toetsen (indien nodig) om de gehighlight balk op de grafische weergave over de offsetwaarden voor het momenteel actieve gereedschap te plaatsen.
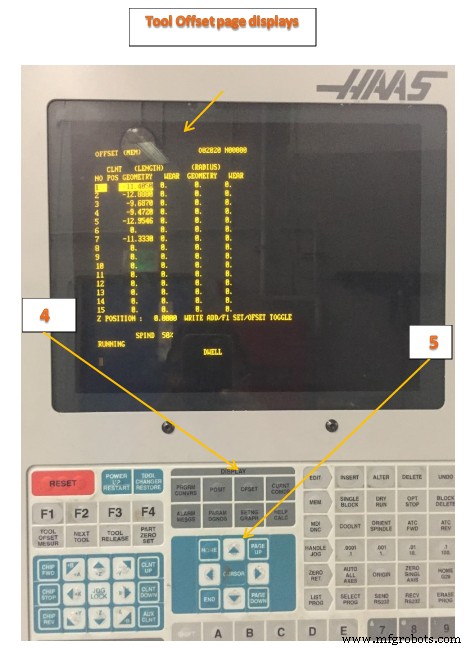
Afbeelding 7. Offset
- Gebruik 1-2-3 Blok om Tool Length In te Stellen:
- Jog zodat het gereedschap onder de bovenkant van het blok zit.
- Oefen lichte druk uit op het blok tegen het gereedschap. Gebruik het Jog Wiel om het gereedschap op te laten zakken tot het blok net eronder weg glijdt.
- Verplaats het blok uit de weg en beweeg het gereedschap terug 0,01 inch onder de bovenkant van het blok.
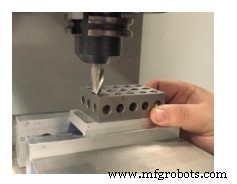
Afbeelding 8
- Jog Increment: .001. Verminder jog-increment en gebruik jog-handvat om het gereedschap in 0,001 inch stappen op te laten zakken tot het net weer onder het blok glijdt.
- Tool Offset Measure: Selecteer en druk Tool Offset Measure. Dit zorgt ervoor dat de besturing de huidige positie van het gereedschap in het lengte-offsetregister invoert. Zorg dat het tool length nummer geüpdatet wordt voordat u doorgaat.
- Volgend Gereedschap (Next Tool): Selecteer en druk Next Tool. Dit zorgt ervoor dat het huidige gereedschap weggezet wordt en het volgende gereedschap geladen wordt. Herhaal stappen 1 t/m 9 tot alle gereedschappen ingesteld zijn.
Afbeelding 9. Offset Display Pagina
LET OP:
Het instellen van gereedschappen vereist handmatig joggen van de machine met handen in de werkuitvoering. Gebruik extreme voorzichtigheid en observeer de volgende regels:
- De spil moet uitstaan.
- Plaats nooit uw hand tussen het gereedschap en het werkstuk.
- Zorg dat de juiste as en jog-increment ingesteld zijn vóór het joggen.
- Beweeg het handvat langzaam en doelbewust. Houd uw ogen op uw handen en de gereedschapspositie te allen tijde.
- Laat nooit iemand anders de besturing bedienen wanneer uw hand in het werkgebied is.
Hoe MDI Te Bereiken (How to Access MDI)
De Manual Data Input Mode (MDI) is een van de modi waarin uw CNC-machine kan opereren. Het idee is om G-codes of M-codes op een regel in te voeren die direct door de machine worden uitgevoerd – u hoeft geen heel G-code programma te schrijven als een regel of twee volstaat. MDI biedt veel kracht met weinig leerinspanning. U kunt MDI-commando's zelfs gebruiken om uw deel te bewerken. Met MDI kan CNC net zo snel en direct zijn als handmatig bewerken.
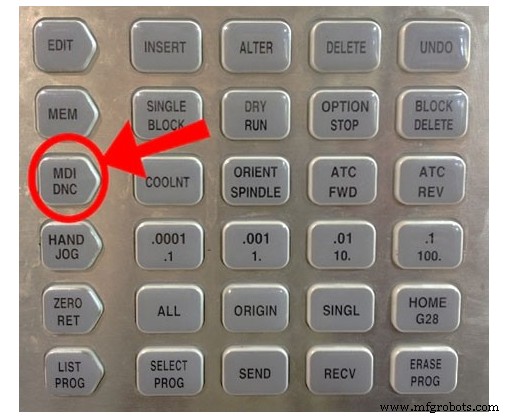
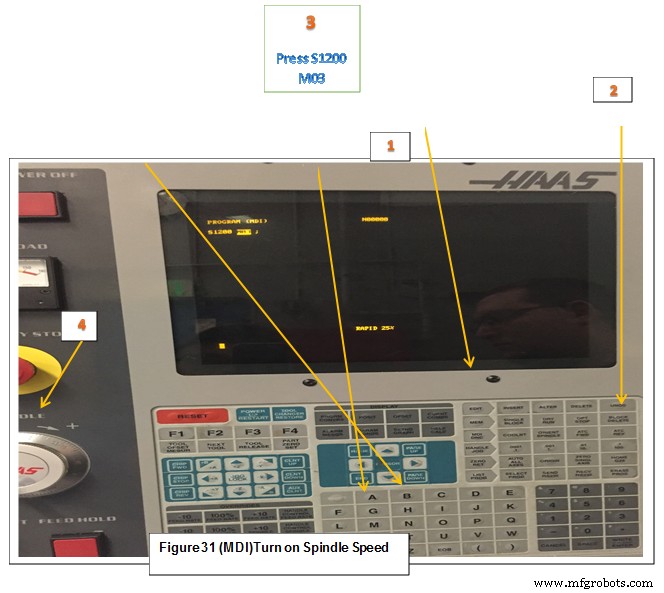
Afbeelding 10. MDI
Druk de MDI-toets op uw CNC-besturingspaneel om naar MDI-modus te gaan.
Voorbeeld:
- Druk MDI/DNC
- Erase Prog: Selecteer en druk (om eventuele commando's te wissen)
- Voer in: S1200 M03 (Spilsnelheid 1200 RPM, Aan CW)
Deel Nul Offset XY Instellen (Met Edge Finder)
Controlelijst
- MDI/DNC Toets: Selecteer en druk MDI/DNC.
- Erase Prog: Selecteer en druk Erase Prog om eventuele commando's te wissen.
- Spil Aan: S1200. Druk S1200 M03 (Input): Selecteer Write/Enter.
- Cycle Start: Selecteer. Spil start CW op 1200 RPM.
Afbeelding 11. Spil Snelheid Aan (MDI)
- Handle Jog: Selecteer Handle Jog en Jog Increment: .01.
- Jog Handvat: Zo nodig. Selecteer jog-richting en gebruik handvat om de edge finder stijl naast de linker deelrand te plaatsen.
- Jog Increment: .001. Beweeg edge finder langzaam tot het net van het centrum afwijkt (trips off center) zoals hieronder getoond. Dit plaatst het centrum van de spil precies 0,100 inch (2,54 mm) van de deelrand.
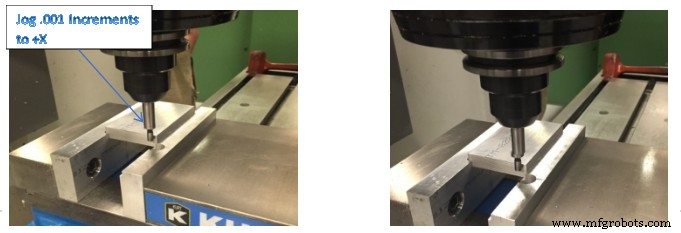
Afbeelding 12. Net voor trippen Afbeelding 13. Net na trippen
- Jog Handvat: Terugtrekken in Z. Jog rechtdoor omhoog in Z tot edge finder boven het deel is en het handvat nul op de wijzer toont.
- Jog Handvat: Stel jog-richting in op +X en draai handvat één volle draai met de klok mee. Aangezien de besturing in .001 increment modus staat, plaatst het draaien van de wijzer precies één volle draai het centrum van de spil direct boven de linker deelrand.
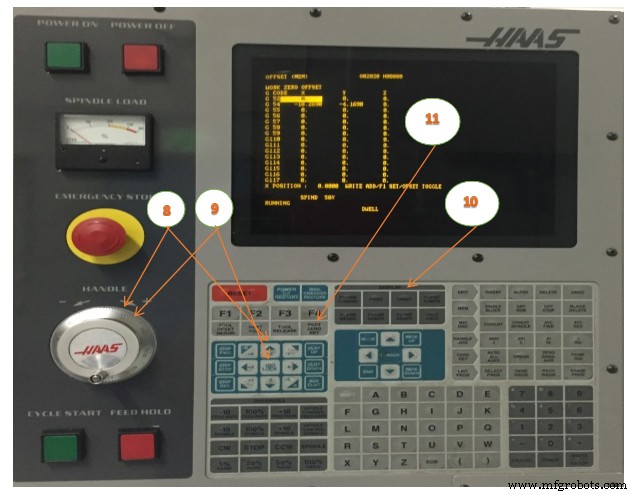
- Offset Pagina: Selecteer en druk Offset. Selecteer Offset knop en PgUp/PgDn knoppen tot Work Zero Offset pagina verschijnt. Gebruik pijltjestoetsen om G54 (of welke fixture offset ingesteld moet worden) te highlighten.
- Part Zero Set: Druk Part Zero Set. Dit stelt de G54 X-waarde in op de huidige spilpositie.
- Spil Stop: Druk spindel stop.
- Voor Y-as instellen: Herhaal stappen 6-11.
MDI Gebruiken om Deel Nul Offset Te Verifiëren
- MDI/DNC Toets: Selecteer en druk MDI/DNC.
- Erase Prog: Selecteer en druk (om commando's te wissen).
- Voer in: G00 G90 G54 X0 Y0
- Insert: Selecteer en druk Insert.
- Cycle Start: Selecteer en druk Cycle Start.
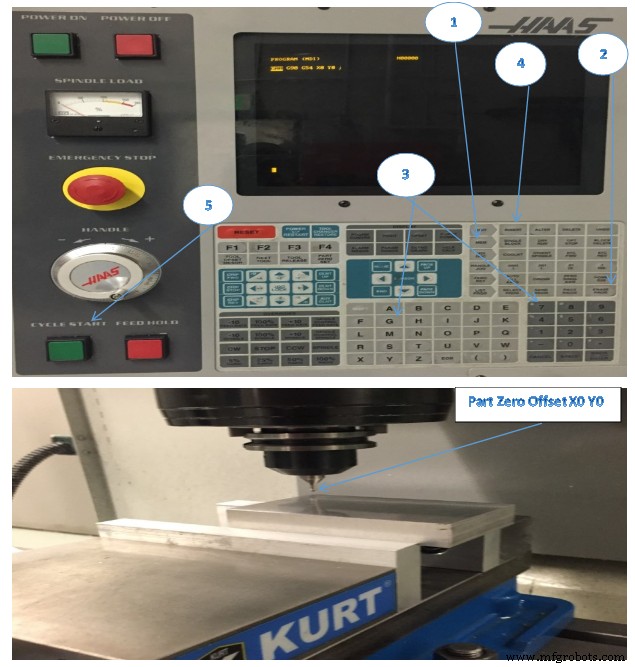
Deel Nul Offset X0 Y0 (MDI)
- Om de datum NAAR RECHTS te verschuiven ten opzichte van de machineoperator: TEL een verschuivingsbedrag op bij de offset X-waarde. Bijv. om X +0,1 te verschuiven: voer .1 in, WRITE/ENTER.
- Om de datum DICHTERBIJ de machineoperator te brengen: TREK een verschuivingsbedrag af van de offset Y-waarde. Bijv. om Y -0,1 te verschuiven: voer -.1 in, WRITE/ENTER.
Deel Nul Offset XY Instellen (Met Mechanische Wijzer / Mechanical Pointer)
Om een deel te bewerken, moet de freesmachine weten waar het deel op de tafel ligt. U kunt een edge finder, een elektronische tast, of veel andere tools en methodes gebruiken om de deelnul vast te stellen. Om de deelnul offset in te stellen met een mechanische wijzer:
- Plaats het materiaal (1) in de boorbank en span vast.
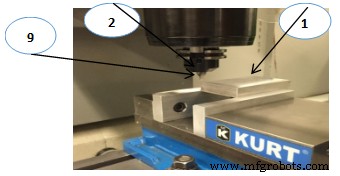
Afbeelding 14. Deel Nul XY Instellen (Mechanische Wijzer)
- Laad een wijzergereedschap (pointer tool) (2) in de spil.
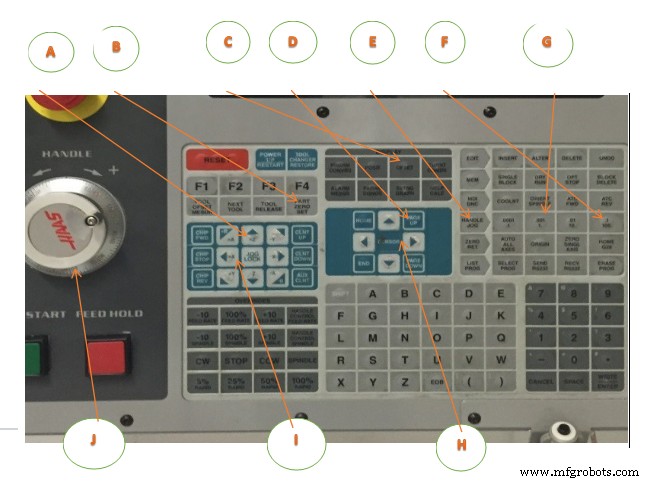
- Druk (HANDLE JOG) (E).
- Druk (.1/100.) (F) (De frees beweegt snel bij handvendraaien).
- Druk (+Z) (A).
- Handle jog (J) de Z-as ongeveer 1" (25 mm) boven het deel.
- Druk (.001/1.) (G) (De frees beweegt langzaam bij handvendraaien).
- Handle jog (J) de Z-as ongeveer 0,2" (5 mm) boven het deel.
- Selecteer tussen X en Y assen (I) en handle jog (J) het gereedschap naar de linkerbovenhoek van het deel (Zie Afbeelding 14 hierboven (9)).
- Druk (OFFSET) (C) tot het Active Work Offset paneel actief is.
- Cursor (H) naar G54 X-as kolom.
- Druk [PART ZERO SET] (B) om de waarde in de X-as kolom te laden. De tweede druk op [PART ZERO SET] (B) laadt de waarde in de Y-as kolom.
Tool Offset Instellen (Setting Tool Offset)
De volgende stap is de tools "af te tasten" (touch off). Dit definieert de afstand van de punt van het gereedschap tot de bovenkant van het deel. Een andere naam hiervoor is Tool Length Offset, aangeduid als H in een regel machinecode. De afstand voor elk gereedschap wordt in de Tool Offset Tabel ingevoerd.
Tool Offset Instellen. Met de Z-as in home-positie, wordt Tool Length Offset gemeten van de punt van het gereedschap (1) tot de bovenkant van het deel (2). Zie Afbeelding 15.
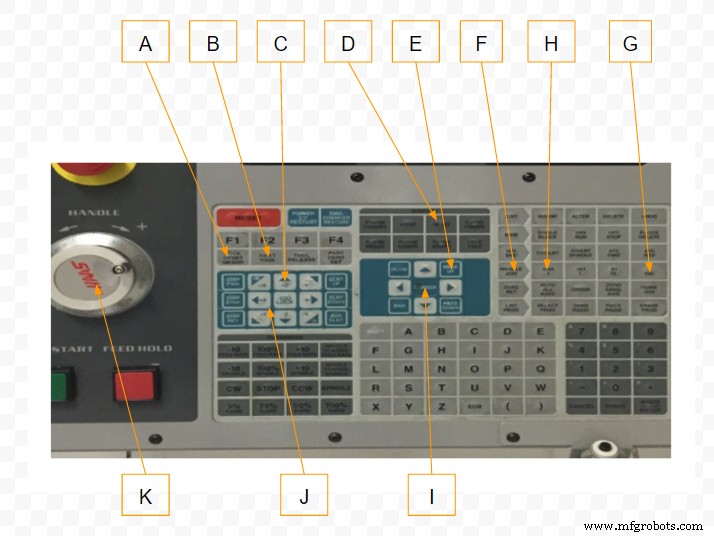
- Laad het gereedschap in de spil (1).
- Druk (HANDLE JOG) (F).
- Druk (.1/100.) (G) (De frees beweegt snel bij handvendraaien).
- Selecteer tussen X en Y assen (J) en handle jog (K) het gereedschap nabij het midden van het deel.
- Druk (+Z) (C).
- Handle jog (K) de Z-as ongeveer 1" (25 mm) boven het deel.
- Druk (.0001/.1) (H) (De frees beweegt heel langzaam bij handvendraaien).
- Plaats een vel papier tussen het gereedschap en het werkstuk. Beweeg het gereedschap voorzichtig naar beneden tot de bovenkant van het deel, zo dicht mogelijk, en nog steeds in staat om het papier te bewegen.
- Druk (OFFSET) (D).
- Druk (PAGE UP) (E) tot u het Program Tool Offsets venster ziet. Scroll naar tool #1.
- Cursor (I) naar Geometry voor positie #1.
- Druk [TOOL OFFSET MEASURE] (A).
- De volgende stap zorgt ervoor dat de spil snel in de Z-as beweegt.
- Druk (NEXT TOOL) (B).
- Herhaal het offsetproces voor elk gereedschap.
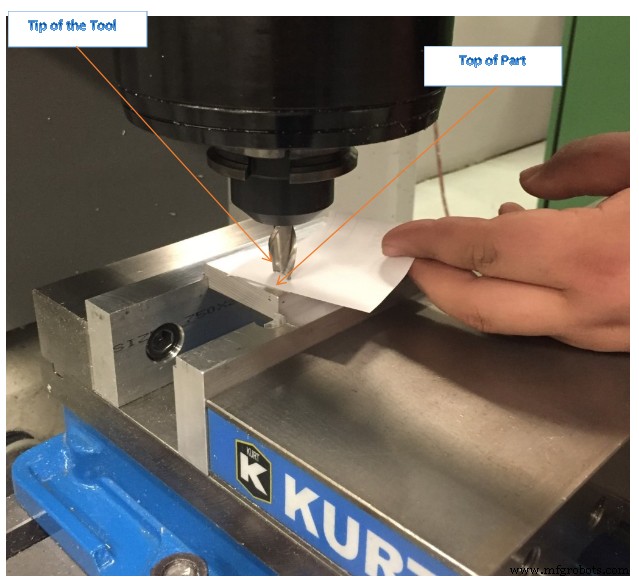
Afbeelding 15. Tool Offset Instellen (vel papier)
MDI Gebruiken om Tool Length Offset Te Verifiëren
- MDI/DNC Toets: Selecteer en druk MDI/DNC.
- Erase Prog: Selecteer en druk (om commando's te wissen).
- Voer in: G00 G90 G43 H01 Z2.00
- Insert: Selecteer en druk Insert.
- Cycle Start: Selecteer en druk Cycle Start.
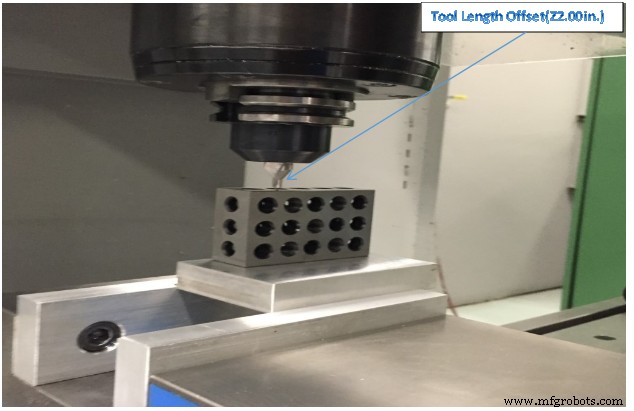
Afbeelding 16. Tool Length Offset (2,00 inch boven deel met 1-2-3 blok om te verifiëren)
CNC Programma Laden (Load CNC Program)
- Edit: Selecteer en druk Edit.
- F1: Selecteer en druk F1.
- Cursor: Druk linkerpijltje naar I/O en dan pijltje naar beneden om de highlight balk naar Disk Directory te verplaatsen.
- Write/Enter: Selecteer en druk Write/Enter.
- Cursor (Disk Directory): Druk pijltje naar beneden naar programma om te laden.
- Write/Enter: Selecteer en druk Write/Enter.
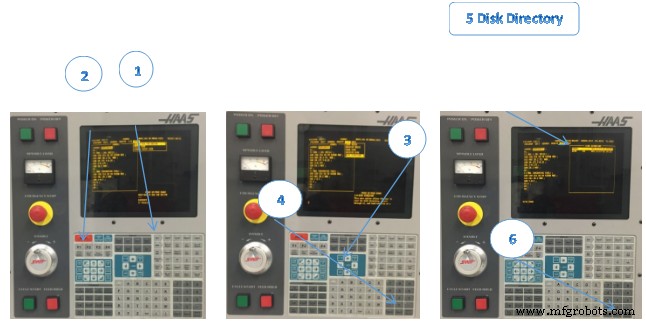
Afbeelding 17. CNC Programma Laden
CNC Programma Opslaan (Save CNC Program)
- Edit: Selecteer en druk Edit.
- F1: Selecteer en druk F1.
- Cursor: Druk linkerpijltje naar I/O en dan pijltje naar beneden om highlight balk naar Send Disk te verplaatsen.
- Write/Enter: Selecteer en druk Write/Enter.
- Voer Disk Bestandsnaam in: O80001
- Write/Enter
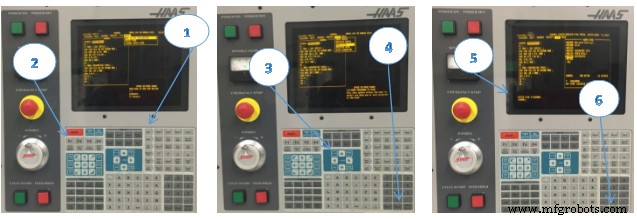
Afbeelding 18. CNC Programma Opslaan
CNC Programma Draaien (Run CNC Program)
Dit is het voorkeursproces voor het draaien van een nieuw programma. Eenmaal een programma beproefd, kunnen alle voersnelheden op 100% gezet worden en single block modus uitgezet.
Droogloop Operatie (Dry Run Operation)
De machine voert alle bewegingen precies zoals geprogrammeerd uit. Gebruik geen werkstuk in de machine tijdens droogloop. De Dry Run functie wordt gebruikt om een programma snel te controleren zonder daadwerkelijk delen te frezen.
Droogloop Selecteren
- Terwijl in MEM of MDI modus, druk (DRY RUN).
In Dry Run worden alle rapids en feeds gedraaid met de snelheid geselecteerd met de jog-snelheidsknoppen.
- Dry Run kan alleen aan of uit gezet worden wanneer een programma klaar is of [RESET] ingedrukt is. Dry Run maakt alle gecommendeerde X Y Z bewegingen en aangevraagde gereedschapswisselingen. De override-toetsen kunnen gebruikt worden om de spilsnelheden aan te passen.
Controlelijst voor Programma Draaien
- Pre-Start:
- Zorg dat boorbank of bevestiging veilig is en dat u een veilige opstelling heeft.
- Er mag geen mogelijkheid zijn dat de werkstukspanning faalt.
- Verwijder boorbankhefbomen.
- Maak het werkgebied vrij van gereedschappen of andere objecten.
- Sluit de machinedeuren.
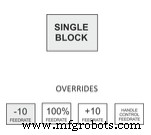
- Zet Single Block Modus Aan.
- Druk Rapid Feedrate -10 knop acht keer om Rapid Feed Rate Override in te stellen op 20% van maximum.
- Start:
- Plaats één hand op de Feed Hold knop en sta klaar om te drukken bij problemen.
- Druk Cycle Start Knop.
Afbeelding 19. CNC Programma Draaien
Een veelgemaakte fout is het verkeerd instellen van de Fixture of Tool Length offset. Bij de eerste keer draaien van een programma: zet de machine op Single Block modus. Verminder rapid feed rate naar 25%, en ga voorzichtig te werk. Zodra het gereedschap freest, zet single block modus uit en laat het programma draaien. Laat de machine nooit onbezocht, en houd één hand op de feed hold knop. Luister, kijk naar spaanvorming, en sta klaar om snijvoersnelheden aan te passen aan de snijcondities.
CDC Offsets Aanpassen (Adjusting CDC Offsets)
Bewerkingsoperaties die Cutter Diameter Compensation (CDC: G41/G42) gebruiken, kunnen aangepast worden voor gereedschapsslijtage en uithouwing. Meet een afgewerkte feature op het deel en vergelijk met de gewenste waarde. Trek de Actuele af van de Doelwaarde en voer het verschil in het CDC-register op de besturing in voor dat gereedschap. Bijvoorbeeld:
(Doel Feature Afmeting: 2.5000) – (Actuele Feature Afmeting: 2.5150) = Slijtagewaarde: -0.0150
Het gereedschappad wordt nu gecompenseerd voor het formaatverschil. Het opnieuw draaien van dezelfde operatie zou moeten leiden tot de feature precies op de doelafmeting.
Slijtagecompensatie wordt alleen gebruikt op contourpasses. Niet gebruikt voor vlakfrezen (face milling), 3D-frezen, of boorcycli. Selecteer de Wear Compensatie optie in uw CAD/CAM software en stel, indien nodig, een Tool Diameter Wear waarde in zoals boven getoond. Bij gebruik is de slijtagewaarde altijd een negatief getal. Zet Tool Diameter Geometry altijd op nul voor alle gereedschappen, aangezien CAD/CAM software al rekening houdt met de gereedschapsdiameter door het tool center line pad te programmeren.
Controlelijst
- Offset Pagina: Selecteer en druk Offset.
- Diameter Offset Aanpassen: Selecteer en Voer Waarde In.
- Pg Up/Dn om het aan te passen gereedschap te highlighten.
- Voer een waarde in met het numerieke toetsenblok.
- Voorbeeld Tool Diameter Wear waarde: -0.0150
- Selecteer en druk Write/Enter.
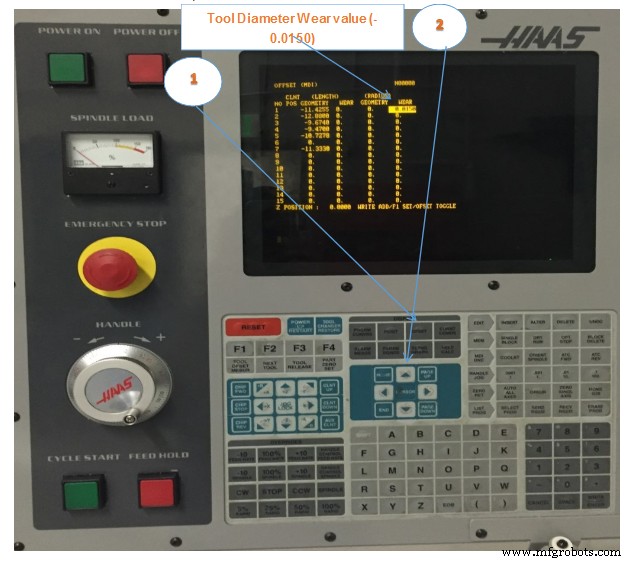
Afbeelding 20. CDC Offsets Aanpassen
CNC Machine Afsluiten (Shut Down CNC Machine)
Controlelijst
- Gereedschap uit spil halen:
- Voer het nummer van een lege gereedschapswisselpositie in.
- Selecteer ATC FWD.
- Machine naar Veilig Gebied Joggen:
- Selecteer Jog.
- Afsluitknop: Druk POWER OFF.
Na-Uitschakel Controlelijst (Post Power-Down Checklist)
- Veeg de spil af met een zachte schone doek om koelvloeistof te verwijderen en roest te voorkomen.
- Bewaar gereedschappen.
- Maak werkgebied schoon.
- Laat de machine, gereedschappen en uitrusting altijd in dezelfde of betere staat achter dan waarin u ze vond.
Het is belangrijk om de machine na elk gebruik schoon te maken om corrosie te voorkomen, een veilige werkomgeving te bevorderen, en als professionele courtoisie aan anderen. Reserveer ten minste 15-30 minuten aan het einde van elke les voor schoonmaken. Op zijn minst: zet alle ongebruikte gereedschappen en tooling weg, was de machine af met koelvloeistof, verwijder staand koelvloeistof van de tafel, en laat de spaanband (chip conveyor) draaien.
Eenheidstoets
- Noem de acht functionele gebieden van het HAAS Toetsenbord.
- Beschrijf hoe Door Override te doen.
- Leg uit hoe Tools te laden.
- Beschrijf MDI en geef één voorbeeld.
- Leg uit hoe Deel Nul Offset in te stellen.
- Beschrijf MDI gebruiken om Deel Nul Offset te verifiëren.
- Leg uit hoe Tool Length Offset in te stellen.
- Beschrijf MDI gebruiken om Tool Length Offset te verifiëren.
- Beschrijf hoe CNC-programma op te slaan.
- Leg de afsluitprocedure uit.
Industriële technologie
- Kwaliteitsbeheersing: Strategieën voor Consistent Excellentie
- Regelschakelingen: Fundamenten, Toepassingen en Best Practices
- De Ideale Productiecontroletool Definiëren: Sleutelkenmerken & Best Practices
- De Boormachine Onder de Loep: Veiligheid, Technieken en Tappen
- Siemens 808D CNC-freesmachine besturingssysteem: uitgebreide introductie
- DATRON next©-besturing: CNC-efficiëntie en precisie revolutionair
- Haas CNC Draaicentrum: Efficiënte Automatische Gereedschapsvoorafstelling Uitgelegd
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Alle Verschuivingen Resetten op Haas CNC-machines Met G10 G-code
- Control Unit Uitgelegd: Componenten & Ontwerp in CPU's
- MicroMax M‑Max 400 RC: Robuuste Relay Interface voor Rail Interlocking Systemen