



Eenheid 4: Draaien – Draaibankoperaties Onder de Loep
DOELSTELLING
Na afloop van deze eenheid zou u in staat moeten zijn om:
• Ruw- en afwerkdraaien te beschrijven.
• Draaien naar schouder te beschrijven.
• De vlakfreessnede te beschrijven.
• Uitleggen hoe op te stellen voor centrum/centeringsboor.
• Uitleggen hoe op te stellen voor uitboren.
• Uitleggen hoe op te stellen voor knurling.
• Een werkstuk correct opstellen voor afsteken/frezen.
• De kegelberekening bepalen.
• Een werkstuk correct in een 4-kaak schroefbank opstellen.
Een werkstuk wordt doorgaans op een draaibank bewerkt om twee redenen: om het op maat te snijden en om een echte diameter te produceren. Werk dat op maat gesneden moet worden en dezelfde diameter over de gehele lengte van het werkstuk moet hebben, betreft de operatie van parallell draaien. Veel factoren bepalen de hoeveelheid materiaal die op een draaibank verwijderd kan worden. Een diameter moet in twee sneden op maat gebracht worden: een ruwfreessnede en een afwerksnede.
Om dezelfde diameter aan elk uiteinde van het werkstuk te hebben, moeten de draaibankcentra in lijn zijn.
Een Nauwkeurige Snijdiepte Instellen
Procedure:
- Zet de samengestelde steun op 30 graden.
- Bevestig een ruwfrees- of afwerkgereedschap. Gebruik een rechtshandig draaigereedschap als de steun in de richting van de kopstock gevoed wordt.
- Beweeg de gereedschapssteun naar de linkerkant van de samengestelde steun en zet het snijgereedschap op de juiste centrumhoogte.
- Zet de draaibank op de juiste snelheid en voeding voor de diameter en het type materiaal dat gesneden wordt.
- Start de draaibank en neem een lichte snede van ongeveer .005 inch en .250 inch lang aan de rechterkant van het werkstuk.
- Stop de draaibank, maar beweeg niet de dwarsvoeding handwiel.
- Beweeg het snijgereedschap naar het einde van het werkstuk (naar de rechterkant) door het steunhandwiel te draaien.
- Meet het werk en bereken de hoeveelheid te verwijderen materiaal.
- Draai de afgestudeerde kraag de helft van de hoeveelheid te verwijderen materiaal. Bijvoorbeeld, als .0060 inch verwijderd moet worden, moet de afgestudeerde kraag .030 inch ingedraaid worden, aangezien de snede van de omtrek van het werkstuk genomen wordt.
- Onthoud, voor elke duizendste snijdiepte, wordt de diameter van de voorraad met twee duizendsten verminderd.
Ruwfrezen
De operatie van ruwfrezen wordt gebruikt om zoveel mogelijk metaal in de kortst mogelijke tijd te verwijderen. Nauwkeurigheid en oppervlakteafwerking zijn niet belangrijk in deze operatie. Daarom wordt een maximum diepte van .030 inch en een .020 tot .030 inch voeding aanbevolen. Een werkstuk wordt doorgaans ruwgefreesd tot binnen ongeveer .030 inch van de afwerkgrootte in zo min mogelijke sneden.
Procedure:
- Zet de draaibank op de juiste snelheid en voedsnelheid voor het type en de grootte van het materiaal dat gesneden wordt.
- Pas de snelhakkeerkast aan voor een .010 tot .030 inch voeding, afhankelijk van de snijdiepte en de staat van de machine.
- Voorbeeld: .010
- Beweeg de gereedschapshouder naar de linkerkant van de samengestelde steun en zet het snijgereedschap op de juiste hoogte tot het centrum.
- Draai de gereedschapssteun stevig vast om te voorkomen dat de gereedschapshouder tijdens de bewerkingsoperatie beweegt.
- Neem een lichte proefsnedes aan de rechterkant van het werkstuk voor ongeveer .250 inch lengte.
- Meet het werkstuk en pas het snijgereedschap aan voor de juiste snijdiepte.
- Frees langs voor ongeveer .250 inch, stop de draaibank en controleer de diameter op maat. De diameter moet ongeveer .030 inch boven de afwerkgrootte zijn.
- Pas de snijdiepte opnieuw aan, indien nodig.
Afwerken
Afwerken op een draaibank, wat volgt na ruwfrezen, produceert een gladde oppervlakteafwerking en snijt het werkstuk tot een nauwkeurige maat. Factoren zoals de staat van het snijgereedschap, de stevigheid van de machine en het werkstuk en de draaibanksnelheid en voedsnelheid, kunnen het type oppervlakteafwerking beïnvloeden.
Procedure:
- Controleer of de snijrand van het snijgereedschap vrij is van kerfen, brandsporen, etc. Het is goede gewoonte om de snijrand te scherpen voordat u een afwerksnede neemt.
- Zet de draaibank op de aanbevolen snelheid en voedsnelheid. De gebruikte voedsnelheid hangt af van de vereiste oppervlakteafwerking.
- Neem een lichte proefsnedes van ongeveer .250 inch lang aan de rechterkant van het werk om een echte diameter te produceren, zet het snijgereedschap op de diameter en zet de afgestudeerde kraag op de juiste diameter.
- Stop de draaibank, meet de diameter.
- Zet de snijdiepte voor de helft van de hoeveelheid te verwijderen materiaal.
- Frees langs voor .250 inch, stop de draaibank en controleer de diameter.
- Pas de snijdiepte indien nodig opnieuw aan en werk de diameter af. Om de meest ware diameter mogelijk te produceren, werk het werkstuk af tot de vereiste maat. Als het nodig is om een diameter af te werken door filen of polijsten, laat nooit meer dan .002 tot .003 inch voor deze operatie over.
Draaien naar een Schouder
Bij het draaien van meer dan één diameter op een werkstuk. De verandering in diameter of stap, wordt schouder genoemd.
Drie veelvoorkomende typen schouder:
- Vierkant
- Afgeronde hoek
- Hoekige of kegelvormige
Procedure:
- Met een werkstuk gemonteerd in een draaibank, leg de schouderpositie uit vanaf het afgewerkte einde van het werkstuk. In het geval van afgeronde schouders, laat voldoende lengte over om de juiste straal op de afgewerkte schouder te vormen.
- Plaats de punt van het snijgereedschap op deze markering en snij een kleine frees om de omtrek om de lengte af te bakenen.
- Met een draaigereedschap, ruw- en afwerk het werkstuk tot ongeveer .063 inch van de vereiste lengte.
- Stel een vlakfreeskop in. Chalk het kleine diameter van het werkstuk, en breng het snijgereedschap tot het net de chalkmarkering verwijdert.
- Noteer de waarde op de afgestudeerde kraag van het dwarsvoedingshandwiel.
- Vlakfrezen de schouder vierkant, snijdend tot de lijn met handvoeding.
- Voor opeenvolgende sneden, keer het dwarsvoedingshandwiel terug naar dezelfde afgestudeerde kraag-instelling.
Als een afgeronde hoek vereist is, wordt een snijgereedschap met dezelfde straal gebruikt voor het afwerken van de schouder. Hoekige of afgefaste randen kunnen verkregen worden door de snijrand van het snijgereedschap op de gewenste affaseringshoek in te stellen en het tegen de schouder te voeden, of door de samengestelde steun op de gewenste hoek in te stellen.
Vlakfrezen
Te bewerken werkstukken worden doorgaans iets langer gesneden dan vereist, en vlakgefreesd tot de juiste lengte. Vlakfrezen is een operatie om de einden van een werkstuk vierkant met zijn as te bewerken. Om een glad, vierkant oppervlak te produceren bij vlakfrezen, moet de draaibank waar zijn.
De doeleinden van vlakfrezen zijn:
- Om een waar, plat oppervlak te bieden, vierkant met de as van de werkstukken.
- Om een nauwkeurig oppervlak te bieden waaruit metingen genomen kunnen worden.
- Om de werkstukken op de vereiste lengte te snijden.
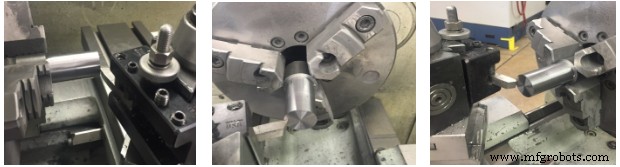
Figuur 1. Vlakfrezen Operatie
Procedure:
- Beweeg de gereedschapssteun naar de linkerkant van de samengestelde steun, en zet het rechterhandige vlakfreessnijgereedschap op de juiste hoogte van het draaibankcentrumnpunt. De samengestelde steun mag op 30 graden gezet worden voor nauwkeurig eindvlakfrezen.
- Monteer het werkstuk in de schroefbank om te vlakfrezen. Gebruik een lijncentrum in de tegensteun of rechte liniaal als nodig voor waarheid.
- Plaats een vlakfreeskop.
- Positioneer het gereedschap iets naast het onderdeel.
- Zet het vlakfreessnijgereedschap wijzend naar links op een hoek van 15-20 graden. De punt van het snijgereedschap moet het dichtst bij het werkstuk zijn en er moet ruimte aan de zijkant overblijven.
- Zet de draaibank op de juiste snelheid en voeding voor de diameter en het type materiaal dat gesneden wordt.
- Voordat de machine aangezet wordt, draai de spindle met de hand om te controleren of onderdelen niet interfereren met de spindlerotatie.
- Start de draaibank en breng het snijgereedschap zo dicht mogelijk bij het draaibankcentrum.
- Beweeg de steun naar links, met het handwiel, tot een kleine snede gestart is.
- Voed het snijgereedschap naar binnen naar het centrum door het dwarsvoedingshandwiel te draaien. Als de krachtvoeding dwarsvoeding gebruikt wordt voor het voeden van het snijgereedschap, moet de steun in positie vergrendeld worden.
- Herhaal procedure 6,7 en 8 tot het werkstuk op de juiste lengte gesneden is. 12. Er zal een scherpe rand op het werkstuk na vlakfrezen zijn, wat met een vijl gebroken moet worden.
Een Werkstuk Centreren
Centreren gereedschap wordt gebruikt om een ondiepe, V-vormige gat in het midden van het werkstuk te maken. Biedt een leidraad voor de boor om te volgen. Een gat kan snel en redelijk nauwkeurig gecentreerd worden door een centrumboor te gebruiken. Een centreren gereedschap moet gebruikt worden voor extreme nauwkeurigheid.
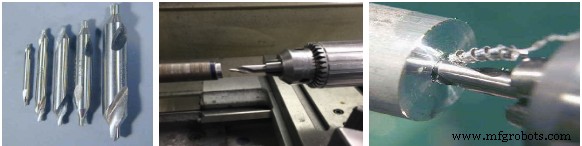
Figuur 2: Centrum/Centreren Gereedschap
Procedure:
- Monteer het werkstuk waar in een schroefbank.
- Monteer de boorspankop in de tegensteun.
- Zorg ervoor dat de tang van de boorspankop correct bevestigd is in de tegensteun.
- Beweeg en vergrendel de tegensteun op de gewenste positie.
- Voordat de machine aangezet wordt, draai de spindle met de hand om te controleren of onderdelen niet interfereren met de spindlerotatie.
- Zet de draaibank op de juiste snelheid voor het type materiaal dat gecentreerd of gecentreerd geboord moet worden.
- Start het gat met een centrumboor. 8. Centreer het gat met een centreren of centrumboor gereedschap.
Boren
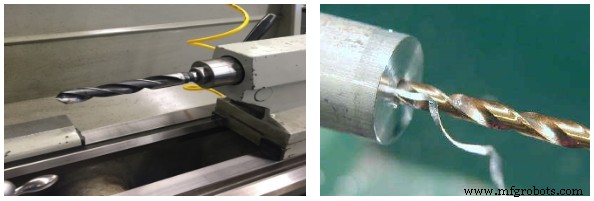
Figuur 3. Boor
Procedure:
- Monteer de boorspankop in de tegensteun.
- Monteer het werkstuk waar in een schroefbank.
- Controleer het gereedschapscentrum en zorg ervoor dat het in lijn is.
- Zorg ervoor dat de tang van de boorspankop correct beveiligd is in de tegensteun.
- Beweeg en vergrendel de tegensteun op de gewenste positie.
- Voordat de machine aangezet wordt, draai de spindle met de hand om te controleren of onderdelen niet interfereren met de spindlerotatie.
- Start het gat met een centreren of centrumboor gereedschap.
- Bij het gebruik van een centrumboor, gebruik altijd koelvloeistof erbij.
- Een centrumboor snijdt niet zo gemakkelijk als een boorbot zou, omdat het ondiepe frezen heeft voor extra stijfheid.
- Boor door de gehele kegel om een trechter te creëren die de boor leidt.
- Monteer de boor in de tegensteun-spindel, in een boorspankop of in een boorhouder.
- Zet de draaibank op de juiste snelheid voor het type materiaal dat geboord wordt.
- Start de draaibank en boor tot de gewenste diepte volgens de tekening, koelvloeistof toepassend.
- Om de diepte van het gat te meten, gebruik de afstudeeringen op de tegensteun-spindel, of gebruik een staal liniaal om de diepte te meten.
- Gebruik de pikbooroperatie om de spannen te verwijderen en de diepte van het gat te meten.
- Bij boren, haal maximaal één of twee boorbotdiameters waard materiaal af voordat u terugtrekt, spannen wist, en koelvloeistof opnieuw toepast.
- Als de boorbot piept tegen de voorraad, pas meer koelvloeistof toe.
- Om de boorspankop uit de tegensteun te halen, trek het terug met ongeveer een kwart slag meer dan het gemakkelijk gaat.
- Gebruik een pen om de spankop uit de kolomlet te drukken.
Uitboren
Uitboren is een operatie om gaten nauwkeurig te vergroten en af te werken. Het rechttrekken van een gat door materiaal van binnenste oppervlakken te verwijderen met een enkelpuntsnijgereedschap. Speciale diameter gaten, waarvoor geen boorbotten beschikbaar zijn, kunnen geproduceerd worden door uitboren.
Uitboren gebruikt een enkelpuntsnijgereedschap om een gat te vergroten. Deze operatie biedt een nauwkeurigere en concentrischere gat, in tegenstelling tot boren.
Aangezien de snijder uit de machine uitsteekt vanaf een boorstaaf, is het gereedschap niet zo goed ondersteund, wat kan resulteren in ratelen. Hoe dieper de uitbooroperatie, hoe erger het ratelen. Om dit te corrigeren:
- Verminder de spindelsnelheid.
- Verhoog de voeding.
- Pas meer koelvloeistof toe.
- Verkort de uittrekking van de boorstaaf.
- Slijp een kleinere straal op de neus van het gereedschap.
Procedure:
- Monteer het werkstuk in een schroefbank.
- Vlakfrezen, centreren en boor het gat op het werkstuk.
- Controleer of de boorstaaf voldoende vrijruimte heeft.
- Als het gat te klein is voor de boorstaaf, zullen de spannen klemmen tijdens bewerken en de staaf uit het centrum duwen.
- Zorg ervoor dat de punt van het boorgereedschap het enige deel van de snijder is dat contact maakt met de binnenste oppervlakte van het werkstuk.
- Als de hoek niet voldoende eindvrijheid biedt, vervang de snijder door een met een scherpere hoek.
- Positioneer de boorstaaf zodat de punt van de snijder gepositioneerd is met de middellijn van de voorraad.
- Een gereedschap dat niet in lijn met het centrum van het werkstuk geplaatst is, zal langs het oppervlak van de voorraad slepen, zelfs als er een voldoende eindvrijheidshoek is.
- Selecteer een boorstaaf zo groot mogelijk en laat het verder uitsteken dan de houder alleen genoeg om de diepte van het te boren gat te klaren.
- Monteer de houder en boorstaaf met het snijgereedschap aan de linkerkant van de gereedschapssteun en roterend het werkstuk.
- Zet het boorgereedschap op centrum.
- Let op: Afhankelijk van de stevigheid van de opstelling, zal het boorgereedschap de neiging hebben om naar beneden te buigen als druk op de snijrand wordt uitgeoefend. Door het boorgereedschap iets boven het centrum in te stellen, is compensatie geboden voor de naar beneden buiging en het gereedschap zal tijdens bewerkingsoperaties eigenlijk op het exacte centrum van het werkstuk gepositioneerd zijn.
- Zet de draaibank op de juiste snijsnelheid en voeding. a. Let op: Voor voedsnelheid selecteer een medium voedsnelheid.
- Smeer het gat in voordat de machine aangezet wordt.
- Zet de machine aan en beweeg het gereedschap in het voorgeboorde gat.
- Start de draaibank en breng het boorgereedschap langzaam tot het de binnendiameter van het gat raakt.
- Neem een lichte snede (ongeveer .003 in.) en ongeveer -375 lang.
- Stop de draaibank en meet de gatdiameter, gebruik een telescopische meetschuif of binnenmicrometer.
- Na het meten van het gat, bepaal de hoeveelheid materiaal die uit het gat verwijderd moet worden. Laat ongeveer .020 in voor een afwerksnede.
- Start de draaibank en neem de ruwfreessnede.
- Voed de boorstaaf in het werkstuk, neem ongeveer .020 af op elke pass.
- Breng de boorstaaf uit zodra de gewenste diepte bereikt is.
- Herhaal stappen 19 en 20 tot de gewenste diameter van het binnenste gat bereikt is.
- Na de ruwfreessnede voltooid is, stop de draaibank en breng het boorgereedschap uit het gat zonder het dwarsvoedingshandwiel te bewegen.
- Zet de diepte van de afwerksnede en boor het gat op maat. Voor een goede oppervlakteafwerking wordt een fijn voedsnelheid aanbevolen.
- Op de laatste pass, stop op de gewenste diepte en breng de snijder terug naar het centrum van de voorraad. Dit zal de achterkant van het gat vlakfrezen.
- Breng de boorstaaf uit de machine en stop de machine.
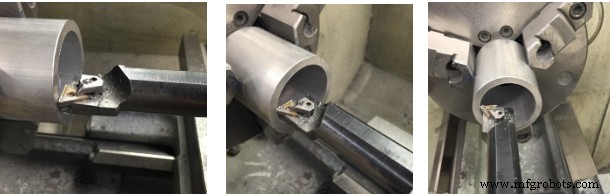
Figuur 4. Uitboren op een draaibank
Knurling
- Een knurling is een verhoogde afdruk op het oppervlak van het werkstuk geproduceerd door twee geharde rollen.
- Knurlingen zijn meestal van twee patronen: diamant of recht.
- Gebruikelijke knurlpatronen zijn fijn, medium, of grof.
- Het diamantpatroon wordt gevormd door een rechtshandige en een linkshandige helie gemonteerd in een zelfcentrerende kop.
- Gebruikt om de uiterlijk van een onderdeel te verbeteren & een goed grijpper oppervlak voor hefbomen en gereedschapshandvaten te bieden.
- Gebruikelijke knurlpatronen zijn fijn, medium, of grof.
- Het rechte patroon, gevormd door twee rechte rollen, wordt gebruikt om de grootte van een onderdeel te vergroten voor perspassingen in lichte toepassingen.
- Drie basistypen knurlhouder worden gebruikt: de knokkelgewricht houder, de draaiende kop houder, en de straddle houder.
- Knurling werkt het beste op werkstukken gemonteerd tussen centren.
- Knurlingen snijden niet, maar verplaatsen het metaal met hoge druk.
- Smering is belangrijker dan koeling, dus een snijolie of smeerolie is voldoende.
- Lage snelheden (ongefähr hetzelfde als voor draadsnijden) en een voeding van ongeveer .010 tot .020 in. worden gebruikt voor knurling.
- De knurlingen moeten verticaal gecentreerd zijn op het werkstuk & de knurlhouder vierkant met het werk.
- Een knurling moet in zacht metaal ongeveer half diepte gestart worden en het patroon gecontroleerd.
- Verschillende passen kunnen vereist zijn op een slank werkstuk om een knurling te voltooien omdat het gereedschap het van de knurling weg duwt.
- Knurlingen moeten met een draadborstel tussen passen gereinigd worden.
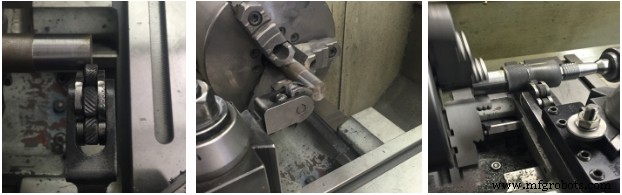
Figuur 5. Knurling
Procedure:
- Monteer het knurlgereedschap in een gereedschapshouder en pas het aan op de exacte middenlijn van de draaibank-spindel.
- Positioneer en beveilig het knurlgereedschap 90 graden aan het oppervlak van het te knurlen.
- Beweeg de draaibanksteun met de hand en lokaliseer het gebied op het werkstuk dat geknurld moet worden.
- Draai de knurlkop om te indexeren naar de correcte set knurlingen.
- Positioneer de knurlingen aan de rechterkant van het werk zodanig dat de helft van de knurling de rechterkant van het werkstuk contacteert.
- Pas snijolie toe op het werk.
- Draai de spindle tot ongeveer 100 RPM en gebruik het dwarsvoedingshandwiel om het knurlgereedschap in het werk te bewegen. Dit moet ongeveer 0,030 inches zijn, of tot de knurlingen spoor volgen en een goed patroon vormen.
- Koppel de draaibankkrachtvoeding in om de steun naar de kopstock te bewegen met een voedsnelheid van 0,010 tot 0,020 inches per omwenteling.
- Pas olie toe zoals vereist en borstel het geknurlde gebied met een harde borstel om spannen van de knurling te reinigen.
- Wanneer de knurlingen het einde van het geknurlde gebied bereiken, keer de steunvoedingsrichting om en voed de knurlingen nog 0,005 tot 0,010 inches in het werk.
- Ga door met knurling heen en weer tot een scherpe diamant ontstaat.
Afsteken en Frezen op een Draaibank
Het doel van afsteken en frezen:
Er zijn momenten dat u een stuk van het einde van een werkstuk wilt afsnijden, of u wilt een frees in een werkstuk snijden.
Frezen, vaak gerecesseerd, onderkerven, of halsen genoemd, wordt vaak aan het einde van een draad gedaan om volledige reis van de moer tot een schouder toe te staan of aan de rand van een schouder om een correcte pasvorm van passende onderdelen te waarborgen. Er zijn drie typen frezen: vierkant, rond, en U-vormig.
Afgeronde frezen worden meestal gebruikt waar er spanning op het onderdeel is, en waar een vierkante hoek zou leiden tot breuk van het metaal.
Een Frees Snijden
Procedure:
- Selecteer een snijgereedschap naar de gewenste grootte en vorm van de vereiste frees.
- Leg de locatie van de frees uit.
- Zet de draaibank op half de snelheid voor draaien.
- Monteer het werkstuk in de draaibank.
- Zet het snijgereedschap op centrumhoogte.
- Voed het snijgereedschap langzaam in het werkstuk met het dwarsvoedingshandwiel.
- Pas voldoende snijolie toe op de punt van het snijgereedschap. Om te waarborgen dat het snijden niet blind in de frees zal lopen. Als ratelen ontstaat, verlaag de spindelsnelheid.
- Stop de draaibank en controleer de diepte van de frees.
- Herhaal procedures 6-7 tot het werk op de juiste diepte gesneden is.
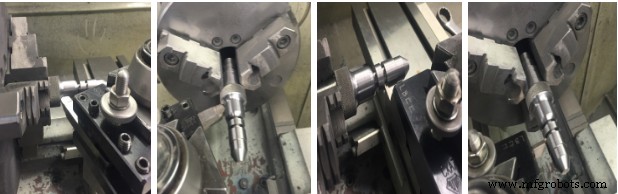
Figuur 6. Een Frees Snijden
Afsteken
Afsnijgereedschappen, vaak afstekgereedschappen genoemd, worden gebruikt voor het afsnijden van werkstukken. Er zijn drie typen afstekgereedschappen. Het afstekgereedschap bestaat uit een rechte houder, linkshandige offset en rechtshandige offset ingevoegde mes zijn het meest gebruikt.
Er zijn twee veelvoorkomende problemen bij afsteken, ratelen en inhakken. Ratelen treedt op wanneer het gereedschap niet stevig genoeg vastgehouden wordt, elke losheid in het gereedschap, houder, of elk deel van de draaibank zelf maakt afsnijden moeilijk, onevenredig, en vaak onmogelijk. Inhakken betekent dat het gereedschap neigt om in het werkstuk te graven en over de bovenkant van de snijrand te klimmen. Dit breekt meestal het snijgereedschap of vernielt het werkstuk. Inhakken wordt meestal veroorzaakt wanneer het afstekgereedschap te hoog of te laag ingesteld staat.
- Afstekgereedschappen zijn smaller maar dieper dan draaigereedschappen. Afstekgereedschappen worden gebruikt om smalle frezen te maken en delen van de voorraad af te snijden.
- De gereedschapshouder moet het werkstuk net klaren wanneer het afstekgereedschap geïnstalleerd is.
- Zorg ervoor dat het afstekgereedschap loodrecht op de rotatieas staat.
- Zorg ervoor dat de punt van het gereedschap op dezelfde hoogte rust als het centrum van de voorraad. Het gereedschap tegen het vlak van het onderdeel houden kan helpen met dit.
- Stel de hoogte van het gereedschap in, leg het tegen het vlak van het onderdeel, en vergrendel het gereedschap op zijn plaats. Onthoud om snijvloeistof toe te passen, vooral bij een diepe snede.
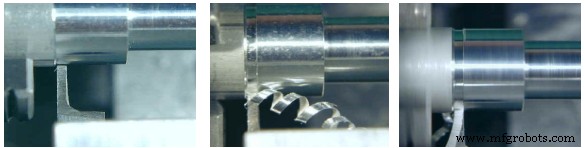
Figuur 7. Afsteken
Procedure:
- Monteer het werkstuk in de schroefbank met het af te snijden deel zo dicht mogelijk bij de schroefbank.
- Monteer het afstekgereedschap aan de linkerkant van de samengestelde steun met de snijrand op centrum ingesteld.
- Plaats de houder zo dicht mogelijk bij de gereedschapssteun om trillingen en ratelen te voorkomen.
- Pas het snijgereedschap aan. Het snijgereedschap moet uit de houder uisteken over een afstand gelijk aan iets meer dan de helft van de diameter van het werkstuk. Pas de omwentelingen per minuut (rpm) aan op ongeveer ⅔ de snelheid voor draaien.
- Markeer de locatie van de snede.
- Beweeg het snijgereedschap in positie.
- Start de draaibank en voed het afstekgereedschap langzaam in het werkstuk met de hand. Grijp het dwarsvoedingshandwiel met beide handen om stabiel en uniform te voeden. Pas voldoende snijolie toe.
- Wanneer het werkstuk ongeveer ¼ in is, is het goede gewoonte om het afstekgereedschap iets zijwaarts te bewegen. Deze zijwaartse beweging snijdt iets breder om te voorkomen dat het gereedschap klemt.
- Om ratelen te voorkomen, houd het gereedschap snijden en pas snijolie consequent toe tijdens de operatie. Voed langzaam als het deel bijna afgesneden is.
- Blijf het gereedschap vooruitduwen tot het het centrum van het werkstuk bereikt. Naarmate u dichtbij komt, wordt het werkstuk opgehouden door een dunne metalen staalkje.
- Het einde van het werkstuk dat u afsnijdt, zal doorgaans een tamelijk ruwe afwerking hebben en een klein staaltje uitsteken vanaf het einde. Zie figuur 19 hieronder.
- De laatste stap is om dit stuk in de schroefbank te monteren en een vlakfreessnede te maken om het einde op te schonen. Een probleem met deze stap is dat de schroefbankkaken het afgewerkte werkstuk kunnen beschadigen. Als u goed kijkt naar figuur 20 hieronder, kunt u daadwerkelijk de afdruk van de schroefbankkaken zien. Om dit te voorkomen, kunt u het werkstuk in een dunne strook emery papier, of vergelijkbaar beschermmateriaal, inwikkelen voordat u het klemt.
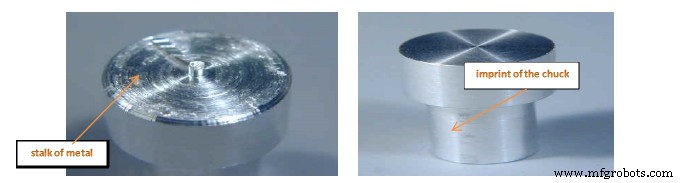
Figuur 8. Afgesneden Werkstuk Figuur 9. Afgewerkt Werkstuk
Uitlijning van Draaibankcentra
Om een parallelle diameter te produceren bij het bewerken van werk tussen centren, is het belangrijk dat de twee draaibankcentra in lijn zijn met elkaar en waar lopen met de middenlijn van de draaibank. Als de centra niet uitgelijnd zijn, zal het bewerkte werk getaperd zijn.
Er zijn drie methoden om draaibankcentra uit te lijnen:
- Door de middenlijnen op de achterkant van de tegensteun met elkaar uit te lijnen. Dit is slechts een visuele controle en daarom niet nauwkeurig.
- De proefsnedemethode, waarbij een kleine snede van elk uiteinde van het werk genomen wordt en de diameters gemeten worden met een micrometer.
- Centra Uitlijnen met een Wijzer.
Methode 1. Centra uitlijnen door de tegensteun aan te passen.
Procedure:
- Los de tegensteun-klemmoer of hebel.
- Los een van de afstellingsbouten aan de linker- of rechterkant, afhankelijk van de richting waarin de tegensteun moet bewegen. Draai de andere afstellingsbout vast tot de lijn op de bovenste helft van de tegensteun precies uitgelijnd is met de lijn op de onderste helft.
- Draai de losgemaakte afstellingsbout vast om beide helften van de tegensteun op hun plaats te vergrendelen.
- Vergrendel de tegensteun-klemmoer of hebel.
Methode 2. Centrum uitlijnen door de proefsnedemethode.
Procedure:
- Neem een lichte snede van ongeveer .010 tot een ware diameter, van sectie A aan het tegensteun-einde van .250 inch lang.
- Stop de voeding en noteer de waarde op de afgestudeerde kraag van het dwarsvoedingshandwiel.
- Beweeg het snijgereedschap dicht bij het kopstock-einde.
- Breng het snijgereedschap dicht bij dezelfde kraag-instelling als stap 1 (Sectie A).
- Keer het snijgereedschap terug naar dezelfde kraag-instelling als stap 1. (Sectie A)
- Snij een .250 lengte bij Sectie B en stop dan de draaibank.
- Meet beide diameters met een micrometer.
- Als beide diameters niet dezelfde maat zijn, pas de tegensteun aan naar of weg van het snijgereedschap een-half het verschil van de twee waarden.
- Neem nog een lichte snede bij Sectie A en B. Meet deze diameters en pas de tegensteun aan, indien vereist.
Methode 3. Centra Uitlijnen met een Wijzer.
Procedure:
- Reinig de draaibank en werkcentra en monteer de wijzer.
- Pas de proefstaaf stevig tussen centren en draai de tegensteun-spindelklem vast.
- Monteer een wijzer op de gereedschapssteun of draaibanksteun. Zorg ervoor dat de wijzerplonger parallel is aan de draaibankbed en dat het contactpunt op centrum ingesteld is.
- Pas de dwarschuif aan zodat de wijzer ongeveer .025 inch registreert aan het tegensteun-einde.
- Beweeg de steun met de hand zodat de proefwijzer registreert op de diameter aan het kopstock-einde en noteer de proefwijzerwaarde.
- Als beide proefwijzerwaarden niet hetzelfde zijn. Pas de tegensteun aan met de afstellingsbout tot de wijzer dezelfde waarde registreert aan beide einden.
Kegelberekeningen
Om de kegel per voet (kpv) te berekenen. Is het nodig om de lengte van de kegel, grote en kleine diameter te kennen.
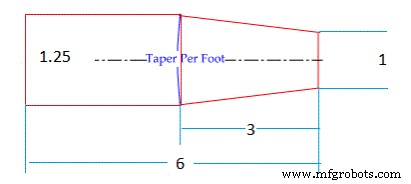
Figuur 10. Het hoofdd van een inch kegel
Formule:
Kpv = ((D-d) / lengte van kegel) x 12
Voorbeeld:
Kpv = ((1,25 – 1) / 3) x 12 = (.25 / 3) x 12 = 1 in.
Tegensteun Offset Berekeningen
Bij het berekenen van de tegensteun offset, moeten de kegel per voet en totale lengte van het werkstuk bekend zijn.
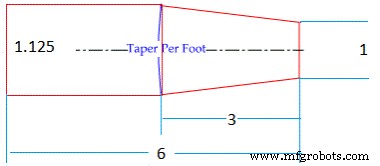
Figuur 11. Afmetingen van een werkstuk met een kegel
Formule:
Tegensteun offset = (kpv x totale lengte van werkstuk) / 24
Voorbeeld:
1. Vind kpv:
kpv = ((1,125 – 1) x 12) / 3 = (.125 x 12) / 3 = .50 in.
2. Vind de Tegensteun offset:
Tegensteun offset = (.5 x 6) / 24 = 3 / 24 = .125 in.
In sommige gevallen waar het niet nodig is de kegel per voet te vinden, kan de volgende vereenvoudigde formule gebruikt worden.
Formule:
Tegensteun Offset = (OL / TL) x ((D-d) / 2)
OL = Totale lengte van werkstuk
TL = lengte van de getapte sectie
D = grote diameter einde
d = kleine diameter einde
Voorbeeld:
Tegensteun Offset = (6 / 3) x ((1,125-1) / 2) = .125
Kegel Draaien
De samengestelde steun gebruiken om korte of stijle kegels te produceren. Het snijgereedschap moet met de hand gevoed worden, met het samengestelde steun voerhandwiel.
Een Kegel Produceren met Samengestelde Steun
Procedure:
- Raadpleeg de tekening voor de hoeveelheid kegel die in graden vereist is.
- Los de samengestelde steun vergrendelingsbouten.
- Zwaai de samengestelde steun naar de gewenste hoek. (Zie eerste Afbeelding)
- Draai de samengestelde steun vergrendelingsbouten vast.
- Pas het snijgereedschap op centrum aan en voed het snijgereedschap, met het samengestelde steun voerschroef.
- Controleer de kegel op maat en pasvorm.
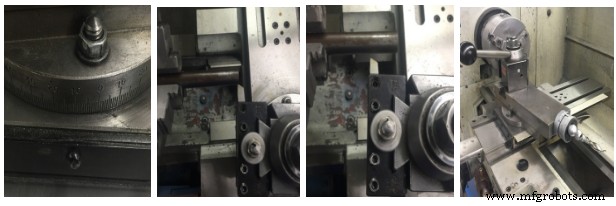
Figuur 12. Kegel Draai Operatie
Werkstuk Weren in een 4-kaak Schroefbank
- Een wijzer of testindicator moet gebruikt worden wanneer een bewerkte diameter uitgelijnd moet worden tot binnen duizendsten van een inch.
- 2. Procedure:
- Plaats het werkstuk in de 4-kaak schroefbank en wer het ongeveer, met behulp van de chalk of oppervlaktemethode.
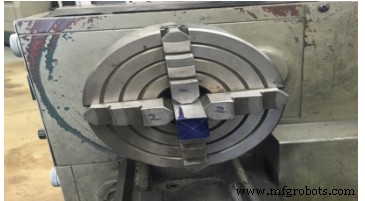
- Monteer een indicator, in de gereedschapssteun van de draaibank.
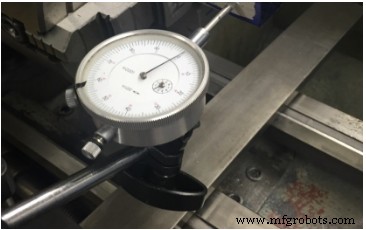
- Zet de indicator-spindel in een horizontale positie met het contactpunt op centrumhoogte ingesteld.
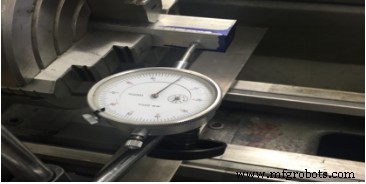
- Breng het indicatorpunt tegen de werkstukdiameter zodat het ongeveer .020 registreert en draai de draaibankspindel met de hand.
- Terwijl u de draaibank draait, let op de hoogste en laagste waarde op de wijzer.
- Los de schroefbankkaak bij de laagste waarde iets, en trek de kaak bij de hoge waarde aan tot het werk de helft van het verschil tussen de twee indicatorwaarden verplaatst is.
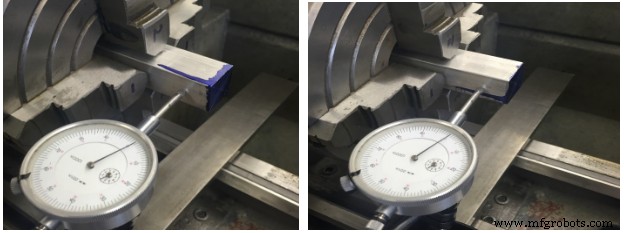
Zijde 1. Links en Rechts
- Ga door om alleen deze twee tegenovergestelde kaken aan te passen tot de indicator op beide kaken registreert. Negeer de indicatorwaarden op het werk tussen deze twee kaken.
- Pas de andere set tegenovergestelde kaken op dezelfde manier aan tot de indicator hetzelfde registreert op elk punt op de omtrek van het werkstuk.
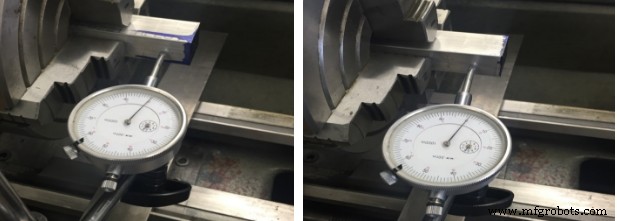
Zijde 2. Links en Rechts
11. Draai alle kaken gelijkmatig vast om het werkstuk stevig te bevestigen.
12. Draai de draaibankspindel met de hand en controleer de indicatorwaarde opnieuw.
EENHEDSTOETS
1. De samengestelde steun staat op welke hoek?
2. Leg het verschil uit tussen ruw- en afwerkdraaien.
3. Moet de punt van het gereedschap boven of op het centrum van de spindelas ingesteld worden bij een vlakfreessnede?
4. Wat is het doel van vlakfrezen?
5. Waarom centreren we een werkstuk?
6. Wat is het doel van uitboren?
7. Noem drie typen afstekgereedschappen.
8. Noem drie methoden om draaibankcentra uit te lijnen.
9. Bereken de offset voor de kegel als D=2, d=1, OL=6, en TL=3. De formule is:
Offset = (OL x (D-d)) / (2 x TL)
10. Beschrijf de procedure voor het snijden van een kegel.
Industriële technologie
- CNC Draaien Uitgelegd: Precisie Bewerking voor Hoogwaardige Onderdelen
- Begrijpen Van Machine Draaien: Een Sleutel Precisie Bewerkingsproces
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren
- Mastercam Eenheid 7: Afbeeldingsbeheer en Werkpadcreatie
- Frezen vs. Draaien: Belangrijkste Overeenkomsten Uitgelegd
- Verschillen Tussen Frezen en Draaien in CNC-Bewerking Begrijpen
- Geavanceerde CNC Frees- & Draai-automatisering voor Precisieproductie
- Diamant Draaien: Precisiebewerking Voor Geavanceerde Optica En Meer
- Dubbele-As Verticaal Draaien voor Middelgrote Harde Onderdelen – V Serie Prestaties
- CNC draaibanken verbeteren: Van draaien naar frezen & boren
- Box cut mijnbouw: definitie en toepassingen