



Eenheid 2: Snelheid & Voeding – CNC Bewerkingsefficiëntie Onder de Loep
DOELSTELLING
Na afloop van deze eenheid zou u in staat moeten zijn om:
• Snelheid, Voeding, en Snijdiepte te beschrijven.
• De RPM te bepalen voor verschillende materialen en diameters.
• De voedsnelheid voor draaien te beschrijven.
• Het instellen van snelheid te beschrijven.
• Het instellen van voeding te beschrijven.
Om elke machine efficiënt te bedienen, moet de werktuigkundige het belang van snijsnelheden en voedingen leren. Veel tijd kan verloren gaan als machines niet op de juiste snelheid en voeding voor het werkstuk ingesteld staan.
Om deze tijdverlies te elimineren, kunnen en moeten we aanbevolen metaalverwijderingssnelheden gebruiken die door staal- en snijgereedschapsfabrikanten zijn onderzocht en getest. We kunnen deze snijsnelheden en metaalverwijderingssnelheden in onze bijlage of in de Machinery's Handbook vinden.
We kunnen de voeding op een motordraaibank regelen door de wisseltandwielen in de snelhakkeerkast te gebruiken. Ons leerboek raadt aan waar mogelijk, slechts twee sneden te nemen om een diameter op maat te brengen: een ruwfreessnede en een afwerksnede.
Mijn ervaring is om ten minste drie sneden te nemen. Een om overtollig materiaal snel te verwijderen: de ruwe snede, één snede om afwerking en gereedschapsdruk toe te laten, en één om de snede af te werken.
Als u de hele dag draad zou snijden: dag in dag uit. Zou u de draaibank misschien instellen voor slechts twee sneden. Een snede om alles behalve .002 of .003 van materiaal te verwijderen en de laatste snede om maat en afwerking te houden. Dit wordt de hele tijd in sommige werkplaatsen gedaan.
Heeft u opgemerkt dat als u een heel kleine snede op de draaibank neemt .001 tot .002 de afwerking meestal slecht is, en dat op de ruwe snede die u daarvoor maakte, de afwerking goed was? De reden hiervoor is: enige gereedschapsdruk is wenselijk bij het maken van afwerksneden.
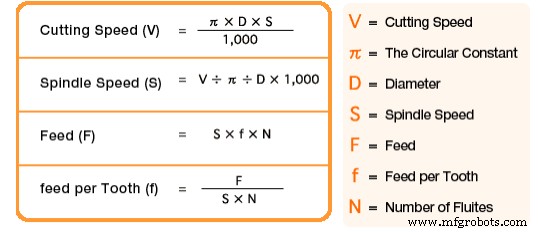
IPM = Inches Per Minuut
RPM = Omwentelingen Per Minuut
Voeding = IPM
#T = Aantal tanden in snijder
Voeding/Tand = Spaandikte per tand toegestaan voor materiaal
Spaan/Tand = Voeding per tand toegestaan voor materiaal
Voedsnelheid = Spaan/Tand × #T × RPM
Voorbeeld: Materiaal = Aluminium 3" Snijder, 5 Tanden Spaandikte = 0,018 per tand RPM = 3000 IPS = 0,018 × 5 × 3000 = 270 Inches Per Minuut
Snelheid, Voeding, en Snijdiepte
- Snijsnelheid is gedefinieerd als de snelheid (meestal in voet per minuut) van een gereedschap wanneer het het werk snijdt.
- Voedsnelheid is gedefinieerd als de afgelegde afstand van het gereedschap tijdens één spindelomwenteling.
- Voedsnelheid en snijsnelheid bepalen de snelheid van materiaalverwijdering, vermogenseisen en oppervlakteafwerking.
- Voedsnelheid en snijsnelheid worden voornamelijk bepaald door het materiaal dat gesneden wordt. Daarnaast moeten de diepte van de snede, grootte en staat van de draaibank, en stevigheid van de draaibank nog overwogen worden.
- Ruwfreessneden (0,01 in. tot 0,03 in. snijdiepte) voor de meeste aluminiumlegeringen lopen met een voedsnelheid van .005 inches per minuut (IPM) tot 0,02 IPM terwijl afwerksneden (0,002 in. tot 0,012 in. snijdiepte) lopen op 0,002 IPM tot 0,004 IPM.
- Naarmate de zachtheid van het materiaal afneemt, neemt de snijsnelheid toe. Daarnaast neemt de snijsnelheid toe naarmate het snijgereedschapsmateriaal sterker wordt.
- Onthoud, voor elke duizendste snijdiepte, wordt de diameter van de voorraad met twee duizendsten verminderd.
Staal IJzer Aluminium Lood
Figuur 1: Toename Snijsnelheid Gebaseerd op Hardheid Werk Materiaal
Koolstofstaal Hoge-Snelheidsstaal Hardmetaal
Figuur 2: Toename Snijsnelheid Gebaseerd op Hardheid Snijgereedschap
Snijsnelheden:
Een draaibank werk snijsnelheid kan gedefinieerd worden als de snelheid waarmee een punt op de werkomtrek voorbij het snijgereedschap reist. Snijsnelheid wordt altijd uitgedrukt in meters per minuut (m/min) of in voet per minuut (ft/min.) de industrie eist dat bewerkingsoperaties zo snel mogelijk uitgevoerd worden; daarom moeten actuele snijsnelheden gebruikt worden voor het type materiaal dat gesneden wordt. Als een snijsnelheid te hoog is, breekt de snijrand van het gereedschap snel af, wat resulteert in tijdverlies door het gereedschap te herstellen. Met te lage snijsnelheid gaat tijd verloren voor de bewerkingsoperatie, wat resulteert in lage productiesnelheden. Gebaseerd op onderzoek en tests door staal- en snijgereedschapsfabrikanten, zie onderstaande draaibank snijsnelheidstabel. De snijsnelheden voor hoge-snelheidsstaal die hieronder vermeld zijn, worden aanbevolen voor efficiënte metaalverwijderingssnelheden. Deze snelheden kunnen licht variëren om factoren te verschuiven zoals de staat van de machine, het type werk materiaal en zand of harde plekken in het metaal. De RPM waarop de draaibank ingesteld moet worden voor het snijden van metalen is als volgt:
Om de RPM van de draaibank te bepalen tijdens het uitvoeren van procedures:
Formule: RPM = (Snijsnelheid x 4) / Diameter
We moeten eerst bepalen wat de aanbevolen snijsnelheid is voor het materiaal dat we gaan bewerken.
Leer de Machinery's Handbook en andere gerelateerde bronnen gebruiken om de informatie te verkrijgen die u nodig hebt.
VOORBEELD: Hoe snel moet een 3/8 inch boor draaien bij het boren van zachte staal?
Uit onze aanbevolen snijsnelheid uit onze klasuitdelingen, gebruik een snijsnelheid van 100 voor zachte staal.
(100 x 4) / .375 = 1066 RPM
Wat zou de RPM zijn als we een .375 diameter werkstuk van zachte staal op de draaibank zouden draaien?
RPM = 100 X4 / 1.00 = 400 RPM
Aanbevolen Snijsnelheden voor Zes Materialen in RPM
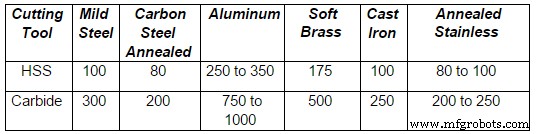
Deze grafieken zijn voor HSS gereedschappen. Als hardmetaal gebruikt wordt, kunnen de snelheden verhoogd worden.
Draaibank Voeding:
De voeding van een draaibank is de afstand die het snijgereedschap vooruitgaat langs de lengte van het werk voor elke omwenteling van de spindle. Bijvoorbeeld, als de draaibank ingesteld is op een .020 inch voeding, zal het snijgereedschap de lengte van het werk .020 inch afleggen voor elke volledige draai die het werk maakt. De voeding van een draaibank is afhankelijk van de snelheid van de leidspindel of voerstang. De snelheid wordt geregeld door de wisseltandwielen in de snelhakkeerkast.
Waar mogelijk, zouden slechts twee sneden genomen moeten worden om een diameter te snijden. Aangezien het doel van een ruwe snede is om overtollig materiaal snel te verwijderen en de oppervlakteafwerking niet al te belangrijk is. Een grove voeding moet gebruikt worden. De afwerksnede wordt gebruikt om de diameter op maat te brengen en een goede oppervlakteafwerking te produceren en daarom moet een fijnere voeding gebruikt worden.
De aanbevolen voedingen voor het snijden van diverse materialen bij gebruik van hoge-snelheidsstaal snijgereedschappen staan in de onderstaande tabel. Voor algemeen doeleinden machinen wordt een .005 – .020 inch voeding voor ruwfrezen en een .012 tot .004 inch voeding voor afwerken aanbevolen.
Om de juiste voedsnelheid voor boren te selecteren, moet u verschillende factoren overwegen.
- Diepte van gat – spaanverwijdering
- Materiaalsoort – bewerkbaarheid
- Koelmiddel – vloed, mist, borstel
- Grootte van boor
- Hoe sterk is de opstelling?
- Gatafwerking en nauwkeurigheid
Voedsnelheden voor Draaien:
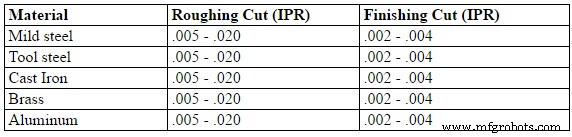
Voor algemeen doeleinden machinen, gebruik een aanbevolen voedsnelheid van .005 – .020 inches per omwenteling voor ruwfrezen en een .002 – .004 inches per omwenteling voor afwerken.
Voedingen voor Diverse Materialen (met HSS snijgereedschap)
Snelheden Instellen op een Draaibank:
De draaibanken zijn ontworpen om op diverse spindelsnelheden te werken voor het bewerken van verschillende materialen. Deze snelheden worden gemeten in RPM (omwentelingen per minuut) en worden gewijzigd door de kegeltandwielen of tandwielhevels. Op een riemgedreven draaibank worden diverse snelheden verkregen door de platte riem en de achterste tandwielaandrijving te veranderen. Op de getande-kop draaibank worden snelheden gewijzigd door de snelheidshevels in de juiste posities te zetten volgens het RPM-diagram dat aan de draaibankmachine vastzit (meestal op de kopstock). Tijdens het verschuiven van de hevelposities, plaats één hand op de vlakplaat of schroefbank, en draai de vlakplaat langzaam met de hand. Dit zal de hevels in staat stellen de tandwieltanden te grijpen zonder te botsen. Verander nooit snelheden wanneer de draaibank draait op draaibanken uitgerust met variabele snelheidsaandrijvingen, de snelheid wordt gewijzigd door een wijzer of handvat te draaien terwijl de machine draait.
Voedingen Instellen:
De voeding van een draaibank, of de afstand die de steun in één omwenteling van de spindle zal afleggen, hangt af van de snelheid van de voerstang of leidspindel. Dit wordt geregeld door de wisseltandwielen in de snelhakkeerkast. Deze snelhakkeerkast krijgt zijn aandrijving van de kopstock-spindel door de eindtandwielaandrijving. Een voedingen en draad diagram gemonteerd op de voorkant van de snelhakkeerkast geeft de diverse voedingen en metrische stappen of draad per inch aan die verkregen kunnen worden door hevels in de aangegeven posities te zetten.
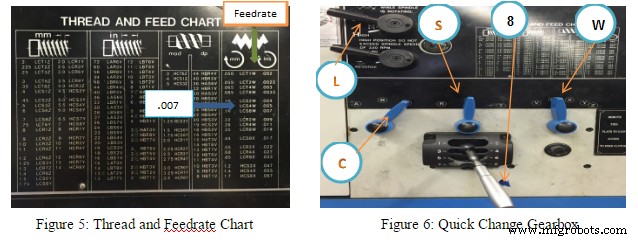
De Voedsnelheid Instellen voor Acura Draaibank:
Voorbeeld:
1. Selecteer de gewenste voedsnelheid op het diagram (Zie Figuur 2)
2. Selecteer voedsnelheid van .007 – LCS8W (Zie Figuur 2)
3. L = Selecteer Hoog/Laag hevel (Zie Figuur 3)
4. C = Selecteer Voedingsbereiken en verander naar C op deze hevel (Zie Figuur 3)
5. S = Selecteer Voedingsbereiken en verander naar S op deze hevel (Zie Figuur 3)
6. 8 = Selecteer Tandwielkast en verander naar 8 op deze hevel (Zie Figuur 3)
7. W = Selecteer Voedingsbereiken en verander naar W op deze hevel (Zie Figuur 3) Voordat u de draaibank aanzet, wees zeker dat alle hevels volledig ingeschakeld zijn door de kopstock-spindel met de hand te draaien, en kijk of de voerstang draait.
EENHEDSTOETS
1. Wat is IMP en RPM?
2. Wat is de formule voor Voedsnelheid?
3. Wat zou de RPM zijn als we een 1,00" diameter werkstuk van zachte staal draaien, met HSS snijgereedschap?
4. Wat zou de RPM zijn als we een 1,00" diameter werkstuk van zachte staal draaien, met Hardmetaal snijgereedschap?
5. De snijsnelheid voor koolstofstaal en de werkstukdiameter die gepland moet worden is 6,00". Vind de juiste RPM.
6. Een centrumboor heeft een 1/8" boorpunt. Vind de juiste RPM voor koolstofstaal.
7. Als de snijsnelheid van aluminium 300 sfm is en de werkstukdiameter 4,00", Wat is de RPM?
8. Wat is ruwfrezen en afwerken voedsnelheid voor aluminium?
9. Stel de ruwfreessnede voedsnelheid in vanuit figuur 5.
10. Stel de afwerksnede voedsnelheid in vanuit figuur 5.
Industriële technologie
- Snijsneldiepte, -diepte en Voedsnelheid Beheersen voor Custom CNC-gebewerkte Onderdelen
- Stroom, Vermogen En Koppel In Variabele Snelheidsaandrijvingen Onder De Knie Krijgen
- Waarom waterjetsnijden de superieure keuze is voor rubber & plastic onderdelen
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Plasma Snijden Uitgelegd: Hoe Het Werkt en Belangrijkste Voordelen
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Snijuitdagingen Oplossen met Mixed-Matrix en Vezel-versterkte Composieten
- Taper Compensatie Beheersen voor Superieure Waterstraalsnijden
- Draad-EDM Snijden: Voordelen, Nadelen en Beste Toepassingen
- CNC-frees voedsnelheden en snelheden meesteren: Een praktische gids
- Voedsnelheid vs. Snijsnelheid: De cruciale CNC-bewerkingsparameters onder de knie krijgen