



CNC Programmeren Beheersen: Taal, Structuur en G/M Codes
Doelstellingen
Na het voltooien van deze module bent u in staat om:
- De programma-instructies te identificeren.
- De Programma Formaat te begrijpen.
- Letter Address Commando codes te beschrijven.
- Speciale Teken Code Definities te beschrijven.
- De G- en M-codes te begrijpen.
CNC-programma's listen instructies op die in de volgorde waarin ze geschreven zijn, uitgevoerd worden. Ze lezen als een boek: van links naar rechts en van boven naar beneden. Elke zin in een CNC-programma wordt op een aparte regel geschreven, een Blok genoemd. Blokken zijn gerangschikt in een specifieke volgorde die veiligheid, voorspelbaarheid en leesbaarheid bevordert, dus het is belangrijk om een standaard programmastructuur aan te houden.
De blokken zijn in de volgende volgorde gerangschikt:
- Programma Start
- Gereedschap Laden (Load Tool)
- Spil Aan (Spindle On)
- Koeling Aan (Coolant On)
- Snel positioneren boven het deel (Rapid to position above part)
- Bewerkingsoperatie (Machining operation)
- Koeling Uit (Coolant Off)
- Spil Uit (Spindle Off)
- Naar veilige positie verplaatsen (Move to safe position)
- Programma beëindigen (End program)
De bovenstaande stappen vertegenwoordigen de simpelste CNC-programma's, waar slechts één gereedschap en één operatie gebruikt worden. Programma's die meerdere gereedschappen gebruiken, herhalen stappen twee tot en met negen voor elk gereedschap.
Tabel 3 en Tabel 4 in sectie G- & M-codes tonen de meest voorkomende G- en M-codes die het beste uit het geheugen gekend worden.
Net als elke taal, heeft de G-code taal regels. Sommige codes zijn modaal, wat betekent dat ze niet herhaald hoeven te worden als ze niet veranderen tussen blokken. Sommige codes hebben verschillende betekenissen afhankelijk van hoe en waar ze gebruikt worden. Hoewel deze regels in dit hoofdstuk behandeld worden, hoeft u niet elke nuance van de taal te leren. Het is de taak van de CAD/CAM software Post Processor om het CNC-programma correct op te maken en te schrijven.
Programma Formaat
Het programma in Tabel 1 hieronder freest een vierkante contour en boort een gat.
| Blok | Beschrijving | Doel |
|---|---|---|
|
% O1234 (T1 0.25 END MILL) G17 G20 G40 G49 G80 G90 |
Programmastart. Programmanummer (Programma Naam). Gereedschapsomschrijving voor operator. Veiligheidsblok om machine in veilige modus te zetten. |
Programma Start |
|
T1 M6 S9200 M3 |
Laad Gereedschap #1. Spilsnelheid 9200 RPM, Aan CW. |
Gereedschap Wisselen |
|
G54 M8 G00 X-0.025 Y-0.275 G43 Z1. H1 Z0.1 G01 Z-0.1 F18. |
Gebruik Fixture Offset #1. Koeling Aan. Snel positioneren boven deel. Snel naar veilig vlak, gebruik Tool Length Offset #1. Snel naar voervlak. Rechtlijnige beweging naar snijdiepte met 18 IPM. |
Naar Positie Bewegen |
|
G41 Y0.1 D1 F36. Y2.025 X2.025 Y-0.025 X-0.025 G40 X-0.4 G00 Z1. |
CDC Links, Inlooplijn, Diam. Offset #1, 36 IPM. Rechtlijnige beweging. Rechtlijnige beweging. Rechtlijnige beweging. Rechtlijnige beweging. CDC uit met uitloopbeweging. Snel naar veilig vlak. |
Contour Frezen |
|
M5 M9 (T2 0.25 DRILL) T2 M6 S3820 M3 |
Spil Uit. Koeling Uit. Gereedschapsomschrijving voor operator. Laad Gereedschap #2. Spilsnelheid 3820 RPM, Aan CW. |
Gereedschap Wisselen |
|
M8 X1. Y1. G43 Z1. H2 Z0.25 |
Koeling Aan. Snel boven gat. Snel naar veilig vlak, gebruik Tool Length Offset 2. Snel naar voervlak. |
Naar Positie Bewegen |
|
G98 G81 Z-0.325 R0.1 F12. G80 Z1. |
Boorcyclus (canned cycle), Diepte Z-.325, F12. Annuleer boorcyclus. Snel naar veilig vlak. |
Gat Boren |
|
M5 M9 G91 G28 Z0 G91 G28 X0 Y0 G90 M30 % |
Spil Uit. Koeling Uit. Terug naar machine Home in Z. Terug naar machine Home in XY. Reset naar absolute positionering (veiligheid). Reset programma naar begin. Programma Einde. |
Programma Einde |
Letter Address Commando Codes
Het commando blok stuurt de werktuigmachine via letter address commando's. Sommen worden vaker gebruikt, en hun betekenis verandert gebaseerd op welke G-code in hetzelfde blok voorkomt.
Codes zijn ofwel modaal (blijven van kracht tot geannuleerd of gewijzigd), ofwel niet-modaal (alleen effectief in het huidige blok). Zoals u ziet, zijn veel letteradressen logisch gekozen (T voor tool, S voor spil, F voor voersnelheid, etc.).
De onderstaande tabel lijst de meest voorkomende Letter Address Commando codes.
Tabel 2: Letter Address Commando Codes
| Variabele | Beschrijving | Definities |
|---|---|---|
| A | Absoluut of incrementele positie van A-as (rotatie-as rond X-as) | A,B,C – 4de/5de As Rotatiebeweging. Rotatie om de X, Y of Z-as respectievelijk. Hoek in graden tot drie decimalen nauwkeurig. G01 A45.325 B90. |
| B | Absoluut of incrementele positie van B-as (rotatie-as rond Y-as) | Zelfde als A |
| C | Absoluut of incrementele positie van C-as (rotatie-as rond Z-as) | Zelfde als B |
| D | Definieert diameter of radiale offset voor freesdiametercompensatie (CDC) | Gebruikt om tool diameter slijtage en uithouwing te compenseren. D wordt vergezeld van een integer gelijk aan het gereedschapnummer (T5 gebruikt D5, etc). Geen decimaal punt. Altijd in combinatie met G41 of G42 en een XY-beweging (nooit een boog). Bij aanroep leest de besturing het register en verschuift het toolpad links (G41) of rechts (G42) met de waarde in het register. G01 G41 X2. D1 |
| E | Precisie voersnelheid voor draadsnijden op draaibanken | |
| F | Definieert voersnelheid (feed rate) | Stelt de voersnelheid in bij frezen van lijnen, bogen of boorcycli. Voersnelheid in Inches per Minute (G94 modus) of Inverse Time (G93 modus). Tot drie decimalen nauwkeurig (voor tappend cycli) en vereist decimaal punt. G01 X2. Y0. F30. |
| G | Adres voor voorbereidende commando's (preparatory commands) | G-commando's vertellen de besturing vaak welk type beweging gewenst is (bv. snelle positionering, lineaire voer, cirkelvormige voer, vaste cyclus) of welke offsetwaarde te gebruiken. G02 X2. Y2. I.50 J0. |
| H | Definieert tool length offset; Incrementele as corresponderend met C-as (bv. op turn-mill) | Deze code roept een tool length offset (TLO) register op de besturing op. De besturing combineert de TLO en Fixture Offset Z waarden om te weten waar het gereedschap ten opzichte van de deelsdatum is. Altijd vergezeld van een integer (H1, H2, etc), G43, en Z coördinaat. G43 H1 Z2. |
| I | Definieert boogafmeting in X-as voor G02 of G03 boogcommando's. Ook als parameter in vaste cycli. | Voor boogbewegingen (G2/G3): incrementele X-afstand van boogstartpunt tot boogcentrum. Bepaalde boorcycli gebruiken I als optionele parameter. G02 X.5 Y2.500 I0. J0.250 |
| J | Definieert boogafmeting in Y-as voor G02 of G03 boogcommando's. Ook als parameter in vaste cycli. | Voor boogbewegingen (G2/G3): incrementele Y-afstand van boogstartpunt tot boogcentrum. Bepaalde boorcycli gebruiken J als optionele parameter. G02 X.5 Y2.500 I0. J0.250 |
| K | Definieert boogafmeting in Z-as voor G02 of G03 boogcommando's. Ook als parameter in vaste cycli, gelijk aan L-adres. | Voor een boogbeweging (G2/G3): incrementele Z-afstand van boogstartpunt tot boogcentrum. In G17 vlak: incrementele Z-afstand voor helicale bewegingen. Bepaalde boorcycli gebruiken J als optionele parameter. G18 G03 X.3 Z2.500 I0. K0.250 |
| L | Vaste cyclus lus teller; Specificatie van welk register te bewerken met G10 | Vaste cyclus lus teller: definieert aantal herhalingen ("loops") van een vaste cyclus op elke positie. Standaard 1 tenzij geprogrammeerd met een andere integer. Soms wordt K-adres gebruikt in plaats van L. Met incrementele positionering (G91) kan een reeks gelijkmatig verdeelde gaten als een lus geprogrammeerd worden. G10 gebruik: specificatie van welk register te bewerken (werkoffsets, tool radius offsets, tool length offsets, etc.). |
| M | Diverse functie (Miscellaneous function) | Altijd vergezeld van een integer die de betekenis bepaalt. Slechts één M-code per blok code. Uitgebreide definities later in dit hoofdstuk. M08 |
| N | Regel (blok) nummer in programma; Systeemparameter nummer om te wijzigen met G10 | Bloknummers maken het CNC-programma leesbaarder. Zelden vereist voor CAD/CAM gegenereerde programma's zonder subprogramma's. Omdat ze besturingsgeheugen innemen, gebruiken de meeste 3D programma's geen bloknummers. Integers tot vijf karakters, geen decimaal punt. Kunnen niet voor het lint start/eind teken (%) komen en meestal niet voor een commentaar-blok. N100 T02 M06 |
| O | Programmanaam | Programma's worden opgeslagen op de besturing via hun programmnummer. Dit is een integer voorafgegaan door de letter O en zonder decimaal. O1234 (Oefening 1) |
| P | Dient als parameteradres voor diverse G- en M-codes | Wachttijd (dwell) in seconden. Vergezeld door G4 tenzij gebruikt binnen bepaalde boorcycli. G4 P.1 |
| Q | Peck increment in vaste cycli (canned cycles) | Incrementele voerafstand per pas in een peck boorcyclus. G83 X2.000 Y2.000 Z-.625 F20. R.2 Q.2 P9. |
| R | Definieert boogstraal of terugtrekhoogte in vaste cycli | Bogen gedefinieerd met straal R of I,J,K vectoren. IJK's zijn betrouwbaarder dan R's, aanbevolen om ze te gebruiken. R wordt ook door boorcycli gebruikt als retourvlak Z-waarde. G83 Z-.625 F20. R.2 Q.2 P9. |
| S | Definieert snelheid, ofwel spilsnelheid of snijsnelheid afhankelijk van modus | Spilsnelheid in omwentelingen per minuut (RPM). Integer waarde zonder decimaal, altijd in combinatie met M03 (Spil aan CW) of M04 (Spil aan CCW). S2500 M03 |
| T | Gereedschapsselectie | Selecteert gereedschap. Integer waarde altijd vergezeld door M6 (tool change code). T01 M06 |
| U | Incrementele as corresponderend met X-as (meestal alleen draaibank groep A besturingen). Definieer wachttijd op sommige machines. | In deze besturingen maken X en U G90 en G91 overbodig. Op deze draaibanken is G90 een vaste cyclus adres voor ruwfrezen. |
| V | Incrementele as corresponderend met Y-as | Tot de jaren 2000 zelden gebruikt, omdat meeste draaibanken die U en W gebruikten geen Y-as hadden. Nog steeds vaak het geval, hoewel live tooling en turn-mill machining V-adres gebruik minder zeldzaam maken. |
| W | Incrementele as corresponderend met Z-as (meestal alleen draaibank groep A besturingen) | In deze besturingen maken Z en W G90 en G91 overbodig. Op deze draaibanken is G90 een vaste cyclus adres voor ruwfrezen. |
| X | Absoluut of incrementele positie van X-as | Coördinaatgegevens voor X-as. Tot vier decimalen na komma toegestaan, trailing nullen niet gebruikt. Coördinaten zijn modaal, dus geen herhaling nodig in opvolgende blokken als ze niet veranderen. G01 X2.250 F20. |
| Y | Absoluut of incrementele positie van Y-as | Coördinaatgegevens voor Y-as. G01 Y2.250 F20. |
| Z | Absoluut of incrementele positie van Z-as | Coördinaatgegevens voor Z-as. |
Speciale Teken Code Definities
Hier is een lijst van veelvoorkomende speciale tekens, hun betekenis, gebruik en beperkingen.
- % – Programma Start of Einde. Alle programma's beginnen en eindigen met % op een blok op zich. Dit is het lint-terugspoel-teken (overblijfsel van papieren linten).
- ( ) – Commentaar. Commentaar voor de operator moet in HOOFDLETTERS en tussen haakjes. Maximale lengte 40 tekens, alle hoofdletters.
(T02: 5/8 END MILL) - / – Blok Verwijderen (Block Delete). Codes na dit teken worden genegeerd als de Block Delete schakelaar op de besturing aanstaat.
/ M00 - ; – Einde van Blok (End of Block). Dit teken is niet zichtbaar in een teksteditor (carriage return), maar verschijnt aan het einde van elk blok code op de machinebesturing.
N8 Z0.750 ;
G- & M-codes
G- en M-codes vormen de meeste inhoud van het CNC-programma. De definitie van elke codeklasse en specifieke betekenissen van de belangrijkste codes volgen.
G-codes (Voorbereidende Commando's)
Codes die met G beginnen heten voorbereidende woorden omdat ze de machine voorbereiden op een bepaald type beweging.
Tabel 3: G-codes
| Code | Beschrijving |
|---|---|
| G00 | Snelle beweging (Rapid motion). Gebruikt voor positionering voor niet-freesbewegingen. |
| G01 | Lineaire beweging met gespecificeerde voersnelheid. |
| G02 | Boog met de klok mee (Clockwise arc). |
| G03 | Boog tegen de klok in (Counterclockwise arc). |
| G04 | Wachttijd (Dwell). |
| G28 | Terug naar machine home positie. |
| G40 | Freesdiametercompensatie (CDC) uit. |
| G41 | Freesdiametercompensatie (CDC) links. |
| G42 | Freesdiametercompensatie (CDC) rechts. |
| G43 | Tool Length Offset (TLO) activeren. |
| G54 | Fixture Offset #1. |
| G55 | Fixture Offset #2. |
| G56 | Fixture Offset #3. |
| G57 | Fixture Offset #4. |
| G58 | Fixture Offset #5. |
| G59 | Fixture Offset #6. |
| G80 | Annuleer boorcyclus. |
| G81 | Eenvoudige boorcyclus. |
| G82 | Eenvoudige boorcyclus met dwell. |
| G83 | Peck boorcyclus. |
| G84 | Tap cyclus. |
| G90 | Absoluut coördinaten programmeringsmodus. |
| G91 | Incrementele coördinaten programmeringsmodus. |
| G98 | Boorcyclus terugkeer naar Initiëel punt (R). |
| G99 | Boorcyclus terugkeer naar Referentievlak (laatste Z-hoogte). |
M-codes (Diverse Functies)
Codes die met M beginnen heten diverse woorden. Ze controleren machineauxiliëre opties als koeling en spilrichting. Slechts één M-code mag per blok code voorkomen.
Tabel 4: M-codes
| Code | Beschrijving |
|---|---|
| M00 | Programma stop. Druk Cycle Start knop om door te gaan. |
| M01 | Optionele stop. |
| M02 | Einde van programma. |
| M03 | Spil aan met de klok mee (Clockwise). |
| M04 | Spil aan tegen de klok in (Counterclockwise). |
| M05 | Spil stop. |
| M06 | Gereedschap wisselen. |
| M08 | Koeling aan. |
| M09 | Koeling uit. |
| M30 | Programma beëindigen en Cycle Start drukken om opnieuw te draaien. |
Uitgebreide G-code Definities (Selectie)
G00 – Snelle Beweging (Rapid Move)
Deze code beveelt de machine om zo snel mogelijk naar een gespecificeerd punt te bewegen. Altijd gebruikt met een coördinatenpositie en is modaal. In tegenstelling tot G01, coördineert G00 de assen niet om in een rechte lijn te bewegen. Elke as beweegt met zijn maximumsnelheid totdat het voldaan is. Dit resulteert in beweging zoals getoond in Afbeelding 1.
G00 X0. Y0.
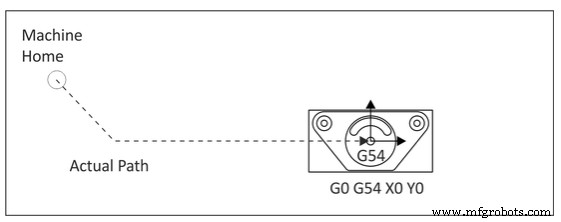
Afbeelding 1. G00 Beweging
Let op: De rapidesnelheid van sommige machines kan 1 overschrijden. Een verkeerde offset of coördinatenbeweging kan de machine sneller laten crashen dan de operator de noodstop kan indrukken. Gebruik de rapid feed override op de machine bij de eerste keer draaien van een programma.
Lineaire Beweging is Rechterlijnige Beweging
G-code gaat over beweging, en de meest voorkomende beweging in deelnprogramma's is rechte lijn of lineaire beweging. Beweging is ook modaal. U vertelt de besturing wat voor soort beweging u wilt met een G-code en het onthoudt om altijd die soort beweging te maken totdat u het vertelt te veranderen met een andere G-code.
- G00 voor Snelle Positionering; Rapids Beweging zo snel uw machine kan. Gebruikt om de frees door de lucht naar de volgende positie te bewegen waar hij gaat frezen.
- G01 voor Langzamere Snijbeweging; Feed Beweging langzamer, voor snijden. Voersnelheid ingesteld met "F" G-code.
F-woord = "F" as in "Feedrate".
S-woord = "S" as in "Spindle Speed", adres is RPM.
Lineaire Beweging Specificeren met X, Y, en Z
Het specificeren van G00 of G01 veroorzaakt geen beweging – ze vertellen de besturing slechts welk type beweging verwacht wordt wanneer u eindelijk vertelt waarheen te bewegen. Voor echte beweging heeft u een bestemming nodig met X, Y, en Z woorden. Om naar de deelnul te gaan, zouden we een commando kunnen geven als:
G00 X0 Y0 Z0 Of gebruik G01 als u langzamer wilt: G01 X0 Y0 Z0 F40.
Geïnterpoleerde beweging (interpolated move): wanneer we meerdere coördinaten op een regel specificeren, betekent dit dat meer dan één as van de machine tegelijkertijd beweegt. De besturing beweegt ze allemaal met precies de juiste snelheid ten opzichte van elkaar, zodat de frees een rechte lijn naar de bestemming volgt en met de voersnelheid beweegt.
Als we dezelfde bestemming specificeren, maar de coördinaten over meerdere regels spreiden, is elke regel een afzonderlijke beweging:
G00 X0 Y0 (Beweeg naar X0 Y0 in één beweging, Z constant houdend)
Z0 (Beweeg naar Z0 in één beweging, X en Y constant houdend)
G00 en G01 zijn modaal, dus we hoeven ze alleen te specificeren wanneer we de modus willen wijzigen.
Z-as
Het concept van geïnterpoleerde beweging roept een interessant kwestie op voor de Z-as. Het is vaak een goed idee om de diepte-van-snij-as op zich te bewegen, in plaats van als gecoördineerde beweging met de andere assen (X en Y). Of u een probleem (botsing) gaat hebben als de frees dichtbij het werkstuk en de bevestiging komt. Eerst in X en Y bewegen en dan in Z, is het veel makkelijker om te beoordelen of een ongelukkige botsing op het punt staat te gebeuren. U bent ook veel minder geneigd om een willekeurig object dat opsteekt, zoals een klem, te raken, als u de frees hoog houdt totdat u direct boven waar u wilt beginnen te frezen bent.
G02 en G03 – Cirkelvormige Beweging is een Modus
G02 stelt een modus in voor boog met de klok mee.
G03 stelt een modus in voor boog tegen de klok in.
Eenmaal de G02 of G03 modus ingesteld, worden bogen in G-code gedefinieerd door hun 2 eindpunten en het centrum te identificeren, dat evenver van elk eindpunt moet zijn. De eindpunten zijn eenvoudig. Het huidige controlepunt (locatie wanneer het blok begint) stelt één eindpunt vast. Het andere kan via XYZ coördinaten worden vastgelegd. Het centrum wordt meest شيوع geïdentificeerd door I, J, of K te gebruiken om relatieve offsets van het startpunt van de boog tot het centrum vast te leggen.
VOORBEELD VAN BOG MET DE KLOK MEE
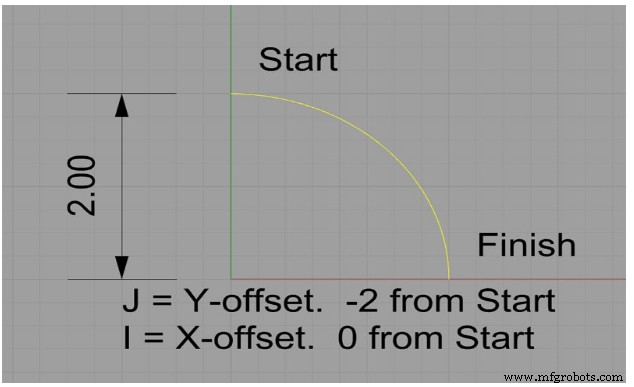
Afbeelding 2. Een Boog's centrum met IJK
Deze boog start bij X0 Y2. en eindigt bij X2. Y0. Het centrum is bij X0 Y0. In G-code:
G02 (Stel klokwijze boogmodus in)
X2 Y0 I0 J-2.0
Het Centrum met Straal "R"
Het centrum kan ook door simpelweg de straal van de cirkel op te geven. De cirkel heeft straal 2, dus de G-code zou kunnen zijn:
G02 X2 Y0 R2
G17/G18/G19 – Vlakken Aanduiding (Plane Designation)
Bogen moeten bestaan op een vlak aangeduid door G17 (XY), G18 (XZ) of G19 (YZ). G17 is de machine standaard.
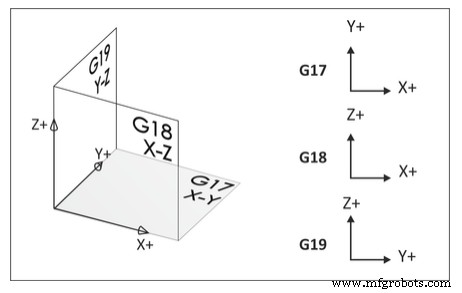
Afbeelding 3. Vlakken Aanduiding
G40/G41/G42 – Freesdiametercompensatie (CDC)
CDC is een sleutel tot precisie CNC-bewerking, waardoor de operator tool slijtage en uithouwing kan compenseren door de machine te bevelen om links (G41) of rechts (G42) van het geprogrammeerde pad af te wijken. G40 annuleert freescompensatie. Het offsetbedrag wordt ingevoerd in een CNC-besturing D-register. Het slijtageregister kan worden gezien als een tabel waar de besturing bij elke beweging naar verwijst.
Tabel 5: Diameter Offset Register
| Tool Diameter Offset | Waarde |
|---|---|
| D1 | 0.0125 |
| D2 | 0.0000 |
| D3 | 0.0000 |
| D4 | 0.0000 |
| D5 | 0.0000 |
| D6 | 0.0000 |
De waarde in het D-register wordt berekend door de machine-operator, die de afgeronde afmeting van deelfeatures meet, vergelijkt met de tekening, en het verschil in het register invoert zoals nodig om het deel binnen specificaties te houden. Is er geen afwijking, dan staat het register op nul.
G01 G41 D1 X1.0 Y.25 F40.
G43 – Tool Length Compensatie
G43 activeert tool length compensatie. Het wordt altijd vergezeld door een H-code en Z-beweging, waar H het tool length offset (TLO) register is om te lezen, en Z de hoogte is om te gaan in referentie tot de deeldatum.
De TLO kan worden gezien als een tabel op de besturing:
Tabel 6: Werkoffsets (Work Offsets)
| Tool Length Register | Z |
|---|---|
| H1 | 10.236 |
| H2 | 4.7510 |
| H3 | 6.9652 |
| H4 | 7.6841 |
| H5 | 12.4483 |
| H6 | 8.2250 |
De TLO wordt gecombineerd met de actieve fixture offset op de besturing, zodat de machine weet waar de punt van het gereedschap is ten opzichte van de deeldatum.
G43 H1 Z1.
G54 – Werk Offset (Work Offset)
Werkoffsets zijn dataregisters in de CNC-besturing die de afstand van de machine home X, Y, Z positie tot de deeldatum vasthouden. Deze offsets kunnen worden gezien als een tabel op de besturing:
Tabel 7: Werk Offset
| Werk Offset | X | Y | Z |
|---|---|---|---|
| G54 | 14.2567 | 6.6597 | 0.0000 |
| G55 | 0.0000 | 0.0000 | 0.0000 |
| G56 | 0.0000 | 0.0000 | 0.0000 |
| G57 | 0.0000 | 0.0000 | 0.0000 |
| G58 | 0.0000 | 0.0000 | 0.0000 |
| G59 | 0.0000 | 0.0000 | 0.0000 |
Tip: G54 wordt meestal gebruikt voor de eerste bewerkingsopstelling. Extra offsets worden gebruikt om andere zijden van het deel te bewerken.
De X- en Y-waarden vertegenwoordigen de afstand van machine home tot deeldeel XY. De Z-waarde is de afstand van het gereedschapsreferentiepunt (bijv. bovenkant van een 1-2-3 blok) en de deels Z-datum.
G54 X0. Y0.
Eenheidstoets
- Beschrijf de CNC-programma instructielijst.
- Alle CNC-programma's beginnen en eindigen met wat?
- Beschrijf Letter Address Commando codes.
- Noem drie speciale tekencodes.
- Beschrijf G- en M-codes.
- Beschrijf G00 G90 G54 X0 Y0.
- Beschrijf G00 G90 G43 H1 Z1.
- Wat is het verschil tussen G00 en G01?
- Leg het verschil uit tussen G02 en G03.
- Beschrijf de F- en S-woorden.
Industriële technologie
- CNC Frees- en Slijpmachines Begrijpen: Functie, Gebruik en Voordelen
- Microprocessor programmeringsfundamenten
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren
- CNC Bewerking Beheersen: Variabelen Controleren voor Consistente Resultaten
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen
- Premium CNC-bewerking & gereedschapsbouw diensten in Portland, Oregon
- Preventie en beheer van botsingen bij 5-as CNC-werktuigmachines
- CNC-machine gereedschapsnauwkeurigheid & precisie verbeteren: een uitgebreide gids
- CNC gereedschapvoorafsteller & meting: essentiële gids voor precisie en efficiëntie
- C-programmastructuur begrijpen: Een beginnergids
- C# Programma Structuur: Kerncomponenten & Hello World Voorbeeld