



Kiezen tussen urethane gietwerk en spruitgieten: Een praktische DFM-gids
Design for manufacturing (DFM) omvat het optimaliseren van onderdelenontwerp zodat fabrikanten hoogwaardige onderdelen kunnen fabriceren met de laagst mogelijke kosten-per-eenheid. Door rekening te houden met de productiemethode en haar beperkingen, kunnen ontwerpers productietijd verminderen, kosten snijden, en uitgebreide herontwerpen voorkomen.
DFM best practices variëren afhankelijk van het product dat u maakt en uw gekozen productiemethode. Terwijl spruitgieten en urethane gietwerk beide maltechnologieën zijn die gemolde kunststofonderdelen kunnen creëren, hebben ze verschillende DFM-richtlijnen. Hier is alles wat u moet weten.
Urethane gietwerk vs. spruitgieten
Voordat u begint met spruitgieten onderdelen, moet de juiste tooling ontworpen en vervaardigd worden via CNC-bewerking. De geometrie van uw onderdeel zal direct uw tooling beïnvloeden, dus als u een complex component hebt, zult u complexe tooling nodig hebben. Complexe onderdelen moeten misschien glijderacties, lifters, of verwijderbare kernen in het malontwerp incorporeren. Tijdens het spruitgietproces zullen de kern en kaviteit samenkomen. Gesmolten kunststof zal dan in de tooling geïnjiceerd worden, afgekoeld, gehard, en uitgewerpt om een bruikbaar onderdeel te creëren.
Urethane gietwerk begint met een masterpatroon dat gecreëerd wordt via CNC-bewerking of 3D-printen. De operator plaatst het masterpatroon in een malbus, vult de bus met vloeibare siliconen, en laat het dan uitharden. Na het uithardingsproces is de mal in tweeën gesneden om het masterpatroon te verwijderen. Wat overblijft is een kaviteit in de vorm van het onderdeel dat gemold zal worden. Vervolgens wordt de kaviteit gevuld met urethane gietthars en in een verwarmde vacuümkamer geplaatst voor uitharding.
- Terwijl beide processen het vullen van een malkaviteit met een kunststofmateriaal omvatten, zijn er enkele sleutelverschillen tussen urethane gietwerk en spruitgieten.
- Mallen voor spruitgieten zijn vaak gemaakt van staal of aluminium, wat ze veel duurzamer maakt dan de siliconenmallen die in urethane gietwerk gebruikt worden.
- Het creëren van een urethane gietmal is goedkoper dan het creëren van een voor spruitgieten. Complexe spruitgietmallen kunnen gemakkelijk tienduizenden dollars kosten, maar het fabriceren van een urethane gietmal kost doorgaans honderden of duizenden dollars.
- Terwijl het enkele maanden kan duren voordat een spruitgietmal de productiefase bereikt, kunnen urethane gietmallen in onder twee weken getoold worden.
- Urethane gietwerk is meer vergelijkend met betrekking tot wanddikte en ondergaten dan spruitgieten.
Als u een hoog-volume productierun plant of strakke toleranties heeft, overweeg dan spruitgieten. Metalemallen zijn duurzamer en rigider dan siliconenmallen, en metaal zal continu consistente onderdeelkwaliteit leveren. Plus, u zult veel meer controle hebben bij spruitgieten vergeleken met urethane gietwerk. Niet alleen kan de fabrikant materiaalstroom en afkoelsnelheden controleren, maar ook injectietemperatuur en locatie bij spruitgieten. Hoewel de kosten van het creëren van een mal voor spruitgieten initieel hoog kunnen lijken, wordt het kosteneffectief wanneer verdeeld over duizenden onderdelen.
Aan de andere kant, is urethane gietwerk ideaal bij het ontwikkelen van prototypes of het uitvoeren van lage-volume productieruns, aangezien zachte tooling snelheid, flexibiliteit, en betaalbaarheid biedt. Als u een hoge vraag naar uw product hebt maar uw permanente tooling nog niet klaar is, kunt u productie starten met urethane gietwerk.
Top DFM-zorgen voor urethane gietwerk en spruitgieten
Wat betreft DFM voor urethane gietwerk of spruitgieten, wilt u toleranties, wanddikte, en ondergaten in gedachten houden.
Toleranties
Geen productieproces is perfect, dus ontwerpers en ingenieurs rekening houden met deze variaties door acceptabele toleranties te vestigen. Onderdelen worden vergeleken met deze acceptabele meetvariaties van basismetingen, dus diegenen wier dimensies zich aan deze beperkingen houden zullen acceptabel worden beschouwd. Die met dimensionale variaties boven het bedrag gedefinieerd in de tolerantie zullen niet functioneren zoals bedoeld. Deze toleranties worden vastgelegd tijdens het ontwerpproces, en ze dicteren welke productieprocessen gebruikt kunnen worden.
Het bereiken van strakke toleranties met gegoten urethane is erg moeilijk — zo niet onmogelijk — omdat de mallens gemaakt zijn van flexibele siliconen die door de vacuümlast verplaatst kunnen worden. U zou gegoten urethane niet moeten gebruiken om uw onderdelen te vervaardigen als u ongelooflijk nauwkeurige componenten nodig hebt.
Aan de andere kant, bieden metaal spruitgietmallen minder variatie in eindgemeten dimensies, aangezien ze niet zoveel kunnen bewegen. Echter, gesmolten kunststof krimpt naarmate het afkoelt, wat kleine variaties in de eindgemeten dimensies van het onderdeel veroorzaakt. U zult spruitgiettoleranties moeten vestigen die dit weerspiegelen.
Onder-toleranteren kan betaalbaarder zijn, maar kan bruikbaarheid beïnvloeden, en over-toleranteren is duurder en tijdrovender. Door de tijd te nemen om het perfecte evenwicht tussen de twee te vinden, kunt u ervoor zorgen dat uw onderdelen betrouwbaar, functioneel, en passen met andere onderdelen zoals bedoeld. Overweeg de functie van uw onderdeel, tolerantie stapeling, en de productie- en assemblageprocessen. Als uw gekozen productiemethode niet aan uw tolerantievereisten kan voldoen, moet u misschien een andere productietechnologie gebruiken. U kunt uw onderdeel ook herontwerpen zodat het functioneert met losse toleranties.
Wanddikte
Het handhaven van een uniforme wanddikte is belangrijk omdat het onderdeel-tot-onderdeel consistentie vergroot, spanningsverdeling verbetert, en kosten verlaagt. Inconsistente of non-uniforme wanddikte kan resulteren in vervorming, inzakken, krimp, korte schoten, of holtes in gespruitgieten onderdelen.
De ideale wanddikte van een onderdeel hangt af van de grootte, geometrie, en structurele en esthetische vereisten. Voor de beste resultaten raden we aan dat wanddiktes voor gespruitgieten onderdelen tussen 1-4 mm liggen. Het is mogelijk om wanden van variërende dikte te hebben bij het creëren van onderdelen met urethane gietwerk, hoewel u enige krimp of deformatie tijdens uitharding kunt ervaren. Voor beide processen is het het beste om de wanddikte onder 5mm te houden.
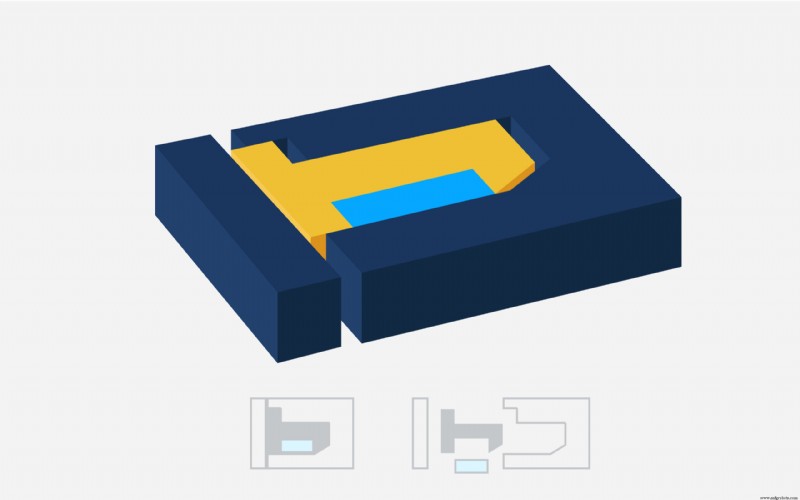
Elke uitsteeksel of inham die u voorkomt om uw onderdeel uit een eenmalige mal zonder schade te verwijderen, worden ondergaten genoemd. In sommige gevallen kunnen ingehakte oppervlakken, golven, en overhangkenmerken het demalenproces moeilijk maken en uw onderdeel beschadigen. Andere keren zullen deze kenmerken geen schade veroorzaken. Het hangt af van hoe u deze kenmerken en uw component heeft ontworpen en georiënteerd.
Ondergaten
De impact van ondergaten hangt ook af van uw productiemethode. Dankzij de flexibiliteit die urethane gietwerk siliconen biedt, kunt u de tooling eenvoudig buigen en rekken uit de weg om uw onderdeel vrij te geven als u een ondergat hebt. Hetzelfde kan niet gezegd worden voor de metalen tooling die in spruitgieten gebruikt wordt, wat veel minder flexibel is. Uw fabrikant moet misschien acties toevoegen, een gat of sleuf in uw mal creëren, of uw mal herontwerpen met kenmerken parallel aan de as waar de mal scheidt om te waarborgen dat uw onderdeel kan worden uitgewerpt. Dit resulteert in complexere en duurdere tooling.
Design for manufacturing met Fast Radius
Of u nu kiest voor urethane gietwerk of spruitgieten, het integreren van DFM in het ontwerpproces zal uw kosten-per-onderdeel verlagen en tijd besparen. Door rekening te houden met uw productiemethode, toleranties, wanddiktes, en ondergaten tijdens het ontwerpen, kunt u onderdeelmisalignementen minimaliseren en het productieproces optimaliseren.
Ongeacht welk productieproces u kiest, kan Fast Radius u helpen ontwerpen voor fabricagebaarheid om te waarborgen dat u tevreden bent met de eindproductkwaliteit en kosten. Ons team van experts kan u adviseren over passende toleranties en wanddiktes of u helpen bepalen welke ondergat-workaround het beste past bij uw ontwerp. Neem vandaag nog contact met ons op om te beginnen.
Industriële technologie
- Drukgieten vs. Spruitgieten: Het juiste proces kiezen voor uw product
- De Ultieme Gids voor Precisiegieten: Technieken & Toepassingen
- Laag-volume Injectiegieten: Een Bewezen 3D-printgids voor Kosteneffectieve Prototypes
- Reactie-injectiegieten (RIM): Proces, voordelen en toepassingen
- Injectiegieten vs. Gieten: Het juiste proces kiezen voor uw product
- Thermoformen vs. Reactie-Injectiegieten (RIM): Het juiste proces kiezen voor custom gegoten producten
- Injectiegieten vs. RIM: Het juiste proces kiezen voor complexe ontwerpen
- Gietvormen vs. Reaction Injection Molding: Belangrijke verschillen in thermohardend PU-productie
- Injectiegiet Poortontwerp Beheersen: Uw Uitgebreide Gids voor Foutloze Kunststofonderdelen
- Aluminium Injectiegieten: Efficiënte, Kostenbesparende Productie van Complexe Onderdelen
- Wanneer Kies Je voor Vacuümgieten in plaats van Spuitgieten? Een Praktische Gids