



Diepe Cava Machining Beheersen: Betrouwbare Oplossingen met OSG EXOCARB® WXS® Frezen
OSG EXOCARB® WXS® Frees Serie Biedt Betrouwbare Alternatief voor Diepe Cava Machining
Magnus Hoyer, OSG Duitsland
Een aantal uitdagingen, zoals slechte spanontlasting, trillingen, chatter, gereedschaponstabiele en slechte standtijd, zijn gemeenschappelijk geassocieerd met de bewerking van diepe caviteiten. In diepe toepassingen worden de zijwanden van het werkstuk barrières voor juiste spanverwijdering. Spanontlasting zou alleen maar verergeren hoe dieper een frees in een onderdeel gaat. Bovendien kunnen gereedschapshouders en adapters botsen met het werkstuk door de hoge contour en smalle webomgeving. Met standaard snijgereedschappen zijn de snijranden volledig in contact met het werkstuk, wat resulteert in laterale snijkrachten die trillingen, chatter en dus gereedschapsfouten kunnen veroorzaken. Elektrische ontladingsmachining (EDM) wordt vaak gebruikt als alternatief voor diepe cava machining, maar het is extreem tijdrovend en duur.
Meissner AG, een Duitse fabrikant van prototypes, productietooling en matten, ervoerde zo een uitdaging bij de productie van waterjas kerntools die de verwerking van strakke zakken, smalle webben en hoge contouren vereisen. Als fabrikant die altijd in sync is met de nieuwste productieapparatuur en technologieën, ontdekte Meissner dat zelfs met het gebruik van 5-as machining, optimale prestaties niet bereikt kunnen worden voor dit type werk.
Opgericht in 1922 en gevestigd in Biedenkopf-Wallau, Duitsland, biedt Meissner diensten aan waaronder de ontwikkeling, ontwerp en fabricatie van prototypes en productietooling en matten voor klanten over de hele wereld. Producttooling kan tooling omvatten voor het gieten van motorblokken, cilinderkoppen, autovelonderdelen uit verschillende materialen, blaasmatten voor brandstoftanks en vulpijpen, en meer.
Meissner heeft in totaal 340 werknemers, waarvan ongeveer 50 ingenieurs. Meissner legt grote nadruk op productuitmuntendheid, betrouwbaarheid en continue innovatie. Meissner gebruikt moderne apparatuur en technologie met praktisch alle CAD-systemen in de auto-industrie en een CAD-gebaseerd databeheer om effectieve en efficiënte communicatie met klanten te mogelijk maken.
Meissner is een van de eerste bedrijven in Duitsland die 5-as machining introduceerde. De vermindering in cyclus tijd en de toename in precisie zijn twee grote voordelen van 5-as CNC bewerkingscentra. Echter, productingenieurs bij Meissner ontdekten steeds vaker dat, voor bepaalde componenten, het niet altijd zinvol is om te vertrouwen op 5-as machining.
Volgens Christoph Schwarz, Groepsleider Mechanische Productie bij Meissner, is de onmogelijkheid om het potentieel van een 5-as bewerkingscentrum volledig te benutten, vooral zichtbaar bij de bewerking van waterjas kerntools.
"Met deze tools hebben we strakke gebieden, strakke zakken, smalle webben en hoge contouren," zei Schwarz. "Limieten worden gesteld aan de zwenkbewegingen van machines, wat de snelheden en voedingen reduceert."
Volgens Schwarz plaatsen de rotatiebewegingen ook meer stress op de gereedschappen. Dus, afhankelijk van de geometrie van het werkstuk, kan een 5-as bewerkingscentrum niet altijd zinvol zijn. Meissner heeft ook diepe cava werkstukken verwerkt met EDM, maar het is tijdrovend en duur.
"Met de juiste tooling, hebben onze vergelijkingen getoond dat voor bepaalde werkstukken we veel sneller zijn met een 3-as bewerkingscentrum," zei Schwarz.
Diepe en smalle caviteiten vereisen meestal zeer lange en dunne gereedschappen. De afbuiging van het gereedschap is een veelvoorkomend probleem tijdens de verwerking. Om die reden heeft Meissner een alternatief gezocht, aangezien het noch wilde frezen onder een hoek in 5-as, noch voor EDM kiezen.
Met de 2-sneiden toroidale en bolkop frezen van OSG, lijkt een oplossing gevonden te zijn, met name voor contour ruw- en finaalbewerking van kerntools voor waterjassen. Het idee om OSG's toroidale en bolkop frezen in combinatie met een 3-as bewerkingscentrum te gebruiken, ontstond aan het begin van het jaar vanuit een ander project. De toroidale en bolkop frezen van OSG's WXS® serie zijn gekozen om veel redenen, legt Schwarz uit.
"Eerst was het de positieve ervaring. OSG toonde altijd bereidheid in reactie op vragen, levertijden waren kort en het advies was competent," zei Schwarz. "Belangrijker nog, was het resultaat verkregen met deze snijgereedschappen."
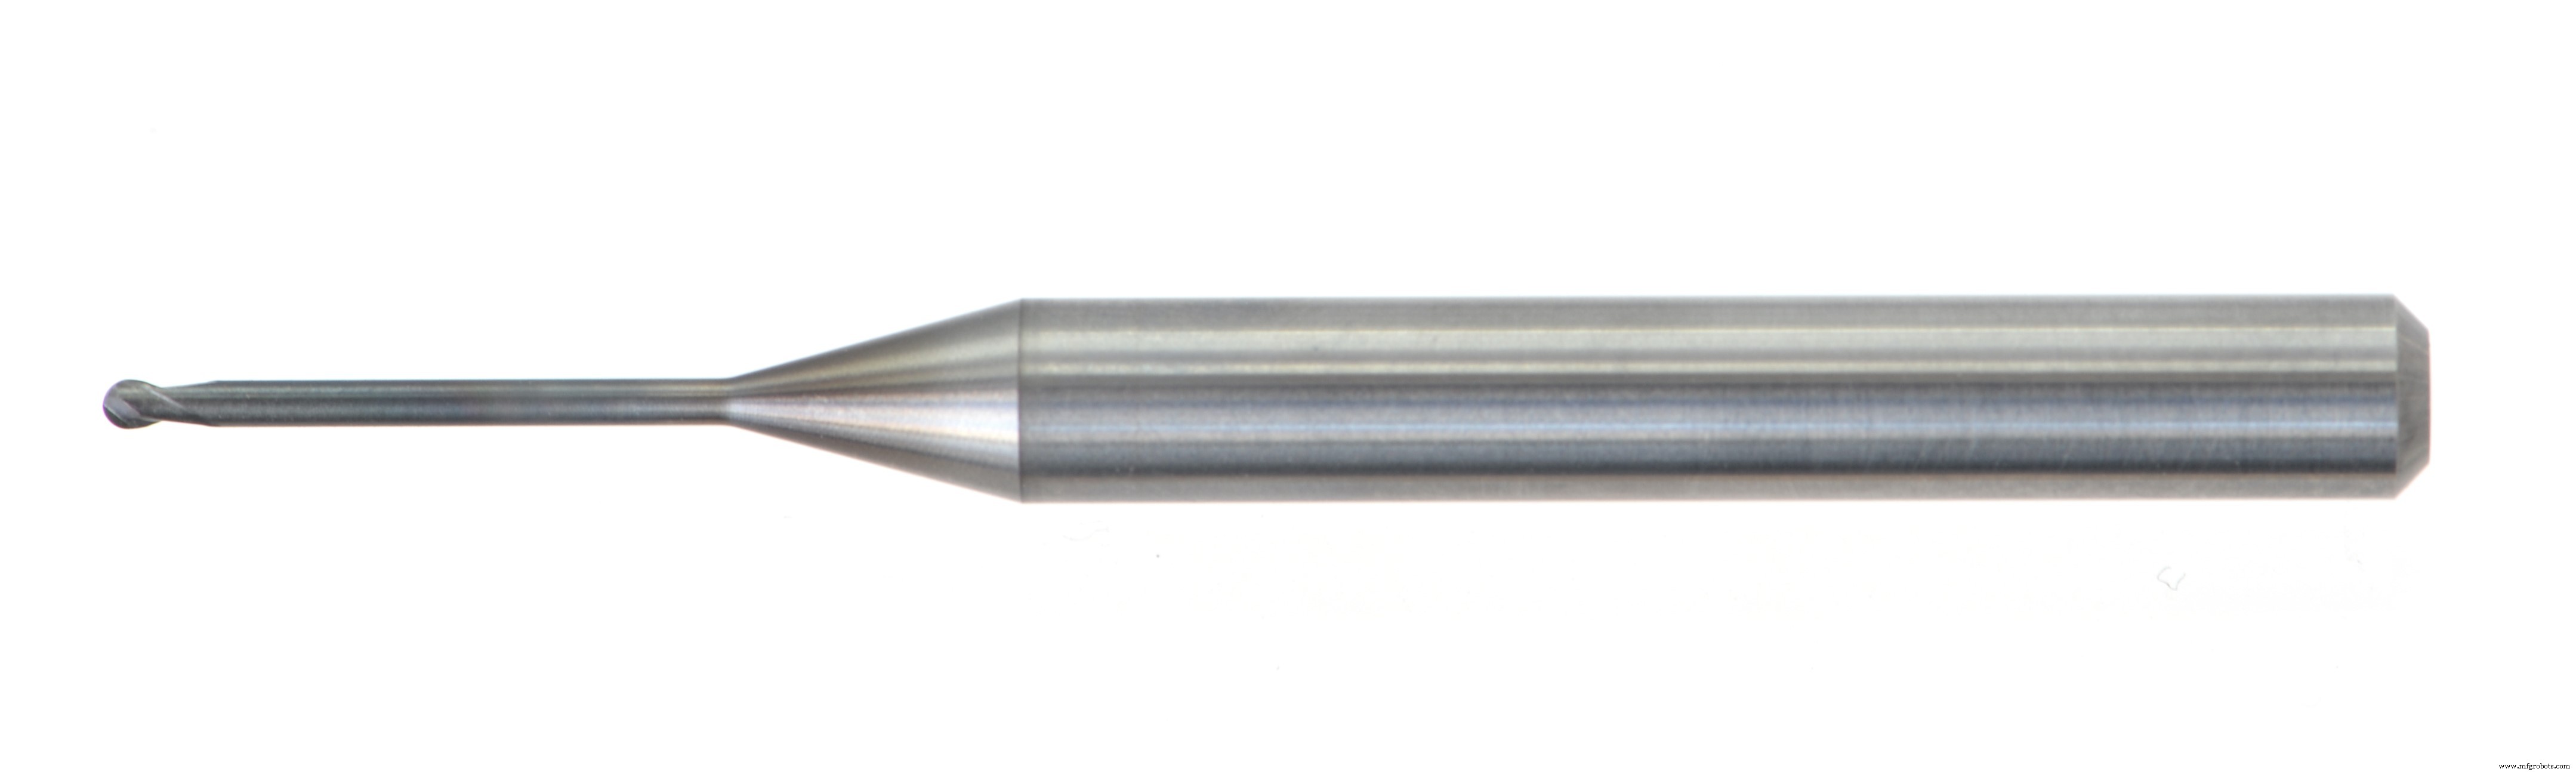
Terwijl de frezen in de WXS® en WXS-C series afkomstig zijn van OSG's hoofdkantoor in Japan, wordt de tooling uit de EPL serie geproduceerd bij de OSG Duitsland faciliteit in Göppingen. De WXS® frees serie is ontworpen met een superharde coating met nanotechnologie voor hoge hittebestendigheid. Het is ontworpen om te excelleren in werkmaterialen boven 50 HRC. De originele WXL® coating van OSG heeft een oxidatietemperatuur van 1.300°C om hogere spindelsnelheden en langere standtijd toe te staan, zelfs bij hoge-snelheid of droge bewerking. De unieke gereedschapsgeometrie maakt hoogwaardige, hoge-precisie frezen mogelijk zelfs in moeilijke bewerkingsomstandigheden. Naast de WXS® frees, is de WXS-CRE een 5-sneiden hoogpresterende hardmetaal frees met een super radius en is ontworpen om materialen tot 65 HRC aan te kunnen. Last but not least, is de EPL een 2-sneiden, hoogpresterende, lange nek en bolneus frees serie ontworpen om te excelleren in materialen van 45 HRC en tot 60 HRC.
Machining proeven werden uitgevoerd op de waterjas kerntool met diepe caviteiten met 3-as frezen. Gereedschappen van verschillende fabrikanten werden onder identieke omstandigheden getest. Volgens Matthias Bassler, Afdelingsmanager Productie bij Meissner, werd de beslissing genomen ten gunste van OSG.
"We kijken niet naar de laatste seconde, maar tijd is ook een belangrijk factor voor ons," zei Bassler.
"We hebben heel veel, heel tijdrovende afwerkingsoperaties. Kwaliteit, standtijd en de betrouwbaarheid van het proces zijn van enorme betekenis. Eventuele nabewerking die nodig zou zijn – om welke reden dan ook – zou een enorme invloed hebben op de kosten. Onze tests hebben getoond dat, met dit materiaal, we een extra stap moesten lopen bij het gebruik van gereedschappen van andere fabrikanten. Met OSG, daarentegen, ging alles goed," zei Bassler.
Naast productiviteit heeft Meissner ook strenge eisen aan dimensionele nauwkeurigheid en oppervlakteafwerking. Kerntools worden voor-afgewerkt met een optimale machining alliantie van 0,3mm. Na afwerking moeten toleranties op alle niveaus binnen de gespecificeerde tolerantierange van 0,03mm liggen. Zulke resultaten vereisen natuurlijk geschikte programmering.
"Om het werk goed te doen, is het nodig om eerst de gereedschapsvolgorde te bepalen," zei Christoph Rothenpieler, CAM programmeur bij Meissner.
"De gereedschappen voor ruw- en voor-afwerking moeten zo gekozen worden dat zo min mogelijk afbuiging later tijdens afwerking optreedt. Dit is de enige manier om een optimale contour voor te bereiden," voegde Rothenpieler toe.
Voorwaarden voor het bereiken van zo'n precisie zijn sterk afhankelijk van het bewerkingscentrum en de snijgereedschappen. In dit geval leveren bewerkingscentra van Hermle de beste resultaten. Tachtig procent van het afwerkingswerk wordt op deze machines uitgevoerd. Wat snijgereedschappen betreft, weet OSG Verkoopmanager Uli Blöcher wat er echt toe doet.
"De verschillen tussen gereedschappen worden voornamelijk bepaald door de keuze van hardmetaal, de geometrie van de snijranden, de stijfheid van de tapers, en het allerbelangrijkst, door het substraat of hoe het gereedschap werkt aan de snijranden," zei Blöcher.
OSG's EXOCARB® WXS® serie biedt unieke snijgereedschapsgeometrieën die ontworpen zijn om snellere cyclus tijden in diepe toepassingen mogelijk te maken. De spiraal gasht technologie van de snijgeometrie helpt trillingen en chatter te minimaliseren, waardoor stabiele contour frezen mogelijk wordt.
Bekijk deze korte video om een vergelijking te zien van warmteopwekking tussen OSG's EXOCARB® WXS® en een concurrent frees in D2 gereedschapsstaal:
Meissner's zoektocht naar een alternatieve verwerkingsoplossing heeft hen in staat gesteld om een aantal 3-as bewerkingscentra te herlevenden, terwijl hun 5-as bewerkingscentra in volle productie zijn met andere taken.
Met de juiste tooling kan een 3-as een 5-as bewerkingscentrum overtreffen om de winstgevendheid te maximaliseren. OSG's tooling toont aan dat het frezen van diepe en smalle op een 3-as mogelijk is met minimale chatter, cyclus tijd en insteltijd, terwijl tegelijkertijd de afnamevoet en standtijd worden verhoogd. Soms een gevestigde methode in vraag stellen, kan de eerste stap zijn naar vooruitgang.
Eerder Gepresenteerd in SHAPE IT Magazine.
Industriële technologie
- Draai-frees bewerkingscentra: Duale frees- en draaioplossingen
- Veelzijdige CNC-draaibankbewerking: van metaal tot kunststof
- Conventionele vs. Niet-Conventionele Bewerking: Technieken, Toepassingen en Voordelen
- De Toekomst van Bewerking: Navigeren Technologische Disruptie en Opkomende Trends
- 3-as vs 5-as Bewerking: Wat U Moet Weten
- Hoge-snelheid Bewerking: Belangrijkste Voordelen voor Geproduceerde Bewerkte Onderdelen
- NADCAP-certificering: Kwaliteit en vertrouwen in precisiemachining
- Premium roestvrij staal oplossingen voor snijden, slijpen en afwerken
- Geavanceerde Bewerking van Titanium & HRSA Metalen: Machinability, Koelmiddelen en Tooling Optimaliseren
- Optimale CNC-frees en programmering selecteren voor piekprestaties
- Lasersnijden: Precisie, Vielseitigheid en Excellentie in de Moderne Productie