



Voedsnelheid vs. Snijsnelheid: Belangrijke Verschillen voor Succesvol CNC-Bewerken
CNC-bewerking (Computerized Numerical Control) is een aftrekkend productieproces dat geprogrammeerde codes gebruikt om de beweging van de hulas te sturen. Deze geprogrammeerde codes omvatten alle benodigde snijparameters zoals de beweging van het snijgereedschap, spindelsnelheden, voedsnelheden, toer per minuut, enzovoort.
Het is essentieel om deze parameters in overweging te nemen bij het ontwerpen van producten voor CNC-bewerkingen. De optimalisatie van verschillende onderdelen van het CNC-bewerkingsproces wordt gegarandeerd door deze parameters. De standtijd van het gereedschap en het stroomverbruik worden geoptimaliseerd door de snijsnelheid. De bewerkingstijd en de oppervlakteruwigheid van de afgeronde producten worden bepaald door de voedsnelheid.
Daarom moeten ingenieurs en bewerkers weten wat snijsnelheid en voedsnelheid zijn, wat het verschil is en hoe ze berekend worden. Lees verder.
Wat is Voedsnelheid?
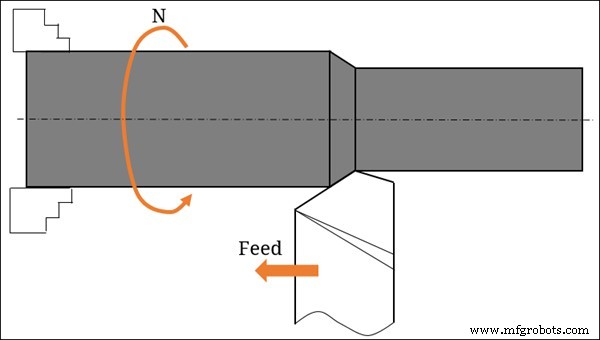
De afstand die het snijgereedschap aflegt tijdens één spindelomwenteling, heet de voedsnelheid. Dit kan ook worden aangeduid als de invalsnelheid van het snijgereedschap. Bij freesoperaties wordt dit doorgaans gemeten in inch per minuut of millimeter per minuut.
Bij boor- en draaioperaties kan het worden gemeten in inch per omwenteling of millimeter per omwenteling. De variatie in voedsnelheden hangt af van het basismateriaal (staal, hout, aluminium, roestvrij staal, enz.), het gereedschapsmateriaal (HSS-snijgereedschap, keramiek, cermet, enz.) en andere snijfactoren zoals oppervlakteafwerking en de kenmerken van de CNC-machine.
De esthetiek van de bewerkte producten hangt af van de voedsnelheid, waardoor optimalisatie van de voedsnelheid cruciaal is in CNC-bewerkingsprocessen.
Selectie van de Optimale Voedsnelheid
Elk aspect van het CNC-bewerkingsproces hangt direct samen met de voedsnelheid, van veiligheid tot productiviteit, gereedschapslevensduur en productkwaliteit. Bij het kiezen van de voedsnelheid moeten de volgende factoren worden overwogen.
Productiviteit
Voor hogere productiviteit kan de voedsnelheid worden verhoogd ten koste van de oppervlaktekwaliteit. In een ander geval kan de snijsnelheid worden verhoogd terwijl de voedsnelheid stabiel blijft.
Oppervlakteafwerking
Een betere oppervlakteafwerking wordt bereikt met lagere voedsnelheden. Een grove voedsnelheid kan worden overwogen voor ruw frezen. Bijvoorbeeld: een voedsnelheid van 0,01–0,05 mm/omwenteling voor afwerkoperaties en 0,1–0,3 mm/omwenteling voor ruw draaien.
Limieten van de Voedsnelheid
De beschikbare machinegereedschappen hebben een voerstaaf met een minimum- en maximumlimiet. Boven deze limiet is niet toegestaan, maar bij conventionele draaibanken zijn vaak slechts enkele voedsnelheidsopties binnen het bereik beschikbaar.
Gereedschapsgeometrie
De oppervlakteafwerking kan worden beïnvloed door de gereedschapsgeometrie, naast de voedsnelheid. Een hogere waarde voor de gereedschapsgeometrie kan worden gekozen als de geometrie dit toestaat.
Machinevermogen
Hoge snijkräfte en trillingen kunnen optreden bij een hogere voedsnelheid. De voedsnelheid moet worden gekozen op basis van de capaciteit van de machine om hoge krachten en trillingen te absorberen en door te geven.
Wat is Snijsnelheid?
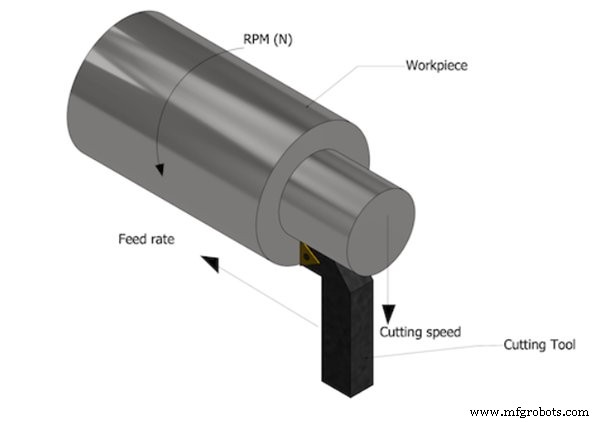
De belangrijkste parameters van de CNC-bewerking, zoals stroomverbruik, snijtemperatuur en gereedschapslevensduur, worden bepaald door de snijsnelheid. De waarden van de snijsnelheid variëren per materiaal, zoals hoogkoolstofstaal, laagkoolstofstaal, aluminium en kunststoffen. Sommige gereedschappen of processen, zoals draadgereedschappen en knurlinggereedschappen, werken op lagere snijsnelheden dan hierboven vermeld.
Selectie van de Optimale Snijsnelheid
Om de beste output uit het CNC-bewerkingsproces te halen, moet de optimale snijsnelheid worden gewaarborgd. Deze kan worden voorspeld aan de hand van de volgende factoren.
Hardheid van het Werkstuk
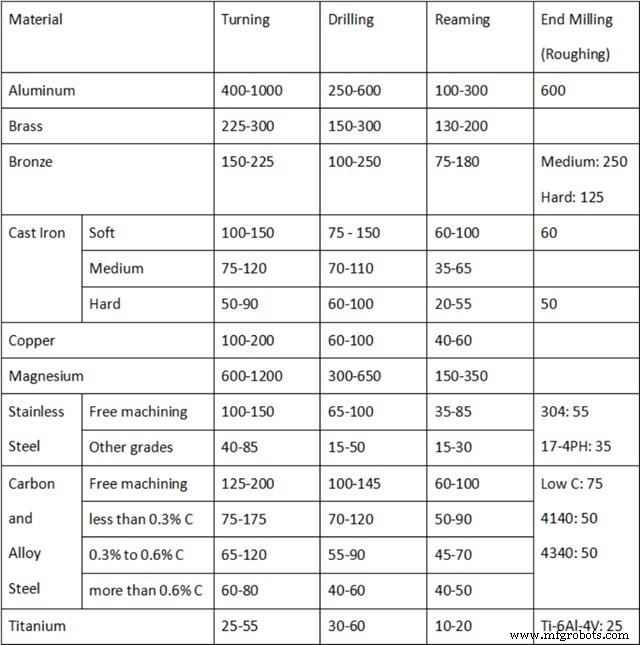
De weerstand van een materiaal tegen vervorming door abrasie, indruk en schuren wordt doorgaans hardheid genoemd. Tijdens het bewerken moet rekening worden gehouden met harder werkstukmateriaal, omdat dit de prestaties van het gereedschap snel kan verslechteren. Bij het bewerken van harder materiaal moeten lagere snijsnelheden worden toegepast. Bijvoorbeeld: titaan vereist een lagere snijsnelheid dan staal.
Sterkte van het Snijgereedschap
De sterke van de snijrand van het gereedschap speelt een cruciale rol bij de toelaatbare snijsnelheden. Bij hogere snijsnelheden kunnen gereedschappen van materialen met hoge sterkte zoals diamant en koolstofboornitride worden gebruikt. Voor lagere snijsnelheden zijn gereedschappen van snnelstaal (HSS) geschikt.
Gereedschapslevensduur
Bij hogere snijsnelheden slijten zachtere gereedschapsmaterialen sneller, wat leidt tot een kortere levensduur. Een ander cruciaal factor is hoe lang de ingenieur of bewerker met dat gereedschap wil werken. Dit omvat voornamelijk parameters zoals gereedschapskosten en het geproduceerde aantal onderdelen. Als deze parameters binnen de toelaatbare grenzen vallen, kan een hoge snijsnelheid worden gebruikt.
Waarom zijn Snelheden en Voedingen Belangrijk bij Bewerking?
Snelheden en voedingen zijn belangrijk omdat ze de snelheid bepalen waarmee materiaal wordt verwijderd en hoeveel materiaal wordt verwijderd.
Snelheden en voedingen kunnen de levensduur van een gereedschap aanzienlijk beïnvloeden.
Het verschil tussen voedsnelheid en snijsnelheid kan worden bepaald door een cruciale factor genaamd snijtemperatuur, omdat een hogere snijtemperatuur parameters zoals gereedschapslevensduur en oppervlakteruwigheid kan belemmeren.
De nadelige effecten van slechte snelheden en voedingen zijn niet zichtbaar op zachtere materialen (aluminium of hars), omdat er voldoende foutmarge is. Wel zijn ze zichtbaar op harder materiaal (titaan of Inconel), omdat de foutmarge beperkt is.
Het snijgereedschap kan direct breken als er een kleine afwijking is tussen snelheid en voedsnelheid.
Snelheden en voedingen zijn verplicht om een betere oppervlakteruwigheid te bereiken. Als de machine draait met een hoge voedsnelheid en spindelsnelheid, verschijnen rattersporen op het materiaaloppervlak.
Verschil Tussen Voedsnelheid en Snijsnelheid
Hoewel zowel voedsnelheid als snijsnelheid de algehele prestaties van de machine beïnvloeden, verwijzen ze naar twee verschillende zaken. Om de beste resultaten uit je CNC-machine te halen, is het belangrijk om het verschil te begrijpen.
- Het hoofdverschil is dat voedsnelheid de snelheid is waarmee het gereedschap door het werkstuk beweegt, terwijl snijsnelheid de snelheid is waarmee de snijrand van het gereedschap beweegt. Met andere woorden: voedsnelheid meet hoe snel het gereedschap door het materiaal beweegt, snijsnelheid meet hoe snel het gereedschap daadwerkelijk snijdt.
- De snijsnelheid genereert een generatrix en wordt gemeten in m/min of ft/min, aangeduid met Vc. De voedsnelheid genereert een directrix en wordt gemeten in mm/omwenteling of mm/min, aangeduid met s of f.
- Tijdens het bewerken beïnvloedt de snijsnelheid de snij kracht en het stroomverbruik. De voedsnelheid beïnvloedt deze niet.
- De snijsnelheid heeft geen rol bij het afwijken van de spaanrichting van de orthogonale. De voedsnelheid beïnvloedt in bijna elk geval de stroomrichting van de echte spaan.
- De snijtemperatuur, gereedschapslijst en gereedschapslevensduur worden minder beïnvloed door de voedsnelheid. De snijsnelheid heeft daarentegen een grote impact.
- De vorming van schaal- of voedsporen op het bewerkte oppervlak heeft geen directe betrokkenheid van de snijsnelheid. De voedsnelheid daarentegen is direct betrokken bij schaalsporen op het afgeronde productoppervlak en vertegenwoordigt direct de oppervlakteruwigheid.
De onderstaande tabel geeft een visueel overzicht van de verschillen.
| Parameter | Snijsnelheid | Voedsnelheid |
|---|---|---|
| Generatrix en Directrix | Directrix wordt gegenereerd door de snijsnelheid | Generatrix wordt gegenereerd door de voedsnelheid |
| Eenheden van Beweging en Korte Vorm | Gemeten in meters per minuut (m/min) of voeten per minuut (ft/min), aangeduid met Vc | Gemeten in meters per omwenteling (mpr) of inches per omwenteling, aangeduid met s of f |
| Spaanrichting | Geen effect op afwijking van de orthogonale spaanrichting | Beïnvloedt de echte spaanstroomrichting |
| Snijkracht en Stroomverbruik | Beïnvloedt de snijkracht en het stroomverbruik | Beïnvloedt niet de snijkracht en het stroomverbruik |
| Oppervlakteruwigheid en Schaalsporen | Niet direct gerelateerd aan schaalvorming of sporen op het bewerkte oppervlak | Direct gerelateerd aan schaalsporen op het afgeronde oppervlak |
| Snijtemperatuur, Gereedschapslevensduur en -lijst | Sterk beïnvloed | Minder beïnvloed |
Hoe Bepaal Je Voedsnelheid en Snijsnelheid?
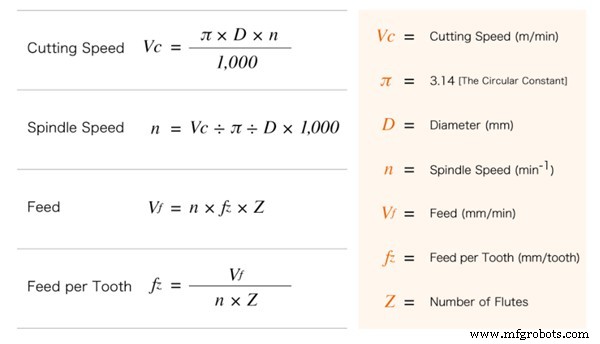
De bovenstaande grafiek onthult alle benodigde parameters die betrokken zijn bij het bepalen van de snijsnelheid en voedsnelheid. De spindelsnelheid is de basisvereiste. De eindvoeding kan op twee manieren worden verkregen: eerst door de voeding per tand te bepalen, en vervolgens door met deze voeding per tand de voeding van het gereedschap te berekenen.
Overige Belangrijke Overwegingen
Spindelsnelheidslimiet
De oppervlaktevoeten per minuut (SFM) op basis van het materiaal en de freesdiameter is nodig om de freessnelheid in RPM te definiëren. Soms leidt de berekende snelheid bij minute gereedschappen en/of bepaalde materialen tot een onuitvoerbaar resultaat.
In zo'n geval moet de bewerker het gereedschap laten draaien op de comfortabele maximumsnelheid van de machine en de vereiste spaanbelasting voor de diameter handhaven. Zo worden optimale parameters bereikt op de topsnelheid van de machine.
Niet-Lineair Pad
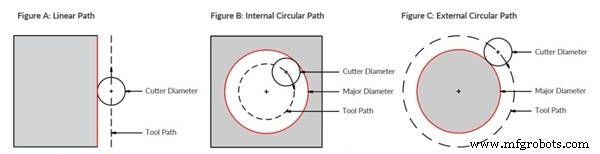
Voedsnelheden worden doorgaans verondersteld lineair te zijn, dus de lineaire afgelegde afstand. Er zijn echter gevallen waarin de voedsnelheid in een boog of cirkelinterpolatiepad (buitendiameter of binnendiameter) wordt overwogen. Naarmate de snijdiepte toeneemt, neemt de invalshoek van het gereedschap toe, wat leidt tot een niet-lineair pad. De inval van het gereedschap is hoger voor binnenhoeken dan voor buithoeken.
Interactie van Snijsnelheid en Voedsnelheid
Tijdens het bewerken comprimeert het snijgereedschap het werkstukoppervlak en verwijdert een dunne laag materiaal in de vorm van een spaan. De relatieve snelheid tussen werkstuk en frees is nodig om de benodigde compressiekracht over te brengen. De primaire relatieve snelheid wordt geproduceerd door de snijsnelheid, wat helpt bij het voorzien van de materiaalverwijdering.
Om de materiaalverwijdering van het totale werkstukoppervlak te verwezenlijken, moet een andere synchrone beweging, de voeringsbeweging, worden gegeven aan de frees of het werkstuk (verschillend per freesoperatie) in de beoogde richting. Deze gelijktijdige acties van voedsnelheid en snijsnelheid samen met de voeringsbeweging voldoen aan de basisvereisten van bewerking.
Conclusie
Snelheden en voedingen zijn nodig om de diverse CNC-bewerkingsparameters te optimaliseren, zoals gereedschapslevensduur, stroomverbruik, tijd en ruwheid. Het maken van de wisselwerking tussen snijsnelheid en voedsnelheid is van groot nut voor de productie van CNC-bewerkte onderdelen. Ingenieurs en bewerkers moeten ze dus volledig begrijpen om de juiste snelheden en voedingen te kiezen.
Bij WayKen staan onze ervaren ingenieurs en bewerkers klaar om aan verschillende bewerkingsbehoeften te voldoen en te zorgen dat de onderdelen en producten die u nodig hebt, worden geproduceerd. Als u zich zorgen maakt over snijsnelheden en voedsnelheden in uw CNC-bewerkte onderdelen, neem dan vandaag nog contact met ons op. U krijgt altijd het beste bewerkte onderdeel dat u verwacht.
Veelgestelde Vragen
Zijn snijsnelheid en voedsnelheid hetzelfde?
Nee, snijsnelheid en voedsnelheid zijn niet hetzelfde. Snijsnelheid is de snelheid waarmee het snijgereedschap door het te snijden materiaal beweegt. Voedsnelheid is de snelheid waarmee het te snijden materiaal langs het snijgereedschap beweegt.
Wat betekent SFM in de bewerkingstechniek?
SFM, ook wel oppervlaktesnelheid genoemd, staat voor Surface Feet per Minute en is een veelvoorkomende meting van snijsnelheid in de bewerkingstechniek. Het vertegenwoordigt het aantal voeten dat een gereedschap in één minuut over een werkstuk kan afleggen. Hoe hoger de SFM, des te sneller de snijsnelheid.
Waarom moeten ingenieurs en bewerkers rekening houden met snijsnelheden en voedsnelheden tijdens CNC-bewerking?
Omdat dit direct de kwaliteit van het eindproduct beïnvloedt. Als de snijsnelheid te laag is, wordt het materiaal niet schoon gesneden en bestaat het risico op graten of andere imperfecties.
CNC machine
- Asset Utilization vs. OEE: De Sleutelmetrieken Voor Productieprestaties Verduidelijkt
- Snijsneldiepte, -diepte en Voedsnelheid Beheersen voor Custom CNC-gebewerkte Onderdelen
- CNC-frees voedsnelheden en snelheden meesteren: Een praktische gids
- CNC-machineassen Begrijpen: Het Juiste Systeem Kiezen Voor Uw Productiebehoeften
- CNC-Machines: Belangrijkste Toepassingen in de Moderne Productie
- Snelsheid, voeding en snijdiepte begrijpen bij bewerking
- CNC vs VMC: de belangrijkste verschillen begrepen
- Ontdek hoe CNC-bewerking precisie, efficiëntie en innovatie in moderne productie verbetert
- Van Ontstaan Tot Innovatie: De Evolutie van CNC-Bewerking Getraceerd
- CNC-bewerking vs 3D-printen: Belangrijkste Verschillen Uitgelegd
- Voedsnelheid vs. Snijsnelheid: De cruciale CNC-bewerkingsparameters onder de knie krijgen