



Top 5 Slijptechnieken voor Exceptionele Oppervlakteafwerking
Het verbeteren van de oppervlakteafwerking kan gedaan worden door aanpassingen aan een of meer van deze punten: operationele parameters, wieldressing, korrelgrootte, koelvloeistoftoevoer en machineconditie.
Precisie CNC productieslijpen schitteren wanneer onderdelen strakke geometrische toleranties en kwalitatieve oppervlakteafwerkingen vereisen. Typisch zijn oppervlakteafwerkingen in het bereik van 32 micro-inch Ra tot zo laag als 4,0 micro-inch Ra en beter de cijfers die gehaald moeten worden. Vergelijkbaar zou een traditionele frees- of draaioperatie een afwerking van ongeveer 125 micro-inch tot 32 micro-inch Ra kunnen halen.
Als het doel is om de huidige oppervlakteafwerking van 20 micro-inch Ra naar 17 micro-inch Ra te verbeteren, dan kan het simpelweg verhogen van de wielsnelheid en/of iets verminderen van de voersnelheid voldoende zijn. Echter, als een fijner oppervlak vereist is, dan moeten deze vijf factoren worden aangesproken.
1) Slijp Operationele Parameters
Het aanpassen van de slijpparameters kan de makkelijkste en snelste oplossing zijn om de oppervlakteafwerking van een onderdeel te verbeteren. Hier zijn de belangrijkste parameters en aanbevolen acties om het succesvol te doen.
Diepvoedslijpen/vlakslijpen:
- Verhoog wielsnelheid. Dit is een goed startpunt. Zorg er echter voor dat het wiel gewaardeerd is om op de nieuwe snelheid te draaien. De maximum operationele snelheid (MOS) staat op de zijkant van het wiel.
- Verminder voersnelheid.
- Verminder snijdiepte.
- Verhoog het aantal spark-out passes.
Buitendiameter (OD)/Inwendige diameter (ID) slijpen:
- Verhoog wielsnelheid. Zoals eerder gezegd, moet het wiel gewaardeerd zijn om op de nieuwe snelheid te draaien. De maximum operationele snelheid staat op de zijkant van het wiel.
- Verminder snijdiepte per omwenteling.
- Verminder werksnelheid (toer/min): Invoersnelheid moet misschien aangepast worden om de diepte per omwenteling te behouden.
- Verhoog dwell/spark-out tijd.
- Gebruik oscillatie (een gangbare praktijk bij invalslijpen ID).
Veel slijpmachines hebben vandaag de dag variabele snelheidscontrollers, dus het wijzigen van de wielsnelheid kan uitgevoerd worden door simpelweg het CNC-programma te bewerken of de spindelsnelheidscontroller aan te passen. Andere machines kunnen handmatig wisselen van riemschijven en riemen vereisen.
Het verminderen van de voersnelheden kan ook uitgevoerd worden door het CNC-programma te bewerken of de voersnelheidsregeling aan te passen. Deze benadering kan echter de cyclus tijd verhogen, wat niet altijd een goede optie is, met name in een productieoperatie waar cyclus tijd kritiek is. In toepassingen waar cyclus tijd niet kritiek is, kan het verminderen van de voersnelheid een goede optie zijn voor het verbeteren van de werkstukoppervlakteafwerking.
Wanneer de wielsnelheid verhoogd wordt en de snijdiepte en voersnelheid verminderd worden, kan het wiel dof worden. Dit vergroot de kans op thermische schade aan het werkstuk en kan de slijpkrachten verhogen. Daarom moet voorzichtig worden tewerkgegaan bij het aanpassen van deze parameters om geen andere problemen in het proces te introduceren.
2) Slijpwiel Dressing
De dressingcondities voor zowel conventionele als superabrasieve slijpwielen kunnen gemanipuleerd worden om de oppervlakteafwerking te verbeteren. Dit wordt doorgaans bereikt door de dress doorsneesnelheid te vertragen en/of de diepte-per-pass tijdens het dressen te verminderen. Het verminderen van de dressingdiepte maakt de dressingactie minder agressief en resulteert in een gladder wieloppervlak, wat typisch de werkstukoppervlakteafwerking verbetert. Het verminderen van de dress doorsneesnelheid vermindert de dress lead, wat de afstand is die het wiel aflegt in één rotatie van het wiel. De dress lead kan toegepast worden op elk dressproces waarbij het dressgereedschap over het wieloppervlak doorsnijdt. Echter, de dress lead geldt niet voor inval dressing operaties. Het aanpassen van de lead is een goede manier om de oppervlakteafwerking op bestaande processen te verbeteren.
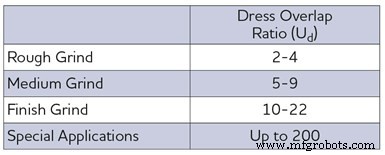
Het is het beste om de dressing overlap ratio te berekenen (die rekening houdt met de dresserbreedte) bij het ontwikkelen van een nieuw proces of het wijzigen van het dressing gereedschapstype. De overlap ratio is het aantal keren dat elk punt op het slijpwieloppervlak contact zal maken met het dresseroppervlak terwijl de dresser over het wiel beweegt (Tabel 1).
De dressing overlap ratio bepaalt de oppervlakteconditie van het wieloppervlak. Dit bepaalt op zijn beurt de oppervlakteruwigheid van het werkstuk. Wanneer de overlap ratio toeneemt, raakt de dresser dezelfde korrel op het wiel vaker, wat een fijnere topografie op het wieloppervlak creëert. Dit maakt het wieloppervlak dof en gesloten, wat resulteert in een fijner oppervlak op het werkstuk.
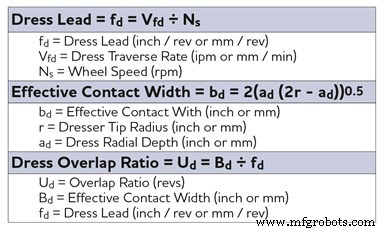
Echter, er moet voor gezorgd worden dat het wieloppervlak niet te gesloten is na heel fijn dressen. Een gesloten wieloppervlak kan resulteren in hoger slijpvermogen vanwege het dof wieloppervlak en kan thermische schade aan het werkstuk veroorzaken. Tabel 2 toont de vergelijkingen voor het bepalen van de lead en overlap ratio.
3) Slijpwiel Samenstelling: Korrelgrootte
Slijpwiel korrelgrootte heeft een direct effect op oppervlakteafwerking. Hoe groter de korrelgrootte, hoe grover de afwerking. Het is belangrijk om de juiste korrelgrootte te selecteren op basis van de afwerkingsvereisten van het werkstuk. Tabel 3 toont korreltypes, grootten en suggesties voor diverse afwerkingsvereisten.
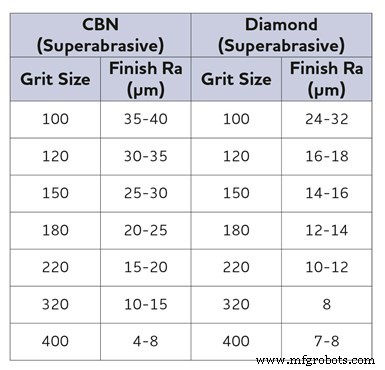
Voordat een wijziging in korrelgrootte wordt gemaakt, wordt geadviseerd het wiel te dressen met minder agressieve parameters. Het verminderen van de korrelgrootte zal waarschijnlijk betekenen dat voersnelheden verminderd moeten worden en, als gevolg, cyclus tijden kunnen toenemen. Kleinere korrelgroottes kunnen materiaal niet met zo hoge verwijderingssnelheden wegnemen als grovere korrelgroottes. Ook kan thermische schade geïnduceerd worden in een werkstuk bij gebruik van kleinere korrelgroottes.
De samenstelling van een conventioneel abrasief slijpwiel omvat abrasief type en grootte, wielstructuur (korrelafstand), graad (bindmiddelhardheid) en bindmiddeltype. De samenstelling van een superabrasief slijpwiel omvat abrasief type en grootte, abrasieve concentratie, en bindmiddelgraad en type. Conventionele abrasieven omvatten aluminiumoxide, siliciumcarbide en keramisch abrasief; en superabrasieven omvatten diamant en kubisch boornitride (cBN).
Voordat u een wiel met een kleinere korrelgrootte bestelt, wordt geadviseerd contact op te nemen met een slijpwiel fabrikant/distributeur om de beste wielsamenstelling voor een toepassing te vinden.
4) Koelvloeistof Toevoer
Als de koelvloeistoftoepassing ontoereikend is, kunnen slijpspannen opnieuw in de slijpzone geïntroduceerd worden. De spannen kunnen krassen in het werkstuk veroorzaken, wat vaak ervaren wordt bij ID slijpen. Het is cruciaal om ervoor te zorgen dat de koelvloeistofmondstuk correct gericht is naar de slijpzone en er voldoende koelvloeistofstroom en druk is om de spannen uit het gebied te spoelen. Het nauwkeurig richten van de gehele slijpzone kan de sleutel zijn tot het bereiken van een consistente oppervlakteafwerking over het onderdeel. In sommige hoge verwijderingssnelheid processen kan het nodig zijn om de koelvloeistofdruk aan te passen om de wielsnelheid te matchen om verbranden van het onderdeel te voorkomen. Dit helpt ook bij het verwijderen van spannen uit de slijpzone.
Spannen kunnen ook aan het slijpwiel kleven, in sommige gevallen. Dit kan gebeuren bij agressievere slijpoperaties of bij het slijpen van bepaalde metalen die neigen om aan het slijpwiel te kleven. In deze toepassingen moeten scrubber mondstukken geïmplementeerd worden. Scrubber mondstukken zijn typisch hoge druk (500-1.000 psi), lage stroomsnelheid apparaten die na de slijpzone gericht zijn om spannen uit de wielstructuur te verwijderen.
Scrubber mondstukken zijn onwaarschijnlijk het antwoord voor ID slijpen, door de beperkte ruimte in de boorgang van het onderdeel. Vloedkoelvloeistof moet in deze gevallen gebruikt worden. Echter, voor OD en diepvoedslijpen/vlakslijpen, kunnen scrubber mondstukken vaak geïmplementeerd worden zonder interferentie met het onderdeel of bevestigingen.
Slecht koelvloeistoffiltratie kan ook negatief de oppervlakteafwerking beïnvloeden en/of krassen op het onderdeeloppervlak veroorzaken. Als deeltjes niet gefilterd worden, kunnen ze samen met de koelvloeistof terug in de slijpzone gepompt worden. Wanneer filtratie verdacht wordt als oorzaak van krassen en slechte afwerking, kan een kleiner micron filter nodig zijn. Een algemene rule of thumb voor hardmetaal slijpen, bijvoorbeeld, is om een filter te gebruiken dat deeltjes filtert, minimaal groter dan 10% van de korrelgrootte van het wiel (zie Tabel 4).
Expand Expand 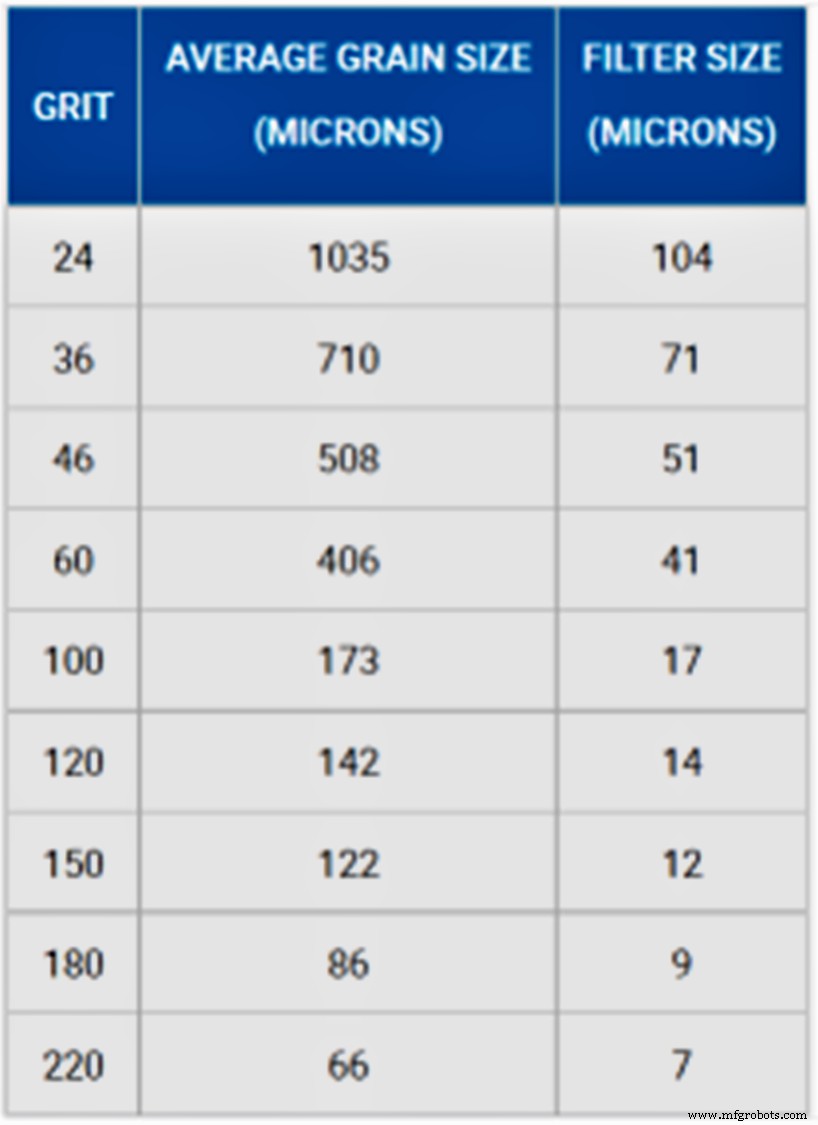 Tabel 4. Een algemene rule of thumb voor hardmetaal slijpen is om een filter te gebruiken dat deeltjes vangt groter dan 10% van de wielkorrelgrootte.
Koelvloeistof type kan ook de oppervlakteafwerking beïnvloeden, typisch vanwege de impact van slijmheid op wielslijtage. Recht olie koelvloeistof bevordert meestal lagere wielslijtage en daarmee een consistenere oppervlakteafwerking.
5. MACHINE CONDITIE
Slijpmachine-gerelateerde factoren kunnen de werkstukoppervlakteafwerking beïnvloeden. Deze omvatten:
Wiel/naaf assemblage balans: Als de slijpwielassemblage niet gebalanceerd is tot een acceptabel niveau, kan dit resulteren in ratelen en/of slechte oppervlakteafwerking. Balanceren kan uitgevoerd worden met apparatuur zoals een statische balancer, dynamische/handmatige balancer, of een auto balancer gemonteerd op de machine. De vereiste werkstuckprecisie en oppervlakteafwerking zullen het type apparatuur bepalen dat gebruikt moet worden.
Auto balancer systemen die direct op de slijpspindel gemonteerd zijn, zijn de beste balansoptie. Dit systeem verplaatst automatisch gewichten binnen een naaf om wiel/naaf onevenwichtigheid te compenseren. Auto balancers zijn beperkt tot grotere machines zoals diepvoed- en OD-type machines en zijn daarom niet praktisch voor kleine diameter wielen.
De volgende beste methode voor balanceren is het dynamische/handmatige balancersysteem, dat op alle typen machines gebruikt kan worden. Het balanceert de wiel/naaf assemblage direct op de machine, maar vereist handmatige verplaatsing van de balansgewichten.
Ten slotte statisch balanceren, dat uitwendig van de machine uitgevoerd wordt, heeft zijn beperkingen wat de balansniveaus betreft die het kan bereiken. Het is echter beter dan niet balanceren, en in sommige toepassingen werkt het prima.
Dat gezegd zijnde, niet alle wielen vereisen balanceren. Sommige kleine wielen die een lage massa hebben, hebben niet het gewicht om een problematische onevenwichtigheid te creëren. Dus, tenzij deze kleine wielen op zeer hoge snelheden draaien of als de machine/systeem (kwijl) niet stijf is, is balanceren niet vereist. Ook wielen gebruikt voor mindere precisie of ruwbewerking kunnen geen balanceren vereisen.
Machinestijfheid: Slechte machinestijfheid kan leiden tot slechte werkstukkwaliteit. Over tijd kunnen spindellagers slijten en los raken. Lagers kunnen ook beschadigd raken als de machine gecrasht is. Waar mogelijk, moeten spindellagers periodiek of continu gecontroleerd worden met trillingsanalyseapparatuur. Deze apparatuur is een geweldig hulpmiddel om opkomende problemen met de spindellagers te voorspellen die tot slechte werkstukkwaliteit kunnen leiden. Slechte bevestigings- en klemmethoden kunnen ook trillingen of afbuigingen en uiteindelijke slechte oppervlakteafwerking veroorzaken.
Dressing systeem: Het correct dressen van het wiel is cruciaal voor het bereiken van een goede oppervlakteafwerking, dus het dressing systeem moet in goede conditie zijn. Stationaire gereedschappen moeten vervangen worden als beschadigd of versleten. Draaiende gereedschappen zoals de slijpspindel moeten gecontroleerd worden op overmatige trilling, uitloop en beweging.
Werktuigmachine onderhoud: Het is cruciaal om de instructies van de werktuigmachineleverancier te volgen voor geplande machinesmeerwerk, monitoring gecomprimeerde luchtkwaliteit, filterwisselfrequentie, enz. Wielnaaf en assen moeten geïnspecteerd worden op schade, evenals bevestigingen, staafrusten, staartcentra, enz. Het inspecteren van deze machinecomponenten moet onderdeel zijn van de dagelijkse preventieve onderhoudsroutine van een werkplaats.
Naast regelmatig onderhoud, implementeren veel bedrijven nu onderhoudsprogramma's zoals condition-based monitoring (CBM), waarbij de machine gemonitord wordt door sensoren, zoals versnellingsmeters, temperatuurmeter, drukmeter, enz. Dit voorspellend onderhoud gebruikt de data verzameld van de sensoren om trends vast te leggen, uitval te voorspellen, en te helpen bepalen wanneer componenten zoals lagers gewijzigd moeten worden.
Eerder gepubliceerd op Norton's blog.
Industriële technologie
- Vlakschuiven: Traditionele Technieken voor Precisie
- PLC vlakschuifmachine basisprincipes: precisie afwerking voor metalen en non-metalen
- De theorie van het slijpen begrijpen: Belangrijke relaties voor efficiënte metalbewerking
- De juiste oppervlakteafwerking kiezen voor custom gegoten producten
- Oppervlakteafwerking Beheersen: Uitgebreide Gids voor Meting en Functie
- Draagbare Oppervlakte Afwerkings Leeren voor Moeilijk Bereikbare Gebieden
- Superieure Oppervlakteafwerking Bereiken met Gieten op Verloren Wasmodel
- Standaard Machining Oppervlakteafwerkingen Begrijpen: Definitie, Belang En Best Practices
- 9 Expertentips om Problemen met Oppervlakteafwerking te Voorkomen
- Precisie Oppervlakteslijpen Beheersen: Kernprincipes en Toepassingen
- DCMT CNC Draai Plaatjes: Superieure Oppervlaktekwaliteit Bereiken