



De Impact van Onbalans op Toolhouderprestaties en Productiviteit
Verhogen gebalanceerde tools de productiviteit? Het effect van onbalans is een van de eenvoudigste natuurkundetheorieën voor iedereen om te visualiseren. Overweeg wat er gebeurt wanneer je te veel natte handdoeken aan één kant van je wasmachine hebt terwijl hij draait. Of hoe je rit zou zijn als je niet gebalanceerde wielen op je auto had.
Deze scenario's zijn gemakkelijk te verbeelden, maar het effect van onbalans is niet zo duidelijk wanneer het gaat om toolhouders voor freestoepassingen vanwege diverse misverstanden die al jarenlang in de matrijvinderindustrie voortduren. Bovenop dat worden de voordelen van het balanceren van toolhoudermontages bij alle snelheden vaak simpelweg over het hoofd gezien.
Een Gebalanceerde Terugblik
Het was de matrijvinderindustrie die het belang van het draaien van echt gebalanceerde toolhoudermontages identificeerde. Een toolhoudermontage bestaat uit de toolhouder, snijgereedschap, trekstift indien nodig, moer, collet, etc. In de vroege tot midden jaren '90, met bewerkingscentra die zo snel als 15.000 rpm konden draaien, was er een epidemie van spindelstoringen. De minder zware spindels op deze high-speed machines en de extreme onbalans van de meeste toolhouders die gebruikt maakten onbalans het op te lossen probleem.
In de vroege jaren '90 was er geen bekende machine op de markt specifiek ontworpen om de toolhoudermontage nauwkeurig te balanceren. Daardoor kochten state-of-the-art bedrijven die probeerden voorop te lopen balansmachines ontworpen om onderdelen te balanceren zoals rotoren, wielen, krukas, turbines, etc. - niet toolhouders. Echter, deze balansmachines balanceerden de montages eigenlijk ongebalanceerd, dus klanten zagen geen merkbaar verschil bij het bewerken met hun "gebalanceerde" toolhouders.
In de late jaren '90 kwam er eindelijk een balansmachine op de markt die de toolhoudermontages echt balanceerde. Daarnaast werden andere balansvoortgang rond die tijd geïntroduceerd, waaronder fijner, "voorgebalanceerde" toolhouders en toolhoudersystemen die meer consistente balansherhaalbaarheid bieden bij het wisselen van snijgereedschappen (d.w.z. krimpfit toolhouders). Deze combinatie van ontwikkelingen stelde matrijvmakers in staat hun gebruik van de nieuwste high-speed technologieën te versnellen en te optimaliseren en matrijven te produceren met fijneren afwerkingen, wat resulteerde in aanzienlijk verminderde polijst- en/of EDM-werk.
Hoewel de matrijvinderindustrie de noodzaak identificeerde om gebalanceerde toolhouders te gebruiken voor haar high-speed applicaties twee decennia geleden, is de industrie nog steeds enigszins verward over het belang van het draaien van echt gebalanceerde montages.
Een misverstand over toolhouderbalancering is de perceptie dat het gebruik van een voorgebalanceerde toolhouder voldoende is. Hoewel het gebruik van deze voorgebalanceerde toolhouders ten zeerste aanbevolen wordt, garandeert het niet volledig machine tool benutting. Na het wisselen van snijgereedschappen, is het meten van de onbalans van een toolhoudermontage essentieel om het maximum potentieel van alle machine tools in een shop volledig te realiseren. Langzamere rpm machines (die draaien op 8.000 rpm) kunnen tot hun volledige potentieel gebruikt worden als ze gebalanceerde toolhoudermontages gebruiken. Fijngedragen toolhoudermontages bieden veel voordelen, waaronder verhoogde productiviteit, veiligheid en lange snijgereedschaps- en spindellevensduur. Alleen wanneer de toolhoudermontage een nauwkeurige concentriciteit en balans demonstreert, kunnen de optimale snijcondities benut worden. In dit geval is de vuistregel: Te veel balans is beter dan niet genoeg.
Wat gebeurt er met de ongebalanceerde houders al in het bedrijf? Hoewel in de praktijk het onmogelijk is om het mengen van gebalanceerde en ongebalanceerde houders te vermijden, houd er rekening mee dat een enkele bewerkingsproces met een ongebalanceerde houder bij een hoge rotatiesnelheid de vereiste bewerkingsnauwkeurigheid kan ongedaan maken en de spindle kan beschadigen. Om deze reden moeten toolhouders gebalanceerd worden, bij voorkeur in het bedrijf zelf. Als niet, wordt geadviseerd om toolhouderbalancering onderdeel te maken van goederenontvangst en kwaliteitscontrole. Laten we eerlijk zijn, hoe weet u in welke toestand uw toolhoudermontages zijn tenzij u een machine heeft om ze te controleren?
Oorzaken en Gevolgen van Onbalans
Onbalans wordt veroorzaakt door ongelijke gewichtsverdeling tijdens rotatie, wat centrifugaalkrachten creëert die kwadratisch toenemen met de rotatiesnelheid. Dit betekent dat als de onbalans hetzelfde is, de spindle een 25 keer hogere centrifugaalkracht creëert bij een rotatiesnelheid van 10.000 rpm dan bij een rotatiesnelheid van 2.000 rpm. Als gevolg heeft een onbalans in toolhoudermontages een bijzonder negatief effect op high-speed machining, zware tools of snijgereedschappen met complexe geometrieën.
Een hoofgevolg van onbalans is deze centrifugaalkracht die een belasting op de spindellagers legt, wat de spindellevensduur in het halve kan snijden. Als gevolg wordt het gebruik van gebalanceerde tools altijd aanbevolen; anders zijn spindelgaranties niet-bestaand of beperkt.
Een ander gevolg is de trilling die ontstaat wanneer de effectieve richting van de centrifugaalkracht verandert terwijl de spindle draait. Deze trillingen worden door de hele machine en het snijgereedschap overgedragen, wat de toollevensduur vermindert. Er is gerapporteerd dat de toollevensduur van een ongebalanceerde toolhoudermontage gemiddeld met 10 procent afneemt, wat resulteert in toenemende snijgereedschapskosten. Deze trillingen zijn niet alleen schadelijk voor de spindle en het snijgereedschap; ze belemmeren ook de betrouwbaarheid van het hele proces en worden overgedragen op het resultaat van de bewerking. Trillingen creëren ritselsporen die verwijderd moeten worden door additionele fijnbewerking of handwerk.
Om het juiste procesbetrouwbaarheidsniveau te bereiken en de gevraagde eindresultaten te behalen, moeten trillingen verminderd worden. Een methode hiervoor vereist het verlagen van spindelsnelheid, voedsnelheid en snijdiepte. Dit kan leiden tot gladder snijden, maar verlaagt ook metaalafvoersnelheden en productiviteit.
Investeringsinformatie
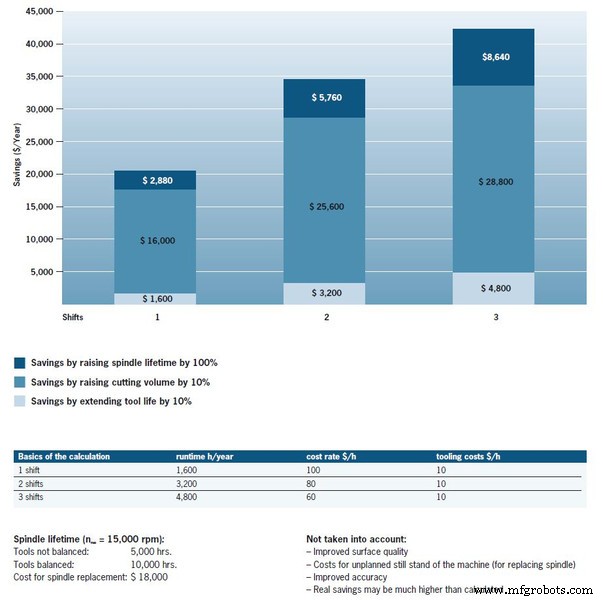
Het probleem met verlaagde metaalafvoersnelheden en productiviteit wordt duidelijk na een eenvoudige analyse: Een bewerkingscentrum kost $100 per uur om te exploiteren (één-shift operatie, 1.600 bedrijfsuren per jaar). Met een 10-procent toename in metaalafvoertijd, bespaart u $10 per uur, wat $16.000 per jaar oplevert.
Een ander voordeel van een gebalanceerde toolhoudermontage is verhoogde spindellevensduur, wat cruciaal is voor kostenbesparing en machinebetrouwbaarheid. Het stelt spindelvervanging in te plannen, wat ongeplande machinestillstand elimineert. Een echt gebalanceerd systeem kan besparingen van meer dan $20.000 per jaar, per machine realiseren. En dit omvat niet eens de extra besparingen die gerealiseerd kunnen worden uit verbeterde onderdeeloppervlaktekwaliteit, verhoogde maatnauwkeurigheid en minder machineafbraken of stillstand.
Deze cijfers zetten de bezwaar over de kosten van een balansmachine in perspectief. Men kan argumenteren dat een investering alleen duur is wanneer het zich niet terugverdient of niet snel genoeg. De bovengenoemde berekeningen tonen aan dat een balansmachine zich in feite heel snel kan terugverdienen. Houd er rekening mee dat een enkele bewerkingsproces met een ongebalanceerde houder bij een hoge rotatiesnelheid de vereiste bewerkingsnauwkeurigheid kan ongedaan maken en de spindle kan beschadigen. Overweeg dat een spindelvervanging alleen meer kan kosten dan een balansmachine.
Meettests
Het meten van de balans van een toolhoudermontage is noodzakelijk om een consistent bewerkingsproces te garanderen. Typisch, bij het gebruik van een echt gebalanceerde montage, is geen verdere fijnbalancering nodig na het toevoegen van een snijgereedschap, vooral in krimpfit-spannen.
Fijngedragen toolhouders zijn een stap in de goede richting. Echter, welke effecten hebben de snijgereedschappen of vlakfrezen op de totale onbalans van de montage? Om deze vraag te beantwoorden, laten we deze eenvoudige meettest bekijken:
Metingen werden uitgevoerd op een tool dynamic balansmachine met een Weldon-spanning, een collet-spanning en een krimpfit-spanning, samen met een vlakfrees. Allen zijn fijngedragen producten met een schacht-diameter van 20 mm in de korte versie. De meetvereisten waren balansklasse G = 2.5 bij bedrijfsrotatiesnelheid van 25.000 rpm/meetproces één vlak (statisch). Initieel werd de onbalans op vier verschillende toolhouder-typen gemeten (d.w.z. zonder snijgereedschappen). Zoals verwacht, was de onbalans van de houders constant binnen de tolerantiegrenzen. Opvolgende metingen met snijgereedschappen in deze fijngedragen houders toonden duidelijke onbalans, vooral voor tools met spankplatten, die vandaag de dag wijdverspreid in gebruik zijn.
Geen waarnemenswaardige onbalans werd gevonden in montages die tools met cilindrische schachten en symmetrische toolgeometrie in krimpfit- en colletspannen vasthielden. De gemeten waarden waren 0,8 of 1,3 grammillimeter (gmm). Tools met cilindrische schachten en symmetrische snijden dragen slechts een kleine onbalans. De krimpfit-spannen hebben geen bewegende delen en spannen het gereedschap centraal, en hier is ook nauwelijks additionele onbalans. Met de collet toolhouder kan de spannmoer een probleem vormen omdat het asymmetrisch is, maar om deze reden zijn de moeren zelf speciaal gebalanceerd.
In tegenstelling, tools met spankplatten konden de balansvereisten helemaal niet halen. Zelfs met de Weldon toolhouder werd een echte onbalans van 5,5 gmm gemeten, wat overeenkomt met een balansklasse van G8. Op puur wiskundige basis staat dit alleen een maximale rotatiesnelheid van 7.600 rpm toe. Met colletspannen werd een balansklasse zo hoog als G29 bepaald voor dit snijgereedschap met een spankplaat, en voor krimpfit-spannen was het G38. Dit komt overeen met maximale rotatiesnelheden van 2.700 rpm en 1.600 rpm, respectievelijk.
Zelfs fijngedragen krimpfit- en colletspannen worden aanzienlijk ongebalanceerd wanneer ze gekoppeld worden met asymmetrische tools of tools met Weldon-spankplatten. Om efficiënt en nauwkeurig te bewerken, moeten deze tools na elke toolwissel opnieuw gebalanceerd worden.
Metingen van de vlakfrees produceren vergelijkbare resultaten. Met inserttools in operatie werd een onbalans van 20,3 gmm bepaald, wat overeenkomt met een balansklasse van G23. Dit is omdat vlakfrees inserttools onderdelen hebben die gespannen zijn en niet noodzakelijk altijd op dezelfde plek zijn. De freeskop heeft een grote tolerantie door de samenstelling van zijn montage (d.w.z. pennen met boorgaten en klaarpassing), dus de positie van de tool is niet 100-procent gedefinieerd.
Deze tests tonen aan dat wederzijdse balancering van snijgereedschap en houder essentieel is. Zelfs met high-quality tools, is een fijnbalancering belangrijk voor de totale toolmontage.
Balanceren Gemakkelijk Gemaakt
Bezwaren bestaan nog steeds over balanceren, maar met de juiste balansmachine en praktijkgerichte software, zou het snel en gemakkelijk te bereiken moeten zijn. In een notendop: de operator zet de houder in de machine en selecteert de juiste vereisten uit het menu, en de machine leidt de gebruiker door de overige stappen.
Elke werker die bekend is met toolhouders zou in staat moeten zijn om een goed ontworpen balansmachine te bedienen zonder uitgebreide training. De specialistische kennis zou in de machine moeten wonen, waarin de benodigde gegevens over elk gereedschap al zijn ingevoerd en opgeslagen, wat tijd bespaart en fouten voorkomt. Extra veiligheidsmaatregelen kunnen via gebruikersbeheer worden geboden. Bijvoorbeeld, u kunt rechten om toolgegevens te compileren of te wijzigen beperken tot aangewezen personen. Andere gebruikers hebben alleen toegang tot opgeslagen tools, en kunnen vervolgens balanceren volgens de ingestelde vereisten.
Het balanceringsproces is grotendeels geautomatiseerd waarbij de toolhouder in de balansspindle gespannen wordt en in rotatie gezet wordt, daarna worden metingen genomen. Krachtsensoren op de balansspindle meten de centrifugaalkrachten veroorzaakt door onbalans. De software evalueert de metingen, en toont de operator hoeveel materiaal verwijderd of toegevoegd moet worden, of waar gewicht verplaatst moet worden om de onbalans te compenseren.
Balansmachines bieden ook diverse andere opties die de gebruiker kan inzetten om onbalans te verwijderen. Bijvoorbeeld, als alternatief voor het afboren van materiaal, kunnen balansschroeven of ringen gewicht toevoegen. Met deze tactiek worden twee ringen die bij elkaar horen en een gedefinieerde onbalans hebben, op een cilindrisch deel van de toolhouder geklemd om onbalans te compenseren. De software geeft dan de exacte hoek aan waartoe de ringen gedraaid moeten worden. Een beschikbare lijntaser toont de rotatiepositie direct op de machine.
Metenen duurt maximaal één minuut, en als u werkt met balansringen of schroeven kan het hele proces in twee minuten voltooid worden. Als u moet resorten tot een boor op de toolhouder om de massa uit te evenen, kan het iets langer duren.
Een Duidelijkere Perceptie
Voortgang in balans-technologieën hebben het balanceren van een toolhoudermontage snel, eenvoudig en nauwkeurig gemaakt, wat u in staat stelt om echt het maximum uit uw machine tools te halen. U hoeft alleen de basisnatuurkunde betreffende balans te onthouden, en die toe te passen op het balanceringsproces. Dan moeten alle misverstanden verdwijnen.
Eerder gepubliceerd op Haimer-USA.com.
Koop toolhouderbalancers van Haimer-USA op MSCDirect.com.
Industriële technologie
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- CNC-draaibank gereedschapshouders: Complete gids voor precisie en betrouwbaarheid
- Uitgebreide gids voor CNC gereedschaphouder typen
- Mobiele CNC-gereedhouderswagentjes: mobiliteit en efficiëntie verhogen
- Efficiënte CNC-gereedhoudersrek: optimaliseer gereedschapsopslag en automatisering
- Weet Wanneer U Uw Tappen Moet Upgraden voor Optimale Prestaties
- PrimeTurning: De Eerste All-In-One Tool Voor Voorwaarts En Achterwaarts Draaien
- Toollevensduur maximaliseren: Ramping technieken onder de knie krijgen
- Tooluitloop beheersen: Strategieën om slijtage te minimaliseren en productiviteit te verhogen
- Click-Change Gereedschapshouder: Snelle 5-seconde Plaatjesvervanging met 8.000 PSI Spanning
- Wat Is Een Punch Gereedschap? Een Essentiële Gids Voor Timmermannen