



Toollevensduur maximaliseren: Ramping technieken onder de knie krijgen
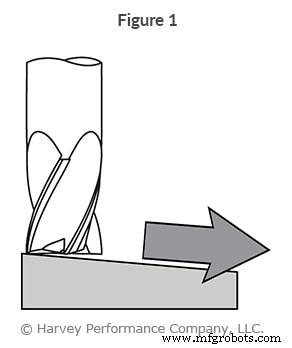
Slechte toollevensduur en vroege toolbreuk zijn zorgen in elke bewerkingsapplicatie. Iets zo simpeels als toolpadselectie – en hoe een gereedschap een deel eerst benadert – kan den verschil maken. Tool-invoer heeft grote invloed op het algehele succes, omdat het een van de meest belastende operaties voor een frees is. Ramping in een deel, via een circulair of lineair toolpad, is een van de meest populaire en vaak meest succesvolle methoden (Figuur 1). Hieronder leer je wat ramping is, de voordelen, en in welke situaties het gebruikt kan worden.
Bekijk onze Micromachining Webinar om meer leven uit je miniature snijgereedschappen te halen
Wat is Ramping?
Ramping verwijst naar gelijktijdige radiale en axiale beweging van een snijgereedschap, waardoor een hoekvormig toolpad ontstaat. Vaak wordt deze methode gebruikt om een deel te benaderen wanneer er behoefte is aan gesloten vormen zoals zakken, kaviteiten, graveringen en gaten. Hierbij wordt de noodzaak geëlimineerd om met een frees of boor te duiken om een startpunt te creëren. Ramping is bijzonder belangrijk in micromachining waar zelfs het minste onbalans in snijkrachten toolbreuk kan veroorzaken.
Er zijn twee typen ramping toolpaden: Lineair en Circulair (Figuur 2).
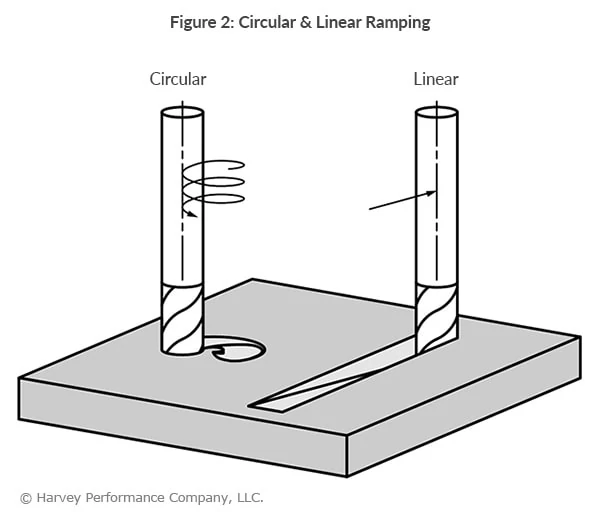
Lineair Ramping omvat het bewegen van een snijgereedschap langs twee assen (de z-as en een van de x, y assen). Deze methode heeft aanzienlijk meer radiale ingaging met complementaire verhoogde snijkrachten verdeeld over slechts twee assen.
Circulair Ramping (Helicale Interpolatie) heeft een spiraalbeweging van het snijgereedschap die alle drie assen (x, y en z assen) aangedraagt. Deze methode heeft typisch minder radiale ingaging op het snijgereedschap, met de snijkrachten verdeeld over de drie verschillende assen. Dit is de aanbevolen methode, aangezien het de langste toollevensduur garandeert.
Voorgestelde start ramp-hoeken:
Zachte/non-ferroe materialen: 3° – 10°
Harde/ferroe materialen: 1° – 3°
Voordelen van Ramping
Wanneer een gereedschap het deel via een ramping-methode binnenkomt, neemt de diepte geleidelijk toe, wat schokbelasting op frezen voorkomt. Dit vermindert kosten door onnodige toolbreuk. Ramping produceert kleinere chips vergeleken met duiken, wat chip-evacuatie sneller en makkelijker maakt. Als gevolg kan de cyclus tijd verminderd worden door de frees op snellere parameters te draaien. Ramping creëert ook extra ruimte in de toolwisselaar die anders bezet zou zijn door een boor bedoeld voor het maken van een startergat.
Arcing (boogvormige invoer)
Vergelijkbaar met ramping in zowel methode als voordeel, is arcing een andere techniek om een werkstuk te benaderen (Zie Figuur 3).
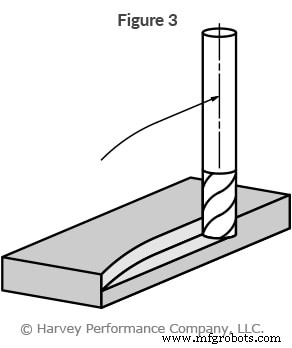
Terwijl ramping het deel van boven binnenkomt, komt arcing van de zijkant. De frees volgt een gebogen toolpad (of boog) bij het frezen, waardoor de belasting op het gereedschap geleidelijk toeneemt naarmate het het deel binnengaat, evenals geleidelijk afneemt naarmate het het deel verlaat. Op deze manier worden schokbelasting en mogelijke toolbreuk vermeden.
Voor meer informatie over ramping, arcing en andere tool-invoermethoden, zie Helical Solutions' "Types of Tool Entry".
CNC machine
- De Sleutel tot Betrouwbaarheidssucces: Cultuurverandering Boven Technologie
- Strategische selectie van betrouwbaarheidsverbeteringstools
- CNC-Machines: Geschiedenis, Ontwerp en Toekomsttrends
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Hoe flute aantal frees prestaties beïnvloedt
- Essentiële tool-invoertechnieken voor precisiebewerking
- Trochoidal Milling onder de knie krijgen: Een uitgebreide gids
- Een Nieuw Gereedschap Toevoegen aan Uw CNC-machine: Stap-voor-stap Gids
- Uitgebreide Mazak M-Series G-Code Referentie voor CNC-Machinisten
- Wat Is Een Punch Gereedschap? Een Essentiële Gids Voor Timmermannen
- Industrie 4.0 Succes Hangt af van Cross-chain Samenwerking