



Tooluitloop beheersen: Strategieën om slijtage te minimaliseren en productiviteit te verhogen
Tooluitloop is een gegeven in elke machinewinkel, en kan nooit 100% vermeden worden. Daarom is het belangrijk om een acceptabel niveau van uitloop voor elk project vast te stellen, en binnen die range te blijven om productiviteit te optimaliseren en toollevensduur te verlengen. Kleinere uitloopniveaus zijn altijd beter, maar keuze van machine en toolhouder, uitsteeklengte, toolreek, en vele andere factoren hebben allemaal invloed op de hoeveelheid uitloop in elke opstelling.
Tooluitloop definiëren
Tooluitloop is de meting van hoe ver een snijgereedschap, houder, of spindel roteert af van zijn ware as. Dit kan gezien worden in lage kwaliteit frezen waar de snijddiameter klopt met de maat wanneer gemeten stilstaand, maar boven tolerantie meet tijdens rotatie.
De eerste stap om uitloop te minimaliseren is begrijpen wat individuele factoren uitloop veroorzaken in elke machineopstelling. Uitloop is zichtbaar in de nauwkeurigheid van elk snijgereedschap, klem, toolhouder, en spindel. Elke toegevoegde verbinding tussen een machine en het werkstuk dat het snijdt zal een hoger niveau van uitloop introduceren. Elke toename kan de totale uitloop verder en verder optellen. Stappen moeten genomen worden met elk stuk tooling en apparatuur om uitloop te minimaliseren voor beste prestaties, verhoogde toollevensduur, en kwaliteit eindproducten.
Uitloop meten
Het bepalen van de uitloop van je systeem is de eerste stap naar het vinden van hoe je het kunt bestrijden. Uitloop wordt gemeten met een indicator die de variatie van een tools diameter meet tijdens rotatie. Dit wordt gedaan met een dial/probe indicator of een laser meetapparaat. Hoewel meeste dial indicators zowel draagbaar als makkelijk te gebruiken zijn, zijn ze niet zo nauwkeurig als de beschikbare laser indicators, en kunnen ze ook een uitloopmeting verergeren door op een tool te duwen. Dit is meestal een zorg voor miniature en micro-tooling, waar lasers strikt gebruikt moeten worden vanwege het kwetsbare karakter van het gereedschap. De meeste freesfabrikanten raden aan om een laser uitloopindicator te gebruiken in plaats van een dial indicator waar mogelijk.
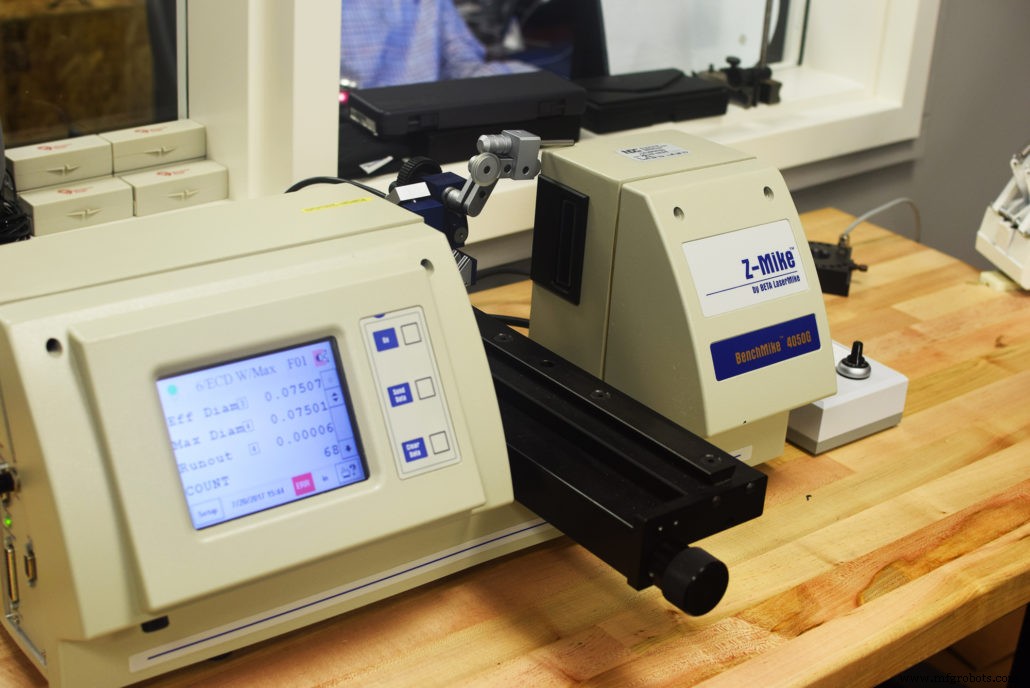
Z-Mike laser meetapparaten zijn veelvoorkomende instrumenten gebruikt om niveaus van tooluitloop te meten.
Uitloop moet gemeten worden op het punt waar een tool zal snijden, typisch aan het einde van de tools, of langs een deel van de snijlengte. Een dial indicator mag niet plausibel zijn in deze gevallen door de inconsistente vorm van de kanalen van een tool. Laser meetapparaten bieden een ander voordeel door dit feit.
Hoogwaardige tools
De hoeveelheid uitloop in elk component van een systeem, zoals geproduceerd, heeft vaak een significante impact op de totale uitloop van een gegeven opstelling. Snijgereedschappen hebben allemaal een restrictie op maximale uitloop toegestaan bij productie, en sommige kunnen toelatingen van .0002" of minder hebben. Dit is vaak de waarde waarnaar gestreefd moet worden in een compleet systeem ook. Voor miniature tooling tot .001" diameter, zal deze meting aan een nog kleinere waarde gehouden moeten worden. Naarmate de verhouding van tooluitloop tot tooldiameter groter wordt, nemen dreigingen van toolbreuk toe. Zoals eerder aangegeven, is het beginnen met een tool die minimale uitloop heeft cruciaal om de totale uitloop van een systeem tot een minimum te houden. Dit is uitloop die niet vermeden kan worden.
Precisie toolhouders
De volgende stap om uitloop te minimaliseren is ervoor zorgen dat je een hoogwaardige, precisie toolhouder gebruikt. Deze komen vaak in de vorm van shrink-fit, of pers-fit toolhouders die accurate en precieze toolrotatie bieden. Uniforme druk rond de volledige omtrek van een schacht is essentieel voor het reduceren van uitloop. Set screw gebaseerde houders moeten vermeden worden, omdat ze de tool off-center duwen met hun oneffenmatige vastwerkdruk. Klem-gebaseerde toolhouders introduceren ook vaak een extra hoeveelheid uitloop door hun additionele componenten. Elke toegevoegde verbinding in een toolhouderstelsel stelt meer methoden van uitloop toe om te verschijnen. Shrink-fit en pers-fit toolhouders zijn inherent beter in het minimaliseren van uitloop door hun minder componenten.
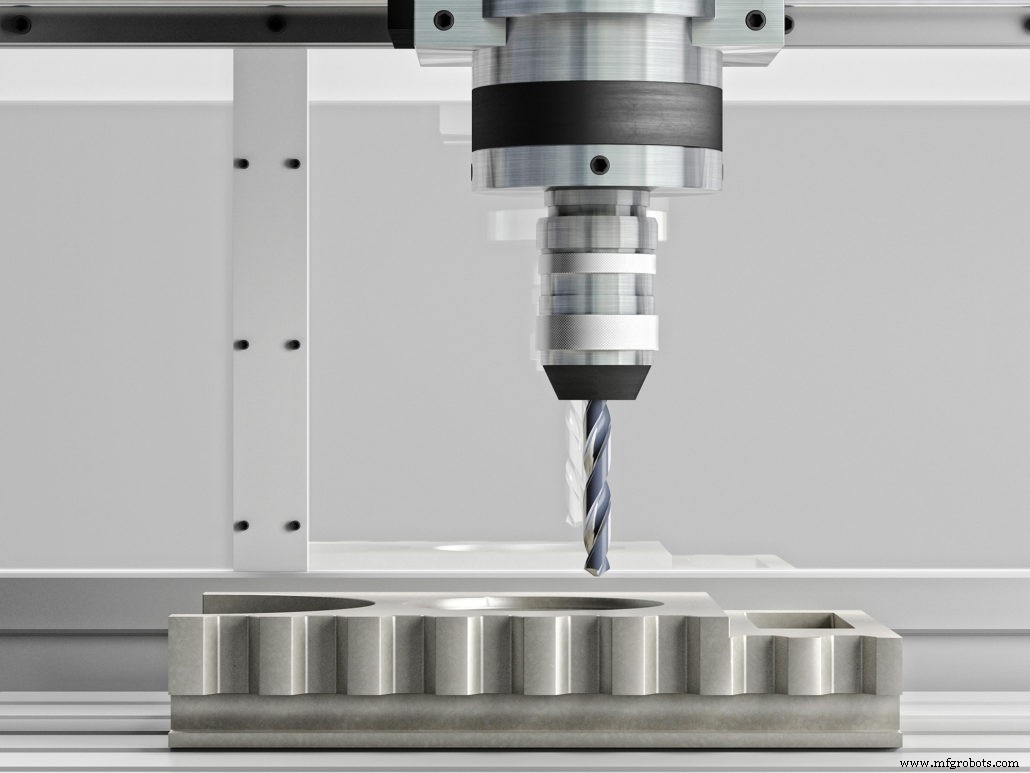
Inbegrepen in je toolhouderoverwegingen moet machinetool schoonheid zijn. Vaak kunnen chips vastzitten in de spindel, en een obstructie veroorzaken tussen twee hoge-precisie oppervlakken in het systeem. Ervoor zorgen dat je toolhouder en spindel schoon en vrij van chips en afval zijn is van vitaal belang bij het opstellen voor elke klus.
Schachtmodificaties
Behalve apparatuur zelf, kunnen veel andere factoren bijdragen aan een toenemende hoeveelheid tooluitloop. Deze kunnen omvatten hoe lang een tool is, hoe rigide een machineopstelling is, en hoe ver een tool uit zijn houder hangt. Schachtmodificaties, samen met hun methoden van toolhoudering, kunnen een grote impact hebben. Vaak thought of als een oudere, verouderde technologie, worden Weldon flats schuldig bevonden aan het toevoegen van grote hoeveelheden uitloop in veel winkels. Terwijl veel winkels nog steeds Weldon flats gebruiken om een veilige greep op hun tools te garanderen, kan een setschroef die een tool naar een kant duwt het off-center duwen, wat zeer hoge niveaus van uitloop oplevert. Haimer Safe Lock™ is een andere optie die in populariteit toeneemt en een veel hogere prestatie houdertechnologie is. Het Safe-Lock™ systeem is ontworpen met dezelfde toleranties als shrink fit en andere hoge precisie toolhouders. Het is in staat om uitloop te minimaliseren, terwijl het een tool stevig op zijn plaats houdt zonder kans op uittrekking.
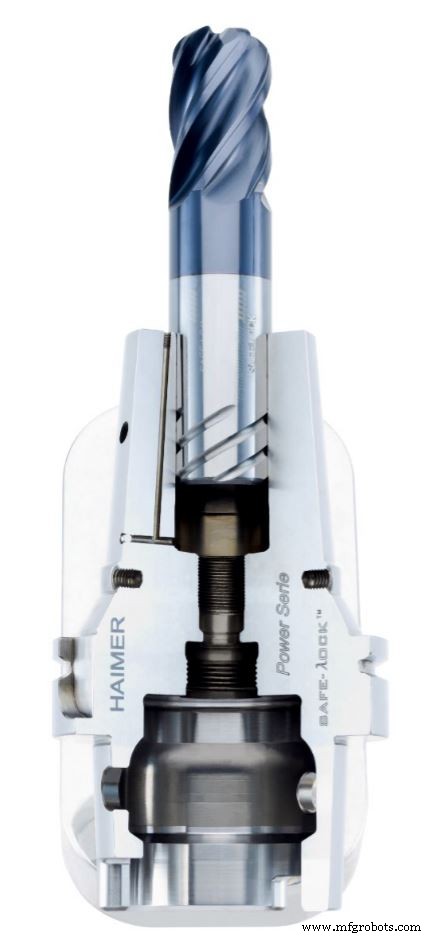
Het Haimer Safe-Lock™ systeem is één optie om tooluitloop aanzienlijk te reduceren.
Uitloop zal nooit volledig geëlimineerd worden uit een bewerkingssysteem. Echter, stappen kunnen (en moeten) genomen worden om het tot een minimum te houden met elke mogelijke methode. Een tool true laten draaien zal toollevensduur verlengen, prestaties verhogen, en uiteindelijke je winkel tijd en geld besparen. Uitloop is een veelvoorkomend probleem in de metaalbewerkende industrie, maar wordt vaak over het hoofd gezien wanneer het het hoofprobleem kan zijn dat deelverwerping en onacceptabele resultaten veroorzaakt. Elk stuk van een machine tool speelt een rol in de resulterende uitloop, en geen moet over het hoofd gezien worden.
CNC machine
- CNC-Machines: Geschiedenis, Ontwerp en Toekomsttrends
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Circulaire vs. Totale Uittreding Begrijpen: Belangrijke GD&T Inzichten voor Precisiebewerking
- Hoe flute aantal frees prestaties beïnvloedt
- High Efficiency Milling (HEM) voor micromachining: Technieken en voordelen
- Essentiële tool-invoertechnieken voor precisiebewerking
- Trochoidal Milling onder de knie krijgen: Een uitgebreide gids
- Toollevensduur maximaliseren: Ramping technieken onder de knie krijgen
- Een Nieuw Gereedschap Toevoegen aan Uw CNC-machine: Stap-voor-stap Gids
- Uitgebreide Mazak M-Series G-Code Referentie voor CNC-Machinisten
- Wat Is Een Punch Gereedschap? Een Essentiële Gids Voor Timmermannen