



Meester Elektronische Behuizingsontwerp: Een Uitgebreide Platenmetaal Gids
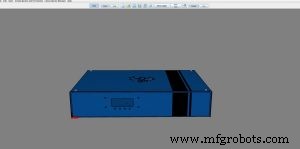
Veel Protocase-gebruikers zijn specialisten in hun vakgebied van engineering of wetenschap, maar hebben niet noodzakelijk specifieke training in metalen productie of ontwerp. Het creëren van optimale behuizingsontwerpen die uw eisen en intentie weerspiegelen, kan uitdagend zijn, laat staan wanneer het onbekend gebied is. Daarom hebben we de afgelopen decennium bronnenmateriaal gemaakt om onze kennis van platenmetaal en behuizingen te delen, inclusief deze platenmetaal ontwerpgids. Mijn hoop is dat dit zal fungeren als een how-to gids om u op weg te helpen, alsook tijd en onnodige herontwerpen op de lange termijn te besparen.
Deze blog belicht vijf kernontwerpconcepten: metaalkeuze, metaalbuigen, zelfklimmende bevestigingsmiddelen, lassen en afwerking. Als u dit nuttig vindt, bekijk dan ook ons andere materiaal op de Protocase resources pagina hier.
Heeft u vragen, reageer dan hieronder of mail naar info@protocase.com — we doen ons best om u in de juiste richting te wijzen.
Metaalkeuze
Als eerste stap in het ontwerpen van een behuizing, moet u het type metaal kiezen dat u gaat gebruiken en de dikte. Protocase heeft alle metalen die doorgaans gebruikt worden voor behuizingen op voorraad, waaronder aluminium, roestvrij staal, koolstofstaal (koudgewalst staal of galvanneal) en koper. Hieronder een beschrijving van de onderscheidende kenmerken van elk, die u helpen een geïnformeerde keuze te maken.
- Aluminium is een lichtgewicht, corrosiebestendig metaal dat geweldig is voor behuizingen en platenmetaal onderdelen. Aluminium kan poedergecoat worden of onbehandeld gelaten als rauw metaal of gegraineerde afwerking. Als elektrische contact vereist is, moet het chem-gefilmd (chromaat gecoat) worden. Aluminium kan ook geanodiseerd worden, wat een harde, duurzame beschermende oxide laag aanbrengt.
Aluminium heeft een lagere stijfheid dan staal en in bepaalde omstandigheden kan een dikker calibre vereist zijn om dezelfde sterkte als staal te hebben en uw ontwerpbehoeftes te voldoen. (Neem contact met ons op als u hierbij hulp nodig heeft).
We hebben twee legeringen op voorraad:
- 5052 Aluminium is ideaal voor platenmetaal behuizingen en onderdelen, aangezien het gebogen kan worden tot een strakke straal zonder barsten, en gemakkelijk gelast en gefreesd kan worden.
- 6061 Aluminium is gemakkelijk te frezen, maar gevoeliger voor barsten wanneer gebogen tot strakke stralen.
- Koudgewalst staal wordt ook gebruikt voor algemeen doel behuizingen en platenmetaal onderdelen, ongeveer even vaak als aluminium. Het biedt een goede combinatie van kosten en stijfheid en heeft lange levensduur in binnen-toepassingen wanneer afgewerkt met poedercoat. Koudgewalst staal is niet inherent corrosiebestendig; als uw toepassing dit vereist, zijn uw beste opties aluminium, roestvrij staal of galvanneal.
- Roestvrij staal heeft hoge sterkte en de stijfheid van koudgewalst staal, maar is hoogst corrosiebestendig vanwege de chroom en nikkel. Roestvrij staal kan poedergecoat worden of onbehandeld gelaten als rauw metaal, of gegraineerde afwerking wat die zoekende geborste look geeft.
- Galvanneal is een laag-koolstof staal dat met zink gecoat is en vervolgens geanneald zodat het zink via diffusie in het substraat bondt, waardoor afvlakking voorkomen wordt. De coating maakt het veel duurzamer dan koudgewalst staal in natte omgevingen, hoewel niet zo duurzaam als roestvrij staal of aluminium.
- Koper is een zacht, flexibel en smeedbaar metaal met zeer hoge thermische en elektrische geleidbaarheid. Het wordt meest gebruikt voor busbars, maar af en toe krijg ik een verzoek voor een behuizing. Bij dit metaaltype moet het draaien van bevestigingsmiddelen in getapte gaten met zorg gebeuren vanwege de zachtheid, dus zelfklimmende bevestigingsmiddelen moeten waar mogelijk gebruikt worden. Protocase heeft koperlegering C110 1/8 hard op voorraad, wat zeer hoge geleidbaarheid heeft, samen met uitzonderlijke vormbaarheid, en ideaal is voor elektrische en elektronische toepassingen.
Houd er rekening mee dat als u kiest voor voorraadmaterialen, we uw behuizing, onderdelen of componenten in 2-3 dagen kunnen bouwen. We kunnen echter altijd andere metalen bestellen als uw ontwerp een ander type vereist — het zou slechts een paar extra dagen bovenop onze 2-3 dagen omlooptijd kosten.
Platenmetaal Diktes
Om u een idee te geven van platenmetaal diktes, raadpleeg de onderstaande tabel voor onze voorraadmaterialen. De calibers getoond zijn gebaseerd op Amerikaanse CRS platenstaal fabrikanten calibre dikte. (Let op dat, hoewel calibers voor aluminium gegeven worden, ze doorgaans niet voor aluminium gebruikt worden; de werkelijke dikte van het aluminium is internationaal meer erkend).
Een van de grote uitdagingen voor een ontwerper die niet volledig bekend is met platenmetaal is welk calibre te gebruiken, omdat ze allemaal hetzelfde lijken op papier tenzij u het voordeel van ervaring heeft. Als u op zoek bent naar een beginpunt, bekijk dan onze online template generator of Protocase Designer (onze gratis 3D behuizingsontwerpsoftware). Deze tools helpen u een behuizing te maken die precies wat u nodig hebt is of heel dicht bij vergelijkbare afmetingen.
Voor koper, raadpleeg de Voorraad Calibers voor CR Koper.
| Calibre # | Koolstofstaal | Galvanneal | Roestvrij Staal | 5052 Aluminium | 6061 Aluminium |
| n/a | n/a | n/a | n/a | n/a | 0.500" |
| n/a | n/a | n/a | n/a | n/a | 0.375" |
| n/a | n/a | n/a | n/a | 0.250" | 0.250" |
| n/a | n/a | n/a | n/a | 0.188" | n/a |
| 8 | n/a | n/a | n/a | 0.1285" | n/a |
| 11 | 0.120" | n/a | 0.125" | 0.091" | 0.1285" |
| 12 | 0.120" | n/a | n/a | 0.081" | n/a |
| 13 | 0.090" | n/a | n/a | n/a | n/a |
| 14 | 0.075" | 0.078" | 0.078" | 0.064" | n/a |
| 16 | 0.060" | 0.063" | 0.063" | 0.051" | n/a |
| 18 | 0.048" | n/a | 0.050" | 0.040" | n/a |
| 20 | 0.036" | 0.040" | 0.037" | 0.032" | n/a |
| 22 | 0.030" | 0.034" | 0.031" | n/a | n/a |
| 24 | 0.024" | 0.028" | 0.025" | n/a | n/a |
| 26 | n/a | n/a | 0.019" | n/a | n/a |
Maatwerk Uitsnijdingen
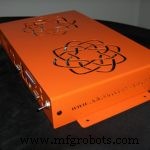
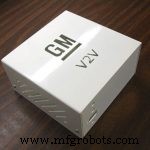
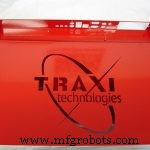
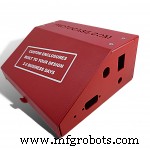
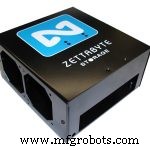
Bij Protocase wordt uw behuizing op maat voor u gebouwd, wat betekent dat u vrijwel elke uitsnijding kunt specificeren. Deze omvatten doorgaans functionele uitsnijdingen voor connectoren, displays, schakelaars, etc. We zien echter vaak creatieve uitsniddingsontwerpen, waaronder bedrijfslogo's, merken, of productnamen, en creativiteit rond ventilatieuitsnijdingen, waardoor vorm en functie gecombineerd worden.
Hint: Bekijk onze uitsnijdingsbibliotheek, te vinden op onze website hier en in Protocase Designer.

Metaal Buigen en Buigradius
Platenmetaal behuizingen en onderdelen worden gebogen met een persbalk of een vouwmachine. Het metaal kan doorgaans niet in een echte 90-hoeksrand gevormd worden, maar de hoeken hebben een straal, zoals u in het onderstaande diagram kunt zien.
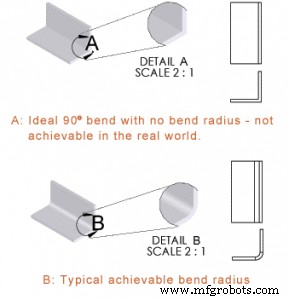
Verschillende gradaties van kromming kunnen bereikt worden door ander gereedschap en buigparameters te gebruiken. Als ontwerper controleert u dit door een buigradius te specificeren — wat de straal is van de binnenkant van de buiging (de buitenstraal is de binnenstraal plus de metaaldikte).
Er zijn twee sleutelfactoren voor buigradii:
- Functionele overwegingen: U heeft geen vlak oppervlak voor bevestigingsmiddelen, componenten of uitsnijdingen totdat u vrij bent van de buigradius.
- Esthetiek: Bijvoorbeeld, 'retro'-stijl ontwerpen hebben vaak grote stralen voor een rondere uitstraling.
Overweeg uw intenties voor zowel esthetiek als functionaliteit bij het ontwerpen, zodat u de juiste buigradii voor uw behoeften selecteert.
Ideaal ontwerpt u alleen met stralen die daadwerkelijk gebouwd kunnen worden; u kunt onze buigradius mogelijkheden tabel hier bekijken en onze apparatuur en gereedschapsbeperkingen matchen met uw ontwerp. Maar als u niet kunt kiezen, raden we aan om iets redelijks te kiezen (bijv. 0.040") en we passen het voor u aan voordat we produceren.
Speciale aandacht moet gegeven worden aan het snijpunt van twee buiglijnen (d.w.z. de hoek) van een behuizing. Specifiek, het extra materiaal moet verwijderd worden om te voorkomen dat buigingen met elkaar interfereren; dit heet een hoekrelief (hoektrim in CAD). Als u de correcte hoekreliefs niet opneemt, voegen we ze voor u toe. Als u Protocase Designer gebruikt, doen de templates dit automatisch voor u.
Over het algemeen moeten uitsnijdingen een minimum afstand van de buigradii houden, omdat een uitsnijding te dicht bij een buigradius het risico loopt uit te rekken of uiteen te lopen. Ik word vaak gevraagd door klanten hoe ver een uitsnijding van een buiging moet zijn. Deze waarde wordt gedreven door het materiaaltype, de dikte en het gereedschap dat gebruikt wordt om te buigen of de vereiste buigradius. Raadpleeg onze Materiaal Buigradii en Minimum Buigmaat Tabel voor deze waarde. Welke minimum buigwaarde u ook kiest voor uw ontwerp, u moet er dan voor zorgen dat uw uitsnijdingen ten minste diezelfde waarde van de buiging af staan. Bijvoorbeeld, als u 14 gauge Roestvrij Staal (A240 TP304 2B) gebruikt en kiest voor een minimum buiging van .275", dan mogen uw uitsnijdingen niet dichter dan .275" bij een buiging staan. Door de minimum buigdimensie waarde te gebruiken voor uw minimum nabijheid van uitsnijding tot een buiging, zorgt u ervoor dat u geen problemen tegenkomt. Ik word vaak gevraagd door klanten hoe ver een uitsnijding van een buiging moet zijn. De eenvoudige vuistregel is om ervoor te zorgen dat de uitsnijding op een afstand gelijk aan de minimum buigradius van de buiging staat. Zo zorgt u ervoor dat er geen problemen zijn.
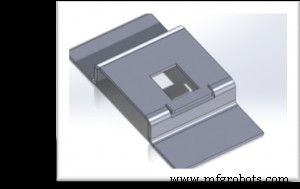
Als u een uitsnijding dicht bij een buiging moet plaatsen, raad ik aan contact met ons op te nemen, want we kunnen samenwerken om uw ontwerpeisen te voldoen. U heeft ook de optie om de buiging in dat gebied uit te kerfen, wat uw uitsnijding in perfecte vorm laat (zie hieronder).
Zelfklimmende Bevestigingsmiddelen
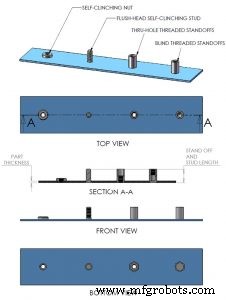
Zelfklimmende bevestigingsmiddelen zijn getapte moeren, stiften, standoffs en andere stijlen die in platenmetaal geperst worden om solide bevestigingspunten te bieden. Moeren kunnen schroeven accepteren (een rangschikking die veel robuuster is dan getapt platenmetaal), standoffs kunnen ingevoegd worden voor het monteren van printplaten en stiften kunnen gebruikt worden voor het monteren van connectoren. Vaak aangeduid als PEM® merk zelfklimmende bevestigingsmiddelen (PEM staat voor PennEngineering & Manufacturing Corp.), zijn zelfklimmende bevestigingsmiddelen uitermate nuttig en hebben veel component-montageproblemen door de jaren heen opgelost.
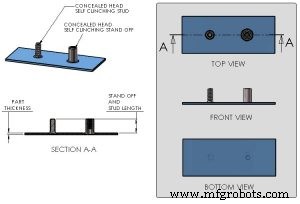
Hieronder zijn enkele voorbeelden van zelfklimmende bevestigingsmiddelen.
Lassen
Lassen kan gebruikt worden om bepaalde problemen op te lossen zoals het creëren van complexe onderdelen (onderdelen lassen tot één onderdeel), het creëren van waterdichte lassen, of het toevoegen van sterkte aan een behuizing. We bieden puntlassen, naadlassen en aanspullen.
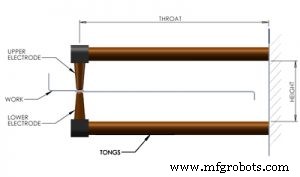
Puntlassen — Dit is een snelle, efficiënte en goedkope methode om twee stukken platenmetaal permanent in één of meer punten te verbinden. In tegenstelling tot gedraaide bevestigingsmiddelen, laat puntlassen weinig sporen van de verbinding. Er zijn enkele dimensionele beperkingen om rekening mee te houden, vanwege de geometrie van het lasapparatuur, zoals in het onderstaande diagram. Puntlassen is compatibel met al onze voorraad koudgewalst staal, roestvrij staal en galvanneal.
- Maximale diepgang: 15" (375mm)
- Maximale hoogte: 5" (125mm)
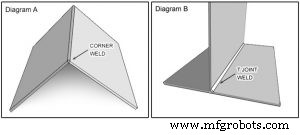
Naadlassen — Dit is nuttig voor het continu verbinden van twee of meer stukken platenmetaal zodat ze naadloos lijken. We gebruiken Cold Metal Transfer (CMT) lassen, wat op het eerste gezicht lijkt op draadvoeding MIG-lassen. Echter, bij MIG-lassen overdraagt het vullingmateriaal via spatten bij zeer hoge temperatuur. Bij CMT wordt de draad genoeg verhit om de top te smelten en vindt overdracht plaats door fysiek contact. Door slechts een tiende van de hitte van MIG-lassen te genereren, genereert CMT slechts een tiende van de hitte van MIG-lassen, wat vervorming of smelterugloop voorkomt, zelfs voor dun platenmetaal. In de meeste gevallen wordt het overtollige metaal vervolgens verwijderd door slijpen. De resulterende continu verbonden naden zijn nuttig voor waterdichtheid en het verminderen van EMI-lekkage, evenals voor een naadloze uitstraling en gevoel.
Aanspullen — Gedaan op exact dezelfde manier als naadlassen, maar in discrete segmenten.
Afwerking
Poedercoating is een type droog thermoplast poeder, elektrostatisch toegepast, en in een oven gesmolten en gebonden aan onderdelen. Beschikbaar in diverse kleuren, glansniveaus en texturen, wordt poedercoat breed erkend als de industriestandaard voor het schilderen van metaal, omdat het een kosteneffectieve, hoge kwaliteit, zeer duurzame afwerking biedt. Een ander voordeel van poedercoat is de diverse texturen beschikbaar. Bijvoorbeeld, sandtex (grof) afwerkingen excelleren in het verbergen van vingerafdrukken, wat optimaal is voor elektronische behuizingen.
Bij poedercoating voegt de verf een extra laag toe aan uw behuizing. Tekeningafmetingen verwijzen naar het onderliggende metaal en niet de coating! Ik raad aan om een extra .003" — .005" per zijde op uw uitsnijdingsafmetingen te reserveren (bijv. als u een 1" onderdeel in een paneel moet plaatsen, maak de uitsnijding 1.006" tot 1.010"). Anders kunnen uitsnijdingen niet groot genoeg zijn, en passen uw onderdelen niet.
Om poedercoat te specificeren, kies gewoon een poedercoat met de juiste kleur en textuur voor uw behoeften, en voeg een notitie toe aan het ontwerp dat u indient. U kunt een lijst met voorraad poedercoats hier vinden. We hebben ook toegang tot een breed scala aan niet-voorraad poedercoats, onderworpen aan extra levertijd en batchkosten.
Let op: We maskeren automatisch gedraaide bevestigingsmiddelen op bestellingen voor poedercoating, om problemen te voorkomen. Klanten kunnen extra masking vragen; dit wordt meestal gebruikt wanneer rauw metaal vereist is voor elektrisch contact.
Digitaal Printen en Silkcreenen zijn afwerkings technieken die uw ontwerp een professionele uitstraling en gevoel geven. Beide printtechnieken laten u uw behuizing, onderdeel of component duidelijk labelen voor het identificeren van connectoren, schakelaars, poorten en meer. Digitaal printen is ook uitstekend voor graphics, zoals bedrijfslogo's of artwork.
Zowel digitaal printen als silkcreenen kunnen toegepast worden op platte panelen, onderdelen en gemonteerde behuizingen.
Terwijl digitaal printen de standaardkeuze is geworden voor veel ontwerpers, heeft elk proces zijn eigen sterktes, wat de een of de ander beter geschikt kan maken voor uw specifieke toepassing.
Chemische Conversie Coating wordt vaak aangeduid als chem-film of chroomcoating. Wanneer we chroom op het metaalsubstraat aanbrengen, creëert het een corrosiebestendig en duurzaam oppervlak (vergelijkbaar met roestvrij staal) dat stabiele elektrische geleidbaarheid vertoont.
Anodiseren is een electro-chemisch proces gebruikt om het oppervlak van non-ferro metalen, meest algemeen aluminium, voor te bereiden om het oppervlak harder te maken en minder geneigd tot corrosie. Het geanodiseerde oppervlak wordt eigenlijk deel van het aluminium; daardoor zal het nooit afvellen, afbreken, of afschilferen en bij normaal gebruik nooit opslijten. We bieden geanodiseerde afwerking via een derde partij aannemer, en dus vereist het extra levertijd.
Verzinking is een eenvoudige immersietechniek die zuiver tin op koper afscheidet. Bij Protocase wordt verzinking meestal toegepast om corrosiebestendigheid, elektrische geleidbaarheid en soldeerbaarheid te verbeteren. We platen meestal Protocase maatwerk gefabriceerde koperen busbars. Echter, we platen ook door klanten geleverde onderdelen indien nodig.
Rauw Metaal Afwerkingen worden aangeboden in drie basistypen voor aluminium en roestvrij staal:
- Geen Afwerking — Onderdeel is ontgrat zonder extra afwerking, en kan kleine krassen of zwieren vertonen. Dit is kosteneffectief maar alleen nuttig voor functionele onderdelen die niet getoond zullen worden.
- Gegraineerde Afwerking — Onderdeel is ontgrat, en krijgt vervolgens een specifieke lineaire graanrichting via borstelen.
- Getumblede Afwerking — Gladde en geeft niet-richtingsgebonden afwerking via tumblen in abrasief medium (vergelijkbaar esthetiek met gezaagd glas).
Als u meer informatie zoekt over een van de genoemde afwerkingen, bekijk dan onze website hier.
Toleranties
Een ander aspect om te overwegen bij het ontwerpen van uw behuizing is de variantie in afmetingen die onvermijdelijk deel uitmaakt van productie. Hoofdbronnen zijn positionele fout en kerf variantie tijdens snijden, varianties door metaalsamenstelling en imperfecte modellering van de rek die optreedt tijdens buigen. Ook herinner ik u er nogmaals aan dat afmetingen voor rauw metaal zijn — als u poedercoat toevoegt, reken dan 0.003" tot 0.005" extra. Zie Protocase's standaard toleranties hier.
Volgende blogpost
Wilt u verder gaan dan Behuizingsontwerp 101? Lees mijn blogpost over wat te doen wanneer uitsnijdingen en componenten dicht bij een buiging moeten worden geplaatst.
Protocase Ondersteuning
Protocase levert een volledig nieuwe ervaring aan ingenieurs en ontwerpprofessionals door maatwerk elektronische behuizingen te leveren met ongekende snelheid, eenvoud en service.
Voor meer informatie over onze materialen en diensten, bezoek: www.protocase.com
Industriële technologie
- Professionele MIG-lastechnieken voor plaatstaal: expert tips
- 8 Expert tips om plaatmetaalfabricagekosten te verlagen
- Bladmetaalvorming: technieken & toepassingen voor moderne productie
- Expert Ventilatieoplossingen voor Platenmetaal Behuizingen
- Bladmetaalfabricatie meesteren: Uw complete gids
- Design for Manufacturability: Essentiële richtlijnen – Deel 1
- 5 expert-tips voor precisie plaatmetaalontwerp
- Stap-voor-Stap Gids voor het Vervaardigen van Duurzame Platenbeugels
- Staal, Aluminium en Messing Plaatmateriaal: Belangrijkste Verschillen Uitgelegd
- Expert Ontwerpstips voor Plaatmetaal Buigen: Vorm, Sterkte en Precisie
- Bladmetaal maten & conversies: Een praktische naslag