



De Waarde Ontdekken: Waarom Gietvormgieten Superieure Precisie & Kwaliteit Levert
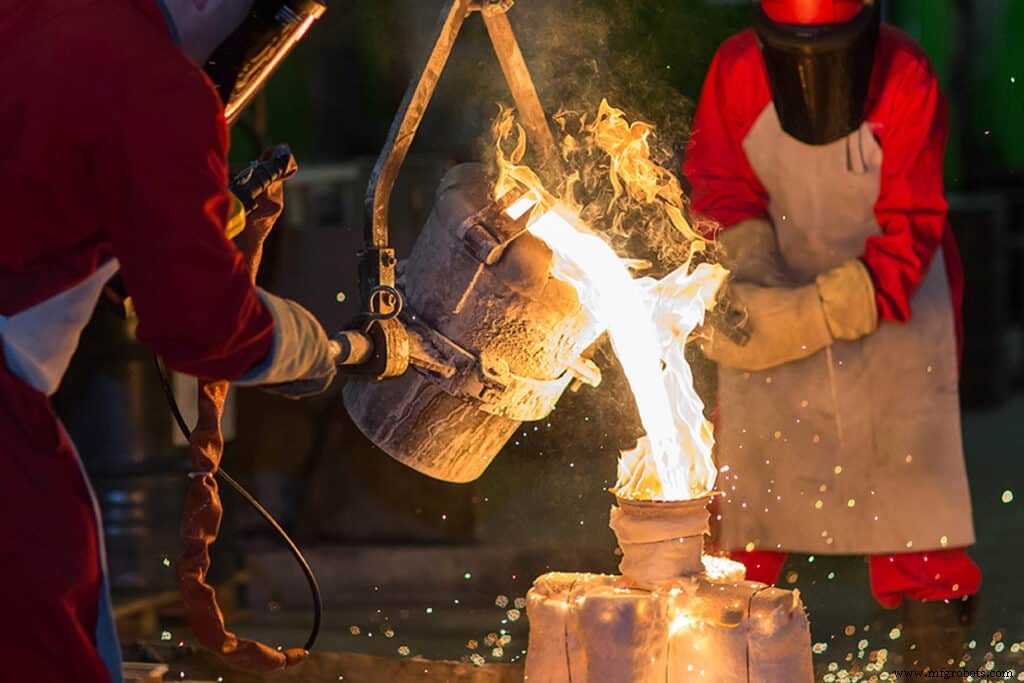
Lost wax, eenmalige vormen creëren precisieproducten met fijner oppervlakken
Wat is gietvormgieten?
Gietvormgieten, vaak aangeduid als "lost-wax" gieten, gebruikt een verbruikbaar vormproces om complexe producten te creëren met uitzonderlijk fijne oppervlakken. Het is een precisietechniek vanwege de veelzijdigheid die in het vormontwerp gecreëerd kan worden. Zandgietpatronen moeten in twee gesplitst worden, en hebben interne kernen die in een gesloten gesplitste vorm kunnen worden ondersteund. Gietvormen kunnen in bijna elke vorm gemaakt worden die in was gesneden en gecoat kan worden. Het proces en vormgeving is duurder, maar de geproduceerde producten kunnen complexer en preciezer zijn. Het oppervlak van alle metalen gietstukken weerspiegelt de materialen waarin ze gegoten worden. Zandgietstukken hebben dus een bultachtige textuur. Gietvormgietstukken kunnen uit de vorm komen met een gladde afwerking.
Wat zijn veelvoorkomende gietvormgietproducten?
Gietvormgietproducten worden vaak gevonden als operationele onderdelen van precisiemachines. In een auto, bijvoorbeeld, kan de motorbehuizing zandgegoten zijn. Ventilatoren, kammen, en andere onderdelen met complexe vormen, vooral die bewegen en fijne oppervlakken nodig hebben, worden vaak gegoten.
Gietvormgieten is ook gebruikelijk voor zeer gedetailleerde standbeelden, juwelen, of andere decoratieve items die zeer fijne details en gladde oppervlakteafwerkingen hebben.
Gietvormgietproces
Het gietvormgietproces vereist een verbruikbaar patroon, meestal van was; een keramisch vormmateriaal; een oven; en een gieterijproces voor het smelten van metalen en vullen van vormen.
Verbruikbare of Waspunten
Een patroon is een exacte replica van het eindproduct dat gemaakt moet worden. Met een grapje, een patroon wordt gemaakt door een inspuitvorm te vullen, vaak gemaakt van aluminium of staal. Deze vormen kunnen bewerkt, 3-D geprint, of zelfs handgesneden zijn. Elk deel met deze processen maken zou duurder zijn dan een vorm maken en dan overgaan op een gieterijproces. Lost-wax gieten is duurder dan zandgieten, maar het is nog steeds in staat om op te schalen voor hoge omzet industriële productie. Eenmaal de inspuitvorm gecreëerd, kunnen waspatronen snel en in grote hoeveelheden gemaakt worden, aangezien ze minimale tijd nodig hebben om af te koelen en te verzadigen.
Patroonassemblages
Eenmaal gevormd, worden waspatronen geassembleerd in een boom, of gietsysteem, dat meerdere items tegelijkertijd laat gieten. De boomvorming wordt gemaakt uit een serie poorten en gietkanalen, ook gemaakt van vast was. Deze vaste wastakken zullen uiteindelijk de holle kanalen vormen die gesmolten metaal dragen om elk eindproduct te vormen. De boomstructuren moeten zorgvuldig geassembleerd worden om kwaliteitsproducten en efficiënte werkstromen te waarborgen. Afhankelijk van de faciliteiten van een locatie en de productgrootte, kunnen veel patronen in dezelfde boom geassembleerd worden voor bulkproductie. Grotere items kunnen ook op zichzelf gegoten worden.
Keramische "Investering" Vorm
Eenmaal de boomstructuur geassembleerd, wordt het gedoopt in een vloeibaar keramisch bad. De keramiek bedekt de hele boom en wordt laten drogen. Dezebaden worden meerdere keren herhaald, elk laag laten harden, tot een dikke vorm gecreëerd is. De boom wordt dan verwarmd om de was te smelten, die volledig uit de vorm afloopt. Eenmaal de was verwijderd, wordt de vorm tot een hogere temperatuur verwarmd en gesmolten metaal in gegoten, de holtes vullend die eens bezet waren door het waspatroon. Het proces van het aanbrengen van de keramische slib wordt aangeduid als het "investerings" aspect van gietvormgieten.
Vormverwijdering
Eenmaal het metaal afgekoold en verzaaid, wordt de keramische vorm gebroken om de gegoten producten te onthullen. Poorten en gietkanalen worden dan verwijderd, en eventuele aanvullende afwerkings- of behandelprocedures worden dan toegepast.
Veelzijdige Toepassing
Waspunten kunnen in bijna elke vorm gemaakt worden, zonder afvlakking en zonder de kwaliteit van het eindproduct te beïnvloeden.
Gietvormgieten kan gebruikt worden voor een reeks producten en materialen. Afhankelijk van de gieterijfaciliteiten van een locatie, kunnen producten wegen van een fractie van een ons tot meer dan duizend pond. Keramische investeringsvormen zijn ook geschikt voor hoogtemperatuurgieten.
Gebruikelijke materialen in gietvormgieten omvatten stalen en andere legeringen gebaseerd op ijzer, aluminium, nikkel, kobalt, titanium, en koper. Afhankelijk van de toepassing, kan gietvormgieten geschikt zijn voor zowel korte als lange productieruns, en kan meerdere honderd producten tegelijk produceren.
Was en keramische materialen kunnen hergebruikt worden doorheen het gietvormgietproces. Gebruikte was wordt hersteld in poorten en risers, en keramische vormen kunnen herverwerkt worden voor gebruik in nieuwe vormen - typisch de buitenste keramische lagen waar minder precisie vereist is.
Voordelen van Gietvormgieten ten Opzichte van Zandgieten
Alle gietmethoden bieden veel ontwerpvoordelen: de mogelijkheid om materiaalinputs te minimaliseren, en structuren te vormen die anders moeilijk te bereiken zouden zijn zonder significante bewerking of assemblage.
Een sleutelvoordeel van gietvormgieten is echter de veelzijdigheid van zijn vorm. Omdat de vorm verbruikbaar is, en waspatronen onopvallend in vloeibare vorm verwijderd kunnen worden, hebben fabricanten een uitzonderlijke mate van vrijheid bij het ontwerpen van gietvormgietproducten. Gietvormgieten biedt veel meer complexe ontwerpmogelijkheden dan de meeste andere vormgevings- en gietmethoden.
Gietvormgieten versus Zandgieten
Zandgieten is een andere effectieve gietmethode die zand gebruikt om eenmalige vormen te vormen. Het is de meest gebruikte gietmethode in Noord-Amerika, maar er zijn diverse belangrijke verschillen.
Bij het selecteren van de beste gietmethode voor een project, overweeg het volgende:
- Zandvormen moeten ugetrokken worden om een patroon te verwijderen voor het gieten. Om een juiste vorm te waarborgen, moet een patroon ontworpen zijn met afvlakking, of ontwerpshoek, om wrijving te minimaliseren—en om te voorkomen dat de zandvorm wordt ontwricht—wanneer de secties uit elkaar gesplitst worden. Omdat zandvormen uit twee stukken bestaan, zal het eindproduct altijd een scheidingslijn hebben, die mogelijk weggeschuurd moet worden na afkoeling.
- Zandgietvormen kunnen gemakkelijk aangepast worden om ontwerpwijzigingen te accommoderen. Dit geeft vrijheid aan een ingenieur om onderdelen snel en gemakkelijk te wijzigen nadat het getest is.
- Interne holtes kunnen ook een uitdaging zijn voor zandgieten, die vertrouwen op het gebruik van kernen. Een kern is een vooraf gevormde vorm die in een vorm geplaatst wordt om het interieur van het deel te vormen dat niet in contact is met het oppervlak van de vorm. Afhankelijk van de vorm en complexiteit van een kern—wat een enkel component of een assemblage van meerdere kernen kan zijn—kan het tijdrovend zijn om te vormen en te bevestigen binnen een vorm.
- Bij zandgieten worden nieuwe gietstukken sneller geproduceerd dan bij gietvormgieten door de herbruikbaarheid van het patroon.
- Het is ook de moeite waard om op te merken dat zandvormen, zelfs met synthetische additieven en hoge compactie, de hardheid van keramiek niet kunnen bereiken. Als resultaat hebben zandgegoten oppervlakken vaak hogere toleranties en vereisen machine slijpen om een afgewerkt oppervlak te bereiken.
- Het is ook de moeite waard om op te merken dat zandvormen, zelfs met synthetische additieven en hoge compactie, de hardheid van keramiek niet kunnen bereiken. Als resultaat hebben zandgegoten oppervlakken vaak hogere toleranties en vereisen machine slijpen om een afgewerkt oppervlak te bereiken.
- Zandgieten kan metalen componenten van alle formaten en gewichten produceren, terwijl gietvormgieten vereist dat de eindstukken minder dan 100 pond wegen.
- Bij gietvormgieten kunnen waspatronen in bijna elke vorm gemaakt worden.
- Keramische vormen zijn ook erg hard, wat gladde oppervlakken met lage toleranties creëert, vaak met zeer dunne wanden. Eenmaal poorten en gietkanalen verwijderd, vereisen veel producten geen extra arbeid voor behandeling of afwerking.
- Bij gietvormgieten kunnen waspatronen in bijna elke vorm gemaakt worden—zonder afvlakking en zonder de kwaliteit van het eindproduct te beïnvloeden.
- Keramische vormen zijn ook erg hard, wat gladde oppervlakken met lage toleranties creëert—vaak met zeer dunne wanden. Eenmaal eventuele poorten en gietkanalen verwijderd, vereisen veel producten geen extra arbeid voor behandeling of afwerking.
Een Gietvormgietproject Plannen
Het bepalen van de beste productiemethode hangt af van een reeks factoren. Hier zijn een paar dingen om te overwegen met uw productie-ontwerpprofessionals:
- Eindproducttype: Wat is de gewenste grootte en vorm van het product? Verschillende gietmethoden zullen beter geschikt zijn voor bepaalde afmetingen, en ze zullen ook de hoeveelheid bewerking beïnvloeden die nodig is om de eindafmetingen te bereiken.
- Hoeveelheid: Wanneer rekening houdend met hoeveelheden, is het het beste zo ver mogelijk vooruit te kijken. Wat economischer kan zijn in de korte termijn, kan duurder blijken als er meerdere batches voor de lange termijn gepland worden. Een grotere initiële investering in tooling en vormen kan vaak geld besparen op de lange termijn. Korte runs of eenmalige producties vereisen echter niet dezelfde investering.
- Toleranties: Hoe exact moeten uw afmetingen zijn? Minimale toleranties kunnen vaak bereikt worden met gietvormgieten, vooral voor producten met zeer dunne wanden.
- Mechanische toepassing: Gieten kan de hoeveelheid assemblage verminderen die vereist is voor mechanische toepassingen—vaak tijd en arbeid besparend op de lange termijn.
- Materiaaleisen: Keramische vormen gebruikt in gietvormgieten zijn geschikt voor een breed bereik aan materialen, inclusief staal- en ijzergebaseerde legeringen gegoten bij hoge temperaturen.
- Na-productie: Zoals met andere vormen van gieten, afhankelijk van hun eindtoepassing, kunnen gietvormgietproducten diverse warmtebehandelingen of andere oppervlakteafwerkingen ondergaan indien vereist.
Gietvormgiet Gieterijen
De meeste gieterijen die gietvormgietstukken produceren zullen niet noodzakelijk andere gietproductiemethoden leveren, prefererend te specialiseren in een enkele gieterijproductiemethode. Significante verschillen bestaan tussen productiemethoden zoals zandgieten vs. gietvormgieten, wat het onwaarschijnlijk maakt dat een enkel bedrijf de infrastructuur heeft om meer dan één vormproductiemethode aan te bieden.
Het is normaal dat gietvormgietstukken meer kosten dan gietstukken geproduceerd met andere, eenvoudigere methoden, zoals zandgieten. De behaalde voordelen—complexiteit, betrouwbaarheid, reproduceerbaarheid, oppervlakteafwerking, en anderen—maken echter meer dan goed voor het kostenverschil.
Het is belangrijk om de ontwerpparameters van het gietstuk dat u ontwerpt of probeert te kopen echt te begrijpen. Als gietvormgieten een nettovorm onderdeel zonder bewerking kan bieden, maar een zandgietstuk bewerkt moet worden, dan kan de additionele kosten voor gietvormgieten gerechtvaardigd zijn.
Bronnen
- Grote, Karl-Heinrich en Erik K. Antonsson. Springer Handbook of Mechanical Engineering, Volume 10. Pasadena, CA: Springer Science & Business Media, 2009.
- Hunt, L.B. "The Long History of Lost Wax Casting: Over Five Thousand Years of Art and Craftmanship." Gold Bulletin. Juni 1980, Volume 13, Issue 2, pp 63-79.
- Rundman, Karl B. Metal Casting (Reference Book for MY4130). Michigan Tech. University: Department of Materials Science and Engineering.
Industriële technologie
- Investeringsgieten: De Betrouwbare Gietmethode voor Precieze Metaalcomponenten
- Investeringsgieten uitgelegd: Een tijdloos productieproces
- Lost-wax gieten: Kostenbesparing en kwaliteit ontgrendelen – Deel 2
- Lost-wax gieten vs. Drukgieten: Belangrijkste verschillen uitgelegd
- Shellvorming bij Gieten op Verloren Wasmodel: Gids voor Precisie en Kwaliteit
- Roestvrij Staal Gieten op Verloren Wasmodel: Precisie, Duurzaamheid en Industrie-toepassingen
- Is een maatwerk CNC-frees de investering waard? Experts inzichten
- Metaalgieten Onder de Knie: Van Vloeibaar Metaal tot Klaar Onderdeel
- Shell mold gieten ontrafeld: een 6-stappenproces voor precisiegieten
- De Vier Primaire Methoden Van Permanente Mould Gieten
- Waarom investeren in Demag-kranen zich uitbetaalt: kwaliteit, betrouwbaarheid en levensduur