



Smeedefecten Uitgelegd: Types, Oorzaken en Praktische Oplossingen (Met Illustraties)
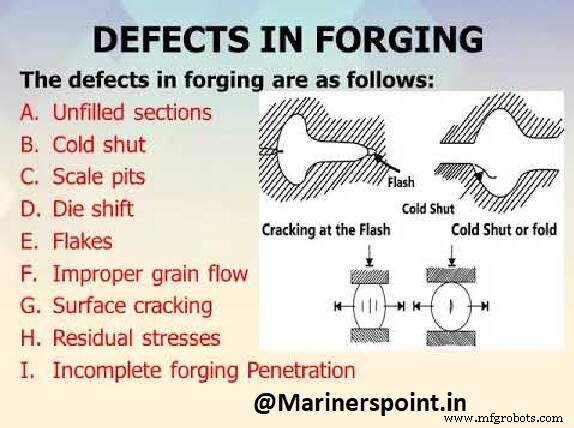
In dit artikel bespreken we wat smeedefecten zijn, typen defecten in smeden en wat hun oorzaken zijn en hoe die defecten te verwijderen.
Wat zijn Defecten?
Defecten zijn imperfecties die bepaalde drempels overschrijden. Met andere woorden, er kunnen imperfecties zijn die niet als echte "defecten" worden beschouwd omdat ze kleiner zijn dan de toelatingen gespecificeerd in de toepasselijke specificaties. Defecten in metalen onderdelen bieden een serieuze factor in de gesmeede onderdelen en daardoor wordt het erg duur.
Wat wordt bedoeld met Smeedefecten?
Smeedefecten worden breed besproken omdat smederijen van nature huiverig zijn om aandacht ervoor te trekken. Er zijn veel typen smeedefecten, variërend van die terug te voeren op de startmaterialen tot die veroorzaakt door het gesloten vormsmeedproces of na-smeedoperaties.
De volgende informatie gaat over veelvoorkomende en minder veelvoorkomende defecten in staalsmedingen die voortkomen uit gesloten vormsmeedoperaties of na-smeedoperaties die gemeenschappelijk zijn in veel smeederijen. Het doel van deze sectie is de lezer bekend te maken met deze diverse defecten, hoe ze de smeedprestaties beïnvloeden, en hoe ze in toekomstige smeedproductie te elimineren.
Types Smeedefecten
Defecten in smeden zijn als volgt:
- Niet-gevulde sectie
- Koude sluiting (Cold shut)
- Schilput (Scale pit)
- Vormverschuiving (Die shift)
- Vlammen (Flakes)
- Onjuiste korrelgroei
- Onjuiste smeedpenetratie
- Oppervlaktebarsting
- Residuele spanning in smeding
1. Niet-gevulde Sectie
Bij dit type smeedefecten blijft een deel van de smeding ongevuld. Dit is te wijten aan slecht vormontwerp of smedetechniek. Dit kan ook te wijten zijn aan tekort aan grondstoffen of slechte verharding. Dit gebrek kan worden verwijderd door goed vormontwerp, beschikbaarheid van grondstoffen en verharding.
2. Koude Sluiting (Cold Shut)
Koude sluiting omvat kleine kraken in hoeken. Deze defecten in smeden ontstaan als gevolg van slecht vormontwerp. Het is ook te wijten aan scherpe hoeken en excessive afkoeling in het smeedproces. Om deze gebreken te verwijderen, moet de afrondingsstraal van de vorm verhoogd worden.
3. Schilput (Scale Pit)
Deze smeedefecten ontstaan als gevolg van onjuiste reiniging van het gesmeede oppervlak. Schilputten zijn gemeenschappelijk in openluchtsmeden. Het veroorzaakt onregelmatige afzettingen op de smedoppervlakken. Dit gebrek is te vermijden door het gesmeede oppervlak grondig te reinigen.
4. Vormverschuiving (Die Shift)
Vormverschuiving smeedefecten treden op wanneer de boven- undervormen niet met elkaar uitgelijnd zijn. Als resultaat zullen de afmetingen van het product afwijken. Wanneer de vorm correct uitgelijnd is, wordt het defect vermeden. Dit kan bereikt worden door de helft van het werkstuk op de bovenvorm en de helft op de ondervorm te plaatsen, zodat beide delen overeenkomen.
5. Vlammen (Flakes)
Interne kraken vormen zich als gevolg van onjuiste afkoeling van het smeedproduct. Wanneer het smeedproduct snel afkoelt, worden deze kraken gemeenschappelijk gevormd, wat de sterkte van het smeedproduct vermindert. Dit gebrek kan worden opgelost met juiste afkoeling.
6. Onjuiste Korrelgroei
Deze defecten in smeden ontstaan als gevolg van onjuiste metaalstroom tijdens gieten, wat de vooraf gedefinieerde korrelstructuur van het product verandert. Het kan worden verwijderd met het juiste vormontwerp.
7. Onjuiste Smeedpenetratie
Dit defect wordt veroorzaakt door onvolledig smeden. Het wordt veroorzaakt door een lichte of snelle hamerslag. Dit gebrek kan worden geëlimineerd door juiste smeedperscontrole.
8. Oppervlaktebarsting
Oppervlaktebarsting treedt op als gevolg van werken op koude oppervlakken. Veel kraken verschijnen op het werkstuk als gevolg van dit defect. Dit defect kan worden opgelost door juiste werktemperatuurcontrole te handhaven.
9. Residuele Spanning in Smeding
Deze smeedefecten ontstaan als gevolg van onjuiste afkoeling van het gesmeede deel. De hoofdoorzaak van dit type defect is excessieve snelle afkoeling. Dit kan worden geëlimineerd door het gesmeede deel langzaam af te koelen.
Dit zijn alle hoofdtypes staalsmeedefecten.
Oorzaken van Smeedefecten
Gemeenschappelijke defecten in smeden worden gevonden in metalen die aan meer of minder plastische vorming zijn onderworpen, als volgt:
1. Defecten, voortvloeiend uit de smeltpraktijk zoals vuil of slak, blaasgatjes, etc.
2. Blokdefecten zoals nazen, pipingen, kraken, schillen of slecht oppervlak en segregatie.
3. Defecten voortvloeiend uit onjuiste verharding en afkoeling van de smeding zoals verbrand metaal, ontkoolstofing, en vlammen.
4. Defecten voortvloeiend uit onjuist smeden zoals nazen, kraken, vouwen, etc.
5. Foutief smedontwerp.
6. Foutief vormontwerp.
7. Onjuiste plaatsing van het metaal in de vorm veroorzaakt mismatched smeding.
Verwijdering van Smeedefecten
Om deze smeedefecten te vermijden, moet tijdens de operatie zorgvuldig worden gewerkt en de smid moet ervaring hebben in smeden. Defecten in smeden kunnen als volgt worden verwijderd:
1. On diepe kraken en kaviteiten kunnen worden verwijderd door uit te kappen uit de koude smeding met pneumatische beitel of met hete sets tijdens de smeedprocessen.
2. Oppervlaktebraken en ontkoolstofde gebieden worden van belangrijke smedingen verwijderd door slijpen op speciale machines. Er moet ook zorgvuldig worden opgetreden om te zien dat het werkstuk niet onderverhit, ontkoolstofde, oververhit en verbrand is.
3. Vormontwerp moet correct worden gemaakt, rekening houdend met alle relevante en belangrijke aspecten die smeedefecten en uiteindelijke bederf kunnen beïnvloeden.
4. De scheidingslijn van een smeding moet in één vlak liggen om mismatching te vermijden.
5. Vernielde smedingen worden in pressen rechtgetrokken, indien mogelijk. 6. De mechanische eigenschappen van het metaal kunnen worden verbeterd door te smeden naar de correcte vezelrichting, en ten slotte worden interne spanningen, ontwikkeld door verharding en afkoeling van het werkstuk, verwijderd door anlaten en/of normaliseren.
Dit waren de verschillende types smeedefecten en remedieën die gemeenschappelijk worden waargenomen tijdens het smeedproces. We bespraken ook wat de oorzaken van defecten in smeden zijn en hoe ze te verwijderen. Hopelijk was dit artikel nuttig. Geef uw feedback in de reactiesectie hieronder.
Wat zijn de gemeenschappelijke zes defecten van smeden?
Er zijn veel typen smeedefecten, variërend van die terug te voeren op de startmaterialen tot die veroorzaakt door het gesloten vormsmeedproces of na-smeedoperaties. Veelvoorkomende typen smeedefecten zijn Niet-gevulde sectie, Koude sluiting, Schilput, Vormverschuiving, Vlammen, Onjuiste korrelgroei, Onjuiste smeedpenetratie, Oppervlaktebarsting, Residuele spanning in smeding
Welk van de volgende defecten resulteert door onjuist smeden?
a) Nazen
b) Kraken
c) Vouwen
d) Alle van de Genoemde
Antwoord: d
Uitleg: Nazen, kraken en vouwen zijn de defecten, die ontstaan door onjuiste smedemethode.
Industriële technologie
- Lastekortkomingen: Types, Oorzaken, Detectie en Herstel
- Giettekortkomingen: Types, Oorzaken en Bewezen Oplossingen
- Smedingsdefecten begrijpen: typen, oorzaken en effectieve oplossingen
- Veelvoorkomende letselfouten: oorzaken, herkenning en oplossingen
- 13 malware-typen in 2021: dreigingen, voorbeelden en preventie
- 5 datacentermodellen uitgelegd: ontwerp, use cases en voorbeelden
- 8 cruciale tech-trends van 2021 verkend met real-world voorbeelden
- Veelvoorkomende gietfouten in de metallurgie: oorzaken en preventie
- Smeden Uitgelegd: Proces, Types en Materialen
- Complete Gids voor Meetinstrumenten: Typen, Toepassingen en Afbeeldingen
- 38 Typen Klemmen: Uitgebreide Gids met Afbeeldingen