



Smeedoperaties Uitgelegd: Types, Methodes, Voordelen & Belangrijke Inzichten
In dit artikel bespreken we wat smeden is? Hoe het werkt? Types van smeden, Operaties, Voordelen, Nadelen, en meer.
Wat zijn Smeedoperaties?
Smeedoperaties zijn de operaties die gebruikt worden om de gewenste vorm aan elk metaalwerkstuk te geven door het te verwarmen of te koelen en vervolgens te slaan met een hamer.
Wat is Smeden?
Smeden is een productieproces dat het vormgeven van metaal met gelokaliseerde compressiekrachten omvat. De slagen worden geleverd met een hamer of een vorm. Smeden wordt vaak geclassificeerd volgens de temperatuur waarop het wordt uitgevoerd: koude smeden, warm smeden, of heet smeden.
Smeedmethode
Kleine smeedwerkjes kunnen gedaan worden door ermee te slaan met een hamer, maar zware smeedwerkjes kunnen alleen door machines gedaan worden. Er zijn drie methodes voor smeden.
- Handsmeden
- Valsmeden (Drop forging)
- Machinesmeden of krachtsmeden
1. Handsmeden
Handsmeden of smeden is het proces van het vormgeven van een werkstuk door ermee te slaan met een hamer. Handsmeden wordt alleen gebruikt om een klein aantal lichte smedstukken te vormgeven, hoofdzakelijk in reparatiewerkplaatsen. Handsmeden is in de laatste jaren vervangen door krachtsmeden.
2. Valsmeden
Valsmeden is het proces van het vormgeven van metaal en het vergroten van de sterkte. In de meeste smedoperaties wordt een bovenvorm tegen een verwarmd werkstuk geperst dat op een stationaire undervorm is geplaatst. Als de bovenvorm of hamer wordt gevallen, heet het proces valsmeden.
3. Krachtsmeden
Krachtsmeden is een productieproces dat resulteert in de vormgeving van metaal door gebruik te maken van berekende kracht. Smeden wordt uitgevoerd met een krachthamer of een vorm tijdens het vormproces om het beoogde ontwerp van het gesmeede metaalobject te produceren.
Smits Smeedoperaties
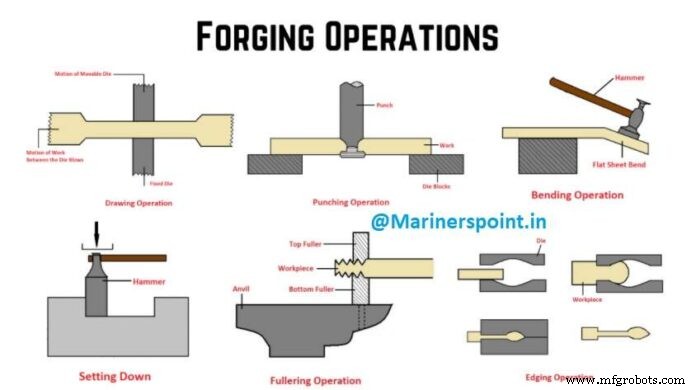
Een aantal operaties wordt gebruikt om de vorm van het grondstofmateriaal te veranderen in de afgewerkte vorm. De typische smeedoperaties zijn:
- Opdikken (Upsetting)
- Uittrekken (Drawing down)
- Instellen (Setting down)
- Buigen (Bending)
- Lassen (Welding)
- Snijden (Cutting)
- Ponsen (Punching)
- Vulen (Fullering)
Al deze operaties worden uitgevoerd met het metaal in een verwarmde toestand, die moet worden gehandhaafd door een 'nieuwe' hitte te nemen wanneer het werk tekenen van afkoeling vertoont.
1. Opdikoperatie (Upsetting)
Opdikken of koppen is het proces van het vergroten van de dikte van een staaf ten koste van de lengte en wordt veroorzaakt by einddruk. De druk kan verkregen worden door het eind van de staaf tegen de anvil te drijven, door op de anvil te steunen en met de hamer te slaan, door in een gat van de swageblok te plaatsen en met de hamer te slaan, of door in een bankschroef te spannen en te hameren.
Fig. 8.6 (a) toont het effect van zware hamerslagen op een uniform verwarmde staaf; (b) toont het effect van vergelijkbaar lichte hamerslagen. Lokale opdikkingen kunnen verkregen worden zoals getoond in (c) en (d) door alleen het einde of het midden van de staaf te verwarmen.
2. Uittrekken of Swage-operatie (Drawing Down/Swaging)
Het is het proces van het vergroten van de lengte van een staaf ten koste van de breedte of dikte of beide. In Fig. 8.7 illustreren A, B en C deze operatie. A vertegenwoordigt de oorspronkelijke voorraad, B toont de voorraad na hameren met een rechte peenhamer of met een bovenvolle en sledge, en C toont de afgewerkte smeding na gebruik van de vlakhamer.
3. Insteloperatie (Setting Down)
Het is een gelokaliseerde uittrek- of swage-operatie geïllustreerd in D in 8.7. Met andere woorden, het kan gezegd worden als het proces van lokale verdunning bewerkstelligd door de sethamer of set. Meestal wordt het werk gevuld op de plaats waar het instellen begint. In Fig. 8.7 toont E het proces van instellen van beide randen van een staaf met behulp van de boven- en ondervoller en F illustreert hoe de vlakhamer dicht bij een schouder kan worden gebruikt.
4. Ponsoperatie (Punching)
Het is het proces van het produceren van gaten, doorgaans cilindrisch, door gebruik te maken van een hete pons over het pritselgat van de anvil, over een cilindrische vorm, of over een gat van de juiste grootte in de swageblok. Fig. 8.8 toont de fasen in het ponsen van een gat.
5. Buigoperatie (Bending)
Buigen is een belangrijke smeedoperatie en wordt zeer frequent gebruikt. Dit kan worden geclassificeerd als hoekig of curvilineair. Buigen kan over de rand van het anvilvlak, over de anvilhoorn, in speciale vormen zoals de randen van de swageblok, of voor staafmateriaal, door het einde in het pritselgat te steken en de staaf met een sleutel of tang te buigen.
6. Las- of Sluitoperatie (Welding/Shutting)
Het is misschien wel de belangrijkste smeedoperatie die door de smid wordt uitgevoerd. Het metaal dat over een breed temperatuurbereik pastig blijft, is het gemakkelijkst te lassen, en in dit opzicht hebben wrood ijzer en zacht staal een voordeel ten opzichte van andere metalen. De eerste voorwaarde voor de productie van een geluidse las is dat de oppervlakken in contact perfect schoon moeten zijn, zowel mechanisch als chemisch, zodat cohesie optreedt wanneer het metaal in een plastische toestand is.
Een bescherming van het metaal is een coating van flux die de oppervlakken van het metaal bedekt en, door de lucht uitsluit, oxidatie voorkomt. Fluxen die gemeenschappelijk in smedelassen worden gebruikt, bestaan uit schoon kwarts zand, gebrand borax, of een mengsel van vier delen borax met één deel salmiak.
7. Snijoperatie (Cutting)
Afsnijden is een vorm van beitelwerk waarbij een lang stuk voorraad in verschillende gespecificeerde lengtes wordt gesneden, of een smeding wordt gescheiden (afgesneden) van zijn voorraad. Voor heet beitelwerk moet staal in een smiths haar of oven worden verwarmd tot een licht kersrood hitte, d.w.z. van 850 tot 950°C. Bij snijden met beitels worden de hamerslagen op de beitelkop gericht, die iets afgerond moet zijn.
8. Vuloperatie (Fullering)
In de metaalbewerking is een vuller (fuller) een gereedschap om metaal te vormgeven wanneer het heet is. De vuller heeft een afgeronde, ofwel cilindrische of parabolische neus. Vullen of spreiden van het metaal wordt langs de lengte van het werkstuk gedaan door op afzonderlijke secties te werken. In dit geval wordt de as van het werkstuk loodrecht op de breedte van de platte vorm geplaatst.
Bij deze smeedoperaties wordt de vuller tegen de metaalvoorraad geplaatst, en vervolgens wordt ofwel de vuller (voor een bovenvuller) of de voorraad (voor een ondervuller) met een hamer geslagen. De afgeronde neus van de vuller spreidt het metaal efficiënter dan het platte vlak van de hamer. Het proces laat ribben in de voorraad achter, die later met de hamer of andere gereedschappen plat kunnen worden gehamerd.
9. Randoperatie (Edging)
Dit smeedproces omvat het slaan of dwingen van de metaalplaat in de gewenste vorm. Het werkstuk wordt tegen twee vormranden geperst.
Voordelen van Smeedoperaties
- De trekkracht van het metaal wordt verminderd, en het verkrijgt de eigenschap van plasticiteit, waardoor we het metaal naar onze specificaties kunnen vormen.
- Uittrekken, opdikken en buigoperaties worden vereenvoudigd door de eigenschappen van plasticiteit en smeebaarheid.
- Een gesmeed werkstuk is eenvoudig af te werken omdat de vorm bijna compleet is en het minder tijd kost.
- Andere machinebewerkingen kunnen eenvoudig op het werkstuk worden uitgevoerd na smeden op handmetaal.
- Er is weinig metaalafval.
- Heet smeden verbetert de structuur van het metaal.
- Op het metaal is weinig ruimte voor spanningen en kraken.
Nadelen van Smeedoperaties
- Wanneer metaal wordt verwarmd, treedt oxidatie op, wat het metaal schaadt.
- Brosse metalen zijn niet in staat om gesmeed te worden.
- Het smeedproces laat geen afwerking toe.
- De grootte van werkjes is veranderd.
MCQs over Smeedoperaties
1. In welke van de volgende smeedoperaties wordt geen speciale vorm gebruikt?
a) Valsmeden
b) Smitsmeden
c) Minten
d) Perssmeden
Antwoord: b
Uitleg: Smitsmeden wordt ook vlakke vorm en open vorm smeden genoemd. Het omvat het brede veld van smedwerk geproduceerd tussen vlakke vormvlakken en mogelijk aangevuld met standaard tooling. De eindvorm van de smeding hangt af van de vaardigheid van de smid voor grootte en vorm. Smitsmeden produceert werkstukken van mindere nauwkeurigheid vergeleken met indruk- of gesloten vormsmeden. Tooling is eenvoudig, goedkoop en stelt de productie van een grote verscheidenheid aan vormen in staat.
2. In welke van de volgende smeedoperaties worden herhaalde hamerslagen en gesloten vorm gebruikt?
a) Valsmeden
b) Smitsmeden
c) Minten
d) Perssmeden
Antwoord: a
Uitleg: Hamersmeden heet ook valsmeden waarbij een hamer het werkstuk herhaaldelijk slaat om het te vervormen. Er zijn verschillende typen hamers zoals zwaartekracht val, tegenstrik en poederhamers.
3. In welke van de volgende smeedoperaties wordt in plaats van herhaalde hamerslagen geleidelijke kracht toegepast?
a) Valsmeden
b) Smitsmeden
c) Minten
d) Perssmeden
Antwoord: d
Uitleg: Perssmeden is een variatie van valhamersmeden. In tegenstelling tot valhamersmeden, werken perssmeden langzaam door continue druk of kracht toe te passen. De hoeveelheid tijd dat de vormen in contact zijn met het werkstuk wordt in seconden gemeten (in vergelijking met milliseconden van valhamersmeden). De perssmeedoperatie kan koud of warm gedaan worden. Het hoofddel van perssmeden, vergeleken met valhamersmeden, is de capaciteit om het complete werkstuk te vervormen.
4. Minten en vormgeven zijn twee speciale soorten van welke smeedoperatie?
a) Opdikken
b) Perssmeden
c) Hubben
d) Swagen
Antwoord: b
Uitleg: Minten is een zware metaalperzoperatie waarbij de vloeistof van het metaal plaatsvindt in de toplagen van het materiaal en niet door de hele waarde. De operatie wordt uitgevoerd in gesloten vormen voornamelijk met het doel fijn detail te produceren zoals nodig bij het munten van munten, en metaal of juwelierij maken. Het blank wordt in de vormholte gehouden en druk zo hoog als vijf tot zes keer de sterkte van het materiaal wordt toegepast. Afhankelijk van de details die op het deel gemunt moeten worden, kan meer dan één munteroperatie worden gebruikt.
5. Welke van de volgende smeedoperaties wordt gebruikt voor onderdelen met uniforme dwarsdoorsnede?
a) Opdikken
b) Perssmeden
c) Hubben
d) Swagen
Antwoord: a
Uitleg: Bij opdiksmeden wordt een staaf met uniforme dwarsdoorsnede, meestal rond, tussen gegroefde vormen vastgehouden, druk wordt toegepast op het einde in de richting van de as van de staaf door gebruik te maken van een kopgereedschap dat het einde spreidt door metaalverplaatsing.
6. In welke van de volgende technieken wordt de vormgeving van een dwarsdoorsnede van buizen of staven gedaan door middel van herhaalde impacten of slagen?
a) Opdikken
b) Perssmeden
c) Hubben
d) Swagen
Antwoord: d
Uitleg: Swagen is een mechanische vervormingstechniek om de dwarsdoorsnede van staven of buizen te verkleinen of te vormgeven door middel van herhaalde impacten of slagen.
7. Koppen is een soort van welke smeedoperatie?
a) Ponen
b) Gaufre
c) Opdikken
d) Minten
Antwoord: c
Uitleg: Een kopgereedschap of ram wordt loodrecht op het dwarsdoorsnede-eindvlak van een staaf of staaf vastgeklikt in een vorm gepositioneerd. Bij toepassing van druk wordt de lengte van de staaf verminderd, en de diameter verhoogd (opgedikt). Dit productieproces wordt uitgebreid gebruikt in de productie van bevestigingsmiddelen, om boutkoppen, schroefkoppen etc. te vormgeven.
8. Bij koppen om knikken te voorkomen, moet de lengte-tot-diameterverhouding zijn?
a) 1:3
b) 2:3
c) 3:1
d) 2:1
Antwoord: c
Uitleg: Knikken wordt gekenmerkt door een plotselinge zijdelinge breuk van een constructief lid onderworpen aan hoge drukspanning, waar de drukspanning op het breukpunt minder is dan de uiteindelijke drukspanning die het materiaal kan weerstaan. Bij opdiksmeden moet de aspectratio (lengte-tot-diameterverhouding) 3:1 zijn.
9. Welke operatie wordt gebruikt om verhoogde figuren op bladen te maken met de bijbehorende relief aan de andere kant?
a) Rolvormen
b) Gaufre
c) Minten
d) Koppen
Antwoord: b
Uitleg: Gaufre is een operatie waarbij bladmetaal ondiep getrokken wordt met mannelijke en vrouwelijke passende vormen. De operatie wordt voornamelijk uitgevoerd met het doel platte panelen stijver te maken. De operatie wordt ook soms gebruikt voor het maken van decoratieve items zoals kentekenplaten of naamplaten, juwelen, etc. Gaufre operatie met twee vormen, letters, nummers en ontwerpen op bladmetaalonderdelen kunnen geproduceerd worden door deze operatie.
10. Welke van de volgende operaties wordt gebruikt om kogellagers te maken?
a) Schiefrolvormen
b) Rolvormen
c) Perssmeden
d) Opdikken
Antwoord: a
Uitleg: Een speciaal type, schiefrolvormen, wordt gebruikt om malstaal ballen, kogellager blanks te fabriceren.
11. In de smeedoperatie, wordt vullen gedaan om:
a) Het materiaal uit te trekken
b) Het materiaal te buigen
c) Het materiaal op te dikken
d) Het materiaal te strangpersen.
Antwoord: a
Uitleg: Het vullen wordt gedaan om het materiaal uit te trekken. Bij het vullen wordt het materiaal weg van het smeedgebied verdeeld. Vullen is het proces van het verkleinen van de dwarsdoorsnede van het werkstuk of het verlengen van een voorbereiding van de voorraad ter voorbereiding op de daaropvolgende operatie. Met andere woorden vullen wordt gedaan om de dwarsdoorsnede te verkleinen en de lengte te vergroten.
Dit waren de diverse typen smeedoperaties die in de industrie worden uitgevoerd. Hopelijk was het artikel nuttig. Geef uw feedback in de reactiesectie hieronder.
Industriële technologie
- Smedproces: typen, bewerkingen, toepassingen, voordelen en nadelen uitgelegd
- Broaching: Proces, Gereedschappen, Typen, Voordelen en Nadelen Uitgelegd
- Anti-aliasing begrijpen: 6 typen & methoden voor gladde digitale beelden
- Stampen Uitgelegd: Typen, Processen & Toepassingen
- Draaien in de Bewerking: Definitie, Typen en Belangrijkste Operaties
- Draaibanken Uitgelegd: Typen, Functies en Toepassingen
- Smeden Uitgelegd: Proces, Types en Materialen
- Krachthamers Uitgelegd: Typen, Ontwerp en Werking
- Opvang en Spanco's Uitgelegd: Definities, Typen, Voordelen en Belangrijkste Verschillen
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Machining-operaties beheersen: essentiële tools & technieken