



Kupelooven: Onderdelen, Bedrijf en Toepassingen Uitgelegd
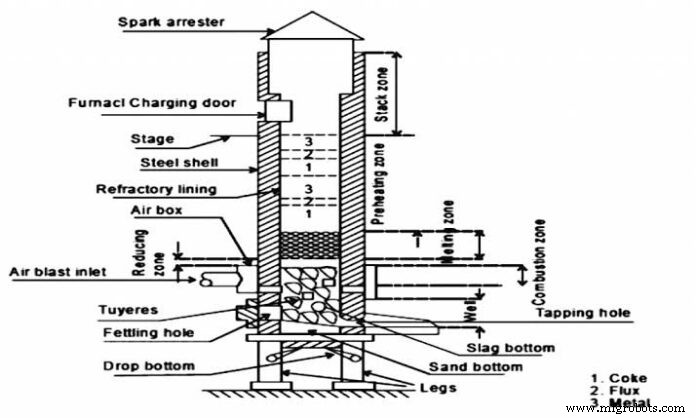
In dit artikel bespreken we de kupelooven, de onderdelen van de kupel, het kupeloovendiagram, zones in de kupel en de bedrijfsvoering van de kupel.
Het primair doel van de kupel is om ijzer van de gewenste samenstelling, temperatuur en eigenschappen te produceren met de vereiste snelheid op de meest economische manier. Bovendien heeft deze oven diverse duidelijke voordelen ten opzichte van andere typen, zoals eenvoud van bediening, continuïteit van productie en verhoogde opbrengst gekoppeld aan een hoge mate van efficiëntie.
Er worden verschillende typen smeltovens gebruikt in gieterijen, afhankelijk van de hoeveelheid metaal die tegelijk moet worden gesmolten en de aard van het werk dat in de winkel wordt verricht. Alleen de kupelooven die in gieterijen worden gebruikt voor het smelten en raffineren van gietijzer samen met schroot, wordt hieronder beschreven.
Onderdelen van de kupelooven
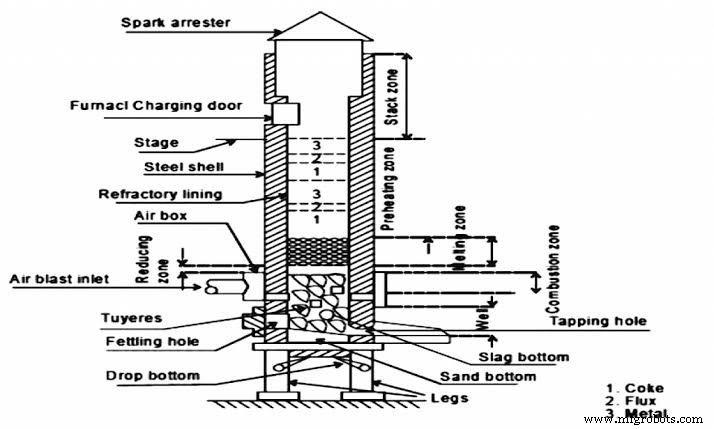
De kupelooven bestaat uit een verticale, cilindrische staalplaat van 6 tot 12 mm dik, aan de binnenkant voorzien van een uitkleding van zure vuurvaste stenen of zure stampklei. De vuurvaste stenen of de stampklei bestaan uit siliconoxide (SiO2) en alumina (Al2O3). De uitkleding is doorgaans dikker in het onderste gebied, waar de temperaturen hoger zijn dan in het bovenste gebied.
De mantel wordt gemonteerd op een fundering van bakstenen of op staalkolommen. In een staalkolomconstructie, zoals gebruikt in de meeste moderne kupelen, is de bodem van de mantel voorzien van valdeuren waarmee afvalstof, bestaande uit cokes, slak, enz., aan het einde van een smelt kan worden afgevoerd. Bij valbodempelen wordt de werkbodem opgebouwd met vormzand dat de valdeuren bedekt.
Deze bodem helling in de richting van de taphgat, gelegen op het laagste punt aan de voorkant van de kupel. Tegenover dit taphgat, en iets erboven, bevindt zich een ander gat, de slakgat genaamd, waarmee de slak kan worden afgevoerd.
Een constant volume lucht voor verbranding wordt verkregen via een gemotoriseerde blower. De lucht wordt van de blower via een buis, de windbuis (luchtblaasinlaat), eerst naar een ringvormige jas om de mantel, de windbus genoemd, en vervolgens in de oven via een aantal openingen, de tuïeren, die op een hoogte van 450 tot 500 mm boven de werkbodem of bed van de kupel zijn aangebracht.
Deze tuïeren zijn doorgaans 4, 6 of 8 in aantal, afhankelijk van de grootte van de kupel, en kunnen in één of meer rijen worden geplaatst. De totale oppervlakte van de tuïeren moet ongeveer een vijfde tot een zesde bedragen van de dwarsdoorsnede van de kupel binnen de uitkleding op tuïerniveau. Meestal hebben tuïeren een afmeting van 50×150 mm of 100×300 mm. Hulptuïeren worden soms toegevoegd om de smeltefficiëntie te verhogen.
Een klep in de blaasbuis regelt de luchtaanvoer. Afhankelijk van de grootte van de kupelooven, het type gesmolten ijzer en de compactheid van de lading, kan de luchtdruk varieren van 250 tot 400 mm waterkolom voor kleine en middelgrote ovens en van 400 tot 850 mm voor grote ovens.
Soms wordt een volumemeter geïnstalleerd om het volume doorstromende lucht te meten. De hoeveelheid lucht die nodig is om één ton ijzer te smelten, hangt af van de kwaliteit van de cokes en de cokes-ijzerverhouding. Langdurige praktijk leert dat er ongeveer 800 tot 900 m³ lucht nodig is om één ton ijzer in een kupelooven te smelten, uitgaande van een verhouding van 10:1 tussen ijzer en cokes. Bij een lagere verhouding zijn hogere luchtvolumes nodig.
Een laaddeur wordt aangebracht waarmee metaal, cokes en flux in de oven worden gebracht, en deze bevindt zich 3 tot 6 m boven de tuïeren, afhankelijk van de grootte van de kupel. Een groot platform of podium omringt de kupel meestal op een niveau van ongeveer 300 mm onder de onderkant van de laaddeur.
De mantel wordt meestal 4,5 tot 6 m boven de laaddeur voortgezet om een schoorsteen te vormen. Aan de top van de oven bevindt zich een kegelvormige kap, de vonkvanger, die voorkomt dat vonken naar buiten kunnen ontsnappen. De vonkvanger koelt de vonken af en laat alleen rook ontsnappen via de opening. Soms wordt een kupelooven uitgerust met een afscheider, filter en neerslaginstallatie om de atmosferische verontreiniging te minimaliseren.
Zones in de kupelooven
Op basis van verbrandingsreacties kan de gehele schacht van de kupel als volgt worden ingedeeld:
Dooitzone: Deze ligt tussen de bovenkant van de zandbed en de onderkant van de tuïeren. Hier verzamelt het gesmolten ijzer. Deze zone wordt ook de put of hearth genoemd.
Verbrandings- of oxidatiezone: Deze bevindt zich normaal 150 tot 300 mm boven de top van de tuïeren. Alle zuurstof in de luchtblaas wordt hier verbruikt door de daadwerkelijke verbranding die in deze zone plaatsvindt. Hierdoor wordt veel warmte vrijgemaakt en aan de andere zones toegevoerd.
Warmte ontstaat ook door de oxidatie van silicium en mangaan. Door deze hoge warmte, met temperaturen van 1550° tot 1850°C, gieten smeltende druppels gietijzer in de put. De chemische reacties in deze zone zijn:
C + O2 → CO2 + Warmte
Si + O2 → SiO2 + Warmte
2 Mn + O2 → 2 MnO2 + Warmte
Reductiezone: Deze strekt zich uit van de top van de verbrandingszone tot de top van de cokesbed. In deze zone vindt de reductie van CO2 tot CO plaats en daalt de temperatuur tot ongeveer 1200°C op de cokesbed. Door de reducerende atmosfeer wordt de lading beschermd tegen oxidatie. De reactie in deze zone is:
CO2 + C (cokes) → 2 CO - Warmte
Smeltzone: Deze begint bij de eerste laag metaallading boven de cokesbed en strekt zich uit tot een hoogte van 900 mm. De hoogste temperatuur ontstaat in deze zone voor de volledige verbranding van de cokes, waarbij het ijzer wordt gesmolten. De temperatuur in deze zone is ongeveer 1600°C. Een aanzienlijke koolstofopname door het vloeibare metaal vindt hier ook plaats volgens de volgende reacties:
3 Fe + 2 CO → Fe3C + CO2
Voorverhittingszone of laadzone: Deze begint boven de smeltzone en strekt zich uit tot de onderkant van de laaddeur. De voorverhittingszone bevat de kupellading als afwisselende lagen cokes, flux en metaal, die hier worden voorverhit op een temperatuur van ongeveer 1100°C voordat ze de smeltzone bereiken.
Schoorsteenzone: Deze strekt zich uit van boven de voorverhittingszone tot de top van de kupel. Hij voert de in de oven gegenereerde gassen naar de atmosfeer.
Capaciteit van de kupelooven
De opbrengst van een kupelooven wordt gedefinieerd als de tonnen vloeibaar metaal per uur van de hitte. Kupelocapaciteiten (groottes) variëren van 1 tot 15 ton (of meer) gesmolten ijzer per uur. De grootte hangt niet alleen af van de dwarsdoorsnede van de kupel, maar ook van de intensiteit van het cokesverbruik.
Onder intensiteit van cokesverbruik wordt verstaan de tonnen cokes die per m² van de dwarsdoorsnede van de kupel per eenheidstijd worden verbrand. Waargenomen is dat 14 cm² van het kupelvlak ongeveer 1 kg cokes per uur verbrandt. De diameter van de kupel varieert van 1 tot 2 m met een hoogte van 3 tot 5 keer de diameter.
Bedrijfsvoering van de kupelooven
De verschillende stappen in de bedrijfsvoering van de kupelooven zijn:
1. Voorbereiding van de kupel
De eerste operatie bij het voorbereiden van een kupelooven is het opschoonen van de slak en afval op de uitkleding en rond de tuïeren van de vorige run. Eventuele slechte plekken of gebroken stenen worden gerepareerd met een daubmengsel van vuurklei en silikzand of ganister. De voorbereiding van de zandbodem in de kupel begint zodra de reparatie van de uitkleding is voltooid.
De bodemdeuren worden getild en in deze positie vastgezet met metalen stutten. Het bodemzand wordt via de laaddeur aangebracht en goed gestampt rond de uitkleding en over het snijpunt van de bodemdeuren. Deze laag zand wordt opgebouwd tot een hoogte van 100 tot 200 mm boven de gietijzeren deur.
Het oppervlak van de zandbodem wordt vanuit alle richtingen afhellend gemaakt in de richting van het taphgat, zodat het vloeibare metaal op elk moment volledig uit de kupel kan worden afgetapt. Een opening van ongeveer 35 mm diameter wordt aangebracht voor de afvoer van de slak, en een taphgat wordt gevormd rond een houten patroon van ongeveer 20 mm diameter. De kupel moet grondig worden gedroogd voordat deze wordt aangevuurd.
2. Aanvuren van de kupel
Bij het aanvuren van een kupelooven wordt een vuur van aanstekhout op de zandbodem ontbrand. Dit moet 2,5 tot 3 uur voor het benodigde vloeibare metaal gebeuren. Op het brandende hout wordt een bed cokes opgebouwd. Zolang het hout goed brandt, wordt cokes in meerdere porties in de put gedumpt, zodat de cokes ook begint te branden.
De cokes wordt toegevoegd tot iets boven de tuïeren en de luchtblaas wordt ingeschakeld op een lagere dan normale blaassnelheid om de cokes te ontbranden. Zodra rode vlekken boven op het brandstofbed verschijnen, wordt extra cokes in de kupel gebracht tot een hoogte van 700 tot 800 mm boven de bovenste rij tuïeren.
Het cokesbed moet volledig doorgehit zijn voordat het zijn definitieve hoogte bereikt. De hoogte van het cokesbed wordt bepaald met een meetstaf die is voorbereid om de afstand van de dorpel van de laaddeur tot de top van het cokesbed aan te geven. De laag cokes die op de zandbodem rust voordat de hitte begint, heet bedlading. De hoeveelheid cokes in het bed hangt af van de druk van de aan de kupel toegevoerde lucht.
De hoogte van de bedlading of cokesbed is van cruciaal belang voor de bedrijfsvoering van de kupel; het beïnvloedt de temperatuur, smeltsnelheid en chemische samenstelling. Alle andere factoren gelijk, levert een laag bed kouder metaal op dan een hoog bed.
3. Laden van de kupel
Zodra het cokesbed tot de juiste hoogte is opgebouwd en uniform brandt, worden afwisselende lagen gietijzer, cokes en flux (kalksteen) via de laaddeur in de kupel gebracht tot deze vol is. Geschikt schroot wordt samen met het gietijzer toegevoegd om de chemische samenstelling van het geproduceerde ijzer te controleren. De verhouding van dit schroot bedraagt doorgaans 25 tot 50 procent van het totale gewicht van het gegoten metaal.
Wanneer veel staalschroot samen met gietijzer wordt gebruikt, wordt een kleine hoeveelheid, zeg 2 tot 4 procent ferromangaan, als ontzwavelingsmiddel toegevoegd. Het gewicht van de metaallading moet 10 tot 15 procent bedragen van de uurproductie van de kupel. Het doel van het toevoegen van flux is om onzuiverheden in het ijzer te verwijderen, het ijzer te beschermen tegen oxidatie, het smeltpunt van de slak te verlagen en de vloeibaarheid te vergroten voor eenvoudige afvoer. Naast kalksteen worden soms ook fluorspaat en soda-azijn als fluxmiddel gebruikt.
De benodigde hoeveelheid kalksteen kan 30 tot 40 kg per ton gesmolten ijzer bedragen of 25 procent van het gewicht van de geladen cokes. De verhouding tussen het gesmolten metaal en de geladen cokes hangt van veel factoren af, zodat geen vaste aanbevelingen gegeven kunnen worden. Tabel 11.11 dient slechts als leidraad en toont de gemiddelde praktijk in de industrie. Meestal wordt een verhouding van 10:1 aangehouden. Dit betekent dat 1 ton cokes nodig is om 10 ton ijzer te smelten.
4. Wijken van het ijzer
Nadat de kupel volledig tot aan de laaddeur is geladen, moet de lading ongeveer 45 minuten in de hitte wijken. De lading wordt langzaam opgewarmd omdat de luchtblaas op een lagere dan normale blaassnelheid (praktisch dicht) wordt gehouden. Hierdoor wordt het ijzer 'geweek'.
5. Luchtblaas
Aan het einde van de wijkperiode wordt de volle blaas ingeschakeld. Voordat de blaas aan gaat, worden de tuïeropeningen en het taphgat dichtgehouden. Na ongeveer 10 minuten blaas begint vloeibaar metaal zich in de put te verzamelen. Wanneer het metaal in de kupel begint te smelten, moet de laadsnelheid gelijk zijn aan de smeltsnelheid, zodat de oven vol blijft tijdens de hitte. Aan het einde van de smelt wordt het laden gestopt, maar de blaas blijft aan tot alle metaal is gesmolten.
6. Aftappen en slakken
De eerste aftapping kan 40 tot 50 minuten na inschakelen van de volle luchtblaas plaatsvinden. Gedurende deze periode is voldoende metaal in de put boven het zandbed verzameld. Wanneer slak in de put ophoopt, wordt het slakgat geopend en de slak afgelopen, bij voorkeur in een wagentje voor gemakkelijke verwijdering. Vloeibaar metaal wordt in gietkoppels verzameld en naar de gietvormen gebracht voor het gieten. Dezelfde procedure wordt herhaald tot alle metaal is gesmolten en de operatie is voltooid.
7. Sluiten van de kupel
Wanneer de operatie is voltooid, wordt de blaas uitgeschakeld en de stut onder de bodemdeur weggeklopt, zodat de bodemplaten openklappen. Hierdoor vallen de kupelresten op de vloer of in een emmer. Vervolgens worden gedoofd en van onder de kupel verwijderd.
Over het algemeen worden kupelen continu bedreven, net als hoogovens, maar alleen gedurende de benodigde periodes. In veel gieterijen overschrijdt de smeltperiode niet 4 uur, maar kupelen kunnen continu 10 uur of langer worden bedreven.
Efficiëntie van de kupelooven
De thermische of smeltefficiëntie van een kupel in procenten wordt uitgedrukt als:
(Benutte warmte bij voorverhitting, smelten en oververhitting) / (Potentiële warmte in cokes + warmte uit oxidatie van Fe, Si, Mn + warmte in de luchtblaas) × 100
De efficiëntie van een kupelooven varieert van 30 tot 50 procent, afhankelijk van:
- Cokessnelheid of cokesverhouding, uitgedrukt als de inverse van de metaal-brandstofverhouding in procenten,
- Blaassnelheid, en
- Gemiddelde cokesgrootte.
Luchtbehoefte voor de kupelooven
Voor de volledige verbranding van de brandstof in de kupelooven is ongeveer 8,4 m³ lucht per kg cokes nodig bij normale atmosferische druk en temperatuur. Als de verhouding metaal tot cokes 10:1 is, wat als een bevredigende cijfer wordt beschouwd, is de benodigde cokes per ton ijzer 1000/10 kg = 100 kg. Het benodigde luchtvolume per ton gesmolten is dan:
8,4 × 100 = 840 m³.
Om lekkages, enz. te compenseren, wordt de aangevoerde lucht doorgaans iets in overmaat geleverd, namelijk ongeveer 900 m³ per ton ijzer.
Afmetingen van de kupelooven
De hoofdafmetingen van een kupel worden geselecteerd op basis van empirische gegevens. De dwarsdoorsnede A van een kupel hangt af van de ontworpen uurproductie en wordt bepaald uit de formule:
A = π d²/4 = Q/Q1 m²
Waarbij d = kupeldiameter in het vrij, m, Q = ontworpen kupelopbrengst, ton per uur, Q1 = specifieke opbrengst per m² dwarsdoorsnede, ton per uur. Als regel geldt Q1 = 6 tot 8 ton per uur.
De nuttige hoogte van een kupel (afstand van de as van de hoofdtuïeren tot de onderkant van de laadopening) hangt af van de diameter en wordt ontworpen volgens de verhouding H:d = 3 tot 5.
De hoogte van de kupelooven beïnvloedt direct de smeltsnelheid, het brandstofverbruik en de temperatuur en kwaliteit van het vloeibare metaal. Is hij te hoog, dan kan de cokes verbrokkelen door de dalende lading; is hij te laag, dan wordt het metaal niet voldoende opgewarmd, de trekkracht neemt af en de kupelopbrengst daalt.
De binnendiameter van de kupel bepaalt de hoeveelheid verbruikte cokes en de hoeveelheid gesmolten ijzer per tijdseenheid. Gebleken is dat 14 cm² van het kupelvlak ongeveer 1 kg cokes per uur verbrandt. Een kupel met een capaciteit van 3 ton per uur heeft dus (3×100) of 300 kg cokes per uur nodig, uitgaande van een metaal-brandstofverhouding van 10:1. De kupeloppervlakte is dan (14×300) of 4200 cm². De binnendiameter is dan:
Wortel uit (4200×4)/π ≈ 73 cm
Kupelladingen
Als producten van uniforme kwaliteit gewenst zijn, moet zorgvuldig rekening worden gehouden met de kupellading. Meestal zijn verschillende soorten gietijzer en schroot beschikbaar voor de gieter. Om een gewenste samenstelling van het gegoten metaal te bereiken, moeten deze soorten worden aangepast en gecontroleerd. Omdat de verschillende elementen in het metaal chemische veranderingen ondergaan tijdens het her-smelten, moeten rekening worden gehouden met hun verlies of winst bij het samenstellen van de lading. Het verlies of de winst van de verschillende elementen is als volgt:
1. Koolstof: Vloeibaar metaal neemt koolstof op tijdens het passeren van de gloeiende cokes die het bed vormen. Bij goed gecontroleerde smeltomstandigheden kan een toename van 0,15 procent verwacht worden. Terwijl de koolstofgehalte van het metaal toeneemt door absorptie uit de cokes, lijdt het ook een kleine verlies door oxidatie.
2. Silicium: Silicium lijdt verlies door oxidatie als druppels vloeibaar ijzer langs de tuïeren tikken. Het verlies kan 10 procent bedragen van het aanwezige silicium in de lading.
3. Mangaan: Mangaan heeft de neiging om samen met silicium tijdens het smelten verloren te gaan. Het verlies kan ongeveer 15 tot 20 procent bedragen van het aanwezige mangaan in de lading.
4. Zwavel: Zwavel wordt opgenomen uit cokes, schroot en flux, enz. Over het algemeen wordt de toename van de zwavelgehalte geschat op ongeveer 0,03 tot 0,05 procent.
5. Fosfor: Er is praktisch geen verlies of winst in de fosforgehalte.
6. IJzer: IJzer zelf neigt ook tot oxidatie en verlies, maar dit verlies, dat vrij klein is, kan op ongeveer 3 tot 4 procent worden geschat.
Dit was alles over de kupelooven, zijn zones, bedrijfsvoering en onderdelen. Hopelijk was het artikel nuttig. Geef uw feedback in de reacties hieronder.
Industriële technologie
- Cupola Oven Uitgelegd: Ontwerp, Bedrijf, Voordelen en Toepassingen in Gietereien
- Doodgieten: Principes, Typen en Industriële Toepassingen
- 3D-printen begrijpen: principes, typen en sleuteltoepassingen
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Waterstraalbewerking: Principes, Toepassingen en Voordelen
- Ultrasoonbewerking: Principes, Voordelen en Toepassingen
- HC-06 Bluetooth Module: Pinout, Kenmerken, Toepassingen & Werking
- Gaspedalpositie Sensor (TPS): Hoe Het Werkt en Waarom Het Belangrijk Is
- RVG Sensor: Hoe Het Werkt en Waarom Het Tandheelkundige Beeldvorming Transformeert
- Pulssensor: Hoe Het Werkt en Belangrijkste Toepassingen voor Makers
- RTD-sensoren Begrijpen: Principes, Nauwkeurigheid en Belangrijke Toepassingen