



Voedersystemen Begrijpen: Definitie, Functie, Types en Diagram
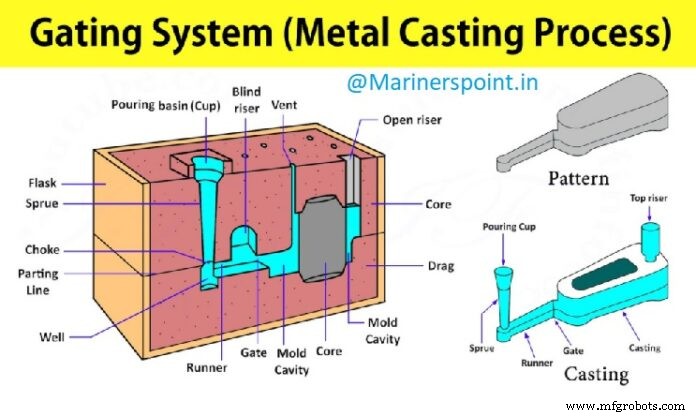
Wat is een Voedersysteem (Gating System)
De term poort (gate) is gedefinieerd als een van de kanalen die daadwerkelijk naar de vormholte leiden, en de term voeding of voedersysteem verwijst naar alle kanalen waardoor smeltmetaal aan de vormholte wordt geleverd.
Functies van een Voedersysteem
De functies van een voedersysteem zijn:
- Om continue, uniforme toelevering van smeltmetaal te bieden, met zo min mogelijk turbulentie aan de vormholte. Overmatige turbulentie resulteert in de aspiratie van lucht en de vorming van dross.
- Om het gietstuk te voorzien van vloeibaar metaal op de beste locatie om juiste richtingsgewijs uitharding en optimale voeding van krimpholtes te bereiken.
- Om de vormholte met smeltmetaal in de kortst mogelijke tijd te vullen om temperatuurgradient te vermijden.
- Om te voorzien in een minimum aan overtollig metaal in de poorten en risers. Onvoldoende snelheid van metaaltoevoer, aan de andere kant, zal veel defecten in het gietstuk resulteren.
- Om erosie van de vormwanden te voorkomen.
- Om dross, zand en andere vreemde deeltjes te voorkomen dat ze de vorm binnenkomen.
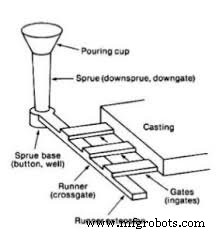
Voedersysteem
Een voedersysteem bestaat meestal uit (1) gietkom, (2) sprue, (3) loopkanaal (runner), en (4) afstroompoort (gate). Ze worden in Fig. 11.85 getoond.
1. Gietkom (Pouring basin)
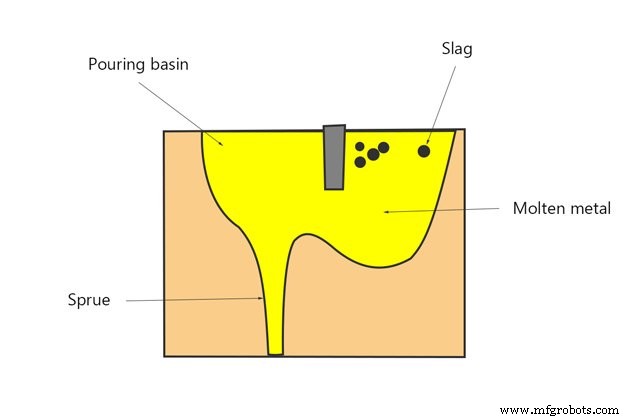
Gietkom: – Dit deel van het voedersysteem wordt op of in de top van de vorm gemaakt. Soms wordt een trechtervormige opening die als gietkom dient, aan de top van de sprue in de kop gemaakt. Het hoofddoel van de gietkom is de stroom van metaal van de gietbeker naar de sprue te leiden, te helpen de vereiste snelheid van vloeibaar metaalstroming te handhaven, en turbulentie en virtelevorming aan de sprue-ingang te verminderen.
De kom moet aanzienlijk groot gemaakt worden en dicht bij de rand van de vormbak geplaatst om de vorm snel te vullen. Ook moet het diep genoeg zijn om virtelevorming te verminderen en vol gehouden worden gedurende de hele gietoperatie om metaalkrimp of samentrekking te compenseren.
2. Sprue
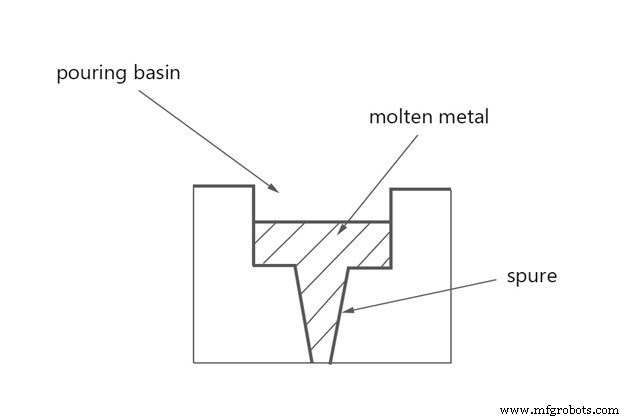
Sprue: De verticale doorgang die door de kop loopt en de gietkom verbindt met het loopkanaal of de poort heet de sprue.
De dwarsdoorsnede van een sprue kan vierkant, rechthoekig of cirkelvormig zijn. Sprues zijn doorgaans naar beneden afgeschuind om aspiratie van lucht en metaalschade te voorkomen. Sprues tot 20 mm diameter zijn rond in dwarsdoorsnede, terwijl grotere sprues vaak rechthoekig zijn. Een ronde sprue heeft een minimaal oppervlak blootgesteld aan afkoeling en biedt de laagste weerstand aan de stroom van metaal. In een rechthoekige sprue worden aspiratie en turbulentie geminimaliseerd.
3. Loopkanaal (Runner)
Loopkanaal: Bij grote gietstukken wordt smeltmetaal meestal van de spruebasis naar verschillende poorten rond de holte via een doorgang genaamd het loopkanaal vervoerd. Het loopkanaal wordt doorgaans in de drag geplaatst, maar het kan soms in de kop geplaatst worden, afhankelijk van de vorm van het gietstuk. Het moet stroomlijinvormig zijn om aspiratie en turbulentie te voorkomen.
4. Poort (Gate)
Poort: Een poort is een doorgang waardoor smeltmetaal van het loopkanaal naar de vormholte stroomt. De locatie en grootte van de poorten zijn zo gerangschikt dat ze vloeibaar metaal aan het gietstuk kunnen voeden met een snelheid consistent met de uithardingssnelheid. Een poort mag geen scherpe randen hebben omdat ze tijdens de doorlaat van het smeltmetaal kunnen breken en daardoor zanddeeltjes met het vloeibare metaal in de vormholte kunnen meegaan. Echter, de poorten moeten daar geplaatst zijn waar ze gemakkelijk verwijderd kunnen worden zonder het gietstuk te beschadigen.
Types Voedersystemen
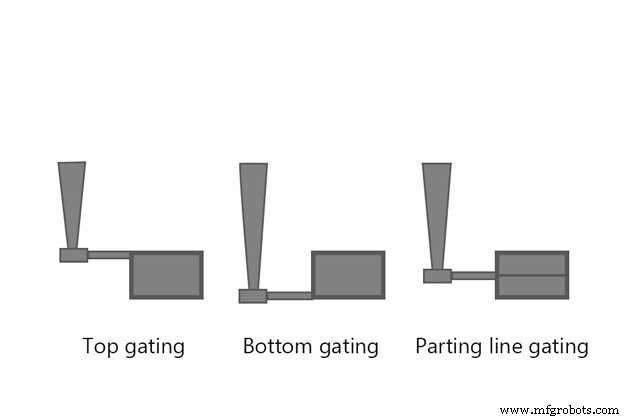
Volgens hun positie in de vormholte, kan voeding ruwweg worden geclassificeerd als (1) bovenvoeding (top gating), (2) scheidingslijn voeding (parting-line gating), en (3) onderkant voeding (bottom gating). Verschillende types voedersystemen in gietproces zijn:
Bovenpoorten (Top gates)
In bovenvoedingssysteem stroomt het smeltmetaal van de gietkom recht naar beneden in de vorm. Een zeef, gemaakt van droog zand of keramisch materiaal, wordt meestal aan de gietkom gebruikt om de metaalstroom te controleren en alleen schoon metaal toe te laten.
In het geval van lichte gietstukken, kunnen wigvormige poorten genaamd wigpoorten worden aangebracht. Voor massieve ijzergietstukken worden potloodpoorten gebruikt. In dit type voeding bestaat de sprue uit een reeks spleten gevoed vanuit een gietbeker. Het controleert de snelheid van metaalstroom aangezien het gewicht van het smeltmetaal gelijkmatig verdeeld wordt over de verschillende spleten of takken, waardoor het effectieve gewicht van de kop in grote mate wordt verminderd. Bovendien wordt slak (of dross) uit het vloeibare metaal in de gietbeker boven de poort verwijderd.
In de vingerpoort, een modificatie van de wigpoort, wordt het metaal weer in een aantal stromen toegelaten. De ringpoort gebruikt een kern om de val van het smeltmetaal te breken en stuurt het smeltmetaal in de vorm in juiste positie, en houdt tegelijkertijd de slak vast.
Het voordeel van bovenvoeding is dat al het metaal het gietstuk aan de top binnenkomt, en het heetste metaal daarom bovenaan het gietstuk tot rust komt. Als resultaat worden juiste temperatuurgradienten gunstig voor richtingsgewijs uitharding naar de risers gelegen op de top van het gietstuk bereikt. De poorten zelf kunnen worden gemaakt om als risers te dienen. Het nadeel van bovenvoedingssysteem is de erosie van de vorm door het vallende metaal. De vormholte moet daarom hard en sterk genoeg zijn om de impact te weerstaan.
Scheidingspoorten (Parting gates)
In scheidingslijn poorten treedt het vloeibare metaal de vormholte binnen vanaf de zijde van de vorm op hetzelfde niveau als de vormverbinding of scheidingslijn. De indeling van het voorzien van een poort aan de scheidingslijn in een horizontale richting ten opzichte van het gietstuk stelt het gebruik van apparaten toe die effectief eventuele slak, vuil, of zand, die met het metaal de sprue afdaalt, kunnen vangen.
Afschuimpoort (Skimming gate)
In een afschuimpoort rijst elk vreemd materiaal dat lichter is dan het basismetaal op door de verticale doorgang van de afschuimpoort en wordt dus gevangen. Scheidingslijn poort met schuimbob en stremming wordt gebruikt om de slak en vreemde stoffen in de vorm te vangen en te dienen als een beperking om de stroomsnelheid van het metaal te controleren.
Een andere effectieve methode om de slak te vangen is het gebruik van een afschuimpoort met een woelmuis loopkanaal, meestal woelmuispoort genoemd. De slak, door woelmuiswerking, komt naar het centrum waaruit het opstijgt in de woelmuispoort. Poort met krimpbob dient de dubbele functie van slak- of dross-verzamelaar en als metaalreservoir om het gietstuk te voeden naarmate het krimpt.
Scheidingslijn poorten zijn zeer eenvoudig te construeren, en zeer snel te maken. Ze produceren zeer bevredigende resultaten wanneer de drag niet diep is, en blijken zeer voordelig wanneer ze direct in de riser kunnen worden gevoed. In dit systeem bereikt het heetste metaal de riser, wat richtingsgewijs uitharding bevordert. Bovendien worden reinigingskosten van gietstukken verminderd door voeden in risers, omdat geen additionele poort vereist is om de vormholte met de riser te verbinden. Het nadeel ligt in het feit dat enige turbulentie kan optreden als het vloeibare metaal in de vormholte valt.
Onderpoorten (Bottom gates)
In onderpoorten stroomt het metaal van de gietkom naar beneden naar de bodem van de vormholte in de drag.
Hoornpoort (Horn gate)
De hoornpoort lijkt op de hoorn van een koe. Het stelt de vorm in staat om in kop en drag alleen gemaakt te worden; er is geen behoefte aan een "controle". De hoornpoort neigt ertoe een fontein-effect in de vormholte te produceren. In een ander type, vormt droogzandkern de onderpoort. De sprue is aan de onderkant afgebogen om een vuilvang voor slak, vuil, enz. te vormen. Dit type poort stelt de vorm in staat om in twee dozen gemaakt te worden.
Het belangrijkste voordeel van onderpoorten is dat de turbulentie van het metaal op een minimum gehouden wordt tijdens het gieten en vormerosie wordt voorkomen. Metaal wordt toegelaten zacht in de vorm te stijgen en om de kernen heen. Onderpoorten lijden echter onder bepaalde nadelen: het metaal blijft warmte verliezen naarmate het in de vormholte opstijgt. Richtingsgewijs uitharding is dus moeilijk te bereiken. Daarnaast kan de riser niet in de buurt van de poortingang geplaatst worden waar het metaal het heetst is.
Voedersverhouding (Gating ratio)
De stroomsnelheid van metaal door de vormholte is een functie van de dwarsdoorsnede van de sprue, loopkanalen, en poorten. De dimensionale kenmerken van een voedersysteem kunnen worden uitgedrukt in termen van voedersverhouding. De term "voedersverhouding" wordt gebruikt om de relatieve dwarsdoorsneden van de componenten van een voedersysteem te beschrijven, nemen de spruebasisoppervlakte als eenheid, gevolgd door de totale loopkanaaloppervlakte en ten slotte de totale inlaatpoortoppervlakte.
Een voedersysteem met een sprue van 1 cm², een loopkanaal van 3 cm², en drie poorten, elk met 1 cm² dwarsdoorsnede, zal een voedersverhouding van 1:3:3 hebben. De voedersverhouding onthult of de totale dwarsdoorsnede afneemt of toeneemt naar de vormholte. Dienovereenkomstig zijn er twee typen voedersystemen in gietproces: gepercipieerd (pressurised) en niet-gepercipieerd, of vrijstromend als een rioolstelsel.
Gepercipieerd Voedersysteem (Pressurised Gating System)
Het gepercipieerde voedersysteem heeft minder totale dwarsdoorsnede aan de inlaatpoorten naar de vormholte dan aan de spruebasis. Dus een gepercipieerd systeem zou verhouding hebben van 1:0,75:0,5, 1:2:1 en 2:1:1. Dit biedt een verstoppings-effect wat het vloeibare metaal in het systeem onder druk zet. Aangezien dit systeem klein in volume is voor een gegeven metaalstroomsnelheid, resulteert het in een kleinere metaalverlies en hogere opbrengst.
Aan de andere kant, aangezien dit systeem zichzelf vol metaal houdt en een verstoppings-effect biedt, kunnen hoge metaalsnelheden ertoe neigen ernstige turbulentie bij de verbindingen en hoeken en in de vormholte te veroorzaken. Dit is echter doorgaans geschikt voor ferrometalen en messing.
Niet-gepercipieerd Voedersysteem (Unpressurised Gating System)
In het niet-gepercipieerde voedersysteem is de dwarsdoorsnede van de sprue minder dan de totale oppervlakte van het loopkanaal en dan die van de inlaatpoorten. De verhoudingen die gebruikt worden zijn 1:2:2, 1:3:3, enz. Dit voedingssysteem produceert daarom lagere metaalsnelheden en stelt grotere stroomsnelheden toe. Als resultaat vermindert het de turbulentie in het voedersysteem en het spuiten in de vormholte. Dit systeem wordt doorgaans aangepast voor metalen zoals aluminium en magnesium.
We hebben geprobeerd alle belangrijke onderdelen van het onderwerp Voedersysteem, types voedersysteem in gietproces en zijn elementen te dekken. Hopelijk heeft u van het artikel genoten. Geef uw feedback in de reactiesectie hieronder.
Industriële technologie
- Hypervisor Uitgelegd: Definitie, Typen En Praktische Voorbeelden
- Expertgids voor het ontwerpen van gietsystemen voor metalen gieten
- Stampen Uitgelegd: Typen, Processen & Toepassingen
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Begrijpen van Boormachines: Definitie, Componenten & Types
- CNC Bewerking Uitgelegd: Types & Toepassingen van CNC Machines
- Smeden Uitgelegd: Proces, Types en Materialen
- Metaalplatering uitgelegd: typen, voordelen en toepassingen
- Bladmetaal uitgelegd: definitie, types en veelvoorkomende toepassingen
- Metaalgieten uitgelegd: definitie, types & proces