



SLS 3D-printen begrijpen: Hoe selectieve lasersinteren duurzame onderdelen creëert
Selectieve Lasersintering (SLS) is een additief productieproces dat tot de Powder Bed Fusion-familie behoort. Bij SLS 3D-printen sintert een laser selectief de deeltjes van een polymere poeder, smelt ze samen en bouwt een onderdeel laag voor laag op. De materialen die in SLS worden gebruikt, zijn thermoplastische polymeren in korrelvorm. Een SLS 3D-printservice wordt gebruikt voor zowel het prototypen van functionele polymere componenten als voor kleine productieruns. Door zijn veelzijdigheid is SLS een uitstekende alternatief voor spuitgieten bij lage productieaantallen.
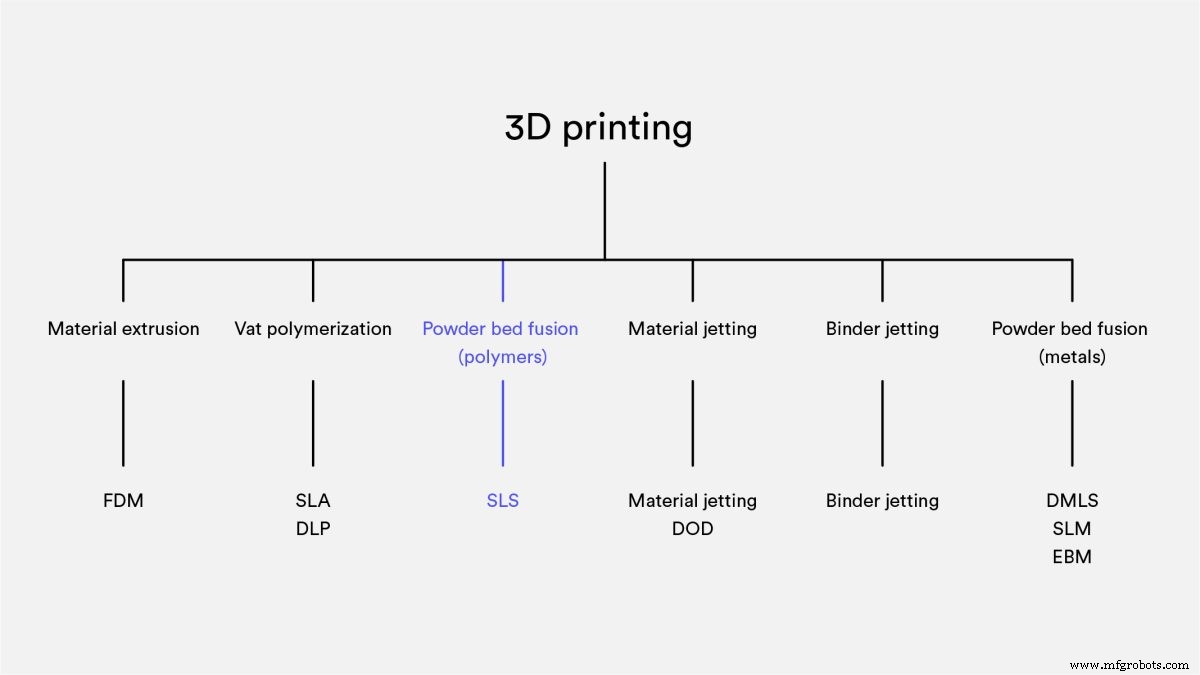
Hoe werkt SLS 3D-printen?
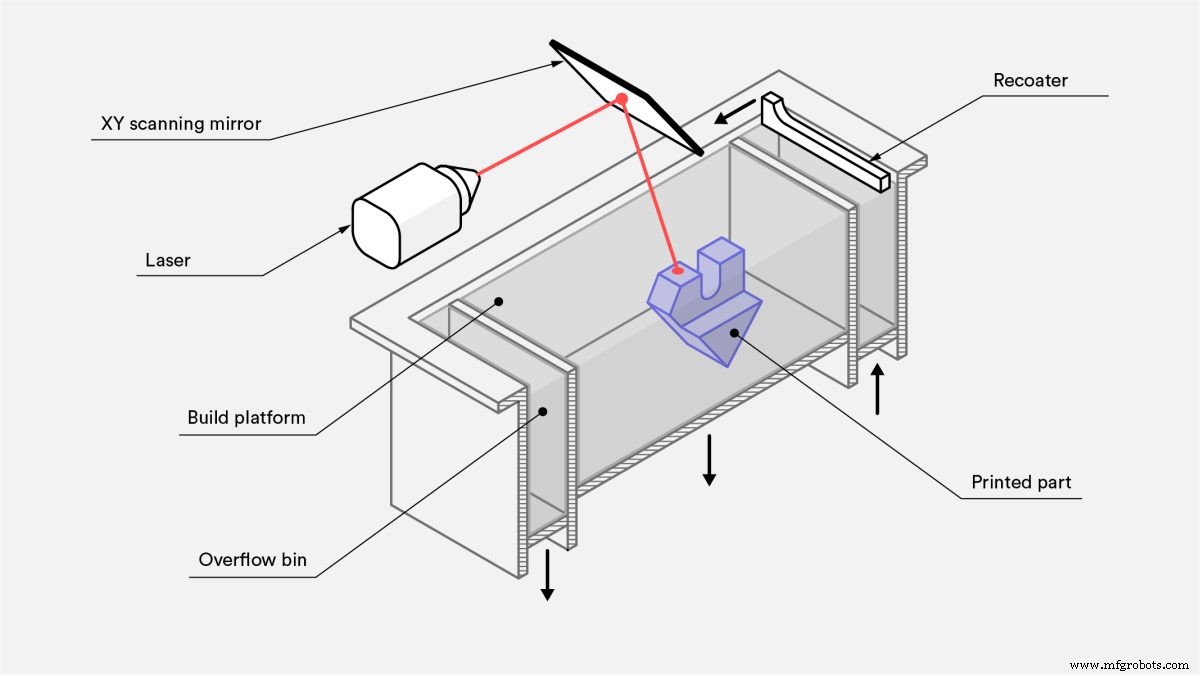
SLS 3D-printen gebruikt een laser om kleine deeltjes polymere poeder te sinteren. De gehele doorsnede van het onderdeel wordt gescand, waardoor het onderdeel massief wordt opgebouwd. Het proces verloopt als volgt:
De poederbak en het bouwgebied worden eerst verwarmd tot net onder de smelttemperatuur van het polymer.
Een herlaagblad verspreidt een dunne laag poeder over het bouwplatform.
Een CO₂-laser scant vervolgens de contour van de volgende laag en sintert selectief – smelt samen – de deeltjes van het polymere poeder.
Wanneer een laag voltooid is, daalt het bouwplatform en het blaas herlaagt het oppervlak. Het proces herhaalt zich tot het hele onderdeel compleet is.
Na het printen zijn de onderdelen volledig ingesloten in het ongesinterde poeder. De poederbak moet afkoelen voordat de onderdelen uitgepakt kunnen worden, wat veel tijd in beslag kan nemen – soms tot 12 uur.
De onderdelen worden vervolgens gereinigd met gecomprimeerde lucht of een ander straalmedium, waarna ze klaar zijn voor gebruik of verdere nabewerking.
Bekijk het SLS-proces in actie in deze 30-seconden video.
Kan SLS 3D-printen gebruikt worden voor snelle prototyping?
SLS is een uitstekende oplossing voor het snelle prototypen van functionele polymeren omdat het een zeer hoge mate van ontvrijheid en hoge nauwkeurigheid biedt. In tegenstelling tot FDM- of SLA-3D-printtechnieken, levert het onderdelen met goede en consistente mechanische eigenschappen. Dit betekent dat het gebruikt kan worden om onderdelen te produceren die zeer dicht bij eindgebruikskwaliteit liggen, zodat u het gedurende het hele productieproces kunt toepassen, van concept tot proefmodellen.
Kan SLS 3D-printen gebruikt worden voor lage productieruns?
Zijn veelzijdigheid maakt SLS 3D-printen een ideaal alternatief voor spuitgieten bij lage productieruns. SLS kan gebruikt worden om onderdelen met complexe vormen en geometrieën te vervaardigen, en met een grote variatie aan afwerkingen en levertijden.
Hoe werkt een SLS 3D-printer?
Bij het gebruik van een SLS 3D-printer zijn bijna alle procesparameters vooraf ingesteld door de machinefabrikant. De standaard laagdikte is 100–120 micron.
Een belangrijk voordeel van SLS 3D-printen is dat het geen ondersteuningsstructuren nodig heeft. Het ongesinterde poeder biedt het onderdeel alle benodigde ondersteuning. Hierdoor kan SLS gebruikt worden om vrijvormige geometrieën te creëren die onmogelijk zijn te produceren met een andere methode.
Optimaal gebruikmaken van het volledige bouwvolume is cruciaal bij SLS-printen, met name voor kleine seriesproducties. Een bak van een bepaalde hoogte neemt ongeveer evenveel tijd in beslag om te printen, ongeacht het aantal onderdelen dat erin zit. Dit komt doordat het laserscannen zeer snel verloopt, zodat eigenlijk het herlaagproces de totale verwerkingstijd bepaalt. De machine moet door hetzelfde aantal lagen cyclen, ongeacht het aantal onderdelen. Het vullen van de bak kan de levertijden van kleine orders beïnvloeden, omdat operators kunnen wachten tot de bak vol is voordat ze een printtaak starten.
Laagadhesie
De bindingssterkte tussen lagen in SLS 3D-printen is uitstekend. Dit betekent dat SLS-geprinte onderdelen bijna isotrope mechanische eigenschappen vertonen.
De mechanische eigenschappen van SLS-proefstukken geprint met standaard polyamidepoeder (PA 12 of Nylon 12) – het meest gebruikte materiaal in SLS – worden in de onderstaande tabel weergegeven en vergeleken met de eigenschappen van bulk nylon.
| X-Y-richting | Z-richting | Bulk PA12 | |
|---|---|---|---|
| Treksterkte | 48 MPa | 42 MPa | 35–55 MPa |
| Trekmodulus | 1650 MPa | 1650 MPa | 1270–2600 MPa |
| Rek bij breuk | 18% | 4% | 120–300% |
SLS-onderdelen hebben uitstekende treksterkte en modulus, vergelijkbaar met het bulkmateriaal, maar zijn bros – hun rek bij breuk is veel lager. Dit komt door de interne porositeit van het eindonderdeel.
Krimp & Vervorming
SLS-onderdelen zijn gevoelig voor krimp en vervorming. Naarmate de zojuist gesinterde laag afkoelt, nemen de afmetingen af en bouwen interne spanningen op, die de onderliggende laag omhoog trekken.
Drie tot 3,5% krimp is typisch voor SLS, maar machineoperators rekening hiermee houden tijdens de voorbereiding van de build en passen de grootte van het ontwerp dienovereenkomstig aan.
Grote vlakke oppervlakken zijn het meest geneigd tot vervorming. Het probleem kan enigszins gemitigeerd worden door het onderdeel verticaal op het bouwplatform te oriënteren, maar de best practice is om het volume te verminderen door de dikte van vlakke gebieden te minimaliseren en uitsparingen in het ontwerp aan te brengen. Deze strategie verlaagt ook de totale kosten van het onderdeel, omdat minder materiaal wordt gebruikt.
Oversintering
Oversintering treedt op wanneer stralingswarmte ongesinterde poeder rondom een detail verhit. Dit kan leiden tot detailverlies in kleine details, zoals sleuven en gaten. Als vuistregel geldt: sleuven breder dan 0,8 mm en gaten met een diameter groter dan 2 mm kunnen in SLS geprint worden zonder risico op oversintering. Lees ons artikel over het ontwerpen van onderdelen voor SLS 3D-printen voor meer DFM-tips.
Poederverwijdering
Omdat SLS geen ondersteuningsmateriaal vereist, kunnen onderdelen met holle secties eenvoudig en nauwkeurig geprint worden.
Holle secties verminderen het gewicht en de kosten van een onderdeel, omdat minder materiaal wordt gebruikt. Ontgassingsgaten zijn nodig om het ongesinterde poeder uit de binnenste secties van het component te verwijderen. We raden aan om minimaal twee ontgassingsgaten in uw ontwerp op te nemen, met een minimum diameter van 5 mm.
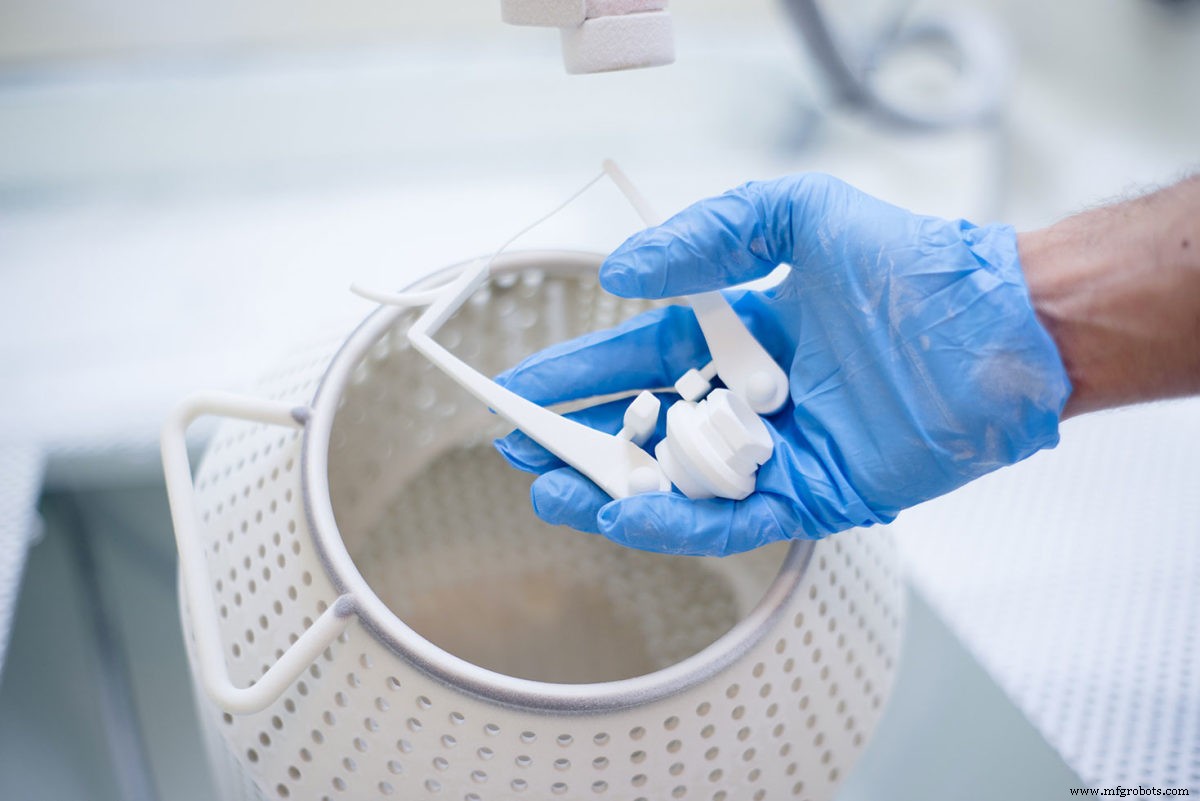
Als een hoge mate van stijfheid vereist is, moeten onderdelen volledig massief geprint worden. Een alternatief is een hol ontwerp zonder ontgassingsgaten. Op die manier blijft dicht gepakt poeder in het onderdeel gevangen, wat de massa verhoogt en enige extra ondersteuning biedt tegen mechanische belasting, zonder invloed op de bouwtijd. Een interne honingraamstructuur kan aan de uitgehakte binnenkant worden toegevoegd (vergelijkbaar met de infill-patronen in FDM) om de stijfheid van het component verder te vergroten. Op deze manier hollen kan ook vervorming verminderen.
Wat zijn de kenmerken van SLS 3D-printen?
De belangrijkste kenmerken van SLS worden in de onderstaande tabel samengevat:
| Selectieve Lasersintering (SLS) | |
|---|---|
| Materialen | Thermoplasten (meestal nylon) |
| Dimensionele nauwkeurigheid | ± 0,3% (ondergrens ± 0,3 mm) |
| Typische bouwgrootte | 300 x 300 x 300 mm (tot 750 x 550 x 550 mm) |
| Gewone laagdikte | 100–120 µm |
| Ondersteuning | Niet vereist |
Welke materialen worden gebruikt voor SLS-printen?
Het meest gebruikte SLS-materiaal is Polyamide 12 (PA 12), ook bekend als Nylon 12. De prijs per kilogram PA 12-poeder is ongeveer $50–$60. Andere technische kunststoffen zoals PA 11 en PEEK zijn ook beschikbaar, maar worden minder breed gebruikt.
Polyamidepoeder kan met diverse additieven gevuld worden om de mechanische en thermische eigenschappen van het geproduceerde SLS-onderdeel te verbeteren. Voorbeelden van additieven zijn koolstofvezels, glasvezel of aluminium. Met additieven gevulde materialen zijn meestal brosser en kunnen sterk anisotroop gedrag vertonen.
| Materiaal | Kenmerken |
|---|---|
| Polyamide 12 (PA 12) | + Goede mechanische eigenschappen + Goede chemische weerstand - Mat, ruw oppervlak |
| Polyamide 11 (PA 11) | + Volledig isotroop gedrag + Hoge elasticiteit |
| Aluminium-gevuld nylon (Alumide) | + Metallische uitstraling + Hoge stijfheid |
| Glasvezel-gevuld nylon (PA-GF) | + Hoge stijfheid + Hoge slijt- en temperatuurbestendigheid - Anisotroop gedrag |
| Koolstofvezel-gevuld nylon (PA-FR) | + Uitstekende stijfheid + Hoge gewicht-sterkte verhouding - Sterk anisotroop |
Wat zijn de opties voor SLS-nabewerking?
SLS 3D-printen levert onderdelen met een poederachtig, korrelig oppervlak dat gemakkelijk kan bevlekken. De uitstraling van SLS-geprinte onderdelen kan tot een zeer hoge standaard verbeterd worden met diverse nabewerkingsmethoden, zoals media-polijsten, verkleuren, spuitlakken en lakken. Hun functionaliteit kan ook verbeterd worden door een waterdichte coating of metalen platering aan te brengen. Voor meer details, raadpleeg dit uitgebreide artikel over nabewerking voor SLS-onderdelen.
Wat zijn de voordelen van SLS 3D-printen?
SLS-onderdelen hebben goede, isotrope mechanische eigenschappen, ideaal voor functionele onderdelen en prototypes.
SLS vereist geen ondersteuning, zodat ontwerpen met complexe geometrieën eenvoudig geproduceerd kunnen worden.
De productiemogelijkheden van SLS zijn uitstekend voor kleine tot middelgrote seriesproducties.
Alle overgebleven ongesinterde poeder wordt verzameld en kan hergebruikt worden.
Wat zijn de nadelen van SLS 3D-printen?
Alleen industriële SLS-systemen zijn momenteel breed beschikbaar, waardoor levertijden langer zijn dan bij andere 3D-printtechnologieën, zoals FDM en SLA.
SLS-onderdelen hebben een korrelig oppervlak en interne porositeit die nabewerking kan vereisen als een glad oppervlak of waterdichtheid gewenst is.
Grote vlakke oppervlakken en kleine gaten kunnen niet nauwkeurig met SLS geprint worden, omdat ze gevoelig zijn voor vervorming en oversintering.
SLS best practices
Is SLS 3D-printen geschikt voor uw onderdeel of project? Dit zijn de vuistregels:
SLS kan functionele onderdelen produceren uit een breed scala aan technische kunststoffen – meest voorkomend Nylon (PA12).
Het typische bouwvolume van een SLS-systeem is 300 x 300 x 300 mm.
SLS-onderdelen vertonen goede mechanische eigenschappen en isotroop gedrag. Voor componenten met speciale eisen zijn additief-gevulde PA-poeders beschikbaar.
3d printen
- Resin 3D-printen Begrijpen: Proces, Toepassingen en Voordelen
- Multi-materiaal 3D-printen: complexe ontwerpen en snellere productie ontgrendelen
- Binder Jet 3D-printen uitgelegd: proces, voordelen en beperkingen
- De basiscorzen van 'stringing' in 3D-printen begrijpen
- Robocasting 3D-Printen: Proces, Verschillen En Belangrijkste Voordelen
- Ringing (Ghosting) In 3D-Printen Begrijpen En Hoe Het Te Elimineren
- Fotopolymerisatie In 3D-Printen: Hoe UV Curing Vaste Onderdelen Vormt
- Wat Is Een 3D-Print Markplaats? Complete Gids Voor Kopen En Verkopen Van 3D-Modellen
- VAT Polymerisatie In 3D-Printen: Hoe UV Curing Het Uniek Maakt
- De 'Road' In FFF 3D-Printen Begrijpen
- De drukkerijindustrie begrijpen: sleutelrollen en diensten