



High-strength 3D-print inserts voor duurzame, nauwkeurige montage
Additieve manufacturing heeft veel voordelen, waaronder de mogelijkheid om sets van onderdelen in één print te printen of complexe geometrieën zoals een draad. In het laatste geval is het draadontwerp echter niet zo gemaakt dat er de mogelijkheid is van een reguliere montage, aangezien ze van plastic gemaakt zijn, ze kunnen vervormen en hun afmetingen verliezen of zelfs breken.
Wanneer je een bepaald type onderdeel in de 3D-printwereld wilt fabriceren, zijn er talloze gevallen waarin het nodig is sterke verbindingen te gebruiken om demontagebare onderdelen te maken of de permanente verbinding van grote volume elementen te garanderen.
Mechanische componenten geproduceerd met traditionele technologieën worden een steun voor additieve manufacturing onderdelen. En in het specifieke geval van het verbinden van onderdelen, vallen inserts met name op.
Wat zijn inserts?
Een alternatief voor het incorporeren van moeren in het midden van een print is het gebruik van metalen inserts. Metalen inserts zijn gedraaide bevestigingselementen die in een gat geplaatst worden om het onderdeel een mogelijke schroefdraadverbinding te geven.
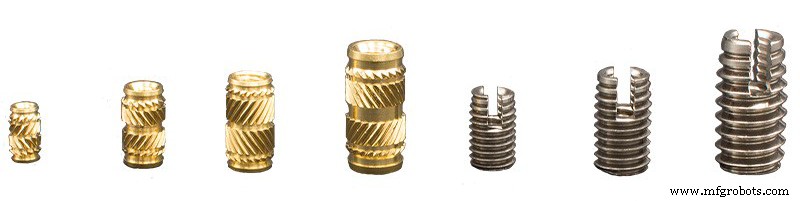
Afbeelding 1: Inserts. Bron: Filament2print.
Er zijn twee cruciale factoren om rekening te houden bij het selecteren van het beste type insert: trekweerstand en draaiweerstand.
De trekweerstand is de weerstand van de insert om uit zijn behuizing te komen wanneer de schroef aangedraaid wordt. Deze waarde kan verhoogd worden door de lengte van de insert te vergroten.
- De weerstand tegen rotatie is de tegenwerking aan de insert die op zichzelf draait wanneer de schroef aangedraaid wordt. In dit geval, hoe groter de diameter van de insert, hoe groter het koppelvermogen, aangezien er meer oppervlakte zal klemmen op het onderdeel.
Algemeen zullen factoren zoals de diameter en grootte van de insert in aanmerking genomen worden (voor wat het nodig is de technische specificaties van de fabrikant te raadplegen). En materialen, zowel van de insert als van het plastic waar de installatie plaatsvindt. Er is een grote verscheidenheid aan inserts te installeren in elk type materiaal, of voor metaal, hout, plastic of dergelijke. Het meest voorkomende materiaal in de fabricage van inserts is messing, hoewel andere materialen zoals roestvrij staal (corrosiebestendig) of aluminium (lichter gewicht) ook verschijnen.
Voor FDM (bij productie met thermoplastische materialen) zou bijna elke insert geschikt zijn, maar bij productie door SLA (dat thermohardende materialen gebruikt en dus eenmaal geprint niet meer gewijzigd kan worden door warmte of druk) kunnen alleen zelfsnijende of helicoil inserts geïnstalleerd worden.
Het is heel belangrijk om te benadrukken dat ondanks het feit dat in FDM een insert van bijna elk type materiaal gebruikt kan worden, de procedure om deze insert te plaatsen altijd problematischer zal zijn dan in SLA-onderdelen. Dit is te wijten aan de niet-isotropie van het onderdeel, wat betekent dat bij een koud geplaatste insert, de druk zodanig is dat het onderdeel delamineert.
Er zijn veel typen inserts, en de veelvoorkomende classificatie is volgens hun vorm van insertie.
Typen inserts
Warmte-insertie: Warmte-inserts worden gebruikt met thermoplastische materialen, die smelten bij lage temperaturen. De gebruiksmanier is heel eenvoudig en vereist alleen een soldeerbout of andere warmtebron (Modifi3D Pro), wat ervoor zorgt dat de insert opwarmt door contact door warmteoverdracht. Om dit type insert te plaatsen, moet er een gat in het onderdeel zijn waarvan de diameter iets kleiner is dan de buitendiameter van de insert. Met een insertie-tool, en de druk controlerend (omdat het mogelijk is om het plastic rond het gat te laten smelten), druk je de insert over de rand van het gat om het plastic uit te rekken. De insert zal vastzitten tussen de vezels van het plastic wanneer het afkoelt. De insert zal in de juiste positie zijn wanneer beide randen, onderdeel en insert, op hetzelfde niveau zijn. Met de correcte positionering van dit type insert, kan een trekkracht van 15 kg en een torsieweerstand van 2,5 kg bereikt worden. Daarnaast hebben warmte-getapte inserts beide gaten open, zodat ze als doorgaande gaten beschouwd kunnen worden, wat betekent dat de lengte van de insert geen beperking zal zijn zelfs als de te tappen schroef dieper moet worden ingevoegd dan de lengte van de insert zelf.
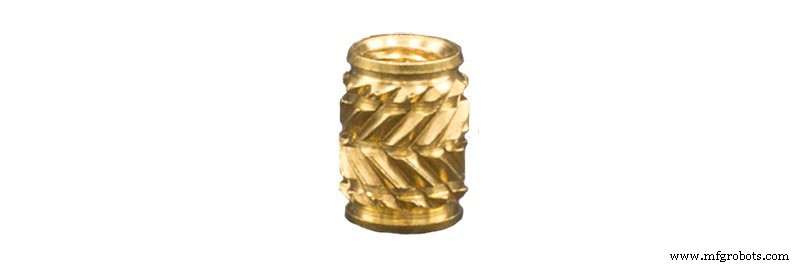
Afbeelding 2: Warmte-insert. Bron: Filament2print.
Druk (pers): Druk-inserts, of nieten, vereisen een gat met dezelfde diameter als de niet. Hun installatie is heel eenvoudig want, zoals elke niet, hoeven ze slechts ingedrukt te worden met een compressietool. Net als in het vorige geval, zal de insert in de juiste positie zijn wanneer de twee randen op hetzelfde niveau zijn. Het is heel belangrijk om te noteren dat tijdens de installatie, de inserts goed ingedrukt moeten worden, want de onderdelen kunnen in de buurt van de gaten vervormd raken.
Zelfsnijend: Voor bepaalde materialen gebruikt in SLS en hars 3D-printen die smelten bij zeer hoge temperaturen of geen stabiel gedrag vertonen wanneer verwarmd, zijn zelfsnijende inserts ideaal. Gekenmerkt door een inwendige en uwendige draad voor gemakkelijke installatie in het onderdeel, worden deze inserts geplaatst met een ensat-type draaigereedschap. Het onderdeel moet geproduceerd worden met een gat dat dezelfde nominale diameter heeft als de insert, aangezien deze inserts een draad in het plastic creëren tijdens de installatie, wat resulteert in een montage die aan veel grotere belasting blootgesteld kan worden vergeleken met warmte-inserts. Daarnaast zijn deze inserts van roestvrij staal, een materiaal dat zeer weerstandsfähig is tegen slijtage en agressieve omgevingen.
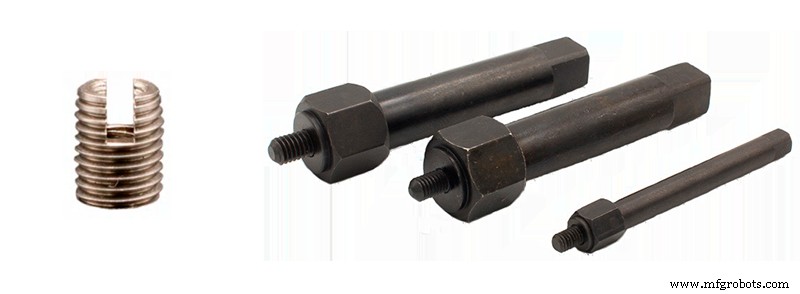
Afbeelding 3: Zelfsnijende insert en gereedschap. Bron: Filament2print.
Helicoil: Net als de zelfsnijende inserts, hebben helicoil inserts ook 2 draden en functioneren op dezelfde manier. Het gat in het werkstuk moet gedimensioneerd zijn volgens de standaard van de geselecteerde helicoil. Om de insert te passen, moet eerst de draad in het gat gecreëerd worden met een tap en daarna geïnstalleerd met een gereedschap. Ten slotte wordt de kleine flens aan de bodem van de insert, die fungeert als stop voor het installatiegereedschap, afgebroken. Hoewel het waar is dat deze inserts niet goedkoop zijn, zijn de uiterlijk en praktijkgebruik opmerkelijk.
Aanbevelingen
Met betrekking tot de diameter van de gaten, moet rekening gehouden worden met het feit dat bij het printen van het onderdeel er dimensionale variaties zullen zijn tussen het 3D-ontwerp en het onderdeel, daarom zal bij het ontwerpen van de gaten een tolerantie toegepast moeten worden. Daarnaast moet het gat lang genoeg zijn voor de installatie van de insert, ook rekening houdend met de extra lengte van de schroefuitsteeksel. Een ander aspect om rekening te houden met betrekking tot het ontwerp is de wanddikte; probeer waarden toe te passen die hoog genoeg zijn zodat bij het bewerken van het gat, dit niet in de invulling van het onderdeel komt.
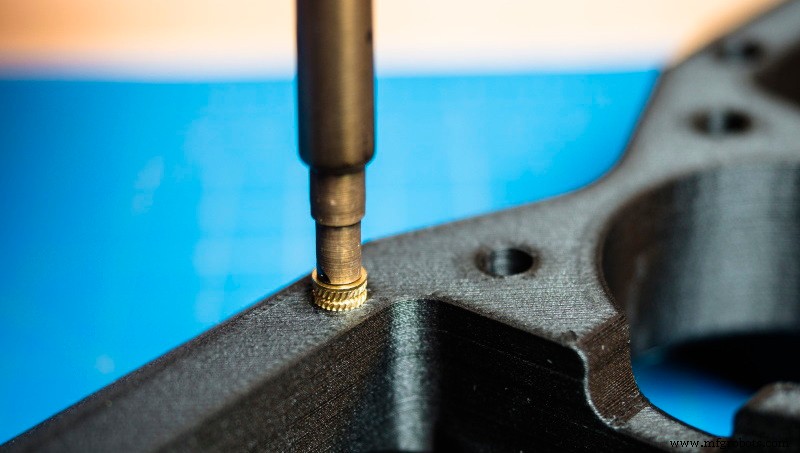 Afbeelding 4: Insertie van de insert door warmte. Bron: Markforged.
Wat de installatie betreft, is het heel belangrijk om bepaalde aspecten te garanderen zoals positionering en snelheid van de operatie. Zorg er altijd voor dat de insert, voor zover mogelijk, gecentreerd en loodrecht op het gat is. Dit geldt voor warmte-, druk- of gedraaide inserts, aangezien de insertie van de insert kan leiden tot cross-threading en schade aan de draad of zelfs resulteren in een daaropvolgende incorrecte insertie van de verbindingschroef. Rekening houdend met dat de onderdelen van plastic zijn en de insert een metaal element is, zal dit de installatiesnelheid beïnvloeden, aangezien de hardheid van het metaal de geprinte onderdelen kan beschadigen. Daarom moet de snelheid gecontroleerd worden om de wanden van het gat niet te beschadigen.
Zoals we weten, is 3D-printen in volle evolutie en oplossingen als deze zijn degenen die het verschil maken wanneer het gaat om het verkrijgen van onderdelen met grotere complexiteit en die nauwkeuriger reageren op de behoeften van de industrie.
3d printen
- Polyjet 3D-printen Beheersen: Precisie, Detail, en Veelzijdige Toepassingen
- Bioprinten Uitgelegd: Hoe 3D-printen Levende Weefsels & Toekomstige Organen Creëert
- 4D-printing uitgelegd: De toekomst van adaptieve, tijdsreactieve productie
- 3D-printmythes ontkracht: Drie veelvoorkomende misvattingen uitgelegd
- Hoe heat-set inserts te installeren voor sterke, betrouwbare 3D-geprinte draadgaten
- De ABC van 3D‑printing: Hoe Additieve Productie de Moderne Industrie Vormgeeft
- 3D-printen vs CNC-bewerking vergelijken: Wat is het beste voor je projecten?
- Metaal 3D-printen onder de knie: Een uitgebreide gids
- SLA 3D-printen Begrijpen: Proces, Voordelen en Toepassingen
- SLS 3D-printen begrijpen: Hoe selectieve lasersinteren duurzame onderdelen creëert
- Milieuvriendelijke Biologische Afbreekbare Materialen voor 3D-Printen: Duurzame Oplossingen