



3D-printen optimaliseren: Strategische pauzes, inlegsel en kleurovergangen
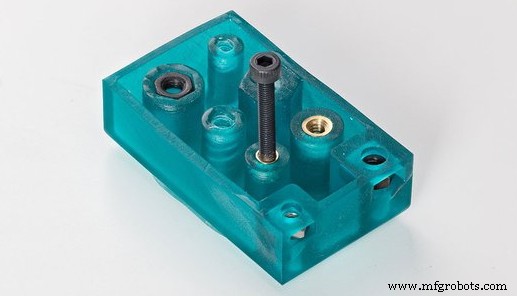
Wanneer een gebruiker van een 3D FDM-printer een gemiddeld kennisniveau bereikt, zoekt hij manieren om de complexiteit van zijn geprinte onderdelen te vergroten, zowel qua functionaliteit als afwerking. Hieronder volgen een reeks tips om de prestaties van een 3D-printer te verbeteren dankzij geprogrammeerde stoppen en metalen inlegsel.
Geprogrammeerde stop
De geprogrammeerde stop is een heel simpele actie die veel gebruikers niet durven uit te voeren. De eerste stap is om precies te weten op welke hoogte (in millimeters) u wilt stoppen met printen, uit welke reden dan ook. Afhankelijk van de gebruikte slicersoftware, kan dit direct gevonden worden (laagnummer X) of indirect (X mm). In het laatste geval moet u het laagnummer zoeken waar u wilt stoppen en dit vermenigvuldigen met de dikte van elke laag om de totale hoogte in millimeters te verkrijgen.
Eenmaal de totale hoogte bekend is, bijvoorbeeld 14 mm, zijn er twee manieren om de stop te programmeren: direct in de G-code of in de slicersoftware.
In de vroege tijd van 3D-printen werd de G-code van een onderdeel gewijzigd om een stop op de gewenste hoogte te programmeren. Hiervoor moet de gebruiker de laaghogte (Layer) zoeken en in de volgende regel van de code de opdracht M600 invoeren. Deze opdracht is de filamentwissel die voorgedefinieerd is in 3D-printers die Marlin of afgeleide firmware gebruiken.
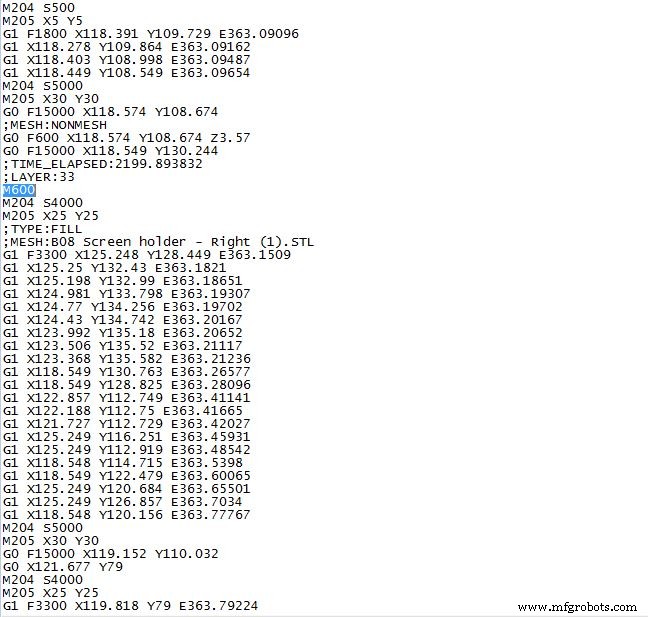
Afbeelding 1: G-code met M600-stop
Momenteel bestaat er een andere methode om op een veel eenvoudigere manier te stoppen. Slicersoftware zoals Cura heeft een plug-in om verschillende typen stops uit te voeren. Omdat deze manier heel gemakkelijk is, leggen de volgende alinea's de mogelijke typen stops uit.
Filamentwissel
De filamentwissel-stop is een ideale actie wanneer u onderdelen in meerdere kleuren wilt maken met een enkele extruder. De gebruiker moet echter rekening houden bij het ontwerpen dat dit alleen geldig is voor kleurveranderingen langs de Z-as en op verschillende laaghogtes. Om de filamentwissel te programmeren in Cura, ga naar "Extensies → Post-processing → G-code wijzigen" en selecteer "Filament wijzigen", waar u de laaghogte, de retractielengte en invoeging van het filament en de positie waar de hotend tijdens de stop moet bewegen, moet selecteren. Deze configuratie kan zo vaak herhaald worden als de gebruiker wenst.
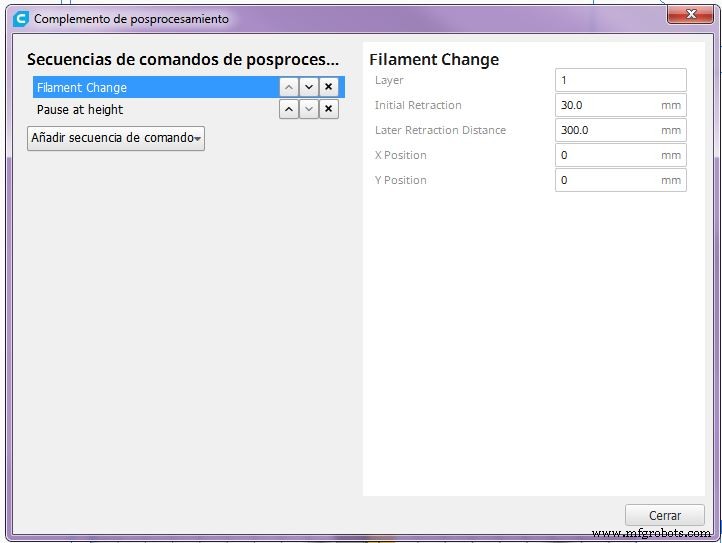
Afbeelding 2: Filament wisselen met Cura. Bron: Cura 3D
Stop op gewenste hoogte
Een stop op een bepaalde hoogte is erg handig om een element in het onderdeel te introduceren dat wordt geprint, zoals andere geprinte onderdelen, magneten of moeren. Het inbouwen van moeren in geprinte onderdelen is een zeer interessante en productieve actie bij het fabriceren van functionele onderdelen. Hiervoor moet het ontwerp rekening houden met de afmetingen van de moer (lengte tussen vlakken op de tweeassen), de benodigde vrijruimte van de behuizing en de plaatsingspositie van de moer zelf. Als de positie van de moer ruimtes zonder materiaal laat, wat veelvoorkomend is wanneer de moer niet parallel aan de printbasis wordt geplaatst, wordt aanbevolen om een onderdeel te printen dat erboven wordt geplaatst, wat ervoor zorgt dat de
vrije ruimte wordt ingevuld tot de laaghogte waar gestopt is. De volgende afbeelding toont wat hierboven uitgelegd is; het paarse deel is het basisonderdeel, het okerdeel is de moer en het blauwe deel is het geprinte onderdeel om de ongewenste ruimte te vullen.
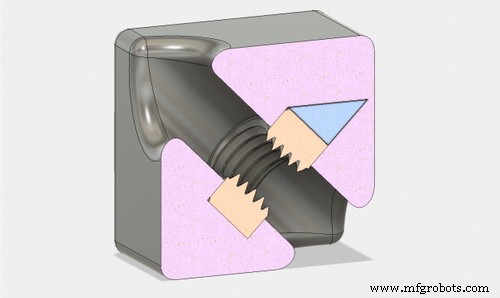
Afbeelding 3: Hoe een moer in een hellend vlak in te voegen. Bron: Markforged
Deze soort stop wordt in Cura geprogrammeerd in de sectie: "Extensies → Post-processing → G-code wijzigen" en selecteer "Pauze op hoogte". Zowel met dit type stop als met "Filamentwissel", stopt de 3D-printer met printen wanneer de geselecteerde hoogte bereikt is, tot de gebruiker het opnieuw start door op een van de knoppen op het scherm te drukken.
Metalen inlegsel
Een alternatief voor het inbouwen van moeren tijdens een print is het gebruik van metalen inlegsel. Ongeacht het type inlegsel, moet de gebruiker duidelijk zijn over de twee sleutelfactoren van inlegsel: trekweerstand en draaiweerstand. De trekweerstand is de weerstand van het inlegsel om zijn behuizing te verlaten wanneer de schroef wordt vastgedraaid. Deze waarde kan verhoogd worden door de lengte van het inlegsel te vergroten. De draaiweerstand is de weerstand van het inlegsel om op zichzelf te draaien bij het vastdraaien van de schroef. In dit geval neemt de weerstand toe met een groter gatdiameter. Een ander aspect dat in het algemeen in overweging genomen moet worden, is de benodigde diameter voor elk type en maat inlegsel, waarbij het raadzaam is de technische specificaties van de fabrikant te raadplegen voor de aanbevolen gatdiameter.
Met de bovenstaande punten duidelijk, zijn in 3D-printen twee typen inlegsel gebruikelijk: hitte-inlegsel met draad en zelfsnijende draadinlegsel.
Hitte-inlegsel met draad
Deze typen inlegsel worden gebruikt met thermoplastische materialen, die bij lage temperaturen smelten. De gebruikswijze is heel simpel en vereist alleen een hittestift of andere warmtebron, die door hete contact het inlegsel verwarmt. De geometrie van deze componenten is zo ontworpen dat wanneer het plastic van de wanden van het gat smelt, een sterke verbinding ontstaat, die voorkomt dat het eruit komt of op zichzelf draait.
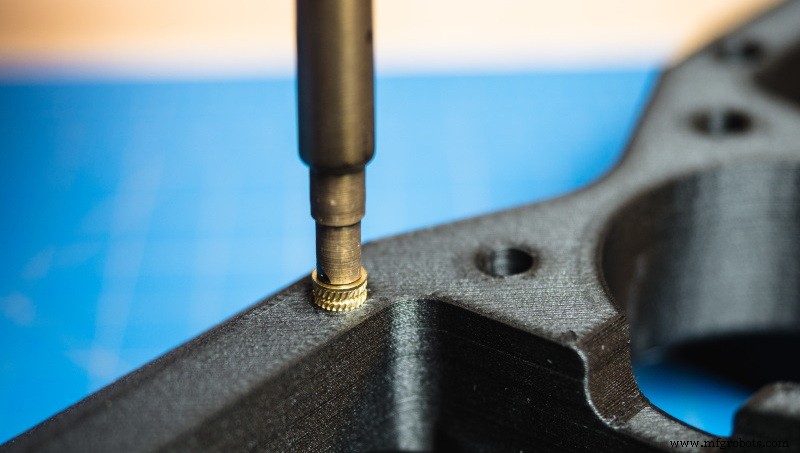
Afbeelding 4: Hitte-inlegsel invoegen. Bron: Markforged
Deze typen inlegsel zijn ideaal voor de meeste onderdelen en materialen die in 3D FDM-printen worden gebruikt.
Zelfsnijende draadinlegsel type Ensat
Bepaalde materialen die in 3D SLS- en harsprinten worden gebruikt, smelten bij hogere temperaturen of gedragen zich niet stabiel bij verwarming. In deze gevallen wordt aanbevolen zelfsnijende draadinlegsel (Ensat-bus) te gebruiken.
Deze type inlegsel stelt de verbinding door schroeven met hoge belastbaarheid en temperatuur toe. De kegelvorm aan de onderkant vergezeld door een snijgroef, creëert de draad automatisch in het gat. Om ze in te voegen, hebt u alleen een schroef met de binnenste diameter van het inlegsel en twee moeren nodig om een kontermoer te maken.
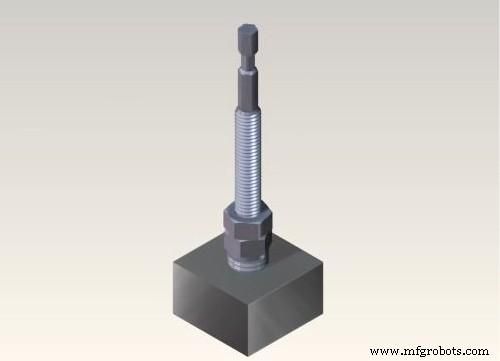
Afbeelding 5: Kontermoersysteem. Bron: Norelem
Voor deze twee typen inlegsel bestaat er ook een speciaal gereedschap, aanbevolen voor gebruikers die dit type proces gewoonlijk uitvoeren.
Conclusie
Door de bovenstaande adviezen te volgen, kan elke gebruiker van een 3D-printer zijn toepassingsgebied vergroten dankzij het vergroten van de functionaliteit van zijn onderdelen.
3d printen
- Hoe 3D-geprinte Kunststofonderdelen te Lassen en Lijmen voor Sterke, Precieze Assemblages
- 3D-printen en robotica samengevoegd: slimme fabriekoplossingen pionieren
- Hoe 3D-printen innovatie in Formule 1 drijft – 5 sleuteltrends
- Generatief ontwerp & 3D-printen: bouwen aan morgens productie
- FDM 3D-printen: ASA, PETG en PC filamenten vergeleken – Expert gids voor prestaties & toepassingen
- 4 Manieren Waarop 3D-Printen Onderhoud, Reparatie & Revisie Operaties Versnelt
- 3D-printing en mass customization: huidig landschap en toekomstige kansen
- Olie & Gas Revolutie: Hoe 3D-printen Efficiëntie en Duurzaamheid Drijft
- Hoe Additive Manufacturing de Geneeskunde en Tandheelkunde Revolutioneert
- Filamentdichtheid en -lengte begrijpen voor nauwkeurig 3D-printen
- 3D-printen & Prototyping bij Mar‑Bal: Composite innovatie versnellen