



Hoe heat-set inserts te installeren voor sterke, betrouwbare 3D-geprinte draadgaten
Gedraaide componenten in 3D-printen
Gedraaide connectoren, gaten, en geboute verbindingen zijn fundamenteel voor praktisch elk engineered onderdeel dat je produceert. Bij het werken met 3D-geprinte onderdelen, beïnvloedt de draadkwaliteit direct de montage-duurzaamheid. Traditionele kunststofdraden – ofwel geprint of hand-getapt – zijn gevoelig voor stripping en slijtage, terwijl metaaldraden de sterkte en levensduur leveren die vereist zijn voor hoogpresterende toepassingen. Metaal gedraaide inserts, typisch messing met voorgevormde binnen-draden, bieden een robuuste oplossing. Hun gekrulde exterieur oppervlak bindt met het omringende materiaal, weerstand biedend tegen uittrek- en torsion-krachten.
Voor thermoplast 3D-printen, zijn heat-set inserts de voorkeur. Tijdens installatie smelt het polymer en stroomt het om de insert, wat een lokaal versterkte binding creëert die uittrek- en torsion-ratings dramatisch verbetert ten opzichte van andere insert-typen.
U.S. Army Case Study
Lees ons nieuwste klantsuccesverhaal over een grote trainingsbasis voor het U.S. Army.
Ontwerpen voor en installeren van heat-set inserts
Wat je nodig hebt
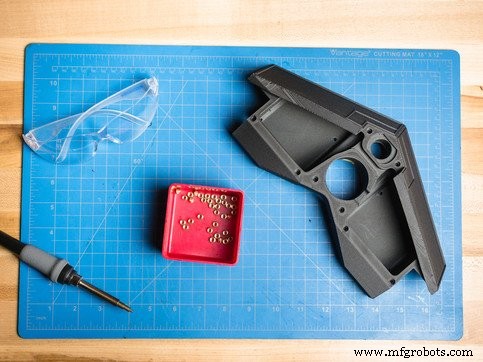
- 3D-geprint onderdeel met correct gegolfde gaten voor gedraaide inserts
- Geselecteerde heat-set gedraaide inserts
- Solderbout (650–750 °F / 343–399 °C)
- (Optioneel) Insert-installatietip voor de solderbout
1. Selecteer boutgrootte en corresponderende insert
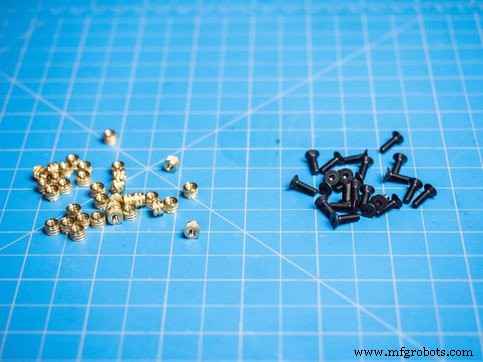
Kies de hardware die het onderdeel zal bevestigen. De insertgrootte hangt af van de dikte van materiaal rond de kaviteit; als minder dan 2 mm (0,078") materiaal overblijft, kies een kleinere insert. Controleer de aanbevolen kaviteitsafmetingen van de leverancier. In dit voorbeeld wordt een M3-insert gebruikt met de volgende specificaties:
- Gatdiepte (D): 3,8 mm
- Majore diameter (A): 5,31 mm
- Minore diameter (B): 5,1 mm
2. Schets het startpunt voor je gaten
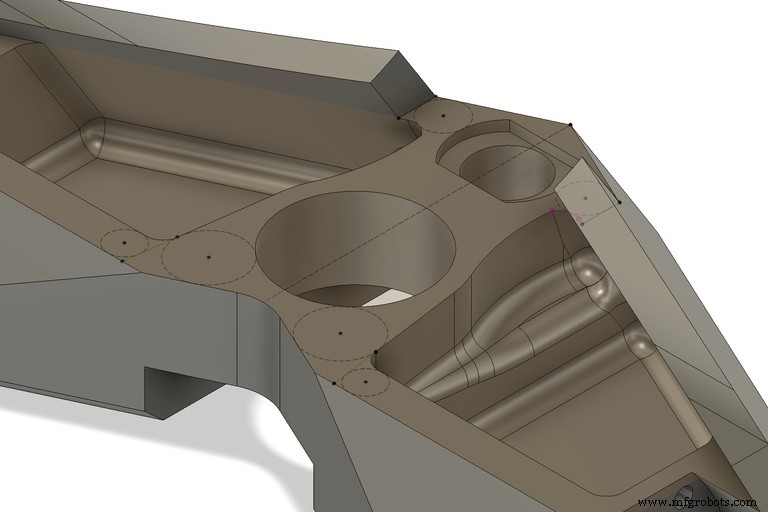
Gebruik de schets-tool van je CAD-programma om de exacte locatie van elk gat te markeren.
3. Maak een counterbored gat
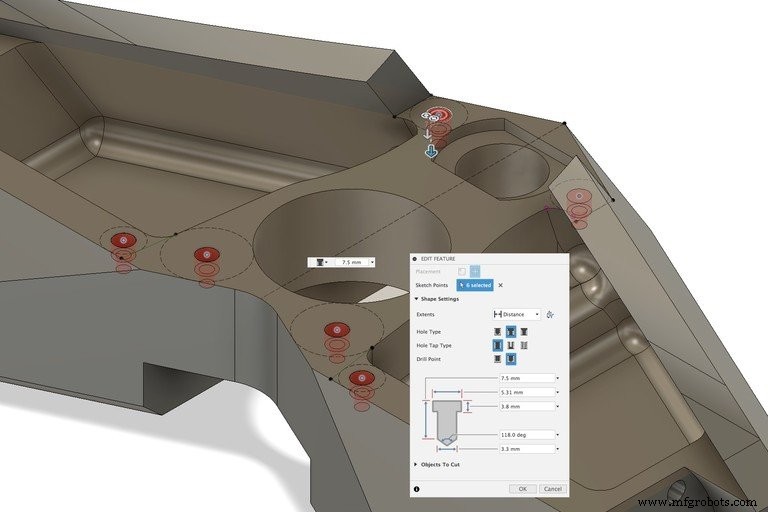
Met de Hole-tool, genereer een counterbore die overeenkomt met de insert's majore diameter (A) en aanbevolen diepte. Verleng het gat voorbij de counterbore-basis als een reliefgat voor schroef-ruimte nodig is.
4. Faseer de binnenste boorbedge
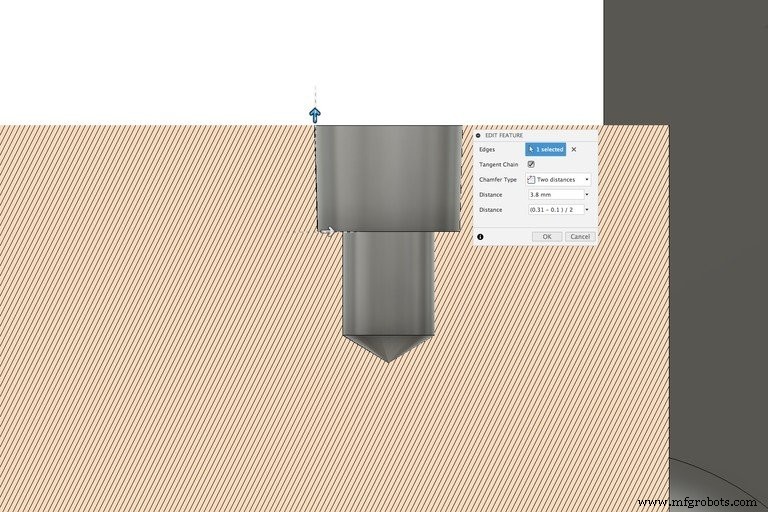
Pas een afstand-afstand fase toe op de onderste buitenste rand van de counterbore. Gebruik de counterbore-hoogte als eerste afstand en ">(A‑B)/2" als tweede afstand om de vereiste minores taper-diameter (B) te bereiken.
5. Print je onderdeel
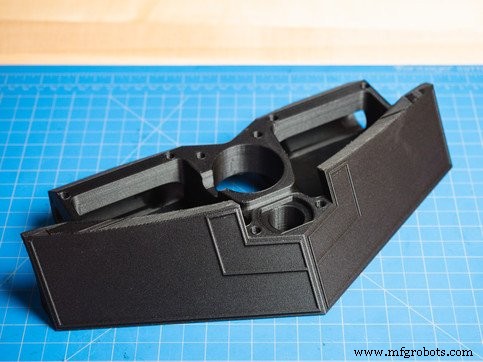
Print het onderdeel zodra het ontwerp gefinaliseerd is.
6. Verhit de solderbout
Zet de solderbout aan en laat het 650–750 °F (343–399 °C) bereiken. Dit temperatuurbereik smelt de thermoplast zonder het materiaal te degraderen.
7. Druk elke insert in zijn kaviteit
Plaats de insert gecentreerd op zijn kaviteit. Lijn de bouttip uit met het centrum van de insert en oefen zachte druk uit. Naarmate de insert opwarmt, smelt het plastic en stroomt het, wat de insert in de kaviteit laat zakken. Houd de bout in contact tot de insert volledig gezeten is en de top van het onderdeel vlak is met de kop van de insert. Voor grotere inserts, laat een iets langere verhitttijd toe.
8. Laat het onderdeel afkoelen
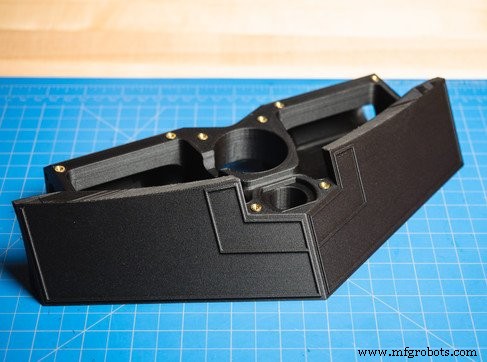
Naarmate alle inserts gezeten zijn, laat het onderdeel een paar minuten afkoelen. Dit zorgt ervoor dat het polymer volledig om de insert stelt. Gebruik deze tijd om eventuele inserts die niet correct gezeten zijn, aan te passen.
Gedraaide verbindingssterkte verbeteren
Hoewel heat-set inserts uitstekende uittrekweerstand bieden, kan het plaatsen ervan op het tegenoverliggende vlak van het onderdeel de belastbaarheid verder verhogen. Wanneer de insert belast wordt, bindt de taper met de counterbore's taper, wat krachten meer gelijkmatig verdeelt. Het toevoegen van continue vezelversterking rond de kaviteit versterkt dit effect door wanddeformatie onder belasting te voorkomen.
Neem contact op voor een gratis steekproef om de sterkte en duurzaamheid van onze materialen te evalueren.
Volg ons op Facebook, Twitter, Instagram, en LinkedIn voor de laatste updates.
3d printen
- Insert moulding vs. Overmoulding: De juiste kunststof fabricagetechniek kiezen
- Insert moulding uitgelegd: Efficiëntie verhogen & kosten verlagen in multi-materiaal productie
- Carl Calabria's expertgids voor het installeren van inserts op de Mark One 3D-printer
- Thermisch management optimaliseren: Geavanceerd warmtewisselaar PCB-ontwerp
- Warmtebehandeling Beheersen: Harden & Aanlaten van Gereedschapsstaal
- 5 Belangrijke Voordelen van Kunststof Scharnieren voor Moderne Toepassingen
- Zetschroeven Uitgelegd: Ontwerp, Verschillen en Toepassingen
- Een Freesmachine Omzetten In Een Draaibank: Eenvoudige Stappen Voor Metaalbewerkers
- Titaniumlegering warmtebehandeling: optimalisatie van sterkte, stabiliteit en procescontrole
- Titanium warmtewisselaars: superieure prestaties voor energie en maritieme toepassingen
- C# using-statements: imports, aliasen en static directives