



Open vs gesloten 3D-printers: Passieve & actieve kamerkoeling uitgelegd
Alle kunststoffen, wanneer geëxtrudeerd bij hoge temperatuur, ondergaan een krimp tijdens afkoeling die tussen 0,3% en 4% kan liggen. Deze krimp kan vervormingen veroorzaken, als de afkoeling niet glad en homogene is, wat leidt tot problemen zoals warping, delaminatie van lagen of dimensionale vervormingen van het onderdeel.
Materiaal | % krimp tijdens afkoeling |
|---|---|
PLA | 0,3 - 0,5 |
PETG | 0,2 - 1,0 |
Nylon 12 | 0,7 - 2,0 |
Nylon 6-6 | 0,7 - 3,0 |
ABS | 0,7 - 1,6 |
ASA | 0,4 - 0,7 |
PP | 1,0 - 3,0 |
HIPS | 0,2 - 0,8 |
PC/ABS | 0,5 - 0,7 |
Vezel-versterkt nylon | 0,5 - 1,0 |
PEEK | 1,2 - 1,5 |
Vezel-versterkt PEEK | 0,5 - 0,8 |
PVDF | 2,0 - 4,0 |
Tabel 1. Percentage krimp van diverse kunststoffen gebruikt in FFF 3D-printen. Bron: SpecialChem.com
Om dit probleem te voorkomen, moet de temperatuur rond het onderdeel ideaal iets lager zijn dan de glasovergangstemperatuur (Tg) van het materiaal gedurende het hele printproces, en langzaam gedaald worden naar kamertemperatuur na het printen.
Materiaal | Tg (ºC) | Printtemperatuur (ºC) |
|---|---|---|
PLA | 40 - 60 | 190 - 215 |
PETG | 75 - 85 | 220 - 260 |
Nylon 12 | 55 - 65 | 260 - 290 |
Nylon 6-6 | 75 - 85 | 255 - 280 |
ABS | 90 - 100 | 220 - 240 |
ASA | 90 - 100 | 240 - 260 |
HIPS | 80 - 90 | 210 - 240 |
PC/ABS | 100 - 150 | 270 - 285 |
PEEK | 140 - 160 | 380 - 400 |
PEI | 190 - 210 | 350 - 400 |
Tabel 2: Tg en printtemperatuur van diverse filaments. Bron: Filament2print
Die materialen die lage krimppercentages lijden (minder dan 0,5%) vereisen geen verwarmen van de omgeving van het onderdeel, aangezien de krimpeffecten praktisch verwaarloosbaar zijn, dus kunnen ze perfect geprint worden op open 3D-printers, zelfs grote onderdelen. Deze materialen zijn voornamelijk PLA en de meeste PETG-filaments (maar niet andere copolyesters zoals PET of CPE), evenals hun derivaten.
Het is mogelijk om materialen met hogere krimppercentages op open printers te printen, maar deze mogelijkheid is beperkt tot kleine onderdelen, dus met dit type materialen is het raadzaam gesloten printers of printers met een actief verwarmde kamer te gebruiken.
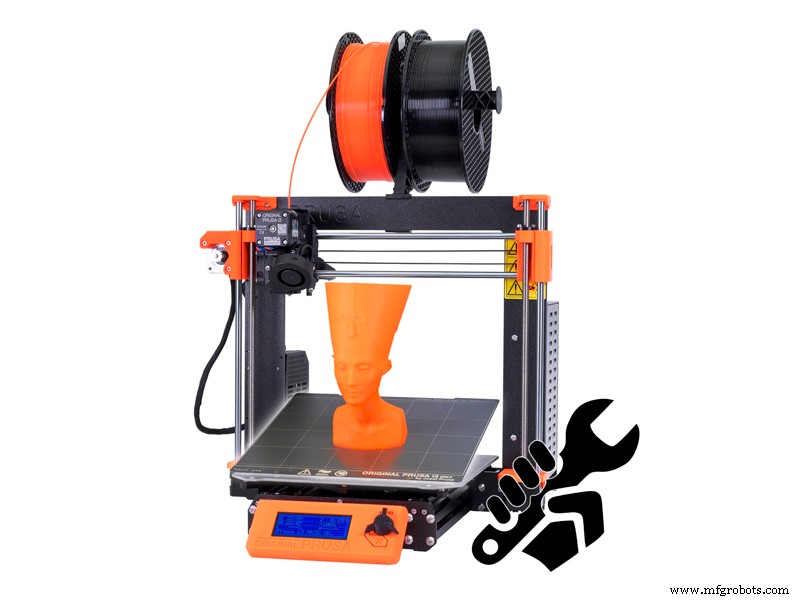
Afbeelding 1: Een open 3D-printer. Bron: Prusa3D
Open printers worden voornamelijk aanbevolen voor het printen van PLA, PETG en flexibele filaments.
Gesloten printers of printers met een passief verwarmde kamer
Gesloten printers zijn die welke een volledig afgeschermd printgebied hebben. Sommige fabrikanten gebruiken de term passief verwarmde kamer, omdat ze de warmte die gegenereerd wordt door het printplatform accumuleren.
De interne temperatuur die deze printers kunnen bereiken varieert sterk van de ene printer naar de andere afhankelijk van het materiaal waaruit ze gemaakt zijn, hun volume, de temperatuur van het printplatform, de kwaliteit van de isolatie en de temperatuur van de ruimte waar ze zich bevinden. Over het algemeen zijn de bestekwaliteitsprinters in staat om temperaturen tussen 45°C en 65°C maximaal te bieden.
Hoewel deze temperaturen niet erg hoog zijn, liggen ze dicht bij de Tg van materialen zoals Nylon, ABS of ASA, wat ze makkelijker te printen maakt en de productie van grotere onderdelen toestaat. Hoewel deze typen printers de print van deze typen materialen aanzienlijk verbeteren, kunnen ze mislukken met grote volume onderdelen. Deze printers worden aanbevolen voor het printen van kleine tot middelgrote onderdelen in PETG, ABS, ASA, Nylon of HIPS.
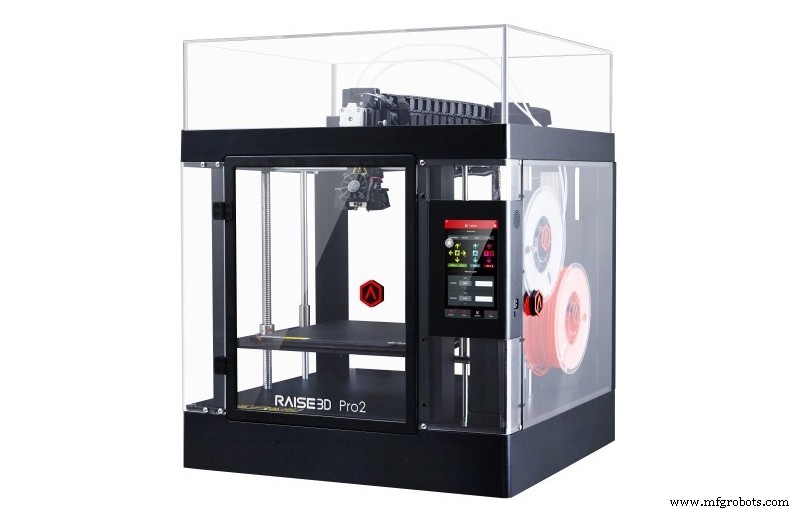
Afbeelding 2: Een 3D-printer met een passief verwarmde kamer. Bron: Raise3D
Over het algemeen is het niet raadzaam PLA in dit type printers te gebruiken wanneer ze volledig gesloten zijn, aangezien de gegenereerde warmte de Tg van het filament kan overschrijden, wat ertoe leidt dat het verzacht in de hotend en een verstoping veroorzaakt.
Gesloten printers met een actief verwarmde kamer
Dit zijn 3D-printers in staat om de temperatuur binnen de kamer te controleren. Ze zijn meestal complexer en duurder dan de vorige. Ze incorporeren ook hoge-temperatuur hotends (400°C - 500°C) en vloeistofkoelsystemen.
Er zijn twee typen: hoge temperatuur en lage temperatuur.
Laagtemperatuur verwarmde kamer
Laagtemperatuur actief verwarmde kamer printers staan meestal gecontroleerde maximumtemperaturen toe tussen 80°C en 120°C. Deze printers zijn ontworpen voor de productie van hoge kwaliteit, grote ASA, ABS, Nylon of PC onderdelen.
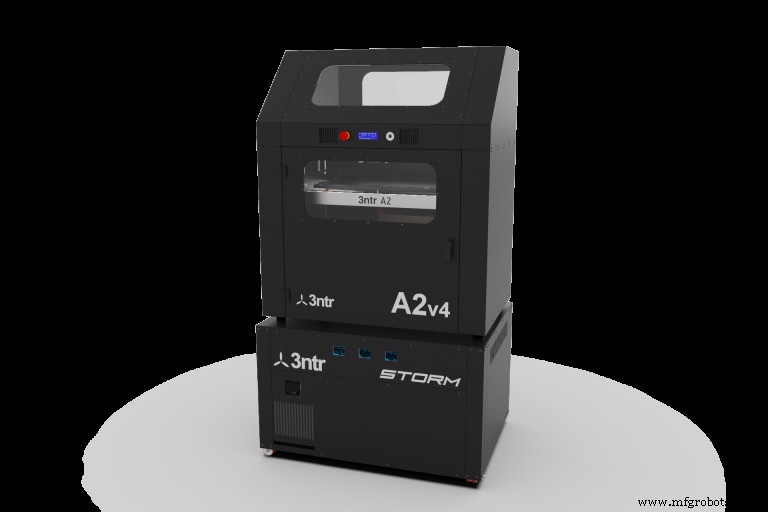
Afbeelding 3: Een 3D-printer met een laagtemperatuur verwarmde kamer. Bron: 3ntr
Hoewel deze typen 3D-printers soms geadverteerd worden als compatibel met PEEK, zijn ze meestal niet compatibel met alle typen PEEK, alleen met sommige laagtemperatuur PEKK, en altijd beperkt tot kleine onderdelen.
Deze typen 3D-printers zijn ideaal voor het produceren van ABS, ASA, Nylon en PC onderdelen die goede dimensionale stabiliteit en lage vervormingen vereisen, wat ze de beste optie maakt bij het produceren van technische onderdelen of functionele componenten met deze materialen.
Hoge temperatuur verwarmde kamer
Over het algemeen staan ze temperaturen in het bereik van 160°C - 180°C toe te controleren. Deze printers zijn specifiek ontworpen voor de productie van onderdelen in PEEK, PEKK en PEI, dus het is niet gebruikelijk om andere typen materialen te gebruiken. Deze apparatuur is duur en vereist gespecialiseerd en getraind personeel voor het gebruik.
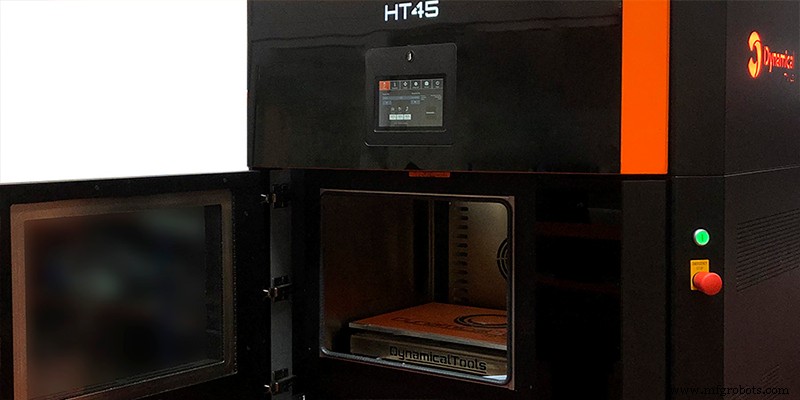
Afbeelding 4: Een 3D-printer met een hoge temperatuur verwarmde kamer. Bron: Dynamical3D
Bij het selecteren van een type printer, is het heel belangrijk om vooraf te bepalen welk type onderdelen en materialen gebruikt zullen worden.
Deze gids bespreekt de concepten op algemene wijze en richt zich niet op een specifiek merk of model, hoewel ze op een gegeven moment genoemd kunnen worden. Er kunnen belangrijke verschillen zijn in kalibratie- of aanpassingsprocedures tussen verschillende merken en modellen, dus het wordt aanbevolen de handleiding van de fabrikant te raadplegen voor het lezen van deze gids.
3d printen
- 3D-print Mythes Ontkracht: Sterkte, Kosten, Bruikbaarheid en Volume Uitgelegd
- Hobbyist vs Professionele 3D‑printers: De Juiste Machine Kiezen voor Uw Behoeftes
- Wittmann Battenfeld Annuleert Tweejaarlijkse Open Huis & Technisch Symposium Vanwege COVID-19
- Actieve vs. passieve elektronische componenten: hun rollen begrijpen
- De juiste industriële printer kiezen: Thermisch, Laser, en Inkjet uitgelegd
- Actieve vs Passieve RFID voor Activatracking: 2021 Expert Gids
- 5 Kerninzichten: Actieve RFID & Real-Time Location Systems
- Hoe open source innovatie drijft in het Internet of Things
- Naadloze Betalingsorchestratie & Open Banking: Een Geïntegreerde Oplossing voor Moderne Merchants
- Ontdek de Open Banking & Open Finance Revolutie: Financiële Innovatie Empowern
- Open Source drijft de opkomst van IoT en Edge Computing