



Metaal 3D-printen onder de knie: Een uitgebreide gids
3D-printen of CNC? Vind de beste technologie om je metaalonderdelen te produceren: Download onze gids over het produceren van metaalonderdelen
SLM & DMLS: wat is het verschil?
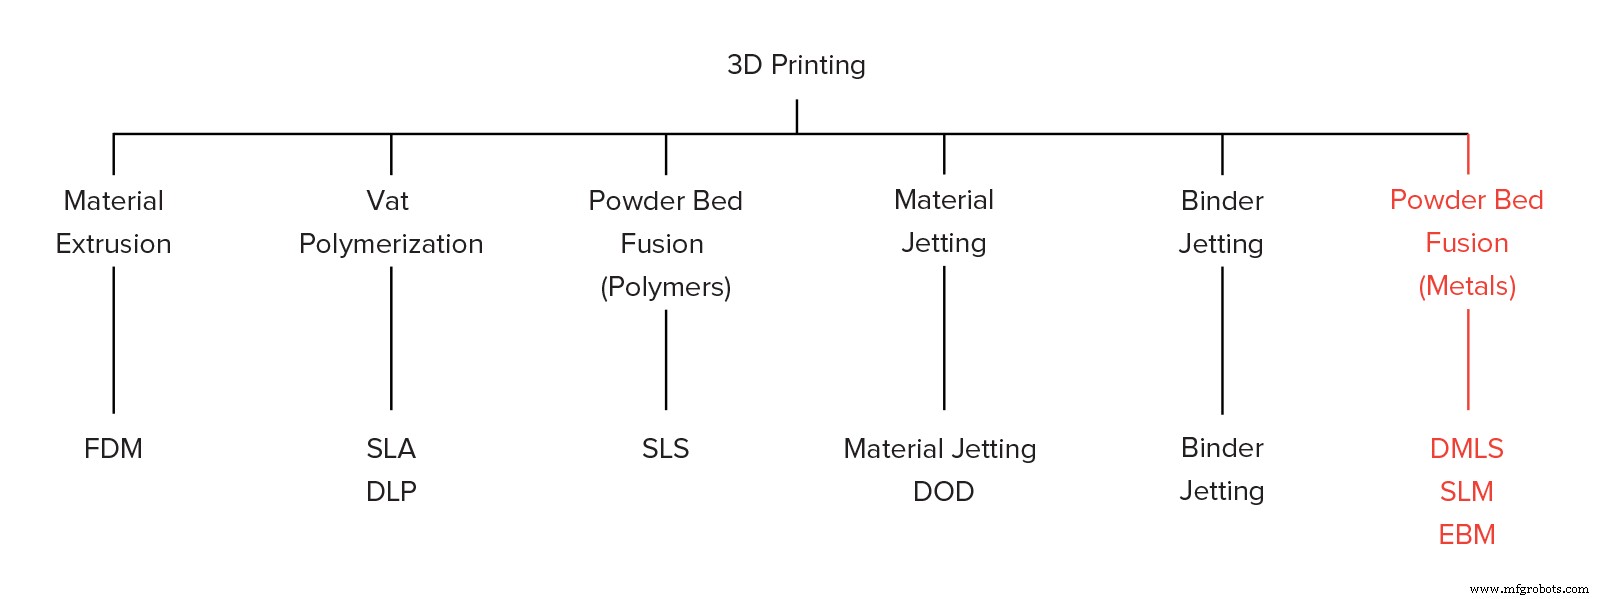
Selective Laser Melting (SLM) en Direct Metal Laser Sintering (DMLS) zijn twee metaal-additieve productieprocessen die tot de poederbed-fusie 3D-printfamilie behoren. De twee technologieën hebben veel overeenkomsten: beide gebruiken een laser om de metaalpoederdeeltjes selectief te scannen en te smelten (of te sinteren), ze aan elkaar te binden en een onderdeel laag voor laag op te bouwen. Ook zijn de materialen die in beide processen gebruikt worden, metalen die in granulaire vorm komen.
De verschillen tussen SLM en DMLS komen neer op de fundamenten van het deeltjesbindingsproces (en ook octrooien): SLM gebruikt metaalpoeders met een enkele smelttemperatuur en smelt de deeltjes volledig, terwijl in DMLS het poeder samengesteld is uit materialen met variable smeltpunten die op moleculair niveau fuseren bij verhoogde temperaturen.
Essentieel:
SLM produceert onderdelen uit een enkel metaal, terwijl DMLS onderdelen produceert uit metaalalliages.
Zowel SLM als DMLS worden in industriële toepassingen gebruikt om eindgebruiks-engineeringproducten te creëren. In dit artikel gebruiken we de term metaal 3D-printen om beide processen in het algemeen te verwijzen en beschrijven we de basismechanismen van het fabricageproces die noodzakelijk zijn voor ingenieurs en ontwerpers om de voordelen en beperkingen van de technologie te begrijpen.
Er zijn andere additieve productieprocessen die gebruikt kunnen worden om dichte metaalonderdelen te produceren, zoals Electron Beam Melting (EBM) en Ultrasonic Additive Manufacturing (UAM). Hun beschikbaarheid en toepassingen zijn beperkt, dus ze worden hier niet gepresenteerd. Klik hier voor meer informatie over metaal Binder Jetting.
Hoe werkt metaal 3D-printen?
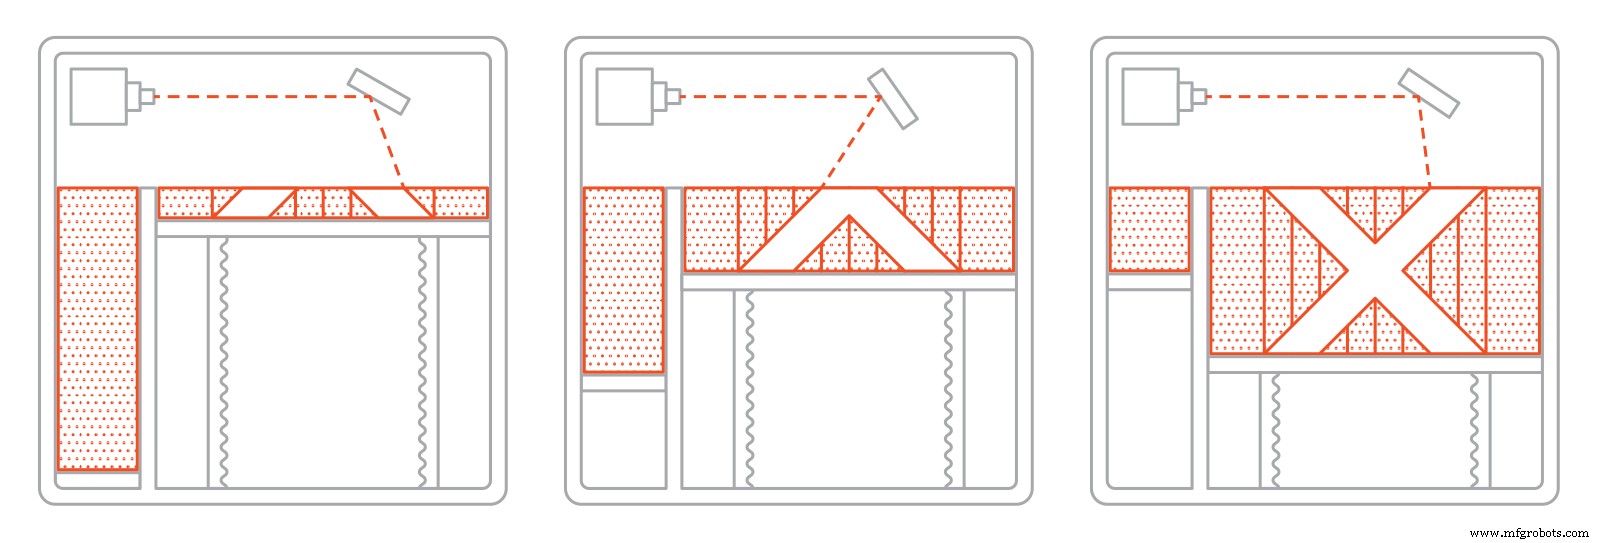
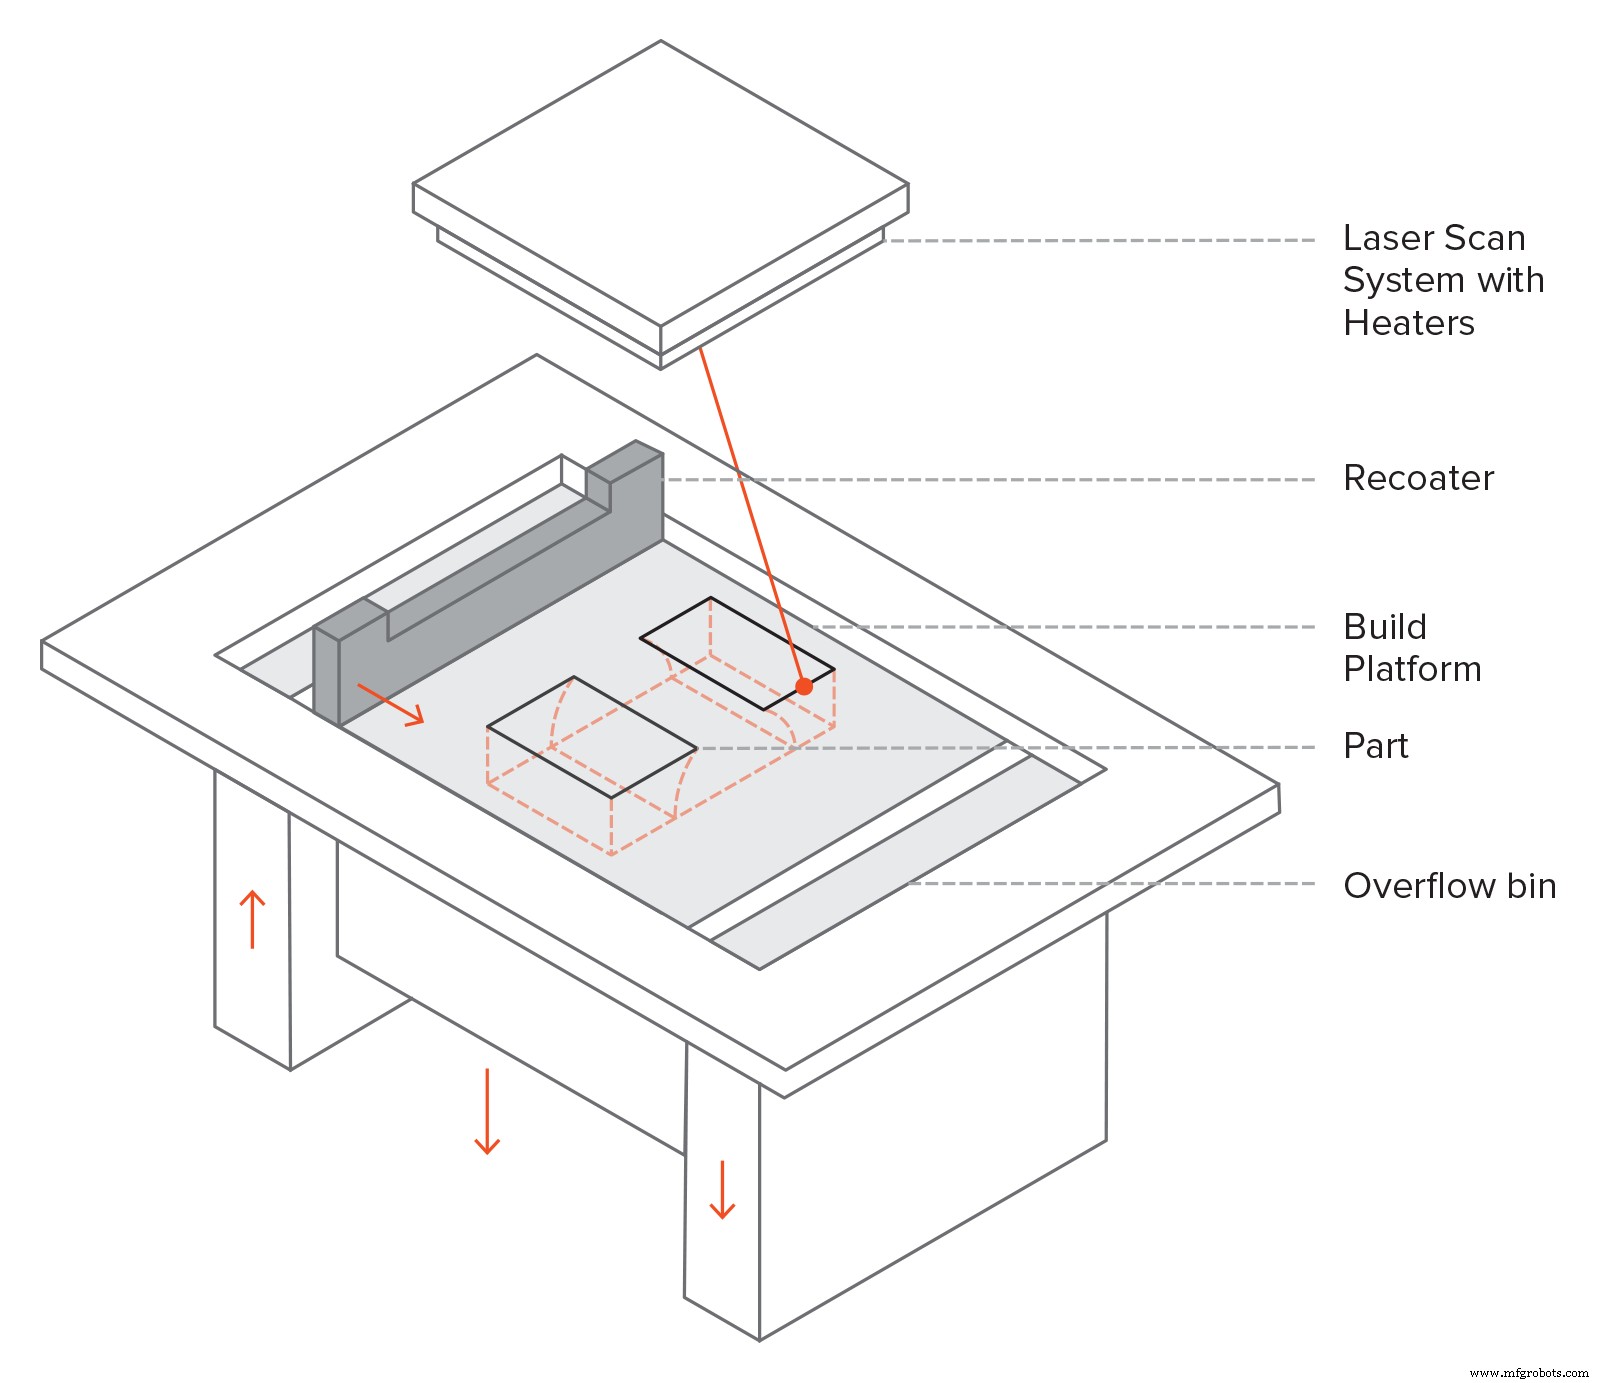
Het basisfabricageproces voor SLM en DMLS is erg vergelijkbaar. Hier is hoe het werkt:
- De bouwkamer wordt eerst gevuld met inert gas (bijvoorbeeld argon) om de oxidatie van het metaalpoeder te minimaliseren en vervolgens wordt het verwarmd tot de optimale bouwtemperatuur.
- Een dunne laag metaalpoeder wordt over het bouwplatform verspreid en een hoogvermogen laser scant de doorsnede van het component, het smelten (of fuseren) van de metaaldeeltjes samen en het creëren van de volgende laag. Het hele modelgebied wordt gescand, dus het onderdeel wordt volledig solid gebouwd.
- Wanneer het scanningsproces voltooid is, beweegt het bouwplatform omlaag met één laagdikte en de recoater verspreidt een andere dunne laag metaalpoeder. Het proces wordt herhaald tot het hele onderdeel compleet is.
Wanneer het bouwproces voltooid is, zijn de onderdelen volledig ingehuld in het metaalpoeder. In tegenstelling tot polymer poederbed-fusieprocessen (zoals SLS), zijn de onderdelen bevestigd aan het bouwplatform door ondersteuningsstructuren. Ondersteuning in metaal 3D-printen wordt gebouwd met hetzelfde materiaal als het onderdeel en is altijd vereist om de verbuiging en vervorming te minimaliseren die kunnen optreden door de hoge verwerkingstemperaturen.
Wanneer de bak afkoelt tot kamertemperatuur, wordt het overtollige poeder handmatig verwijderd en worden de onderdelen typisch warmtebehandeld terwijl ze nog steeds bevestigd zijn aan het bouwplatform om eventuele resterende spanningen te verlichten. Vervolgens worden de componenten losgemaakt van de bouwplaat via snijden, bewerken of draaderosie en zijn ze klaar voor gebruik of verdere na-bewerking.
Verhoog je 3D-printontwerpkennis: Krijg een gratis 3D-print ontwerp regels poster
Kenmerken van SLM & DMLS
Printerparameters
In SLM en DMLS zijn bijna alle procesparameters ingesteld door de machinefabrikant. De laaghogte die in metaal 3D-printen gebruikt wordt, varieert tussen 20 tot 50 micron en hangt af van de eigenschappen van het metaalpoeder (vloeibaarheid, deeltjesgrootteverdeling, vorm, etc.).
De typische bouwgrootte van een metaal 3D-printsysteem is 250 x 150 x 150 mm, maar grotere machines zijn ook beschikbaar (tot 500 x 280 x 360 mm). De dimensionale nauwkeurigheid die een metaal 3D-printer kan bereiken, is ongeveer ± 0.1 mm.
Metaalprinters kunnen gebruikt worden voor kleine series productie, maar de mogelijkheden van metaal 3D-printsystemen lijken meer op de batch-productiemogelijkheden van FDM- of SLA-machines dan die van SLS-printers: ze zijn beperkt door het beschikbare printoppervlak (XY-richting), aangezien de onderdelen bevestigd moeten zijn aan het bouwplatform.
Het metaalpoeder in SLM en DMLS is hoogst herbruikbaar: typisch minder dan 5% wordt verspild. Na elke print wordt het ongebruikte poeder verzameld, gezeefd en vervolgens aangevuld met vers materiaal tot het vereiste niveau voor de volgende build.
Afval in metaalprinten komt wel in de vorm van ondersteuningsstructuren, die cruciaal zijn voor de succesvolle voltooiing van een build, maar de hoeveelheid benodigd materiaal (en de kosten) drastisch kunnen verhogen.
Laagadhesie
Metaal SLM en DMLS-onderdelen hebben bijna isotrope mechanische en thermische eigenschappen. Ze zijn solid met zeer weinig interne porositeit (minder dan 0.2 - 0.5% in de as-geprinten toestand en bijna nul na thermische verwerking).
Metaalgeprinte onderdelen hebben hogere sterkte en hardheid en zijn vaak buigzamer dan onderdelen die geproduceerd worden met een traditionele methode. Echter, ze zijn vatbaarder voor vermoeidheid.
Als voorbeeld, bekijk de mechanische eigenschappen van het AlSi10Mg EOS metaal 3D-printalliage en het A3360 diegietalliage. Deze twee materialen hebben een zeer vergelijkbare chemische samenstelling, hoog in silicium en magnesium. De geprinte onderdelen hebben superieure mechanische eigenschappen en hogere hardheid vergeleken met het gewalste materiaal.
Vanwege de granulaire vorm van het onverwerkte materiaal, is de as-gebouwde oppervlakteruwigheid (Ra) van een metaal 3D-geprint onderdeel ongeveer 6 - 10 μm. Deze relatief hoge oppervlakteruwigheid kan de lagere vermoeidheidssterkte deels verklaren.
| AlSi10Mg (3D-printalliage) | A360 (Diegietalliage) | |
|---|---|---|
| Strekgrens (0.2% rek) * | XY: 230 MPa Z: 230 MPa | 165 MPa |
| Treksterkte * | XY: 345 MPa Z: 350 MPa | 317 MPa |
| Modulus * | XY: 70 GPa Z: 60 GPa | 71 GPa |
| Rek bij breuk * | XY: 12% Z: 11% | 3.5% |
| Hardheid ** | 119 HBW | 75 HBW |
| Vermoeidheidssterkte ** | 97 MPa | 124 MPa |
* : Warmtebehandeld: geanneald bij 300°C voor 2 uur
** : Getest op as-gebouwde monsters
Ondersteuningsstructuur & onderdeeloriëntatie
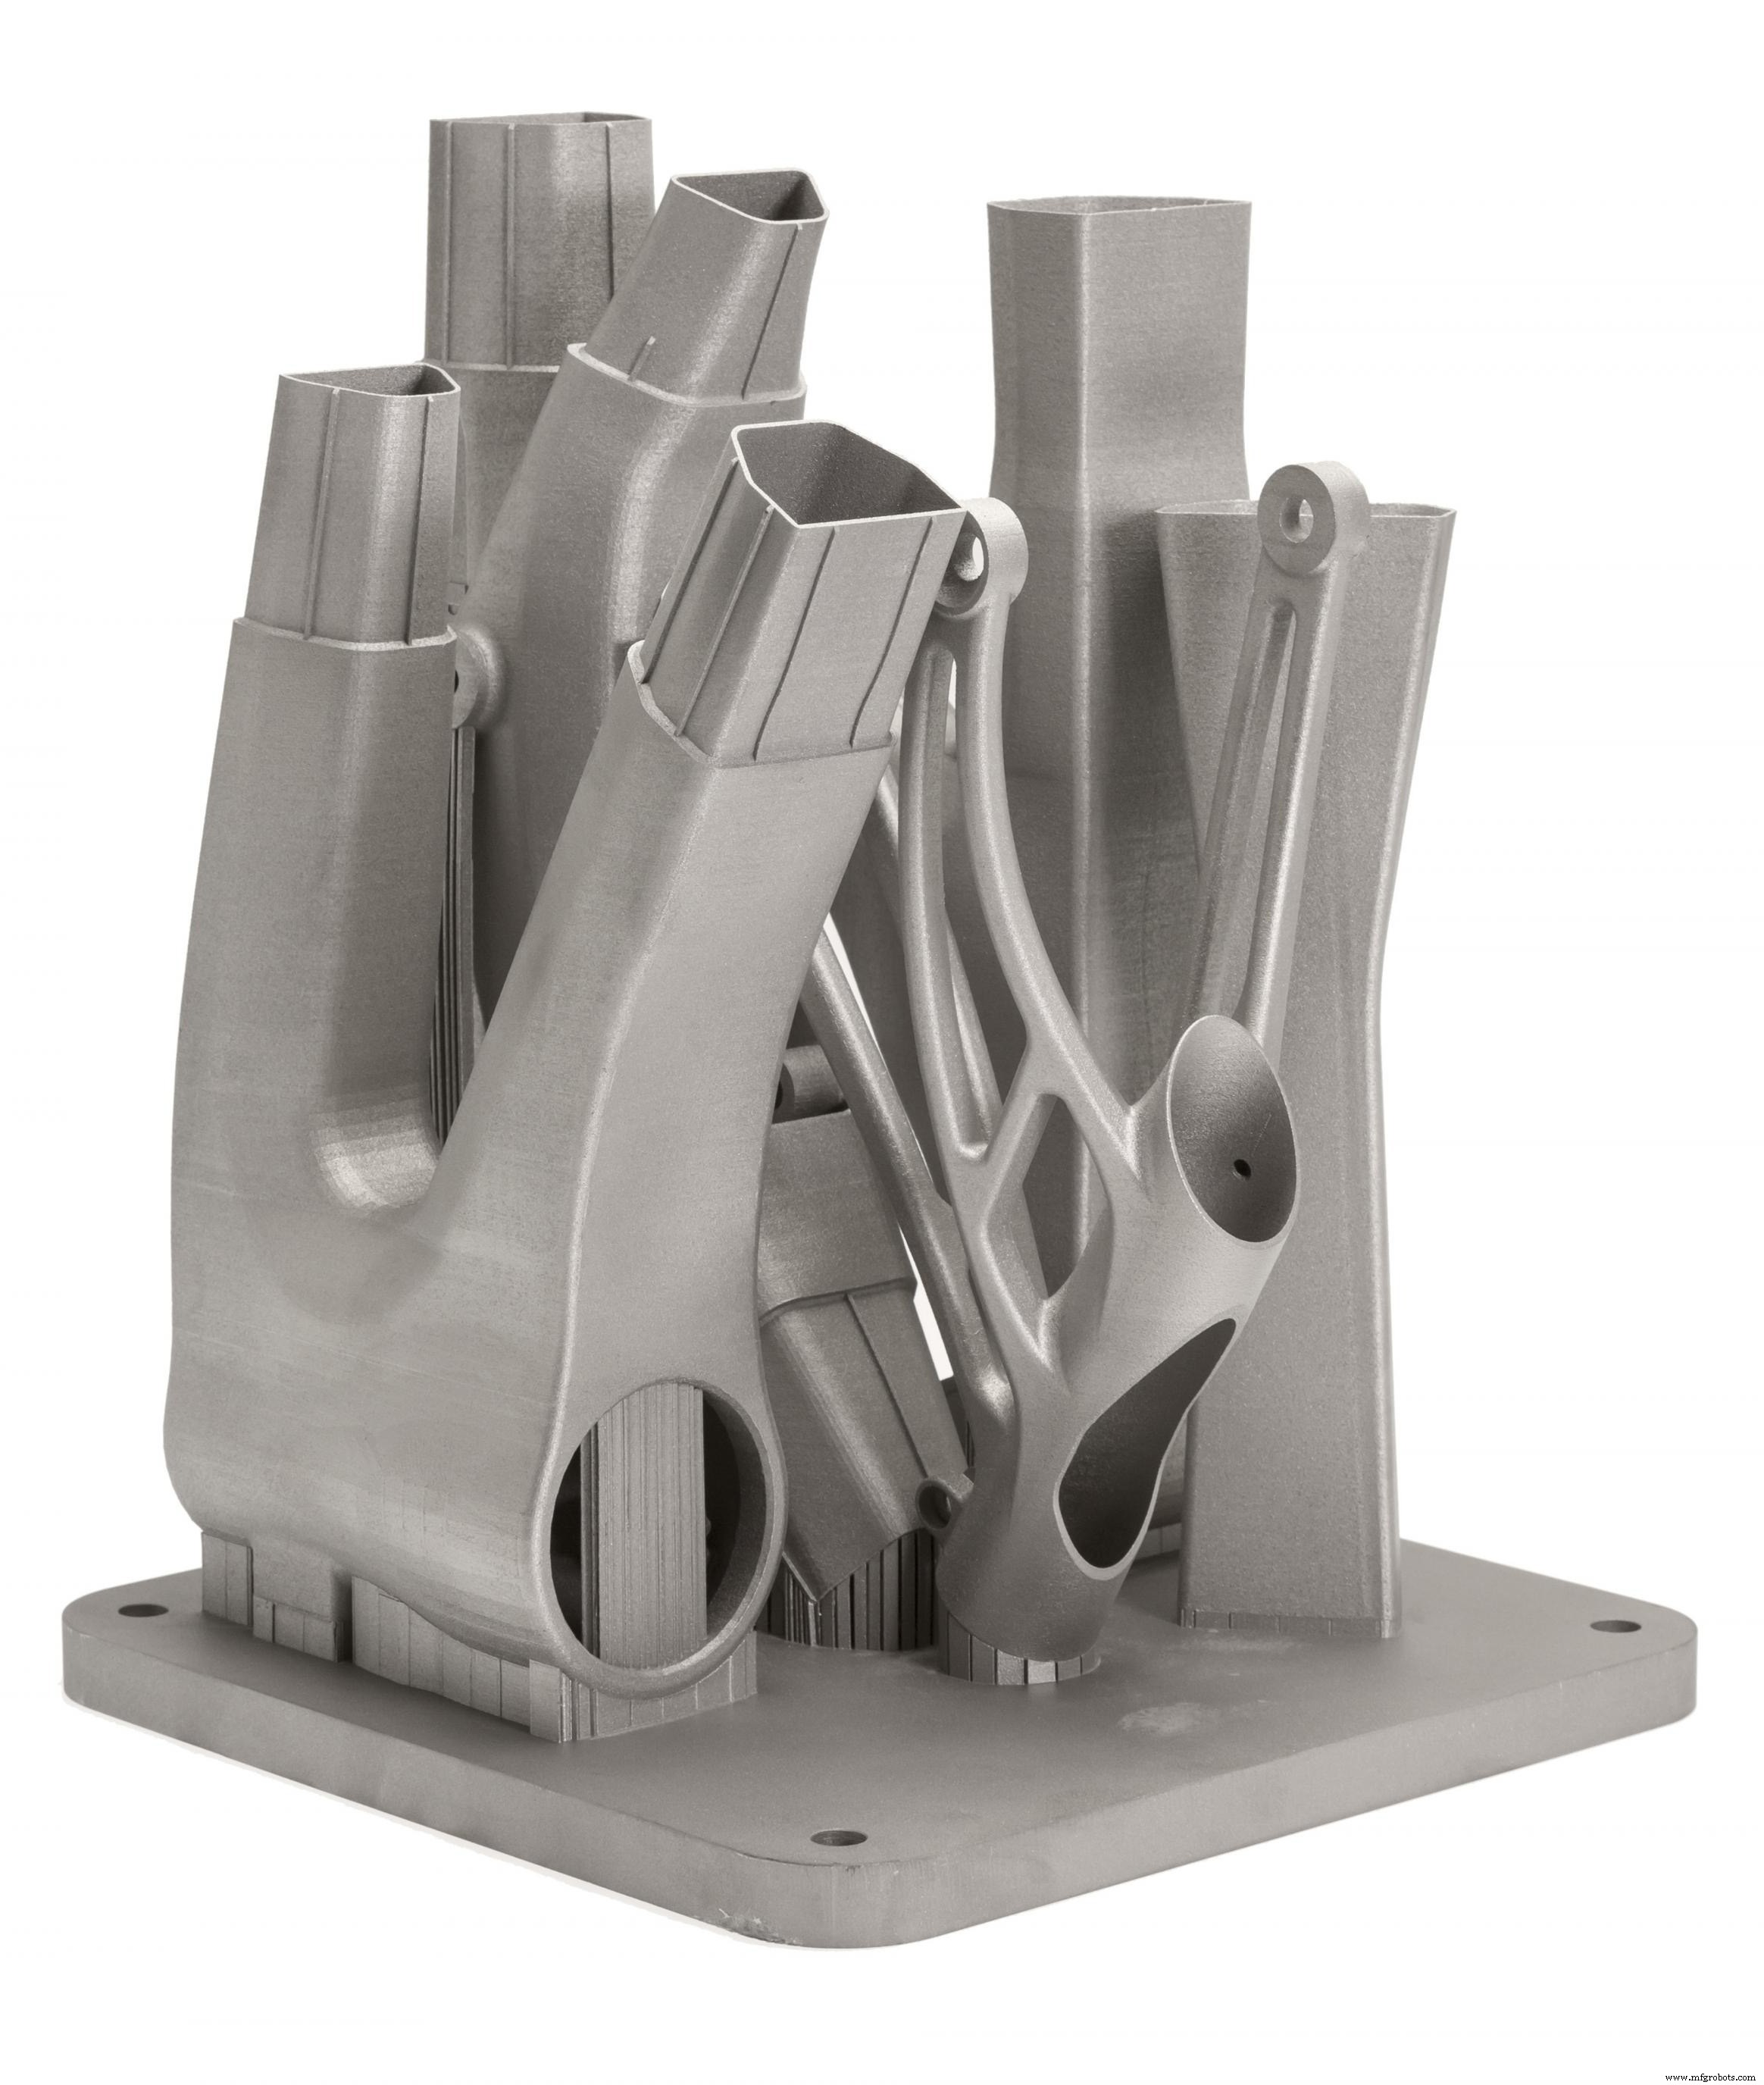
Ondersteuningsstructuren zijn altijd vereist in metaalprinten, vanwege de erg hoge verwerkingstemperatuur en ze worden meestal gebouwd met een roosterpatroon.
Ondersteuning in metaal 3D-printen dient 3 verschillende functies:
- Ze bieden een geschikt platform voor de volgende laag om op te bouwen.
- Ze ankeren het onderdeel aan de bouwplaat en voorkomen verbuiging.
- Ze fungeren als warmte-afvoer, trekken warmte van het onderdeel af en laten het afkoelen op een meer gecontroleerde snelheid.
Onderdelen worden vaak onder een hoek georiënteerd om de kans op verbuiging te minimaliseren en de onderdeelsterkte in kritieke richtingen te maximaliseren. Echter, dit zal de hoeveelheid benodigde ondersteuning, de bouwtijd, het materiaalafval en (uiteindelijk) de totale kosten verhogen.
Verbuiging kan ook geminimaliseerd worden door gerandomiseerde scanpatronen. Deze scanningsstrategie voorkomt de opbouw van resterende spanningen in een bepaalde richting en voegt een karakteristieke oppervlaktetekstuur aan het onderdeel toe.
Aangezien de kosten van metaalprinten erg hoog zijn, worden simulaties vaak gebruikt om het gedrag van het onderdeel tijdens verwerking te voorspellen. Topologie-optimalisatie algoritmes worden ook gebruikt niet alleen om de mechanische prestaties te maximaliseren en lichtgewicht onderdelen te creëren, maar ook om de behoefte aan ondersteuningsstructuur en de kans op verbuiging te minimaliseren.
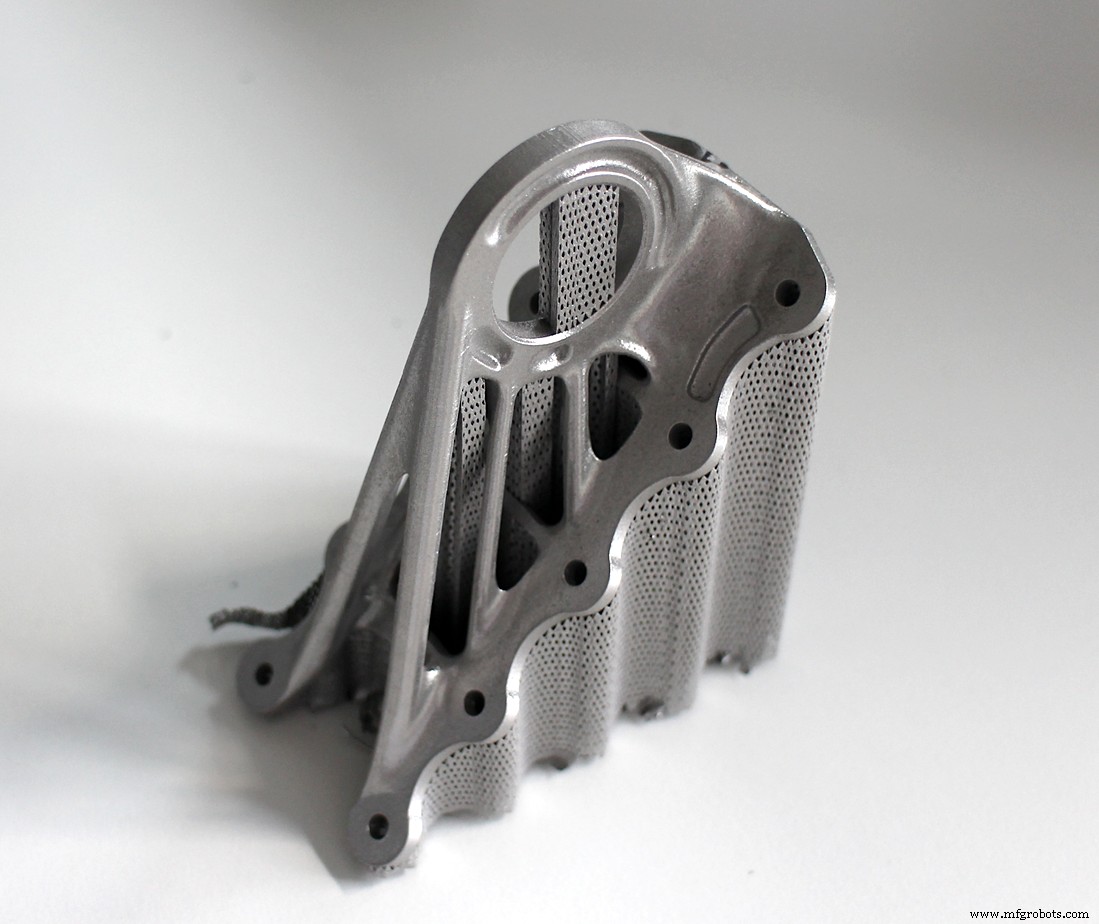
Holle secties & lichtgewichtsstructuren
In tegenstelling tot polymer poederbed-fusieprocessen zoals SLS, worden grote holle secties niet veel gebruikt in metaalprinten omdat ondersteuningsstructuren niet gemakkelijk verwijderd kunnen worden.
Voor interne kanalen groter dan Ø 8 mm, wordt aanbevolen om diamant- of traan-vormige dwarsdoorsneden te gebruiken in plaats van cirkelvormige, aangezien ze geen ondersteuningsstructuren vereisen. Meer ontwerprichtlijnen voor SLM & DMLS vind je in dit artikel.
Als alternatief voor holle secties, kunnen onderdelen ontworpen worden met schil en kernen. Schil en kernen worden verwerkt met verschillende laservermogen en scannsnelheid, wat resulteert in verschillende materiaaleigenschappen. Het gebruik van schil en kernen is erg nuttig bij het produceren van onderdelen met grote solide secties, omdat ze de printtijd en de kans op verbuiging aanzienlijk verminderen en onderdelen produceren met hoge stabiliteit en uitstekende oppervlakte-kwaliteit.
Het gebruik van een roosterstructuur is ook een veelvoorkomende strategie in metaal 3D-printen voor het verminderen van het gewicht van een onderdeel. Topologie-optimalisatie algoritmes kunnen ook helpen bij het ontwerpen van organische lichtgewichtsvormen.
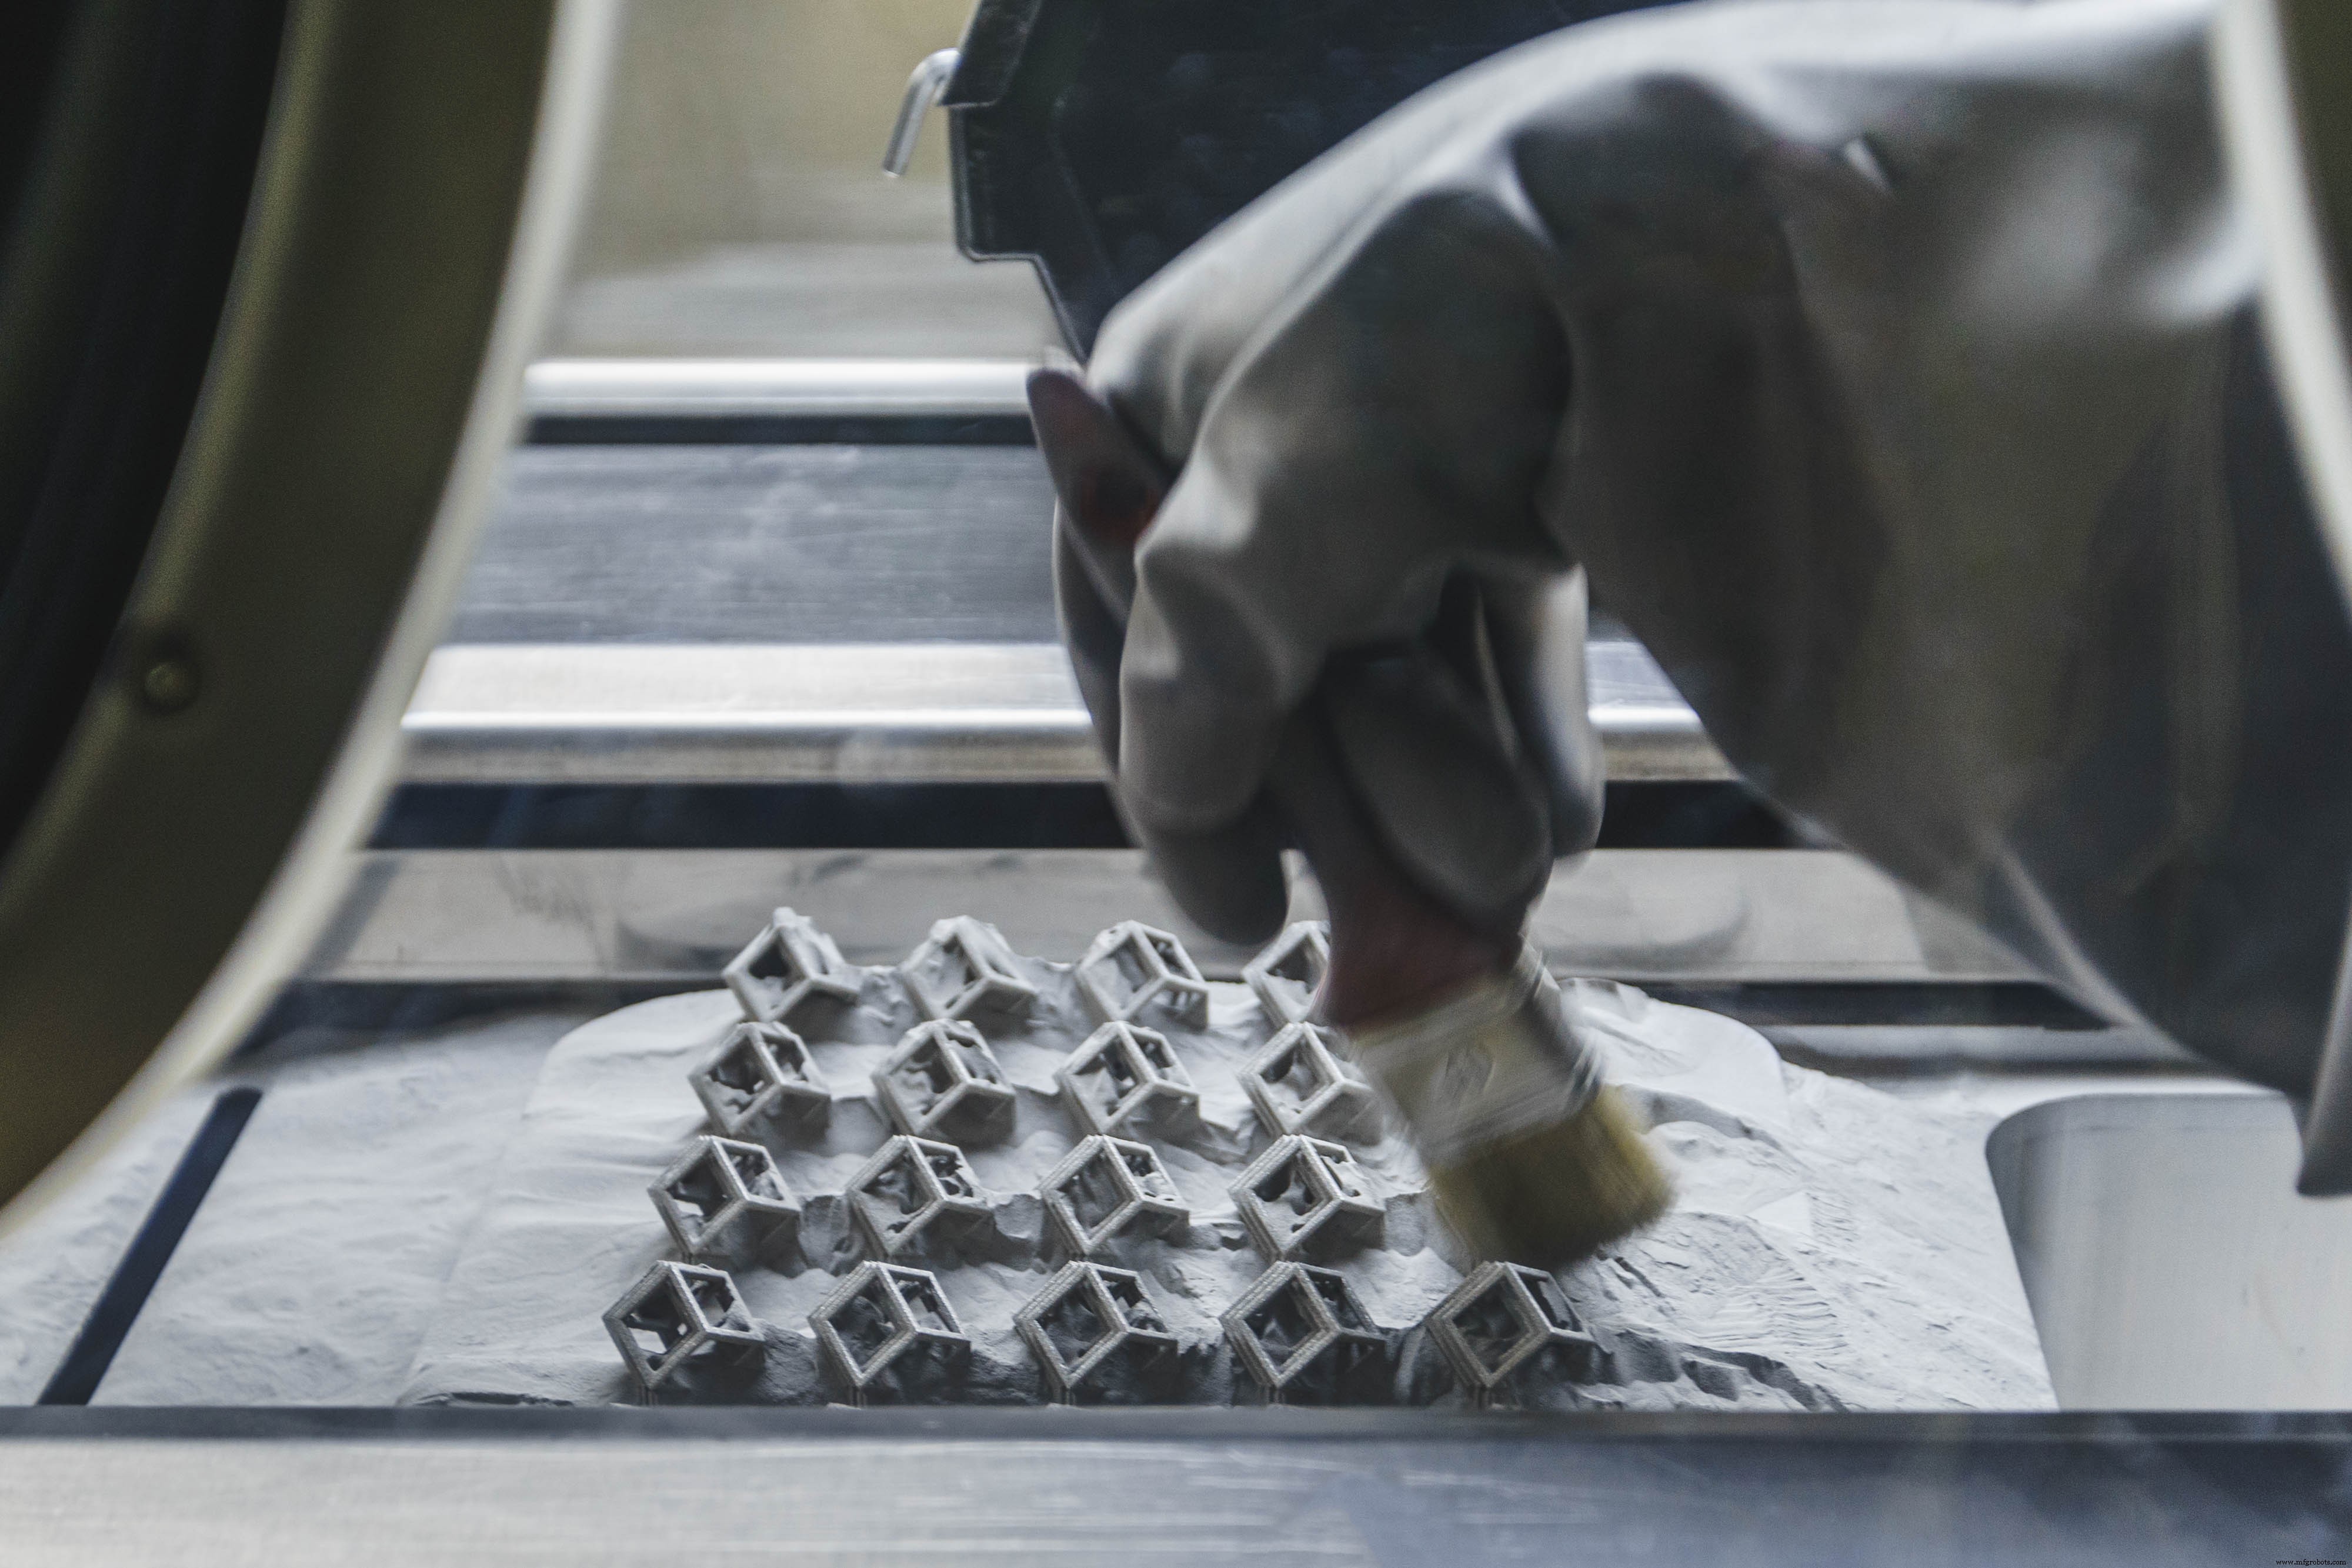
Veelvoorkomende SLM & DMLS materialen
SLM en DMLS kunnen onderdelen produceren uit een groot bereik aan metalen en metaalalliages inclusief aluminium, roestvrij staal, titanium, kobalt-chroom en inconel. Deze materialen dekken de behoeften van de meeste industriële toepassingen, van luchtvaart tot medisch. Edelmetalen, zoals goud, platina, palladium en zilver kunnen ook verwerkt worden, maar hun toepassingen zijn randzaken en voornamelijk beperkt tot juwelierij.
De kosten van het metaalpoeder zijn erg hoog. Bijvoorbeeld een kilogram roestvrij staal 316L poeder kost ongeveer $350 - $450. Om deze reden is het minimaliseren van het onderdeelvolume en de behoefte aan ondersteuning de sleutel om de kosten zo laag mogelijk te houden.
Een belangrijke kracht van metaal 3D-printen is de compatibiliteit met hoge sterkte materialen, zoals nikkel- of kobalt-chroom superalliages, die erg moeilijk te verwerken zijn met traditionele productiemethoden. Significante kosten- en tijdsbesparing kunnen gemaakt worden, door metaal 3D-printen te gebruiken om een near-net-shape onderdeel te creëren dat later na-gewerkt wordt tot een zeer hoge oppervlakte-afwerking.
| Materiaal | |
|---|---|
| Aluminiumalliages | ✓ Goede mechanische & thermische eigenschappen ✓ Lage dichtheid ✓ Goede elektrische geleiding ✗ Lage hardheid |
| Roestvrij staal & gereedschapsstaal | ✓ Hoge slijtvastheid ✓ Geweldige hardheid ✓ Goede rekbaarheid en lasbaarheid |
| Titaniumalliages | ✓ Corrosiebestendigheid ✓ Uitstekende sterkte-gewichtsverhouding ✓ Lage thermische uitdijning ✓ Bio-compatibel |
| Kobalt-Chroom superalliages | ✓ Uitstekende slijt- & corrosiebestendigheid ✓ Geweldige eigenschappen bij verhoogde temperaturen ✓ Zeer hoge hardheid ✓ Bio-compatibel |
| Nikkel superalliages (Inconel) | ✓ Uitstekende mechanische eigenschappen ✓ Hoge corrosiebestendigheid ✓ Temperatuurbestendig tot 1200°C ✓ Gebruikt in extreme omgevingen |
| Edelmetalen | ✓ Gebruikt in juwelierij ✗ Niet wijd beschikbaar |
Vergelijk de kosten van metaal 3D-printen: Vraag direct aanbod
Na-bewerking
Verschillende na-bewerkingstechnieken worden gebruikt om de mechanische eigenschappen, nauwkeurigheid en uiterlijk van de metaalgeprinte onderdelen te verbeteren.
Verplichte na-bewerkingsstappen omvatten de verwijdering van los poeder en de ondersteuningsstructuren, terwijl warmtebehandeling (thermische aannealing) veelvoorkomend gebruikt wordt om de resterende spanningen te verlichten en de mechanische eigenschappen van het onderdeel te verbeteren.
CNC-bewerking kan ingezet worden voor dimensionaal cruciale kenmerken (zoals gaten of draad). Media strahlen, metalen platen, polijsten en micro-bewerking kunnen de oppervlakte-kwaliteit en vermoeidheidssterkte van een metaalgeprint onderdeel verbeteren.

Leer meer over CNC-bewerking: Download de ontwerp & productiegids
Voordelen & Beperkingen van Metaal 3D-printen
Hier zijn de belangrijkste voor- en nadelen van metaal 3D-printprocessen:
- ✓ Metaal 3D-printprocessen kunnen gebruikt worden om complexe, maatwerk onderdelen te fabriceren met geometrieën die traditionele productiemethoden niet kunnen produceren.
- ✓ Metaal 3D-geprinte onderdelen kunnen topologie-geoptimaliseerd worden om hun prestaties te maximaliseren terwijl hun gewicht en het totale aantal componenten in een montage geminimaliseerd worden.
- ✓ Metaal 3D-geprinte onderdelen hebben uitstekende fysieke eigenschappen en het beschikbare materialenbereik omvat moeilijk te verwerken materialen, zoals metaal superalliages.
- ✗ De materiaal- en productiekosten verbonden aan metaal 3D-printen zijn hoog, dus deze technologieën zijn niet geschikt voor onderdelen die gemakkelijk geproduceerd kunnen worden met traditionele methoden.
- ✗ De bouwgrootte van de metaal 3D-printsystemen is beperkt, aangezien nauwkeurige productieomstandigheden en procescontrole vereist zijn.
- ✗ Bestaande ontwerpen zijn mogelijk niet geschikt voor metaal 3D-printen en moeten mogelijk gewijzigd worden.
Gedetailleerde ontwerprichtlijnen voor metaal 3D-printen worden gegeven in dit artikel van de Knowledge Base. De hoofdeigenschappen van SLM- en DMLS-systemen zijn samengevat in de tabel hieronder:
| Metaal 3D-printen (SLM / DMLS) | |
|---|---|
| Materialen | Metalen & metaalalliages (aluminium, staal, titanium, etc.) |
| Dimensionale nauwkeurigheid | ± 0.1 mm |
| Typische bouwgrootte | 250 x 150 x 150 mm (tot 500 x 280 x 360 mm) |
| Gemeenschappelijke laagdikte | 20 – 50 μm |
| Ondersteuning | Altijd vereist |
Vuistregels
- Metaal 3D-printen is het meest geschikt voor complexe, maatwerk onderdelen die moeilijk of erg duur zijn om te produceren met traditionele methoden.
- Het minimaliseren van de behoefte aan ondersteuningsstructuren zal de kosten van metaalprinten aanzienlijk verminderen.
- Topologie-optimalisatie is essentieel voor het maximaliseren van de toegevoegde voordelen van metaalprinten.
- Metaal 3D-geprinte onderdelen hebben uitstekende mechanische eigenschappen en kunnen geproduceerd worden uit een wijd bereik aan engineering-materialen, inclusief metaal superalliages.
Leer het verschil tussen metaal 3D-printen en CNC: Download onze gids over het produceren van metaalonderdelen
3d printen
- Direct Metal Laser Sintering: Een Professionele Gids voor Metal 3D-printen
- Het Juiste Kunststof Kiezen voor 3D-printen: Een Uitgebreide Gids
- Hoe 3D-printen Zandgieten Revolutioneert: Een Praktische Gids
- Electron Beam Melting (EBM): Een uitgebreide gids voor industrie-professionals
- 3D-printen met harsen: complete gids voor technologieën, materialen en toepassingen
- Metalen 3D-printen: 5 high-tech toepassingen die de industrie transformeren
- Hoe metalen 3D-printen lichte onderdelen voor luchtvaart en automotive revolutioneert
- Passivatie in Metaalbewerking: Technische Gids voor Corrosiebescherming
- 3D Microfabricatie: De Kunst En Wetenschap Van Micrometer-Schaal Printen
- Metaalbewerking Fundamenten: Processen, Technieken En Toepassingen
- Refractaire Metaalpoeders vs. 3D-printen: High-tech Additieve Productie voor Hoge-Temperatuur Metalen