



Professionele gids: Kleuren van 3D-geprinte polyamide-onderdelen voor levendige kleur en duurzaamheid
Nylon of polyamide (PA) is een van de meest gebruikte polymeren in professioneel 3D-printen. Dit is te danken aan de uitstekende mechanische eigenschappen van slagweerstand, flexibiliteit, chemische weerstand en hoge temperatuurbestendigheid.
Het materiaal wordt momenteel in pellet-, filament- of poedervorm gebruikt, afhankelijk van of een FDM 3D-printer of SLS 3D-printapparatuur gebruikt wordt.
Ondanks de verschillen in de aard van elke productietechnologie, zijn 3D-geprinte onderdelen van polyamide ongelooflijk sterk, wat de productie van functionele prototypes of eindonderdelen mogelijk maakt.
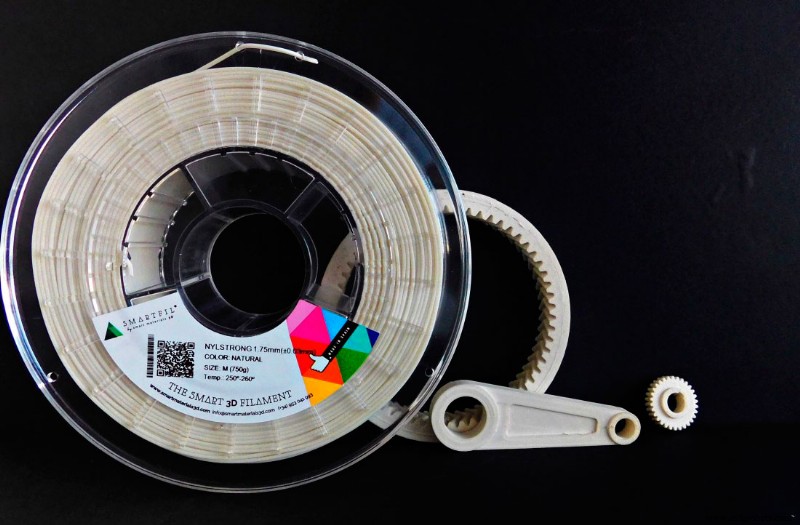
Afbeelding 1: Spoel en onderdelen 3D-geprint met polyamide 6 met FDM 3D-printen. Bron: Smart Materials.
Net als veel andere technische materialen, worden ze doorgaans in hun "natuurlijke" versie gekocht, zonder kleuradditieven. Daarom hebben dit type filamenten of poeders meestal een witte of afwijkende tint die, in sommige gevallen, niet geschikt mag zijn voor de desbetreffende toepassing. Er zijn gevallen waarin de noodzaak kan rijzen om afwerkingen in verschillende kleuren te verkrijgen.
Om 3D-geprinte onderdelen met polyamide te kleuren, moet in aanmerking genomen worden dat dit een synthetisch materiaal is, dus een specifieke verf voor synthetische materialen moet gebruikt worden, zoals RIT synthetische verf, die beschikbaar is in een breed scala kleuren.
Een ander feit om in aanmerking te nemen is de hygroskopische aard van nylon. Dit betekent dat nylon de capaciteit heeft om vocht uit de omgeving te absorberen, wat een nadeel is bij het opslaan en verwerken van het materiaal, aangezien vocht het printproces nadelig kan beïnvloeden en zelfs printfouten kan veroorzaken. Daarom wordt aanbevolen om het kleurproces alleen met eindonderdelen uit te voeren en niet met het onverwerkte materiaal.
Het kleurproces vereist voorafgaande voorbereiding van de 3D-geprinte onderdelen, afhankelijk van de gebruikte productietechnologie:
- FDM 3D-printen: Als je 3D-geprinte onderdelen met FDM-technologie wilt kleuren, moet je de substraten verwijderen en de onderdelen na-bewerken voordat je ze kleurt. Het is belangrijk om de onderkant van de onderdelen schoon te maken, vooral als er lijm gebruikt is.
- SLS 3D-printen: Als de gebruiker werkt met SLS 3D-printtechnologie, moet overtollig poeder verwijderd worden, eerst handmatig, en daarna met een persluchtpistool. Vervolgens wordt aanbevolen de onderdelen te wassen met lauwwarm water.
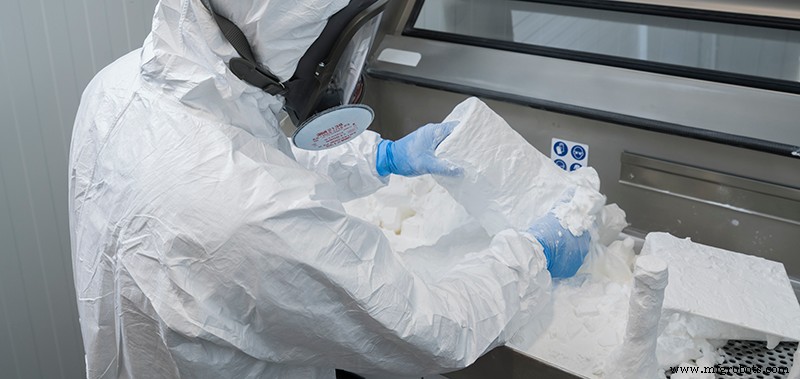
Afbeelding 2: Stofverwijderingsproces van 3D-geprinte onderdelen met SLS-technologie. Bron: Filament2print.
Op dit moment zouden de stukken klaar moeten zijn om gekleurd te worden. Hiervoor moeten de volgende stappen gevolgd worden:
1. De verf selecteren
De gebruiker moet er rekening mee houden dat de gekozen verf geschikt moet zijn voor synthetische materialen zoals nylon. Als een verf voor natuurlijke vezels gebruikt wordt, is het zeer waarschijnlijk dat de gewenste resultaten niet behaald worden.
Bij Filament2print bevelen we RIT-verven aan, waarmee we al jaren werken met uitstekende resultaten. Bovendien hebben ze een breed scala kleuren en stellen ze je zelfs in staat om verschillende kleuren te mengen, waardoor aangepaste tinten bereikt kunnen worden.
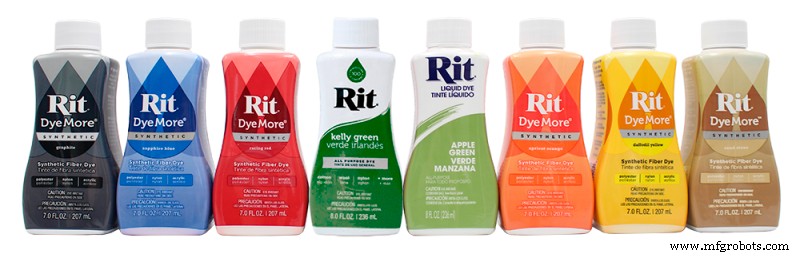
Afbeelding 3: RIT-verfbereik. Bron: Filament2print.
2. De verf verdunnen
Eenmaal de kleur gekozen, moet de gebruiker de water- en verfoplossing voorbereiden. Een verhouding die meestal goede resultaten geeft is 5:1. Het moet opgemerkt worden dat de verhouding van deze oplossing direct het verkregen resultaat beïnvloedt. Als een meer verzadigde tint gewenst is, moet de verhouding van water verminderd worden, terwijl als een minder verzadigde afwerking gewenst is, de verhouding van water tot verf verhoogd kan worden.
Aan de andere kant, is het zeer belangrijk om het volume vloeistof te berekenen dat nodig is om het stuk volledig te dompelen.
3. De oplossing verwarmen
De volgende stap is de oplossing te verwarmen. De temperatuur is ook een beslissende factor voor de afwerking van de gekleurde onderdelen. Deze parameter hangt in grote mate af van de gebruikte kleur, maar we kunnen zeggen dat het rond de 60-80 °C moet liggen. Onder 60ºC filtert de verf mogelijk niet goed in het stuk en boven 80ºC kan het stuk vervormen.
Deze stap in aanmerking nemend, wordt aanbevolen om een container te gebruiken die geïsoleerd kan worden zodat de warmte niet gemakkelijk verdampt en tijdens het proces gehandhaafd blijft.
4. De onderdelen inbrengen
Zodra de oplossing de juiste temperatuur bereikt heeft, kunnen de 3D-geprinte onderdelen in de container met de verfoplossing geplaatst worden.
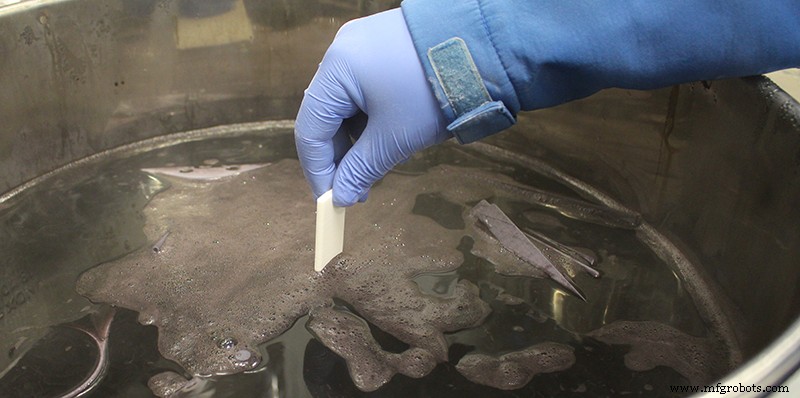
Afbeelding 4: Inbrengen van 3D-geprinte onderdelen in kleuroplossing. Bron: Filament2print.
De onderdelen moeten volledig gedompeld zijn en de gebruiker moet ervoor zorgen dat ze niet drijven, aangezien dit betekent dat een deel van het onderdeel de verf niet goed zou absorberen en zou resulteren in een oneffen tint. Hetzelfde probleem zou optreden bij het tegelijkertijd kleuren van meerdere onderdelen als ze in contact met elkaar komen.
5. Kleurtijd
De kleurtijd kan variëren volgens de gewenste kleur en verzadiging. Het is raadzaam de stukken af en toe te verwijderen om de evolutie van de kleuring te zien, en ze definitief te verwijderen wanneer de gewenste afwerking bereikt is.
Hoelanger het stuk in de oplossing blijft, hoe donkerder de eindkleur zal zijn. Hieronder zie je hoe een lichtere of donkerdere afwerking bereikt wordt afhankelijk van de kleurtijd.
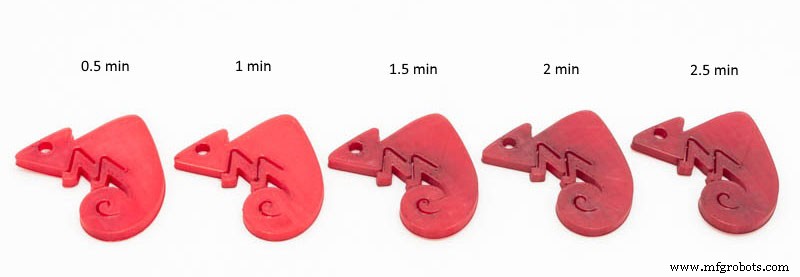
Afbeelding 5: Kleur volgens kleurtijd. Bron: Filament2print.
6. Reinigen
Eenmaal de onderdelen uit de oplossing verwijderd, moeten ze onder lopend water gespoeld worden om overtollige verf te verwijderen. De onderdelen moeten daarna op een papierhanddoek gelegd worden en enkele minuten laten drogen.
Ten slotte, als het kleurproces correct uitgevoerd is, verkrijgt de gebruiker uniform gekleurde onderdelen. Er moet rekening gehouden worden met dat zowel de verhouding van de verf als de gebruikte temperatuur en de kleurtijd direct de afwerking van de stukken beïnvloeden, dus het wordt aanbevolen tests uit te voeren tot het gewenste resultaat bereikt is.
Ongetwijfel, dankzij synthetische verven, is het mogelijk om een veelheid aan aangepaste afwerkingen te verkrijgen in 3D-geprinte onderdelen met polyamide, wat bedrijven grote ontwerpvrijheid en de mogelijkheid biedt om hun onderdelen te personaliseren en ze te differentiëren van de rest.
3d printen
- 3D-geprinte Onderdelen Kleuren met Was Crayons: Een Nieuwe Post-processing Techniek
- Hoe te Starten met 3D-printen voor Maximale Business Impact
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- PrintParts Schaal Manhattan 3D-printen met Formlabs Fuse 1, Worden NYC's Grootste SLS-aanbieder
- Hoe 3D-printen de luchtvaart gerevolutioneerd heeft: van prototyping tot on-board onderdelen
- Kwaliteitscontrole Verhogen: 3D‑Geprint Tooling Verbetert Productieprecisie
- 3D-geprinte Drone Maakt Snelle, Kosteneffectieve Dataverzameling in Antarctica Mogelijk
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Onderdelen Verbeteren met 3D-Geprinte Roosterstructuren
- De Dimensionele Nauwkeurigheid van 3D-Geprinte Onderdelen Begrijpen