



High-quality full-metal onderdelen bereiken met 3D FDM-printen
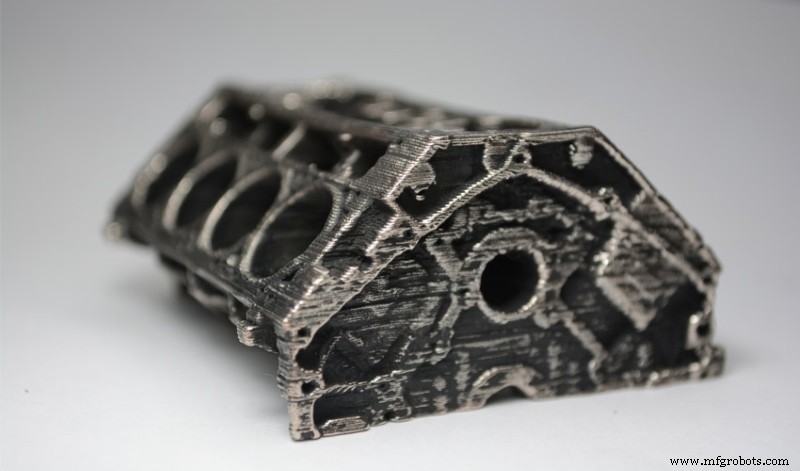
Afbeelding 1: Model gemaakt van hoog-koolstofstaal Filamet™ en gesinterd. Bron: The Virtual Foundry
The Virtual Foundry is een Amerikaans bedrijf, gevestigd in Wisconsin, gevormd door grote experts in de sector van gesmolten metaal, die sinds 2014 constant werken aan het verbeteren en uitbreiden van hun reeks filamenten en accessoires voor 3D FDM-metaalprinten. In het begin wisten ze filamenten met hoge percentages messing, koper of brons te fabriceren, maar hun structuur na sinteren bevatte niet de eigenschappen van metalen. Via een Kickstarter-campagne kreeg The Virtual Foundry voldoende steun om hun filamenten te evolueren tot het bereiken van dezelfde eigenschappen als zuiver metaal en breidden ze hun materialenaanbod uit (316L roestvrij staal, hoog-koolstof ijzer, 6061 aluminium en wolfram). Alle typen Filamet™ bestaan uit een basismetaal en een biologisch afbreekbaar en ecologisch polymer (PLA). Dit materiaal is vrij van blootgestelde metaaldeeltjes en vluchtige oplosmiddelen die tijdens het printen vrij kunnen komen. Deze materialen zijn extreem eenvoudig te printen, aangezien hun printeigenschappen vergelijkbaar zijn met die van PLA, wat elke gebruiker van een 3D FDM-printer in staat stelt om onderdelen met deze filamenten te maken, zonder de noodzaak om dure industriële 3D FDM-metaalprinters aan te schaffen. Een van de belangrijkste voordelen van Filamet™-materialen is dat ze eigenschappen bereiken die vergelijkbaar zijn met die mogelijk met DMLS-technologie, maar met bepaalde beperkingen. Vanwege de noodzaak om de geprinte onderdelen met dit filament te sinteren, waarbij het PLA wordt verwijderd, hebben de onderdelen porositeit, volumeverlies en niet-isotropie. DMLS 3D-printers printen volledig massieve onderdelen (vergelijkbaar met gieten), met grote detail, laaghogtes van 0,02 mm en zonder post-processing, het enige nadeel ten opzichte van Filamet™ 3D FDM-printen is de kosten van materiaal, productie en de printers zelf.
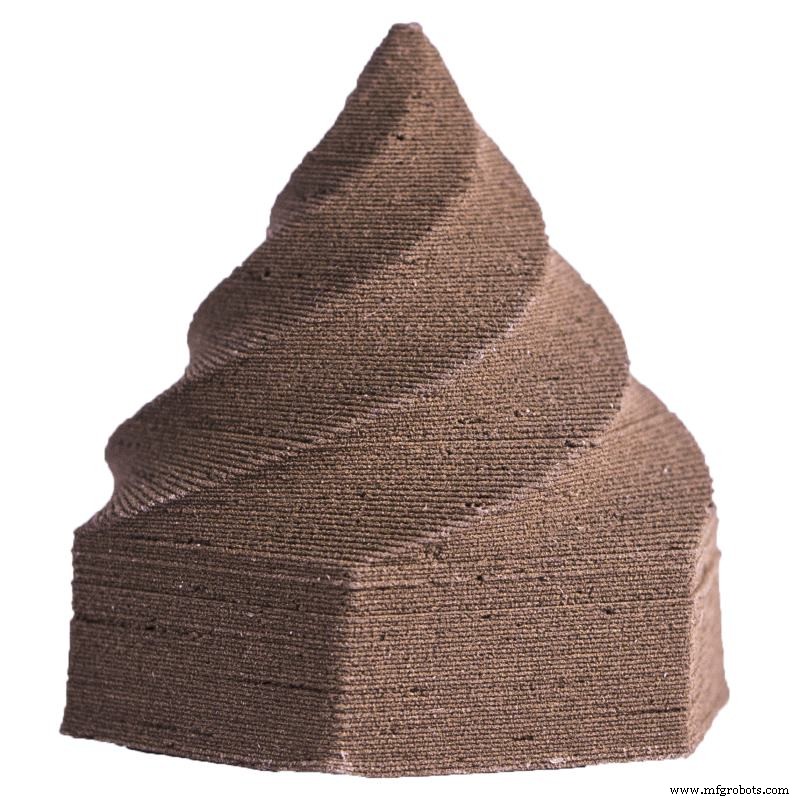
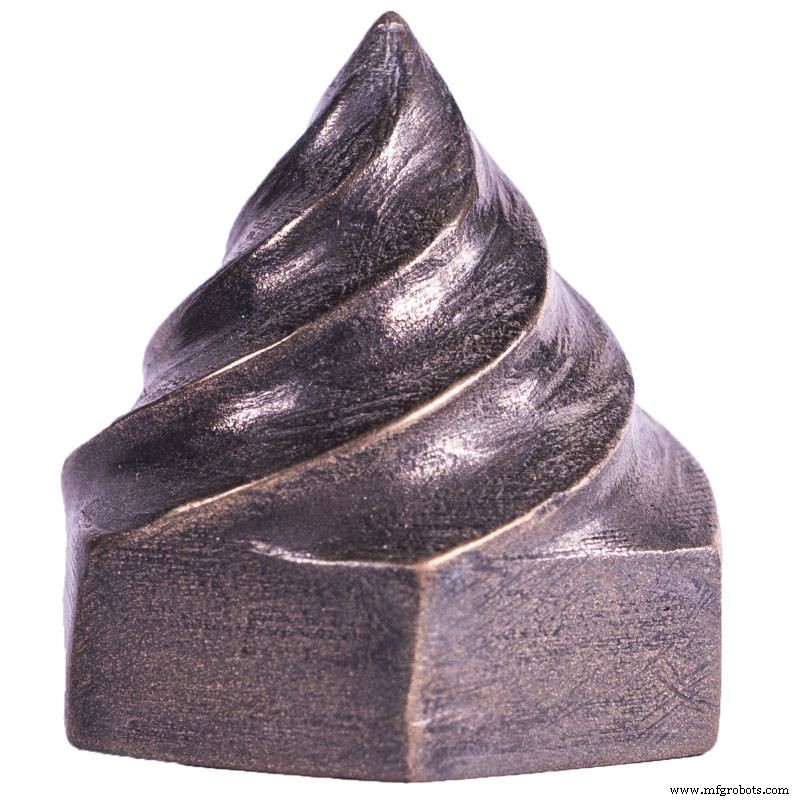
Afbeelding 2: Kegels van niet-gesinterd en gesinterd brons Filamet™. Bron: The Virtual Foundry
Om het geprinte onderdeel volledig metaal te maken, moet het gesinterd worden in een oven. Sinteren is een productieproces van massieve onderdelen gebaseerd op een object gevormd door gecompacteerd metaalpoeder, waaraan een warmtebehandeling wordt toegepast bij een temperatuur lager dan die van smelting, maar hoog genoeg om de metaaldeeltjes op een weerstandige manier te binden, wat resulteert in een volledig massief blok. Na het printen met Filamet™ moeten de onderdelen gesinterd worden om het PLA dat deel uitmaakt van het filament te verwijderen. Sinteren kan in een oven met open omgeving of een vacuum of inerte omgeving worden gedaan.
Gesinterd in open omgeving
Voor sinteren in een open omgeving zijn kokosnootskool voor sinteren, een vuurbestendig vat (crucible) en Al2O3 vuurbestendig poeder vereist. Het proces begint met het schuren van de ruwe randen van het onderdeel voor de beste resultaten.
Allereerst moet het crucible gevuld worden met vuurbestendig poeder, met een vrije ruimte aan het oppervlak van het crucible. Vervolgens moet het werkstuk in het vuurbestendig poeder worden gedompeld, zorgvuldig een gat van minimaal 15 mm tussen het oppervlak van het werkstuk en de wanden en boven- en onderdelen van het crucible latend. Het vuurbestendige poeder mag niet gecompacteerd worden.
Op dit moment, afhankelijk van het te sinteren materiaal, moet de vrije ruimte aan het oppervlak van het crucible gevuld worden met gesinterd koolstof of het crucible in de oven geplaatst worden.
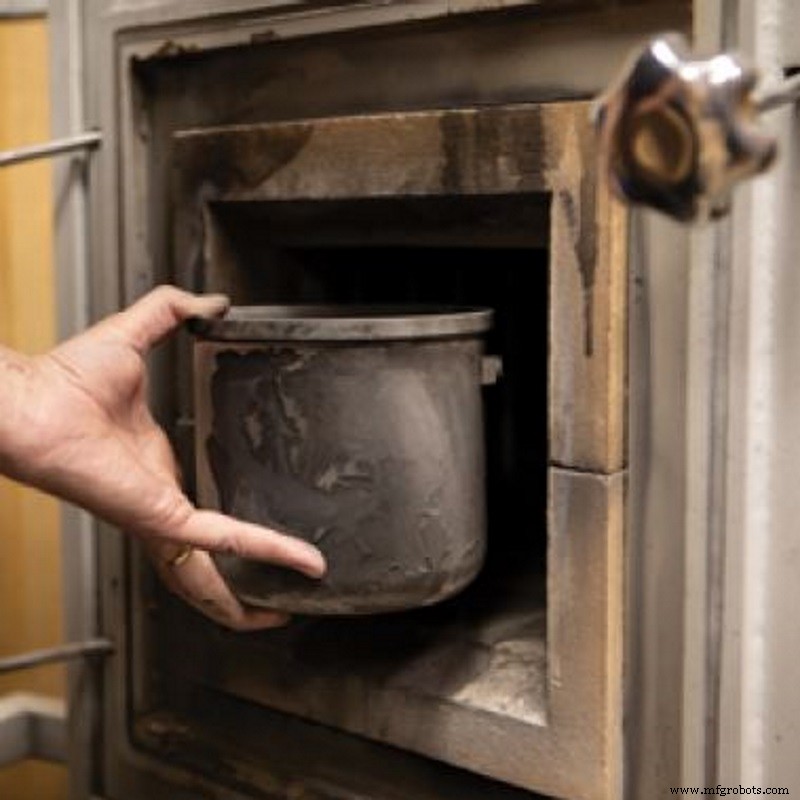
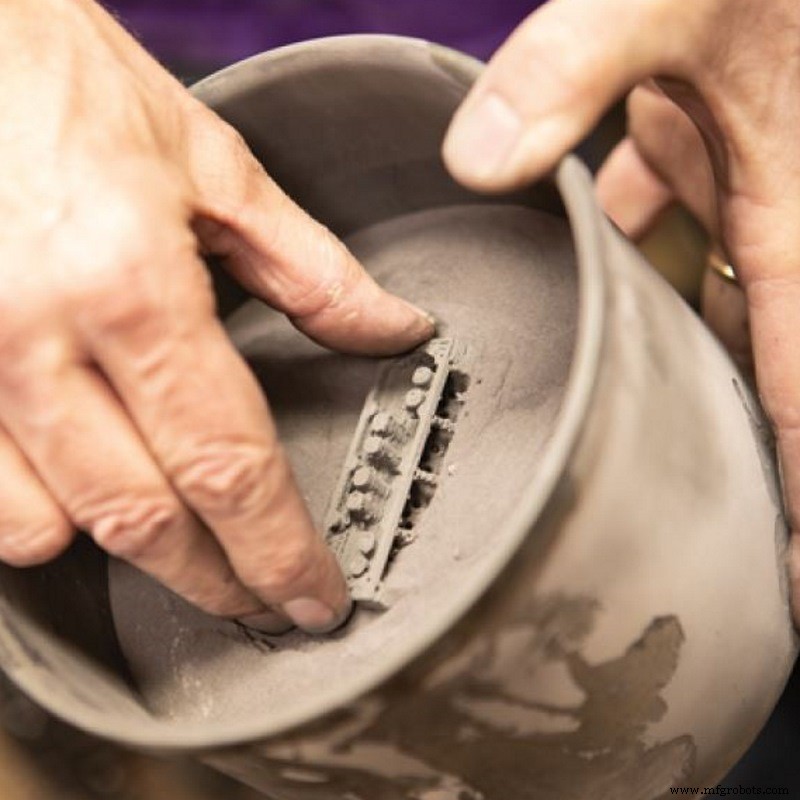
Afbeelding 3: Sinterproces. Bron: The Virtual Foundry
Gesinterd in vacuum of inerte omgeving
Voor sinteren in een vacuum of inerte omgeving zijn een crucible (bakvat) en vuurbestendig poeder nodig. Het onderdeel wordt voorbereid voor sinteren door het binnen in het crucible te plaatsen en te bedekken met vuurbestendig stof, rekening houdend met dat er minimaal 10 mm stof moet zitten tussen de oppervlakken van het onderdeel en het crucible. Vervolgens wordt het crucible in de oven geplaatst.
The Virtual Foundry geeft de volgende tabel met aanbevolen temperaturen, zowel voor sinteren in een open omgeving als in een vacuum of inerte omgeving:
| Materiaal | Maximale sintertemperatuur |
|---|---|
| Brons | 871 °C |
| Koper | 1074 °C |
| 316L | 1260 °C |
| Inconel | 1260 °C |
Tabel 1: Materialen en maximale sintertemperaturen.
De gebruiker moet rekening houden dat deze tijden en temperaturen een richtlijn zijn en kunnen variëren afhankelijk van veel aspecten, zoals het ovenmodel dat ze gebruiken, bijvoorbeeld. Filamet-filamenten die niet in de tabel staan, worden als experimenteel beschouwd, dus de fabrikant heeft geen sintergegevens.
Als u geen oven heeft die aan de eisen voldoet voor het sinteren van 3D-geprinte onderdelen met Filamet™-filamenten, kunt u contact met ons opnemen en we zullen u informeren over de haalbaarheid en voorwaarden van sinteren in onze faciliteiten.
Na sinteren (in een open omgeving of in een vacuum of inerte omgeving) van elk filament uit de Filamet™-reeks, worden volledig metalen onderdelen verkregen, met de echte eigenschappen van het metaal zoals elektrische geleiding, post-verwerkt door schuren en polijsten of zelfs hechten door lassen; maar met een zekere porositeit en een reductie in volume door het verlies van PLA. De gebruiker moet ook rekening houden dat de mechanische eigenschappen van het eindproduct direct gerelateerd zijn aan de tijd dat het geprinte onderdeel op de sintertemperatuur wordt gehouden. Als het eindproduct poederachtig en broos is, is de sintertijd onvoldoende geweest. Als de print een oppervlak vertoont dat lijkt op gerimpelde huid, is het overgesinterd.
 Filamet koper
 Filamet brons
 Filamet
RVG 316L
 Filamet
aluminium 6061
Post-processing: Schuren en polijsten
Eenmaal gesinterd kan het onderdeel geschurd en gepolijst worden op dezelfde manier als een metaal, maar volgens een reeks aanwijzingen. Met waterenschuifpapier is het mogelijk de printlijnen en andere kleine deformaties te elimineren, omdat de losse deeltjes tijdens het schuren door de wrijvingswarmte aan de gaten hechten. Bij gebruik van schuifpapier of 3M radiale schijf wordt aanbevolen om te beginnen met een korrel van 120 (80 voor 3M radiale schijf), voorzichtig om de meest gevoelige gebieden, zoals hoeken, niet te vervormen. Eenmaal het hele oppervlak geschurd, moet een schuifpapier van de volgende korrel gebruikt worden enzovoort tot het 6 of 7 keer toeneemt (4 keer voor de 3M radiale schijf). Voordat u overgaat tot de eindpolitur, wordt aanbevolen een 3000 korrel schuifpapier te gebruiken, waarmee een bepaalde glans bereikt wordt. Ten slotte en zodra het onderdeel gereinigd is met een fluweellappen, kan het onderdeel gepolijst worden. TVF adviseert een roterend gereedschap met een polijstschijf en polijswas te gebruiken om het polijsten sneller en efficiënter te maken. Simpelweg een beetje polijswas op de polijstschijf aanbrengen en met constante bewegingen over het hele onderdeel polijsten om geen overmatige warmte te genereren, wat het onderdeel kan vervormen. Naast schuren en polijsten van met Filamet™ gefabriceerde onderdelen, kunnen ze gesneden, gesmolten, gelast en gladgemaakt worden met warmteapplicatie.
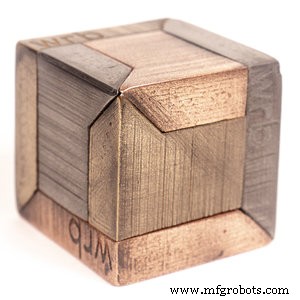
Afbeelding 4: Gepolijste koperen emmer. Bron: The Virtual Foundry
Gegeven hoe men volledig metalen onderdelen kan verkrijgen met 3D FDM-printen, kunnen we concluderen dat deze printtechnologie, met de hulp van The Virtual Foundry metaalfilamenten, de paar sectoren die het nog moest veroveren, heeft bereikt, met name sommige van de industriële tak.
3d printen
- Selective Laser Sintering beheersen: Van fundamenten tot real-world toepassingen
- Hoe 3D-printen reserveonderdeelbeheer revolutioneert – 2021 update
- Hoe metalen 3D-printen lichte onderdelen voor luchtvaart en automotive revolutioneert
- Hoe te Starten met 3D-printen voor Maximale Business Impact
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Hoe 3D-printen de luchtvaart gerevolutioneerd heeft: van prototyping tot on-board onderdelen
- Medische hulpmiddelen sneller op de markt met in-house PolyJet-snelprototyping
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Beginner's Gids voor Yaskawa Motoman Robot Programmering: Snelheid & Nauwkeurigheid Verhogen
- Beginnergids: RoboDK Opzetten op Raspberry Pi
- Aan de slag met Python: Installeren, uitvoeren en je eerste programma schrijven