



3D-printen Beheersen: Deel 1 – Eenheidstesten & Toleranties voor Nauwkeurige, Kosten-efficiënte Builds
Welkom bij onze nieuwe blogserie, Ontwerpen voor 3D-printen (DF3DP). DF3DP is een blogserie gewijd aan 3D-print tips en trucs voor elke 3D-printer die u begeleidt bij het verlagen van kosten, printtijd en materiaal, en laat zien hoe u uw delen bij de eerste keer goed krijgt.
We zijn er allemaal al geweest: u print een deel dat uren duurt, alleen om te ontdekken dat het niet precies past zoals u wilde, wat waardevolle printtijd en materiaal verspilt op een mislukte print. 3D-printen is een hands-off productieproces, dus eenmaal uw CAD-model naar de printer gestuurd, kunt u niet veel veranderen. Delen kunnen uren of zelfs dagen duren, en als u een deadline heeft, is het volledig opnieuw printen van het deel met gecorrigeerde toleranties soms geen luxe die u zich kunt permitteren, noch van tijd noch van geld perspectief. Omdat 3D-geprinte delen gemaakt met FFF (fused filament fabrication) krimpen door thermische contractie, printen 3D-printers vaak niet de exacte afmetingen die u ze vertelt, dus rekening houden met tolerantie is noodzakelijk. In deze post begeleid ik u door hoe u kunt garanderen dat de 3D-printtoleranties correct zijn voordat u het hele deel print om te ontdekken dat ze fout zijn.
Hier komen eenheidstesten voor 3D-geprinte delen van pas. Een eenheidstest is traditioneel een softwareterm, essentieel het testen dat kleine codefragmenten onafhankelijk werken voordat ze geïntegreerd worden in het volledige script. We gaan hetzelfde doen met 3D-printen: print kleine, snelle segmenten van wat later geïntegreerd zal worden in een groter ontwerp om hun functionaliteit en pasvorm te verifiëren of testen voordat u een enorm deel uitprint.
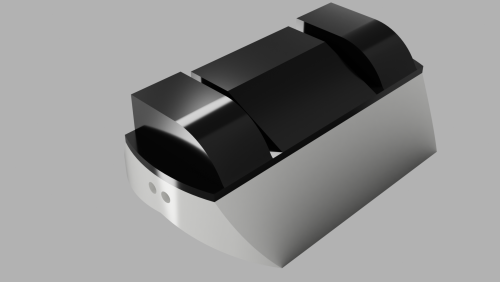
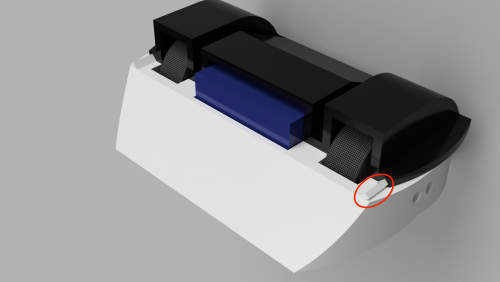
Bijvoorbeeld, de top van deze prototype 3D-geprinte antweight combat robot die ik ontwerp, schuift op de basis via een set doorstaandong geïnspireerde golven (er is een omcirkeld). Beide delen gecombineerd nemen 4 dagen en 7 uren om te printen, dus ik wil een 3D-geprinte eenheidstest maken om te garanderen dat de golven de juiste grootte hebben voordat ik alles print.
Een Goede Eenheidstest Ontwerpen voor 3D-printen
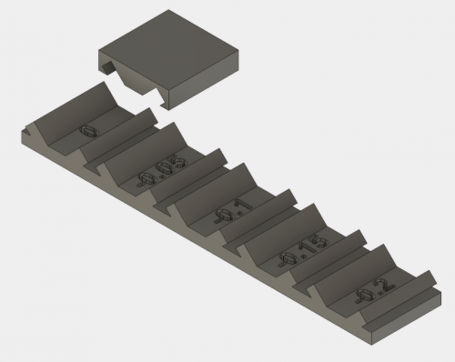
Een goed ontworpen eenheidstest moet snel en makkelijk te ontwerpen en printen zijn (ik streef meestal naar ongeveer een half uur tot een uur printjob). Ik modeleerde een enkele miniatuurversie van de golvenparen, en maakte dan kopieën met verschillende face-offset afstanden, variërend van geen offset tot een -0,2 mm offset op alle gezichten van de doorstaan. Dit betekent dat elk mannelijk golvenprofiel dunner was dan het vorige.
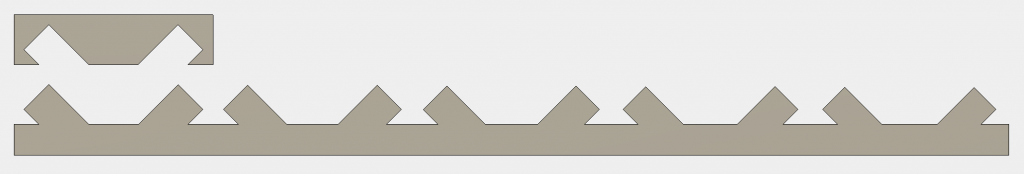
Ik voegde ook nummers toe zodat ik me kon herinneren welke offsetafstand welke was, zoals getoond in de CAD-screenshot hieronder:
De 3D-geprinte Eenheidstest Testen
Een ding om te onthouden is om uw eenheidstest in de oriëntatie te printen waarin het einddeel geprint zal worden, zodat u de test zo nauwkeurig mogelijk kunt maken. De print duurde maar 1 uur en 15 minuten, veel beter dan het hele robot-chassis printen en dan ontdekken dat mijn schuifgolven niet goed getolereerd waren.
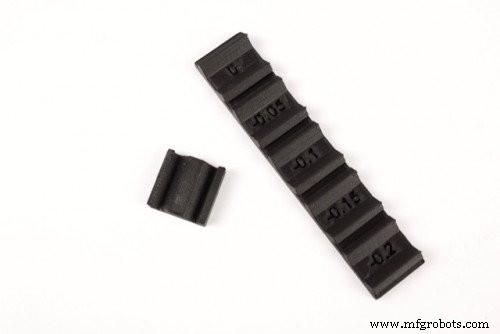
Om te testen, schuif ik het vrouwelijke golvenprofielstuk op elk mannelijk profiel, beginnend bij de grootste face-offset (-0,2 mm) en werkend naar 0,0 mm offset.

Het -0,2 mm offset profiel was erg los – ik wil niet dat de top van de robot gewoon afglijdt. De -0,15 mm en -0,1 mm mannelijke profielen were fatsoenlijk maar niet zo strak als ik zou willen. De -0,05 mm offset bleek perfect – strak genoeg dat het niet makkelijk afging, en ik kon het met een beetje druk afschuiven. Het laatste profiel, 0,0 mm offset, was iets te strak voor mijn smaak. Nu kan ik de -0,05 offset waarde in mijn eindontwerp invoeren, en ik ben zeker dat het zo zal schuiven als ik wil. Er zijn nog een paar kenmerken die de top daadwerkelijk zullen vergrendelen, maar de golven die de twee stukken verbinden waren de toleranties waar ik onzeker over was.
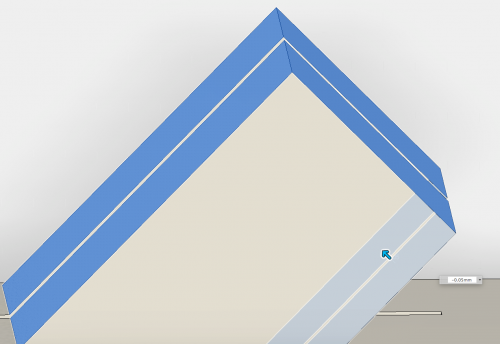
Overige Toepassingen van Eenheidstesten
Eenheidstesten zijn echt waardevol voor allerlei toleranties, zelfs als u gewoon een goed gevoel wilt krijgen voor hoe uw printer zich gedraagt onder bepaalde omstandigheden. Bijvoorbeeld, om een gevoel te krijgen voor gaattoleranties op een gegeven 3D-printer, wilt u misschien zoiets printen:
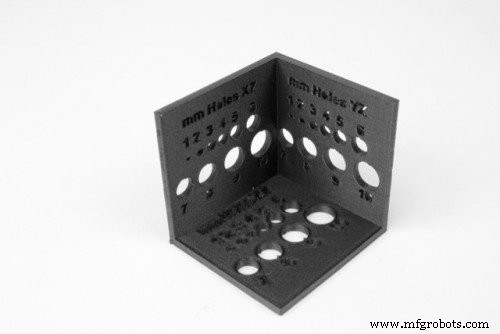
U kunt dan de gaatformaten meten en de gemeten waarde vergelijken met de gewaardeerde afmeting in uw CAD-model, wat u een goed gevoel geeft van de gaattolerantie die u in elk vlak op delen die u gaat 3D-printen moet laten. U kunt deze test dan als referentie gebruiken voor toekomstig ontwerpwerk en het kan helpen bij het ontwerpen van niet één, maar veel 3D-geprinte delen.
Daarnaast, met onze printer, kunt u het eenheidstestproces een stap verder nemen: stel u moet dit hele robot-chassis printen, maar u wilt ervoor zorgen dat alle componenten erin passen voordat u committeert tot het gebruik van koolstofvezel om het frame te versterken. U kunt wat een 3D-geprinte fit-prototype noemt maken om te testen of al uw componenten in uw 3D-geprinte delen passen (of andersom) voordat u vezel in de print introduceert. Dit vermindert opnieuw materiaalverspilling en kosten, zodat u de eindgeometrie en vorm van vezel-gevulde delen kunt testen voordat u ze committeert te printen.
De Ware Waarde van Eenheidstesten:
Laten we zeggen dat ik dit hele chassis en top print, en ik mis de golventolerantie. Dan moet ik dit hele ding tweemaal printen, of ik moet een paar uren knoeien met een best rare kleine geometrische feature, en niemand wil dat echt. Vilen of schuren van 3D-geprinte delen om ze te laten passen, vooral wanneer ze kleine geometrieën betreffen, laten vaak littekens, slechte oppervlakteafwerking en ze kunnen per ongeluk het kenmerk breken of de interne structuur van een 3D-geprint deel blootleggen. Het is duidelijk dat een groot deel tweemaal printen niet zo goed is als iets meer ontwerptijd besteden en dan één klein deel en één groot deel printen, maar hier zijn de cijfers voor mijn robot voor het geval u nog niet overtuigd bent over 3D-geprinte eenheidstesten:
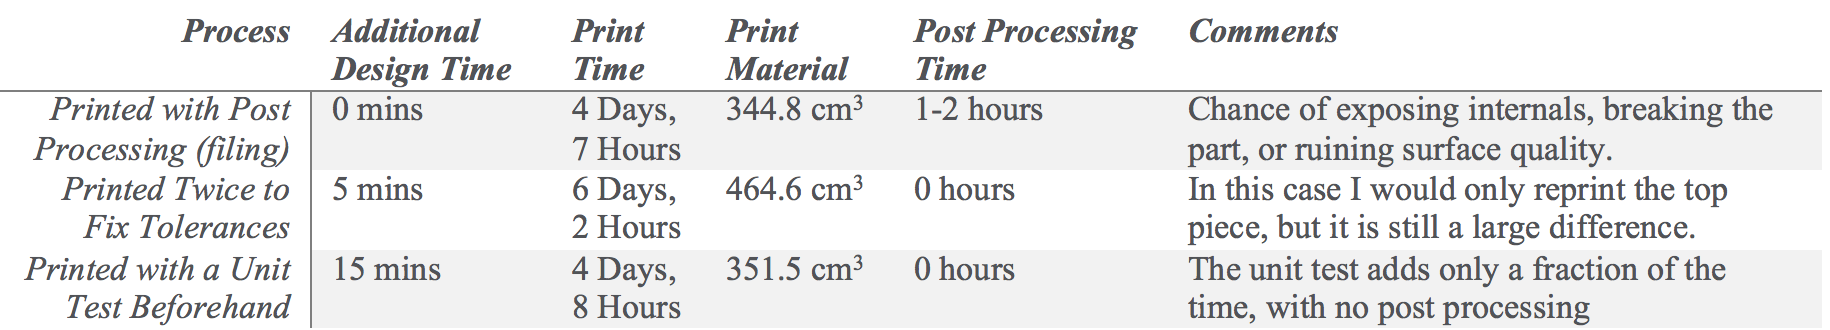
Eenheidstesten zijn cruciaal voor grote 3D-geprinte delen als u ze bij de eerste keer goed wilt hebben. Post-processing is een proces waar de meeste mensen verwachten te moeten omgaan bij 3D-printen, of het nu zandpen, gaten boren, of afvilen van verkeerd gedimensioneerde verbindingen. Op een printer zo betrouwbaar en precies als de Mark Two composiet 3D-printer, hoeft post-processing geen stap te zijn die u hoeft te nemen, en met eenheidstesten kunt u ervoor zorgen dat uw delen uitkomen zoals u ze wilt.
Als u deze testen zelf wilt bekijken, kunt u ze hier downloaden.
Wilt u meer zien wat de Mark Two kan doen? Vraag vandaag nog een Demo aan!
3d printen
- Moeiteloze Post-processing voor FDM 3D-prints
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- 3D-printen: van rapid prototyping naar full-scale eindonderdeelproductie
- Hoe 3D-printen en Software Digitale Transformatie in Productie Drijven
- 3D-geprinte Custom Brandstofinjector-greppers: Pick-and-Place Efficiëntie Verhogen
- Multi-body STL-bestanden maken voor multi-materiaal 3D-printen
- Olie & Gas Revolutie: Hoe 3D-printen Efficiëntie en Duurzaamheid Drijft
- 3D-printen Versnelt: Enterprise-groei, Marktopstoot, en High-Performance Toepassingen
- 10 Bewezen Waterbestendige Oplossingen voor 3D-geprinte Onderdelen: Materialen & Na-bewerking
- Waarom Glas Printbedden Superieure 3D-Printresultaten Leveren
- 3D-printen & Prototyping bij Mar‑Bal: Composite innovatie versnellen