



Waarom de laagventilator cruciaal is voor FDM 3D-printsucces
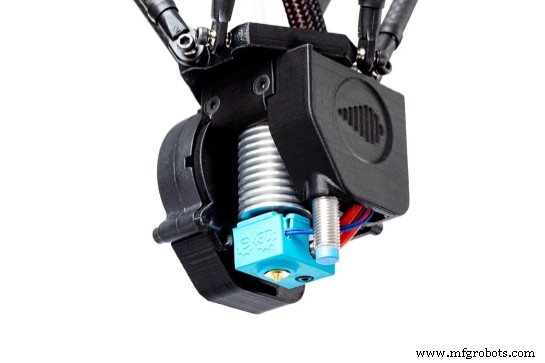
Als het over de functionele onderdelen van een FDM 3D-printer gaat, is de laagventilator een van de meest belangrijke componenten die men kan vinden. Een 3D-printer heeft meestal twee ventilatoren in de hotend-zone, één verantwoordelijk voor het koelen van de hotend-diffusor en een andere die het materiaal dat uit de nozzle komt koelt. In dit artikel praten we over de laatste, de laagventilator.
Wanneer is het nodig
Alle gebruikers hebben geprobeerd om een onderdeel met kleine oppervlaktezones te printen, waar de nozzle constant in dezelfde zone beweegt, een proces dat een overmaat aan temperatuur veroorzaakt die het onderdeel verzacht. Hetzelfde gebeurt bij het printen van hoge, slanke onderdelen, zoals een cylinder met kleine diameter, waar warmte zich in hetzelfde gebied ophoopt en het onderdeel catastrofaal vervormt. Een andere typische vervorming is die welke optreedt in zeer steile kragarmen, waar het nog warme materiaal vervormd wordt door de actie van in de lucht te hangen, totdat het solidifieert.
Al deze problemen worden opgelost door de laagventilator correct te gebruiken.
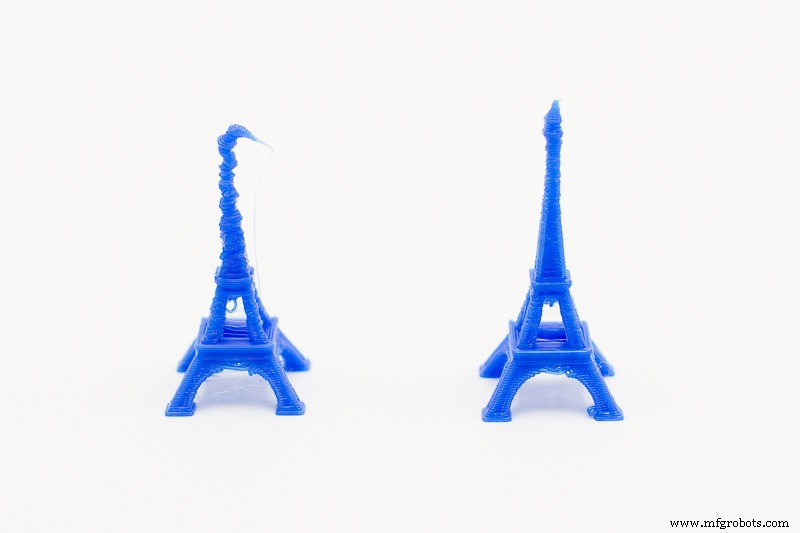
Afbeelding 1: Kleine onderdelen zonder en met laagventilator.
Compatibele materialen
Voordat we commenteren op hoe de laagventilator te configureren, moet de gebruiker rekening houden met welke materialen het aanbevolen is om de laagventilator te gebruiken en met welke niet.
PLA
PLA is het materiaal par excellence dat de laagventilator nodig heeft, vanwege zijn lage verzachtingspunt. Dit betekent dat als de nozzle in hetzelfde gebied voor korte perioden wordt geplaatst, het onderdeel onomkeerbare vervorming zal lijden. Daarom is de laagventilator een cruciale component in alle FDM 3D-printers die PLA of een composietmateriaal met dit polymer als basis gebruiken.
ABS
Dit materiaal en soortgelijke, zoals ASA, zijn volledig incompatibel met de laagventilator. Dit komt doordat ABS heel gevoelig is voor temperatuurverlies door luchtstromen, dergelijke scherpe toenames die scheuringen (delaminatie van de lagen) en het totale mislukken van de print veroorzaken. Daarom is het vitaal om ABS en ASA met volledig gesloten 3D-printers te gebruiken.
Overige
Behalve de bovengenoemde materialen, zijn er in 3D FDM-printen nog veel meer typen filamenten en elk met een andere printconfiguratie. Daarom wordt hieronder een tabel getoond met de meerderheid van beschikbare materialen en wordt aangegeven of ze wel of geen laagventilator nodig hebben:
| Materiaal | Laagventilator |
|---|---|
| PLA | Ja |
| ABS | Nee |
| Flexibel | Ja |
| HiPS | Nee |
| PETG | Ja |
| Nylon | Nee |
| ASA | Nee |
| PC | Nee |
| PP | Ja |
| PVA | Ja |
Tabel 1: Laagventilator afhankelijk van het materiaal.
Expertadvies
Eenmaal de gebruiker al weet of hij de laagventilator wel of niet nodig heeft, moet hij weten hoe en wanneer hij hem moet gebruiken.
Aan het begin van een print heeft de gebruiker nodig dat de eerste laag met voldoende fermheid aan de basis hecht zodat het niet tijdens het printen loslaat. Dit wordt bereikt, niet alleen door een product te gebruiken dat de hechting verbetert, maar ook door de temperatuur stabiel te houden, dus de laagventilator moet tijdens de eerste twee lagen uitgeschakeld zijn. Eenmaal de print een bepaalde hoogte heeft, moet de snelheid van de laagventilator worden aangepast aan de geometrie van het onderdeel in elke laag. In het algemeen zijn er twee gevallen waarin de snelheid moet worden gewijzigd: wanneer de printtijd van een laag groter is dan 5 seconden en wanneer het minder dan 5 seconden is. In het eerste geval moet de snelheid van de laagventilator lineair toenemen van 70% met laagtijden van 20 seconden of meer, tot 100% met lagen van 5 seconden. Wanneer de laagtijd minder dan 5 seconden is, moet de gebruiker de laagventilator op 100% snelheid gebruiken, soms onvoldoende snelheid wat vervorming in het onderdeel veroorzaakt. Dit probleem, dat meestal optreedt wanneer smalle en hoge stukken worden gemaakt, wordt opgelost door meerdere losse onderdelen zo veel mogelijk tegelijk te printen zodat elke laag tijd heeft om af te koelen.
Elke slicersoftware (Cura, Simplify3D, Slic3r...) stelt u in staat om de snelheid van de laagventilator op de hoogte van het onderdeel dat de gebruiker wil, aan te passen.
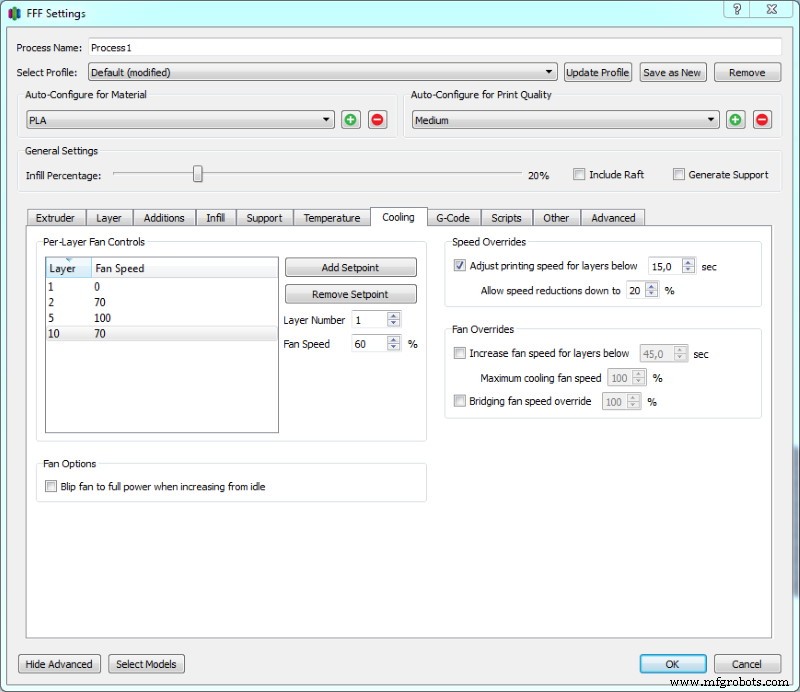
Afbeelding 2: Laagventilator configureren in Simplify3D. Bron: Simplify3D.
Conclusie
Het is belangrijk dat alle gebruikers van een 3D FDM-printer weten hoe de laagventilator correct te gebruiken, aangezien het een complement is dat de kwaliteit en complexiteit van de onderdelen verhoogt.
3d printen
- Waarom Facility Management de Industriële Succes Drijft
- De Kracht van Kerncompetenties in het Drijven van Zakelijk Succes
- Hoe Trending de Betrouwbaarheid van Elektrische Motoren Verbetert
- Waarom Elk Bedrijf Een Robuust Contingentieplan Nodig Heeft
- Hoe start-up-gedreven technologie innovatie en groei drijft
- Waarom Interoperabiliteit Cruciaal is in 3D-software: Werkstroomefficiëntie Verhogen
- Waarom elektriciteitsveiligheid belangrijk is: Je leven en werk beschermen
- Verplicht Periodiek Onderhoud: Vergroting van Apparatuurveiligheid en Levensduur
- Waarom Rapid Machining Efficiëntie Drijft in Moderne Productie
- Oplossingen Ontgrendelen: Hoe Root Cause Analysis Duurzame Succes Drijft
- Waarom water telt: de sleutel tot duurzame innovatie