



Waarom isotropie belangrijk is in 3D-printen: consistentie en prestaties verbeteren
Isotropie in materialen is een kwaliteit die de uniformiteit van de eigenschappen definieert ongeacht de richting waarin ze gemeten worden.
In het algemeen worden de meeste thermoplasten als isotrope materialen beschouwd. Vanwege hun aard en de cohesie tussen de polymere ketens die ze samenstellen, is uniform in alle richtingen, zijn hun mechanische eigenschappen ook uniform.
Het feit dat een materiaal isotroop is impliceert niet dat alle met dat materiaal gemaakte onderdelen deze kwaliteit behouden. Vaak kan de vormings- of productiemethode ervoor zorgen dat een onderdeel anisotroop of orthotroop wordt, ondanks dat de grondstof isotropie bezit.
Bijvoorbeeld een onderdeel gemaakt van een vezelversterkte thermoplast. In de kunststofmatrix zijn de vezels willekeurig en uniform georiënteerd, wat de isotropie van het materiaal behoudt. Echter, als een onderdeel van dit materiaal geproduceerd wordt met mechanische rek-methoden, kunnen de vezels binnen de matrix herschikt worden in een voorkeursrichting, waardoor het materiaal anisotroop wordt. Soms genereren tijdens het thermoplast injectieproces of bij de uitharding van harsen interne spanningen die ervoor zorgen dat het materiaal zijn graad van isotropie verliest.
Soms is deze anisotropie een ingenieursbeslissing die rekening houdt met de belasting die het onderdeel zal ondervangen en de prestaties wil verbeteren of de gewicht/weerstand-verhouding optimaliseren. Dit is het geval bij vezelversterkte composieten, waarin georiënteerde vezelmatten vaak gebruikt worden om de eigenschappen in een bepaalde richting te verbeteren.
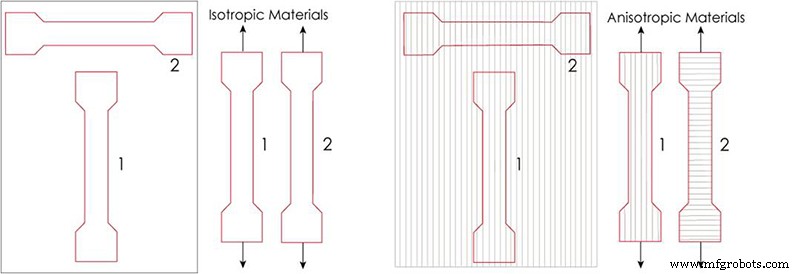
Afbeelding 1: Isotroop en anisotroop materiaal. Bron: Instron.
Maar, wat gebeurt er als deze anisotropie een onbedoeld gevolg is, product van de vormings- of productiemethode? In dit geval, als de belasting die op een onderdeel zal werken niet uniform is en we goed weten hoe de isotropie van het onderdeel na productie varieert, kunnen we de oriëntatie tijdens het vormingsproces aanpassen zodat de voorkeursrichting samenvalt met de belastingrichting. Dit vereenvoudigt ontwerp- en productietaken aanzienlijk, maar kan een overkomelijk obstakel zijn.
Echter, wanneer we niet van tevoren weten in welke richting de belasting op een onderdeel zal werken, kan het feit dat zijn eigenschappen niet uniform zijn in alle richtingen een groot probleem vormen. Ten eerste moeten de eigenschappen in alle richtingen getest worden en de laagste waarden, zoals de weerstand van het onderdeel, moeten overwogen worden. Ten tweede, is het veel ingewikkelder om te bepalen wanneer dat onderdeel zal falen, aangezien de levensduur wanneer de belasting in de meest gunstige richting werkt, veel langer kan zijn dan wanneer ze in de minst gunstige richting werken.
Dit is de reden waarom, wanneer het gaat om onderdelen die een mechanische of structurele functie moeten vervullen, de controle van isotropie van groot belang is.
Isotropie in 3D-printen
Een van de productiemethoden waarbij isotropie duidelijk beïnvloed wordt, is 3D FDM-printen. Deze productiemethode baseert zich op het vormen van het onderdeel laag voor laag door een gesmolten polymere draad te extruderen.
Het is precies om deze reden dat, op het niveau van de microstructuur, de met FDM geprintte onderdelen microporeuze structuren zijn. Dit impliceert dat de werkelijke doorsnede van het onderdeel in elke richting varieert ten opzichte van de schijnbare doorsnede die we op macroscopisch niveau kunnen meten. Bovendien speelt nog een factor mee: de cohesie tussen lagen, die niet altijd op een ideale en reproduceerbare manier plaatsvindt.
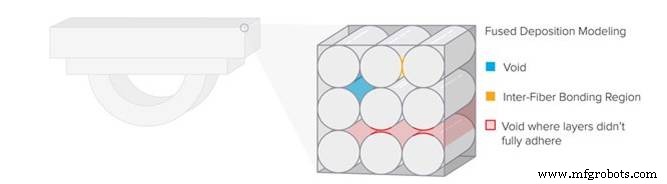
Afbeelding 2: Microstructuur van een 3D FDM-print. Bron: Formlabs.
Vanwege deze discrepantie tussen de werkelijke en schijnbare doorsnedes van het onderdeel, zal de schijnbare elasticiteitsmodulus bij het testen van het onderdeel op alle drie deassen ook variëren.
Bijvoorbeeld, als we een kubus van 1 cm³ testen, zullen we zien dat de elasticiteitsmodulus in de drie assen verschillend is. Dit komt omdat bij het berekenen van E = (F⁄S) / (∆L⁄L) waar S de doorsnede van het onderdeel is, we 1 cm² als doorsnede nemen voor de drie assen, terwijl de werkelijke doorsnede van de ene as naar de andere varieert zoals te zien is in afbeelding 3.
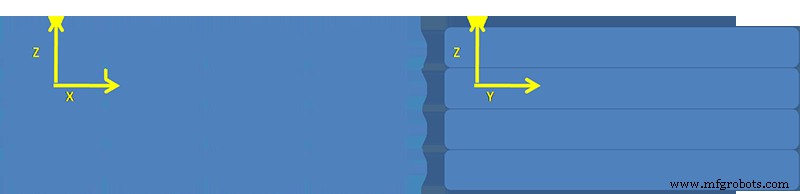
Afbeelding 3: Doorsnedes van een geprint onderdeel met 100% vulling en alle lagen in dezelfde richting.
We zouden dit effect kunnen minimaliseren door de printrichting op elke laag te variëren. Door de lagen op 90° te oriënteren zoals getoond in figuur 4, kunnen we orthotrope onderdelen op de X- en Y-assen verkrijgen, hoewel de anisotropie op de Z-as zou blijven.
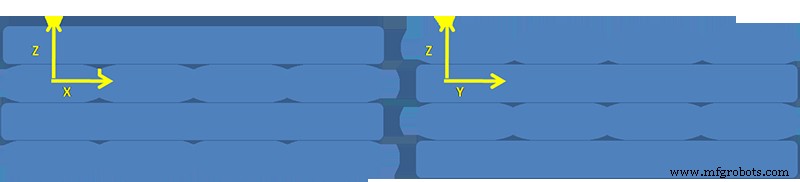
Afbeelding 4: Doorsnedes van een geprint onderdeel met 100% vulling en elke laag georiënteerd op 90° ten opzichte van de vorige.
In theorie, als we elke laag met een kleine hoek variëren, in grote onderdelen samengesteld uit een groot aantal overlappende lagen, kunnen we plane isotropie in het XY-vlak verkrijgen, maar nog steeds zouden we geen volledige isotropie bereiken.
We zouden kunnen proberen de echte doorsnedes van de onderdelen te verkrijgen en zo hun theoretische eigenschappen in elke richting te voorspellen, maar in de praktijk zijn FDM-printers niet voldoende precies om homogene en reproduceerbare structuren te verkrijgen, zoals te zien is in afbeelding 5.
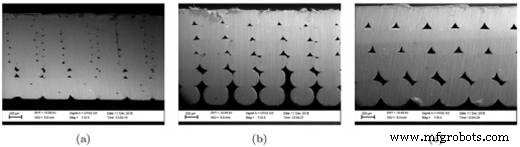
Afbeelding 5: Geprinte onderdeeldelen met 0,1, 0,2 en 0,3 mm lagen. Bron: S. Garzon-Hernandez et al. Materials and Design 188 (2020) 108414
Om al deze redenen is het erg moeilijk om het mechanische gedrag van een in FDM geprint onderdeel te voorspellen.
Echter, dit fenomeen is niet universeel in 3D-printen. Andere technologieën zoals 3D SLA-printen en 3D SLS-printen produceren onderdelen met hoge isotropie.
Bij SLA-printen worden de onderdelen gevormd door een hars laag voor laag te verlichten. Dit impliceert dat de onderdelen volledig dicht zijn en daarom hun schijnbare en werkelijke doorsnede hetzelfde zijn. Bovendien wordt de cohesie tussen moleculen gevormd door chemische bindingen en homogene door het hele onderdeel.
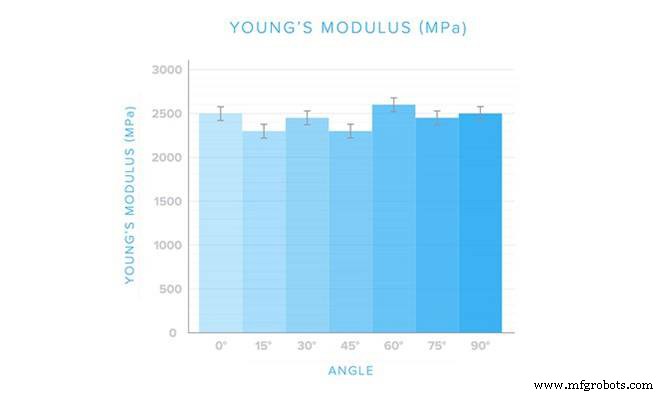
Afbeelding 6: Elasticiteitsmodulus van een met SLA geprint onderdeel, gemeten onder verschillende hoeken. Bron: Formlabs
Ondanks dat traditioneel SLA-harsen niet overwogen werden voor technische toepassingen vanwege hun slechte mechanische eigenschappen, is in de afgelopen jaren een significante sprong gemaakt in de ontwikkeling van harsen met mechanische en thermische eigenschappen compatibel met de meest eisende eisen. Dit is het geval van Formlabs' engineering harsen, die samen met de Form 3L printer, in staat om onderdelen tot 335x200x300 mm te produceren, de perfecte tandem vormen voor veel toepassingen die isotrope onderdelen met hoge mechanische eigenschappen vereisen.
Afbeelding 7: Form 3L SLA-printer. Bron: Formlabs
Echter, ondanks de doorbraak in de ontwikkeling van technische materialen voor SLA, is de technologie die de beste resultaten garandeert voor technische toepassingen 3D SLS-printen.
Deze technologie baseert zich op het laag voor laag sinteren van polymere micropartikels. Het resultaat zijn onderdelen met ideale kenmerken voor engineering-toepassingen: ze hebben hoge isotropie, hoge dimensionale precisie en kunnen zonder ondersteuningen geprint worden, wat zeer complexe geometrieën en zelfs het direct printen van al gemonteerde bewegende mechanismen toestaat.
De onderdelen geproduceerd door SLS-printen zijn poreus, echter, in tegenstelling tot die geproduceerd door FDM, is hun porositeit homogeen en hangt niet af van de oriëntatie van het onderdeel tijdens het printen, zoals te zien is in afbeelding 8.
Afbeelding 8: Interne microstructuur van een met SLS geprint onderdeel.
Dit zorgt ervoor dat ze een hoge isotropie hebben, aangezien, hoewel hun werkelijke doorsnedes en schijnbare doorsnedes niet hetzelfde zijn, ze wel constant blijven in alle richtingen.
Daarom, hoewel de mechanische eigenschappen van de met SLS geprintte onderdelen verschillen van die van het basismateriaal, zijn ze constant, onafhankelijk van de oriëntatie van het onderdeel en kunnen ze gemakkelijk bepaald worden, wat engineeringberekeningen vereenvoudigt en het mogelijk maakt om met lage foutmarges de weerstand en levensduur van componenten geproduceerd met deze technologie te bepalen.
Bovendien staat SLS-printen het gebruik van breed gebruikte technische polymeren in de industriële sector toe, zoals nylon 11, nylon 12 of zelfs thermoplastische elastomeren zoals TPE en TPU.
Dit is het geval van 3D-printers zoals de Lisa Pro, een printer met een uitstekende prijs-kwaliteitverhouding, in staat om zeer hoogwaardige onderdelen te produceren in materialen zoals polyamide 11, dankzij de mogelijkheid om in een stikstofatmosfeer te printen.
Video 1: Lisa Pro-video. Bron: Sinterit
Bij het produceren van onderdelen door 3D-printen die aan bepaalde mechanische eisen moeten voldoen, moet men niet alleen rekening houden met de eigenschappen van het basismateriaal, maar ook met de technologie waarmee het geproduceerd zal worden. Hoewel FDM-technologie waarschijnlijk de meest veelzijdige is bij het kiezen van technische materialen, kan het feit dat geprintte onderdelen zeer lage isotropie hebben, een groot probleem zijn dat in veel gevallen moeilijk te overwinnen is. Onderdeloriëntatie tijdens het printen, selectie van vulpatronen, en een goed begrip van waar en onder welke omstandigheden het onderdeel zal werken zijn kritieke factoren bij het produceren van technische componenten met 3D FDM-printen. Dit betekent dat het ontwerp en de productie van onderdelen met deze technologie misschien wel de meest complexe is terwijl het significante beperkingen vertoont.
Veel van deze beperkingen verdwijnen met SLA- en SLS-printen. De mogelijkheid om dichte of homogene porositeit onderdelen te verkrijgen, met een hoge isotropie en de beschikbaarheid van technische materialen met goede mechanische eigenschappen, maken ze een veelbelovende optie voor toepassingen waar 3D FDM-printen niet geschikt is.
Bovendien maakt de mogelijkheid om onderdelen te printen zonder de noodzaak voor vooraf gemonteerde ondersteuningen en bewegende mechanismen, SLS-printen de ideale technologie door de na-bewerking van onderdelen te reduceren en te vereenvoudigen.
3d printen
- Gezondheidszorg Revolutioneren: Hoe 3D-printen Geneeskunde Transformeert
- 12 bedrijven die 3D-printen revolutioneren
- 6 bewaarde strategieën om 3D-printkosten te verlagen
- Efficiëntie Maximeren: Hoe Nesting Polymere 3D-printprestaties Verbeterd
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Geschiedenis onthullen: Hoe 3D-printen archeologie en paleontologie transformeert
- Waarom Interoperabiliteit Cruciaal is in 3D-software: Werkstroomefficiëntie Verhogen
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert
- De Drie Essentiële Stappen Van 3D-Printen: Van CAD-Ontwerp Tot Finale Afwerking
- Waarom 3D-Printen Booming Is: Belangrijkste Drijfveren & Toekomstperspectief