



De juiste infill kiezen voor sterke, efficiënte 3D-prints
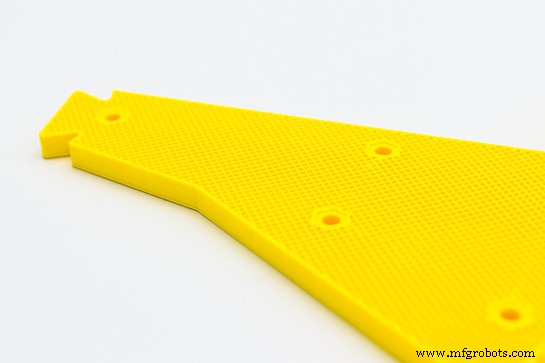
Alle gebruikers van 3D-printers weten dat 3D-geprinte onderdelen twee verschillende zones hebben: de mantel (shell) en de vulling (infill). De juiste parametrisatie van deze twee waarden beïnvloedt de mechanische weerstand, de afwerking, de printtijd en de kosten. De mantel zijn de buitenwanden van het onderdeel, waarin zowel de lagen in contact met de printbasis als de bovenste lagen die de eindafwerking geven, zijn inbegrepen.
In dit artikel richten we ons op het binnenste deel van het onderdeel, de infill. Slicerprogramma's (Cura, Simplify3D, etc.) staan ons toe om de vorm en percentage van infill te kiezen. Hierna noemen we de belangrijkste mogelijke configuraties.
Infill-percentage bij 3D-printen
De infill is de hoeveelheid materiaal die het interne deel van het onderdeel inneemt. Normaal gesproken laten slicerprogramma's het percentage materiaal wijzigen van 0% (hol onderdeel) tot 100% (volledig massief onderdeel). Altijd sprekend over dezelfde configuratie van laaghogte en breedte van de behuizing, hangt de ideale waarde van het infill-percentage af van de eindtoepassing van het onderdeel. Het meest gebruikte percentage, dat veel slicerprogramma's als standaardwaarde gebruiken, is 20%. Met dit percentage krijgt u onderdelen met gemiddelde/hoge sterkte, laag gewicht en een zeer efficiënte printtijd, wat resulteert in onderdelen met een goede sterkte/kostenverhouding.
Voor niet-functionele prototypes, modellen en andere eenvoudige show-objecten is het aanbevolen infill 10%. Met zo'n laag percentage worden de lange printtijden van complexe figuren of objecten die geen weerstand tegen spanningen nodig hebben, verminderd. Aan de andere kant weet elke gebruiker dat om de maximale trekkracht te bereiken, ze hun onderdelen op 100% infill moeten maken, maar dit impliceert hogere kosten, zowel in tijd als materiaal, en dat de onderdelen zwaarder zijn. Buiten de al genoemde waarden, raden we aan om elk geval gedetailleerd te bestuderen volgens de verhouding weerstand/printtijd, rekening houdend met dat van 25% tot 50% infill de weerstand met 25% toeneemt en van 50% tot 70% infill de weerstand slechts met 10% toeneemt.
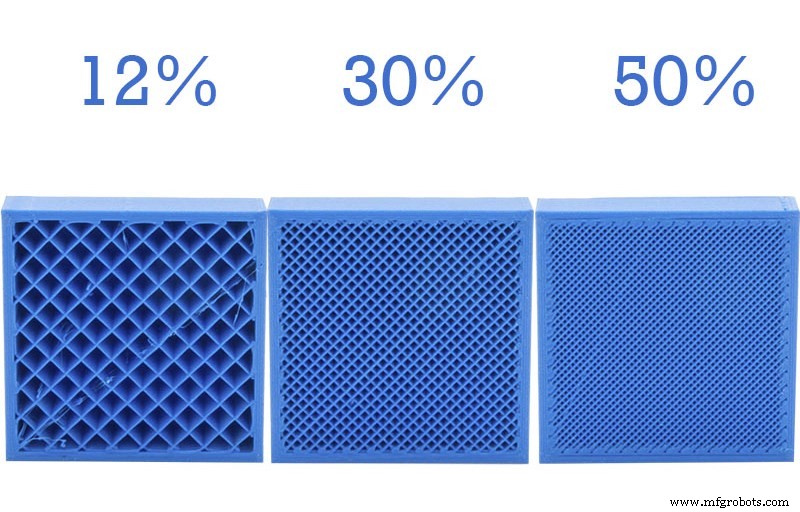
Afbeelding 1: Verschillende infill-percentages
Onze aanbeveling is om een 10% vulling te gebruiken voor figuren en objecten die geen lasten dragen, 20% voor onderdelen van normaal gebruik met lage/middelbare lasten, 60% voor het geval u eindonderdelen met middelmatige weerstand moet maken en die geschikt zijn om te boren of te schroeven, en tenslotte 100% om de maximale sterkte van het materiaal te bereiken. We willen benadrukken dat de productie-oriëntatie van de onderdelen de eindweerstand beïnvloedt, dat wil zeggen, de oriëntatie is net zo belangrijk als het infill-percentage.
Vultype
Afhankelijk van de gebruikte slicersoftware zijn er verschillende typen infill, maar de vier meest gebruikte (Rechthoekig, Driehoekig of Diagonaal, Wiggle en Honingraat) verschijnen in alle (Simplify3D, Cura, Slic3r, etc.).
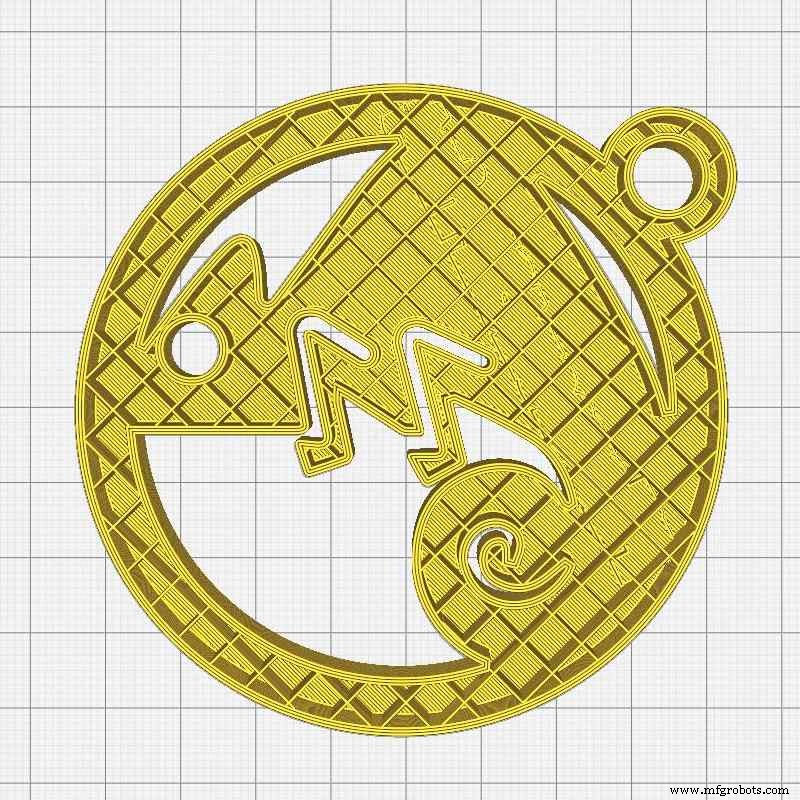
Rechthoekige infill
Standaard gebruiken deze softwarepakketten rechthoekige infill, wat logisch is om een sterke structuur in alle richtingen te hebben en relatief snel is bij het maken van loodrechte lagen bovenop elkaar.
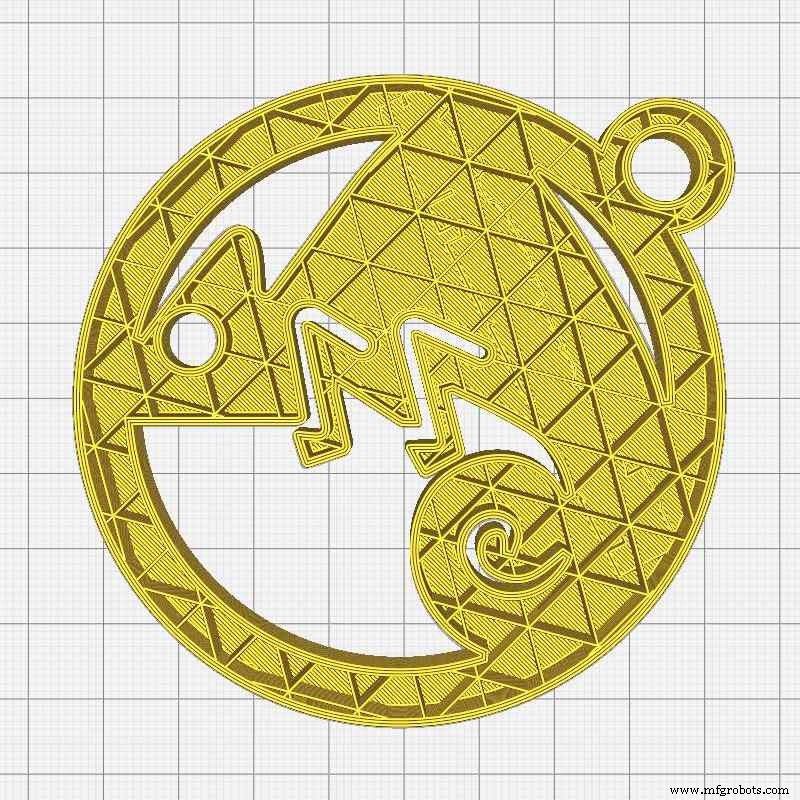
Driehoekige infill
De driehoekige infill wordt toegepast, net als in structuren in het dagelijks leven, om maximale weerstand in de richting van de wanden te bereiken, dit komt door de uiteenloping op de helft van de toegepaste kracht door de lijnen die elke laag vormen onder 45° te staan.
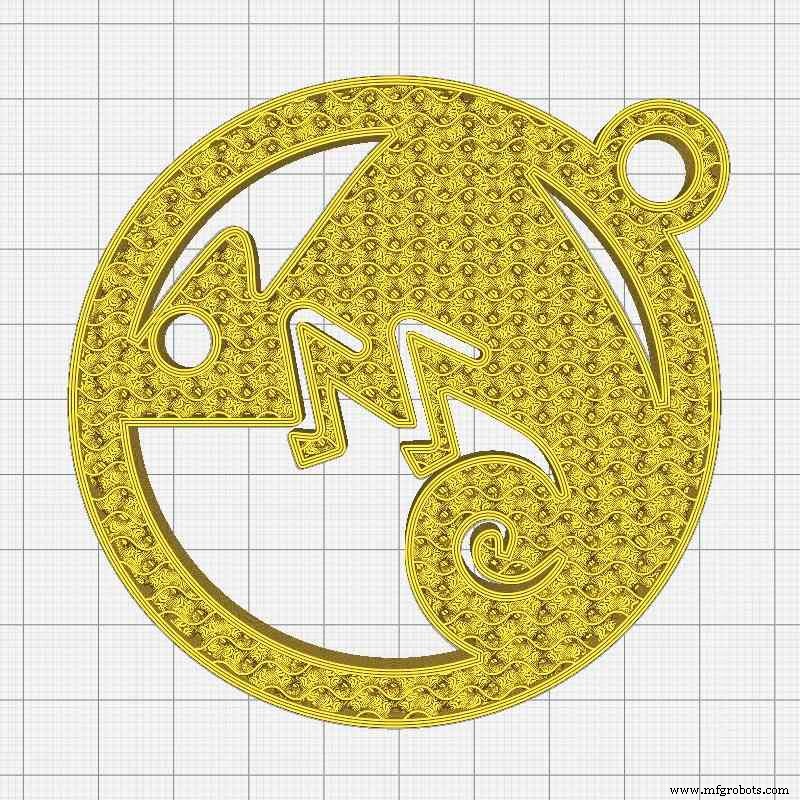
Wiggle infill
Als ons behoefte is om een onderdeel te verkrijgen dat zo flexibel, comprimeerbaar en zacht mogelijk is, is de beste infill de Wiggle. Deze zigzag-vulling vergroot de terugveerkracht en biedt voldoende steun om de totale bedekking van de bovenkant van het onderdeel te garanderen.
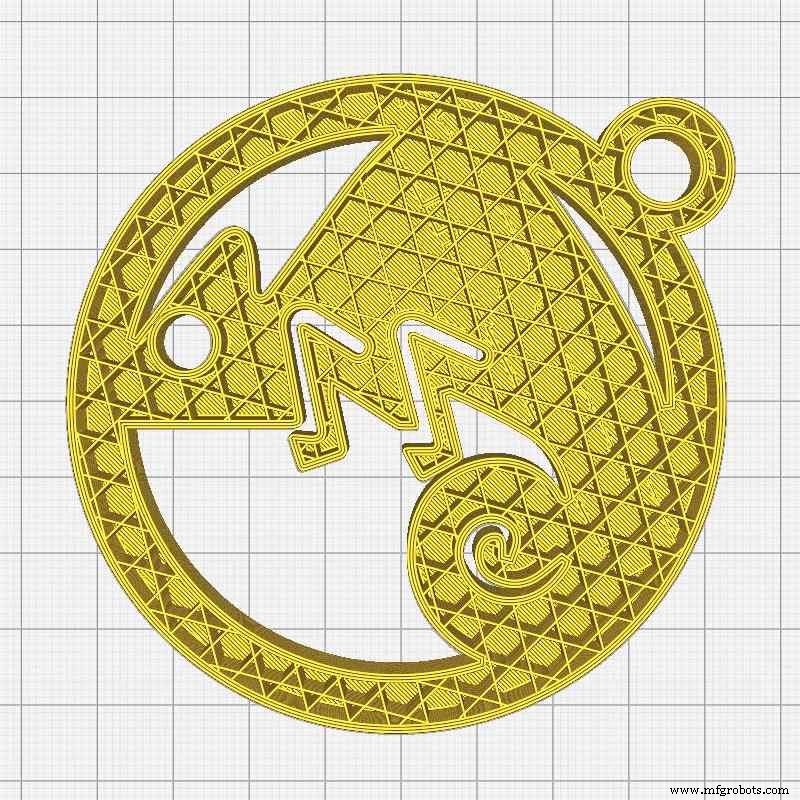
Honingraat infill (Tri-hexagonaal)
Ten slotte, steunend op de wijze natuur, wordt de honingraat-vulling (bijenwespaneel) in zeshoekige vorm veel gebruikt als kern om sterkte te geven aan onderdelen gemaakt van koolstofvezel en andere typen vezels. In 3D FDM/FFF-printen biedt het de onderdelen een grote weerstand in alle richtingen, groter dan de rechthoekige infill, maar met langere printtijd.
Ons advies is dat rechthoekige vulling sterk genoeg is voor 90% van de 3D-printtoepassingen, de resterende 10% zijn gevallen waar een heel specifieke vulling gebruikt moet worden.
Onze aanbevelingen voor het kiezen van de infill
De juiste configuratie van de vulling is een zeer belangrijke stap om de gewenste weerstand in de door FDM/FFF 3D-printen geproduceerde onderdelen te verkrijgen. Onze aanbeveling is rechthoekige infill met een dichtheid van 10% voor niet-functionele onderdelen, modellen of prototypes, 20% infill voor onderdelen met normaal gebruik onderworpen aan lage/middelbare lasten en 60% voor elementen die hoge lasten moeten weerstaan. Het type infill en percentagewaarden moeten ook worden aangepast aan elk type 3D-printer, en aan of het materiaal dat gebruikt gaat worden stijf is (PLA, ABS, PETG, Nylon, etc.) of flexibel (Filaflex TPE of TPU) om het best mogelijke resultaat te verkrijgen.
3d printen
- 6 bewaarde strategieën om 3D-printkosten te verlagen
- Efficiëntie Maximeren: Hoe Nesting Polymere 3D-printprestaties Verbeterd
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Geschiedenis onthullen: Hoe 3D-printen archeologie en paleontologie transformeert
- 3D-printen: Gemeenschappen in de ontwikkelende wereld empowern
- 3D-print myths ontkracht: wat de technologie echt kan
- Waarom Interoperabiliteit Cruciaal is in 3D-software: Werkstroomefficiëntie Verhogen
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert
- De Drie Essentiële Stappen Van 3D-Printen: Van CAD-Ontwerp Tot Finale Afwerking
- Infill vs. Shell In 3D-Printen: Hun Rollen En Verschillen Begrijpen