



Ondersteuningsstructuren in 3D-printen: Expert-gids voor ontwerp, gebruik en optimalisatie
Ondersteuningsstructuren zijn de ruggengraat van betrouwbare 3D-prints. Terwijl 3D-printen vrijvorm-geometrie ontgrendelt, steunt het op supports om onderdelen te voorkomen van vervormen, instorten of dimensionale getrouwheid te verliezen.
In deze uitgebreide gids onderzoeken we wat supports zijn, waarom ze essentieel zijn over printtechnologieën heen, en bewezen strategieën om hun gebruik te minimaliseren terwijl deulkwaliteit behouden blijft.
Wat zijn ondersteuningsstructuren?
Ondersteuningsstructuren fungeren als stellingen: ze versterken een print tijdelijk, verankeren het aan de bouwplaat en absorberen warmte tijdens fabricage. Na afloop van het onderdeel worden ze verwijderd.
Complexe kenmerken – overhangs, bruggen en diepe caviteiten – zijn met name kwetsbaar. Zonder ondersteuning kunnen ze zakken of breken. In metalen AM dienen supports ook als warmteputten, wat residuele spanningen mitigeert die anders kraken of vervorming zouden veroorzaken.
Wanneer heb je supports nodig?
De meeste additieve processen vereisen een zeker niveau van ondersteuning. De onderstaande tabel vat de vereiste samen per technologie en materiaal.
| Technologie | Materiaal | Ondersteuning Nodig? |
|---|---|---|
| Stereolithografie (SLA) | Fotopolymeren | Ja |
| Fused Deposition Modelling (FDM) | Thermoplasten | Ja |
| Selective Laser Melting / DMLS / DED / EBM | Metalen | Ja |
| Material Jetting | Poeder | Ja |
| Binder Jetting | Poeder | Nee |
| Selective Laser Sintering (SLS) | Poeder | Nee |
Metalen 3D-printen
Poederbedfusie (SLM, DMLS, EBM)
Deze systemen omsluiten het onderdeel in los poeder, maar het onderdeel heeft nog steeds ondersteuning nodig om het aan de bouwplaat te bevestigen en warmte af te voeren. Het ondersteunen van het contactoppervlak tussen de basis van het onderdeel en de plaat verlaagt residuele spanning, wat kraken, vervorming of delaminatie voorkomt.
Meer over metalen-print valkuilen, zie onze gids over veelvoorkomende problemen in metalen 3D-printen.
Direct Energy Deposition (DED)
DED bouwt door materiaal op een substraat te fuseren. Als poederbedfusie zijn supports essentieel voor complexe geometrie, stabiliteit en warmteafvoering.
Ontwerpoverwegingen
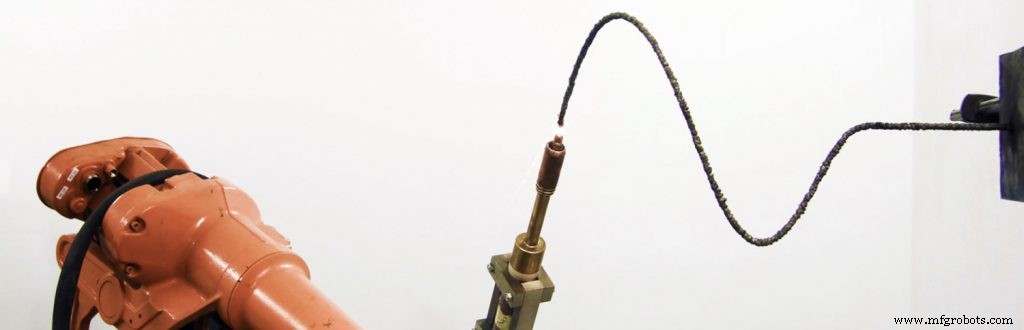
Metalen supports zijn typisch roosterstructuren die als warmteputten fungeren terwijl materiaalgebruik laag blijft. Echter, excessieve ondersteuning kan bouwtijd en kosten verhogen, en post-processing compliceren. Sommige bedrijven, zoals het Nederlandse MX3D, hebben robotarm-gebaseerd lassen geïntroduceerd dat de noodzaak voor supports volledig elimineert.
Ondersteuningsverwijdering
Metalen supports vereisen meestal snijgereedschappen. Na verwijdering is vaak zanden of polijsten nodig om een gladde oppervlakte te bereiken.
Stereolithografie (SLA)
SLA verhardt vloeibare hars met licht. Supports in SLA zijn slank en raken het onderdeel slechts licht, wat handmatige verwijdering simpel maakt. Toch kunnen ze micro-sporen achterlaten die typisch zanden vereisen.
Ontwerptips
SLA blinkt uit wanneer een hoogwaardig oppervlak vereist is – visuele prototypes, gietvormen, hoortoestellen. Het positioneren van het onderdeel zodat kritische oppervlakken ondersteuningscontact vermijden, kan zichtbare merken elimineren. Bijvoorbeeld, een buisvormig onderdeel verticaal oriënteren in plaats van horizontaal om supports te minimaliseren.
Fused Deposition Modelling (FDM)
FDM bouwt door verwarmd filament laag voor laag te extruderen. Kenmerken tot 45° kunnen zonder ondersteuning geprint worden, maar steilere overhangs of lange bruggen (>5 mm) hebben assistentie nodig.
Ondersteuningstypes
Ondersteuningen zijn vaak rooster- of boom-achtige structuren. Boom-stijl supports verminderen materiaalgebruik met tot 75% ten opzichte van rechte kolommen.
Ondersteuningsverwijdering
Industriële FDM-printers gebruiken vaak oplosbare supports. Polyvinyl alcohol (PVA) lost op in water, terwijl High-Impact Polystyrene (HIPS) oplost in limoneen. Oplossing elimineert de noodzaak voor zanden maar voegt post-processing-tijd toe.
Material Jetting
Ondersteuningen zijn verplicht voor overhangs maar worden geprint in een apart, water-oplosbaar materiaal dat met gepresuriseerd water of ultrasoonbaden verwijderd kan worden.
Selective Laser Sintering & Binder Jetting
Beide poeder-gebaseerde processen encapsuleren het onderdeel in los poeder, wat de noodzaak voor additionele supports elimineert.
Nadelen van supports
- Materiaalkosten: Supports consumeren extra materiaal dat typisch weggegooid wordt.
- Ontwerpbeperkingen: Toegankelijke verwijdering moet overwogen worden, wat geometrie beperkt.
- Tijd: Het genereren en post-processen van supports voegt uren toe aan een build.
- Oppervlakteschade: Incorrecte plaatsing kan fijne kenmerken beschadigen.
Vier manieren om supports te minimaliseren
- Optimaliseer deelorientatie: Het heroriënteren van het model kan overhangs reduceren. Bijvoorbeeld, een "T"-vorm roteren zodat de horizontale armen aligneren met de bouwplaat elimineert de noodzaak voor supports.
- Optimaliseer ondersteuningsgeometrie: Gebruik topologie-geoptimaliseerde roosters of boom-achtige structuren. Autodesk Meshmixer kan boom-supports genereren voor FDM, SLA en DMLS.
- Gebruik afrondingen en fasen: Een 45° fasering of een afgeronde fillet toevoegen zet steile hoeken om in printbare, wat de noodzaak voor supports elimineert.
- Splits complexe onderdelen: Sub-assemblages apart printen kan ondersteuningsvolume en bouwtijd drastisch verminderen. Zorg voor consistente oriëntatie voor correcte pasvorm.
Supports: Een noodzakelijk kwaad? De toekomst is helder
Innovaties veranderen supports van een last naar een gestroomlijnd proces. Desktop Metal's gepatenteerde "separable supports" gebruiken een keramische poeder-interface die na sinteren oplost, wat handmatige verwijdering mogelijk maakt. PostProcess Technologies biedt geautomatiseerde, handvrije verwijderingssystemen voor FDM, SLA, PolyJet en CLIP.
Velo3D's Intelligent Fusion-technologie simuleert deelgedrag om met tot vijf keer minder supports te printen, wat near-zero support-vereisten in veel gevallen bereikt.
Terwijl de industrie zich blijft ontwikkelen, blijven expertise en correct workflow-ontwerp cruciaal om deze vooruitgang te benutten.
We hopen deze gids u in staat stelt om ondersteuningsstructuren te behandelen als bondgenoten, niet als vijanden.
3d printen
- Ondersteuningsstructuren in 3D-printen Beheersen: Essentiële Strategieën voor Elk Proces
- Metaal 3D-printen Vereenvoudigen: Expert Tips voor Supportstructuurbeheer
- Silicone 3D-printen uitgelegd: Een beginnersgids voor cutting-edge productie
- Binder Jetting 3D-printen: Hoe het werkt, voordelen en best practices
- Material Jetting 3D-printen: ultieme gids voor precisie, kleur en innovatie
- TPU 3D-printen meesteren: uw complete gids voor flexibele, duurzame delen
- Kiezen tussen in-house en uitgebesteed 3D-printen: een praktische gids
- Expert Gids voor Het Kiezen van 3D-Printmaterialen voor SLS, MJF, FDM, SLA & DLS™
- Roestvrij Staal Lassen: Een Uitgebreide Handleiding
- Aluminium Solderen: Expert Technieken & Stap-voor-stap Handleiding
- Uitgebreide gids 3D-printen: van basis tot geavanceerde technieken