



3D-printen verbeteren: Ondersteuningsstructuren beheersen voor complexe builds
Een van de grote beperkingen van FFF 3D-printtechnologie is de noodzaak om elke laag op de vorige te printen, zonder de mogelijkheid om bruggen, kragtrillers of muren met grote hellingen te produceren.
Om dit te overwinnen, is het gebruikelijk om geprint ondersteuningsstructuren te gebruiken die dienen als steunbasis voor de voorgaande elementen. Deze structuren worden ondersteuningen genoemd.
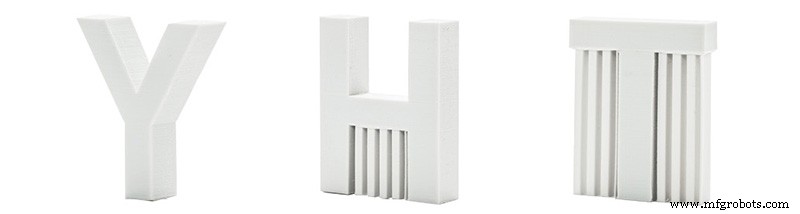
Afbeelding 1: Ondersteuningen op 3D-geprinte onderdelen. Bron: 3DHubs
Onderdelen van de ondersteuningen
De steunen bestaan voornamelijk uit vier delen:
Ondersteuning: Dit is de structuur die de kragtrillerlagen ondersteunt.
Dichte ondersteuning: De laatste lagen van de ondersteuning in contact met het onderdeel heten dichte ondersteuning. De naam komt doordat deze lagen een hogere dichtheid hebben dan de rest van de ondersteuning. Dit is een optionele parameter die de ondersteuning van het onderdeel verbetert door een groter contactoppervlak te bieden, zonder de materiaalkosten aanzienlijk te verhogen.
Horizontale scheiding: Dit is de ruimte tussen de zijwanden van de ondersteuning en die van het onderdeel. Het voorkomt dat het werkstuk lateraal aan de ondersteuningen hecht.
Verticale scheiding: Dit is de ruimte tussen het bovenste vlak van de ondersteuning en het werkstuk.
Typen ondersteuningen
Afhankelijk van het materiaal waarin ze gemaakt zijn, kunnen ondersteuningen geclassificeerd worden als oplosbaar en niet-oplosbaar. In het geval van printers met een enkele extruder, moeten de ondersteuningen altijd in hetzelfde materiaal als het onderdeel geproduceerd worden. In het geval van dubbele extruders, kunnen de ondersteuningen in een ander materiaal dan het onderdeelmateriaal geproduceerd worden. In deze gevallen is het gebruikelijk een oplosbaar materiaal in oplossingsmiddel te gebruiken waarin het onderdeel niet oplosbaar is (zie post oplosbare filaments voor ondersteuning).
Media configuratieparameters
Het gebruik van oplosbaar of niet-oplosbaar materiaal zal de configuratie van de substraten voorwaarden, dus is het heel belangrijk om de verschillende parameters te kennen en hoe ze het gedrag van de substraten beïnvloeden.
Elke slicersoftware kan zijn eigen parameters bevatten die niet beschikbaar zijn in andere programma's, dus is het raadzaam de handleiding van de gebruikte software te raadplegen. Er zijn echter een reeks parameters die gemeenschappelijk zijn aan allen en die elk type ondersteuning toelaten te configureren:
Ondersteuningsdrempel of kragtriller: Dit is de maximale wandhoek vanaf welke ondersteuningen gegenereerd zullen worden. Waarden tussen 30 en 60 worden doorgaans gebruikt. Kleine laaghogtes staan hogere hellingen toe om zonder ondersteuningen geprint te worden, terwijl grote laaghogtes ondersteuningen kunnen vereisen zelfs met kleine hellingen.
Invultype/Patroon: De invulling wordt geconfigureerd als een lage dichtheid structuur. De patronen die geselecteerd kunnen worden zijn vergelijkbaar met die gebruikt in de invulling van het onderdeel. Enrichtingsgericht (lijnen) zal sneller en makkelijker te verwijderen zijn, hoewel ze minder stabiel kunnen zijn in hoge onderdelen, terwijl tweerichtingsgerichte (roosters) meer stabiliteit bieden maar moeilijker te verwijderen kunnen zijn, vooral in kleine gaten.
Dichtheid van de ondersteuning: Dit is de verhouding tussen lege ruimte en materiaal in de ondersteuningen. Een hogere dichtheid produceert stabielere ondersteuningen, maar ten koste van hogere materiaalkosten en moeilijkheid om ze te verwijderen. Waarden onder 30% worden meestal gebruikt.
Aantal lagen dichte ondersteuning: Dit is het aantal lagen in contact met het onderdeel en die een hogere dichtheid zullen hebben dan de rest van de ondersteuning. Het is raadzaam minstens 3 te gebruiken.
Dichte ondersteuningsdichtheid: Dit is de dichtheid van de laatste lagen van de ondersteuning in contact met het onderdeel. Waarden hoger dan 30% worden doorgaans gebruikt voor niet-oplosbare substraten en hoger dan 80% voor oplosbare substraten.
Verticale scheiding: Dit is de afstand tussen de laatste laag van de ondersteuning en de eerste laag van het onderdeel. Over het algemeen wordt het equivalent van één laag gebruikt wanneer niet-oplosbare ondersteuningen gebruikt worden en nul wanneer oplosbare ondersteuningen gebruikt worden.
In het geval van dubbele extruder printers, is het mogelijk om verschillende extruders te selecteren voor het substraat en voor het dichte substraat. Dit is een grote hulp om oplosbaar materiaal (meestal tegen hogere kosten) en tijd bij het oplossen van de substraten te besparen. Het is daarom raadzaam dezelfde extruder te selecteren die het onderdeel print voor de ondersteuning, en de extruder met oplosbaar materiaal alleen voor de dichte ondersteuning. Op deze manier, wanneer deze interface opgelost is, lost de rest van de ondersteuning gemakkelijk van het onderdeel los zonder de noodzaak om het op te lossen. Met deze configuratie wordt aanbevolen minstens 5 lagen dichte ondersteuning met een scheiding gelijk aan nul te gebruiken.
Veelvoorkomende problemen met oplosbare ondersteuningen
Oplosbare materialen, en met name water-oplosbare materialen, zijn vaak moeilijker te printen. Enkele van de veelvoorkomende problemen zijn:
Vocht: Dit betreft alleen water-oplosbare materialen. Dergelijke materialen zijn gevoelig voor vocht, dus moeten ze onder geschikte omstandigheden opgeslagen worden. Daarnaast is het raadzaam luchtdichte dozen of droogmiddelen tijdens het printen te gebruiken, aangezien ze binnen enkele uren kunnen hydrateren. Het meest voorkomende gevolg van een nat ondersteuningsfilament is verstoppingen in de hotend.
Slechte adhesie: Het is heel belangrijk om een compatibel ondersteuningsmateriaal te selecteren, niet alleen qua temperatuur maar ook qua adhesie. Bij het printen van een kragtriller, dient de ondersteuning als basis, dus slechte adhesie zal een fout veroorzaken met vergelijkbare gevolgen als die veroorzaakt door adhesieproblemen in het printbed. In het geval van water-oplosbare filaments, veroorzaakt vocht ook een verlies van adhesie van het materiaal, wat met name veelvoorkomend is met PVA.
Verstoppingen: Zoals hierboven vermeld, is een van de hoofddoelgevolgen van een nat ondersteuningsfilament verstoppingen, maar het is niet de enige oorzaak. Het houden van de hotend bij hoge temperaturen zonder te printen voor een lange tijd kan ook verstoppingen veroorzaken. Daarom, wanneer extruderwisselingen niet frequente zijn, is het raadzaam de temperatuur van de inactieve extruder met 30°C te verlagen.
Let op: Deze gids bespreekt concepten op algemene wijze en richt zich niet op een bepaald merk of model, hoewel ze op een gegeven moment genoemd kunnen worden. Er kunnen belangrijke verschillen zijn in kalibratie- of aanpassingsprocedures tussen verschillende merken en modellen, dus het wordt aanbevolen de handleiding van de fabrikant te raadplegen voor het lezen van deze gids.
3d printen
- Het Juiste Kunststof Kiezen voor 3D-printen: Een Uitgebreide Gids
- Silicone 3D-printen: De Volgende Grens in Additieve Productie
- Een Praktische Gids voor Ceramisch 3D-printen: Technieken, Materialen, en Ontwerptips
- Metaal 3D-printen Vereenvoudigen: Expert Tips voor Supportstructuurbeheer
- Binder Jetting 3D-printen: Hoe het werkt, voordelen en best practices
- 3D-printen met harsen: complete gids voor technologieën, materialen en toepassingen
- Hoe 3D-printen productiekosten verlaagt: 6 bewaarde strategieën
- Hoe metalen 3D-printen lichte onderdelen voor luchtvaart en automotive revolutioneert
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- KUHMUTE Revolusioneert Micromobiliteit met SLS 3D-geprinte Laadadapters
- High-Speed 3D-Printen met de AION500 MK3 - Ongeëvenaarde Snelheid, Precisie en Kracht