



Snelle, Precieze Thermoplastische Composietproductie met Band-gebaseerde Laminering
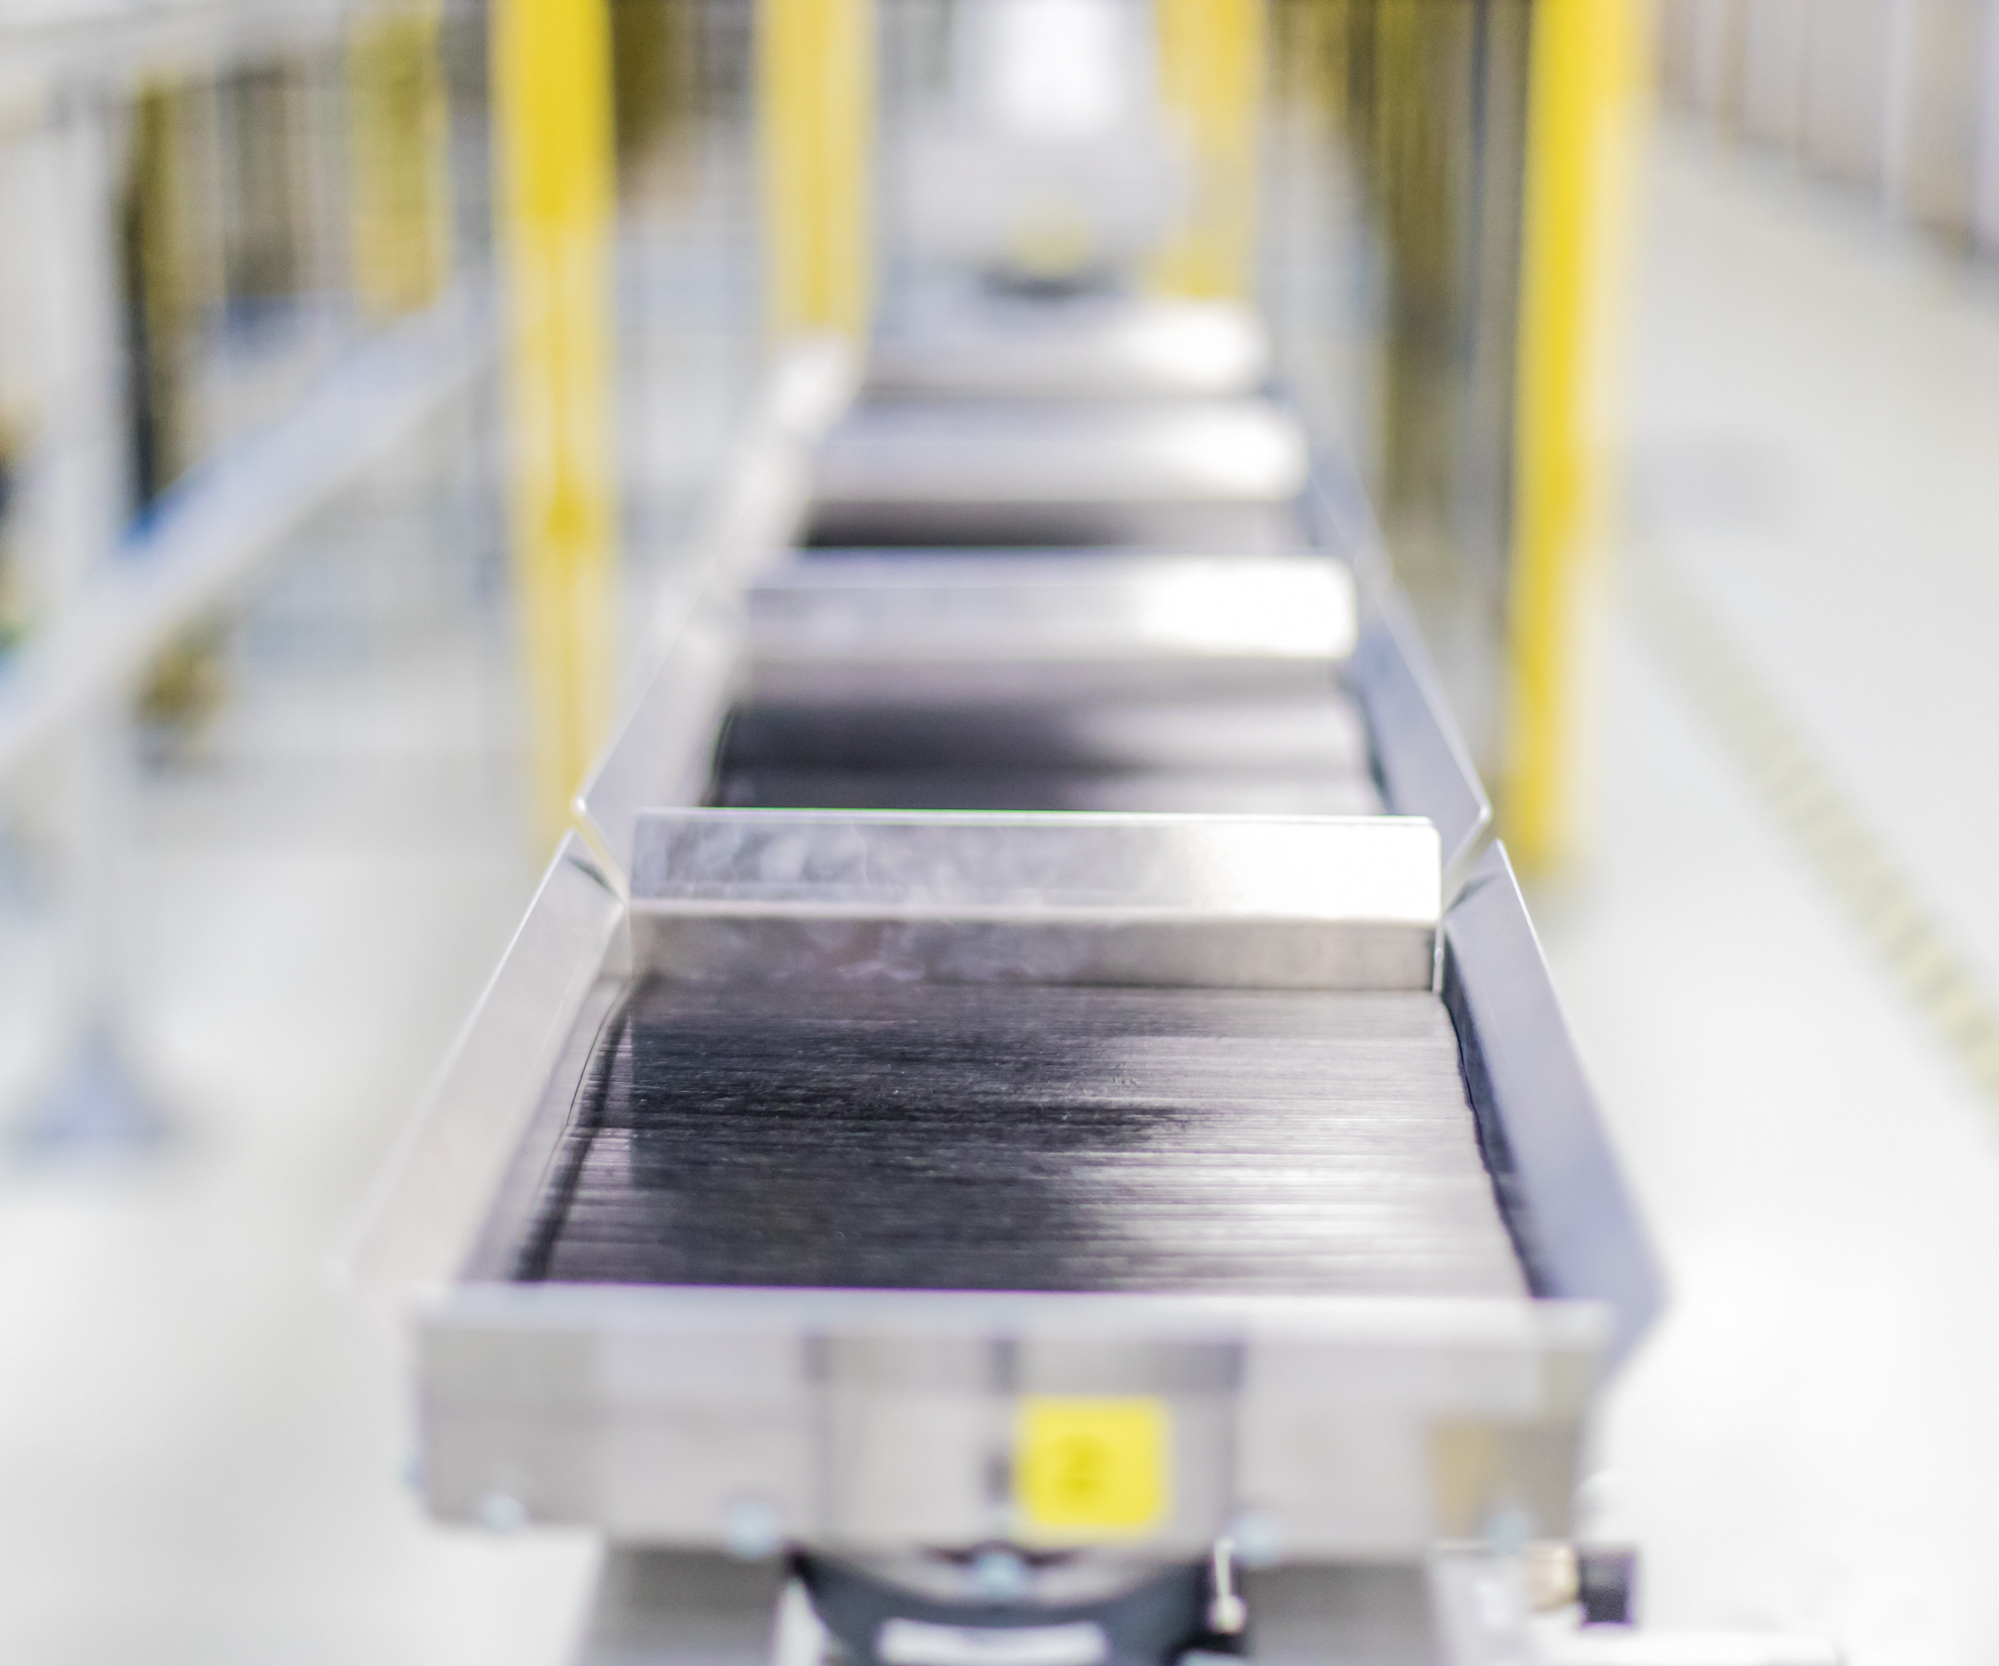
Om laminering te versnellen en nog steeds goede ontvrijheid te bieden, leenden SABIC en Airborne een idee van het postsysteem bij het ontwikkelen van het laagplaatsingsproces voor thermoplastische composietbanden. Meerdere goedkope bakken die op een bandtransport systeem bewegen (hier getoond) stoppen kort onder voedereenheden. Elke voeder snijdt en laat één bandlaag van de juiste afmetingen en oriëntatie in de bak vallen, die dan doorgaat naar de volgende voedereenheid. Bakken blijven door de voedereenheden cirkelen tot het juiste aantal en oriëntatie van lagen in elke stapel bereikt is om aan een gegeven laminaat's ontwerpvereisten te voldoen. Bron | SABIC
Een nieuw hoog-snelheidssysteem voor het produceren van geconsolideerde laminaten uit thermoplastische composietbanden, de Digital Composites Manufacturing Line (DCML), belooft in staat te zijn om zo veel als vier laminaten (met maximaal 15 lagen elk) per minuut en 1,5 miljoen laminaten per jaar vanaf een enkele productielijn te produceren - inclusief volledige inspectie, die 100% digitaal is, inclusief metingen en data tracking - van inkomend materiaal en uitgaande laminaten. Die productiesnelheid is, naar verluidt, significant sneller dan elk ander commercieel bandafhandelingssysteem beschikbaar - voor thermoplasten of thermosets - en dit systeem is specifiek ontworpen om aan de hoge output en effectieve conversiekosten te voldoen die vereist zijn door de consumentenelektronica-industrie (zie "Consumentenelektronica: hybride composiet hoesjes"). Gelukkig zijn onderdelen voor deze markt niet groot - niet op de schaal van luchtvaart of auto - maar OEM's hebben er veel van nodig, in de orde van tientallen miljoenen per jaar.
"Een hoog-snelheid thermoplastische band conversieproces was echt nodig omdat de huidige technologie relatief arbeidsintensief, duur en traag is," legt Gino Francato, SABIC globale composietenleider, uit. "Dat maakt het moeilijk om economisch te verantwoorden en de vele voordelen van deze materialen te benutten - om dunne, lichte delen te produceren met hoge esthetiek, impactslagsterkte en mechanische prestaties, plus recycleerbaarheid - in industrieën met hoge tot zeer hoge productievolumes. Zonder de mogelijkheid om productiesnelheden drastisch te verhogen en volledig geautomatiseerde afhandeling en inspectie te gebruiken, zullen thermoplastische banden duur niche-producten blijven, meestal beperkt tot gebruik in luchtvaart en auto."
De DCML is het brein van SABIC (Bergen op Zoom, Nederland) en Airborne (Den Haag, Nederland), met technologie van Siemens AG (München, Duitsland) en KUKA AG (Augsburg, Duitsland). SABIC bijdroeg materialentechnologie en composietmodelleringstools om aangepaste materialenontwikkeling en virtueel prototypen van onderdelen te versnellen. Airborne bouwde de lijn en bijdroeg ook expertise in automatisering, digitalisering en industrialisatie van het composietproductieproces. Siemens bijdroeg geïntegreerde product lifecycle management (PLM) en programmable logic controller (PLC) software om automatisering te verbeteren en machine learning te faciliteren. KUKA bijdroeg industriële robots en fabrieksautomatiseringsoplossingen. Hoewel het nieuwe hoog-snelheidproces in algemene termen op diverse persbijeenkomsten sinds 2018 beschreven is, zijn er veel details die nog niet onthuld zijn. Hier is wat we op dit moment weten.
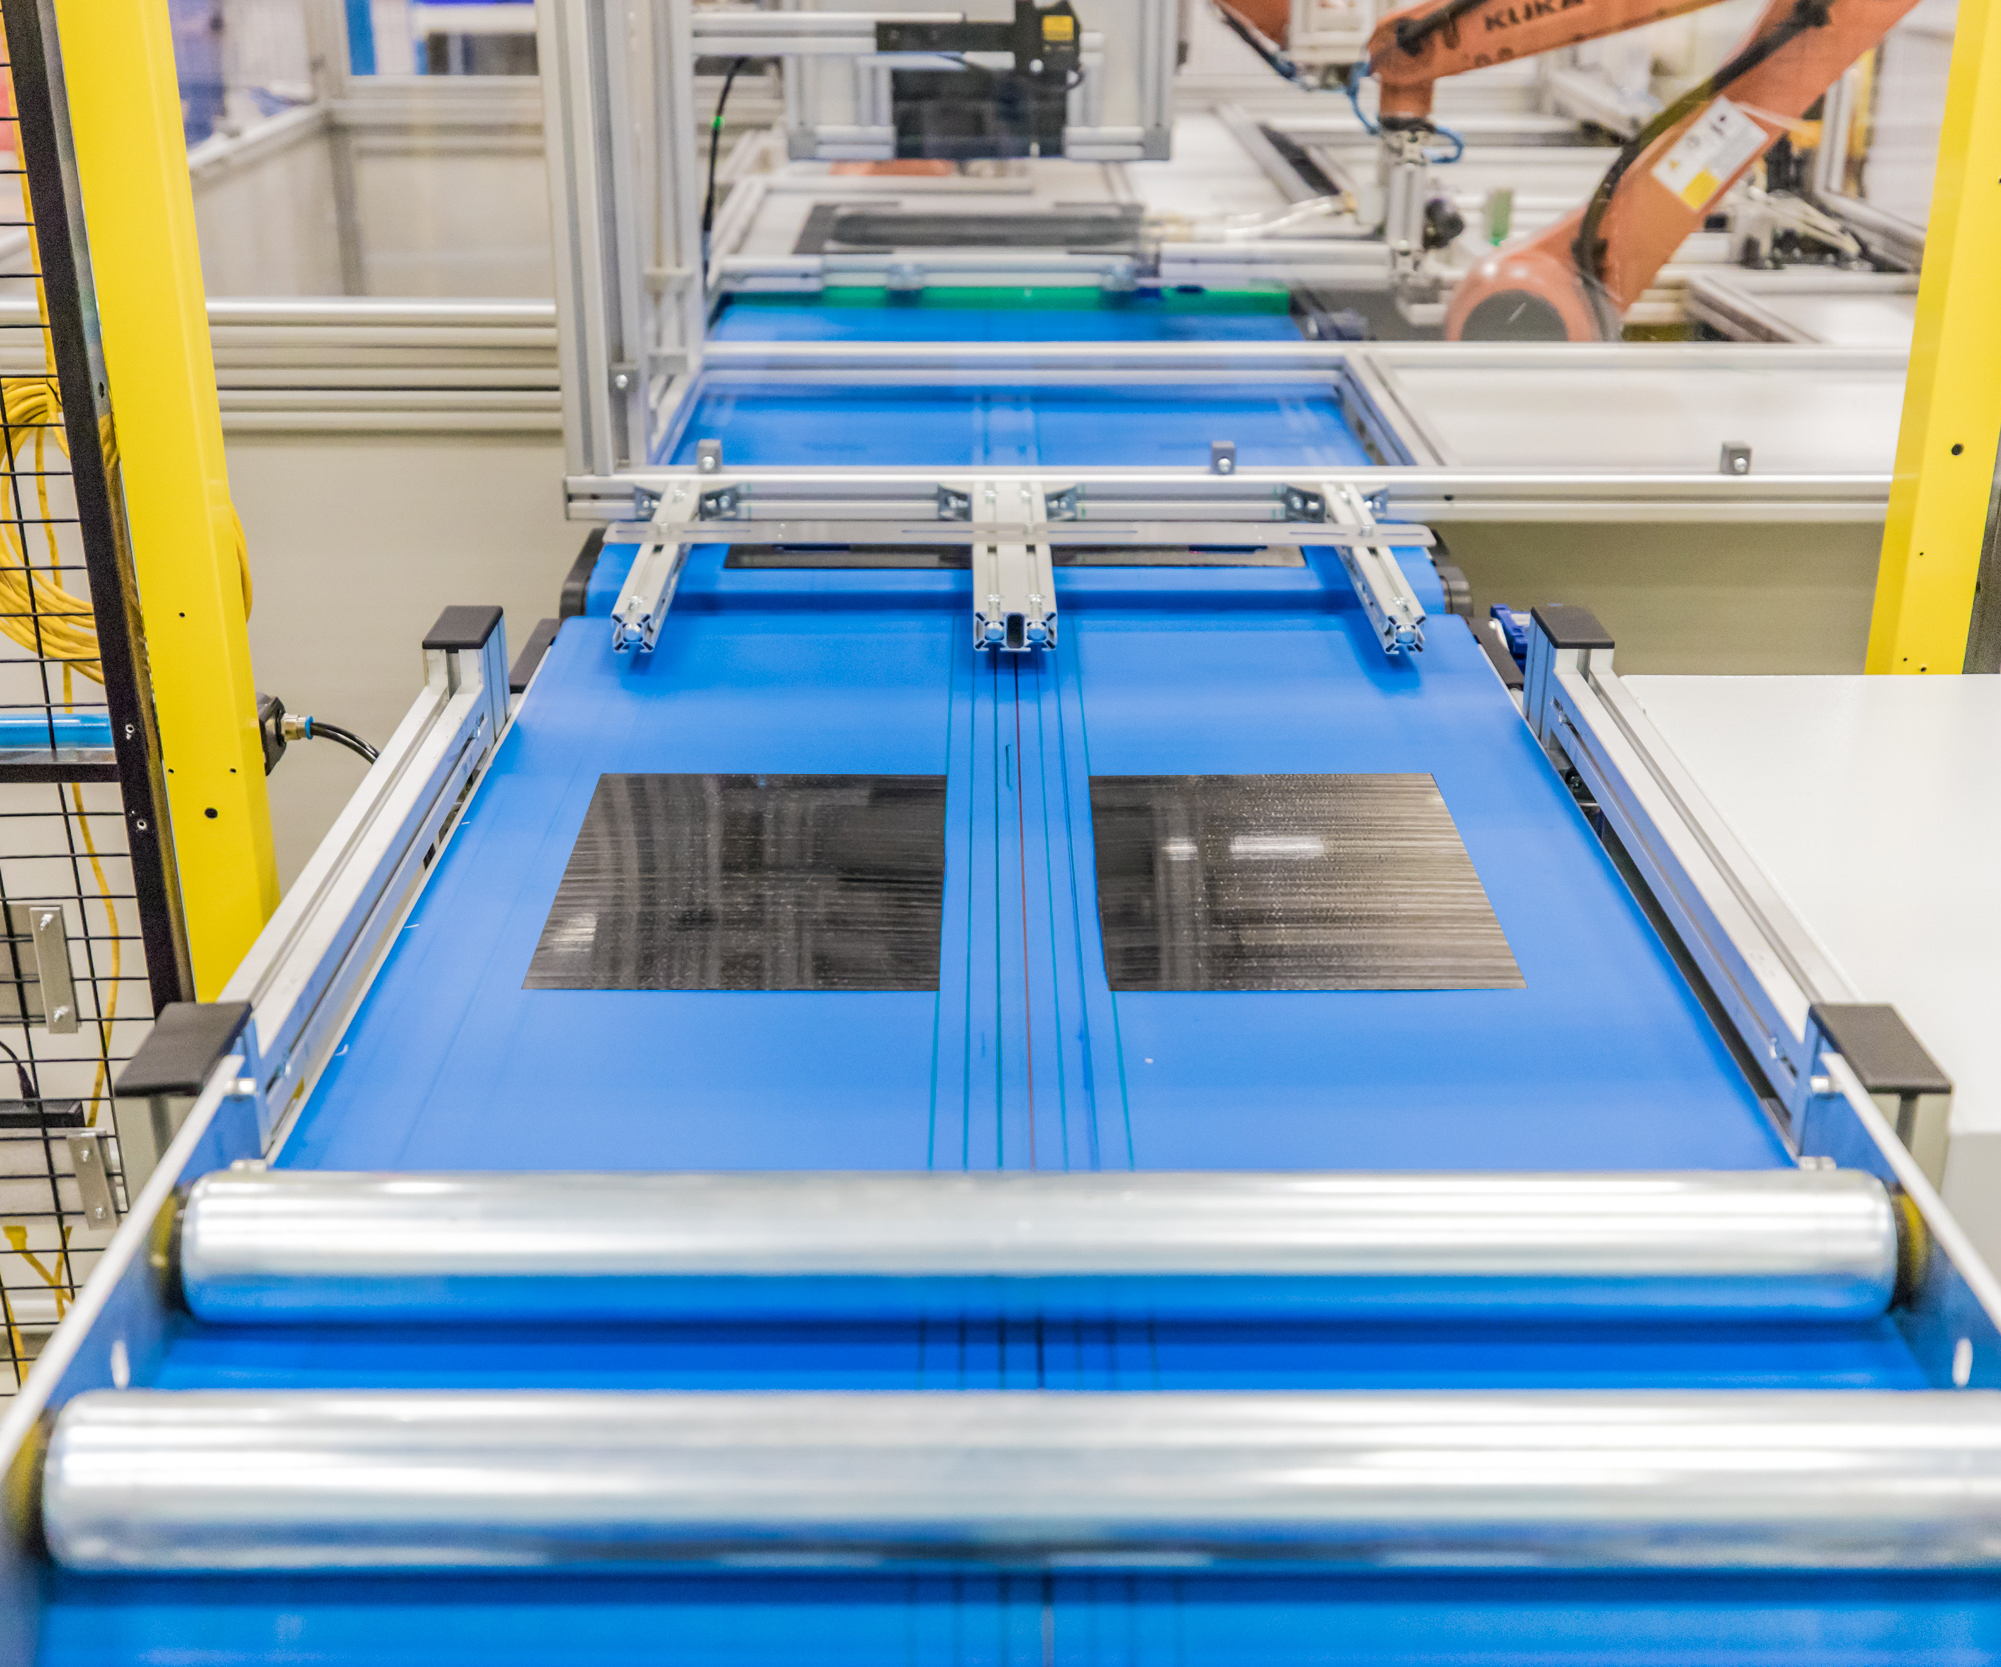
Zodra de bak het bandtransportverloop verlaat, gaat het naar het lasstation waar elke stapel in twee locaties tack-geweld wordt om robotafhandeling op het consolidatiestation te faciliteren. Na consolidatie gaat het laminaat naar afsnijden en inspectie (hier getoond). Bron | SABIC
De lijn is ontworpen om aanpasbare, near-net-shape vlakke laminaten te produceren uit unidirectionele (UD) thermoplastische banden, en biedt laminering, consolidatie, afsnijden, digitale en visuele inspectie, geautomatiseerde vrijgave en verpakking voor verzending naar klanten. Tot vier laminaten kunnen per minuut geproduceerd worden, en elk laminaat kan een ander lamineringsschema, oriëntatie en aantal lagen hebben en, theoretisch, zelfs verschillende materialen gebruiken (met verschillende versterkingen en harsmatrices, hoewel dit extra voedereenheden vereist).
Verschillende lamineringen simultaan bereiken is kwestie van hoe vaak een gegeven bak (met een specifiek laminaatontwerp) onder elke voeder passeert om het juiste aantal lagen en oriëntaties te bereiken om het lamineringsschema te voltooien. Gegeven hoe snel modellen veranderen in consumentenelektronica, is flexibiliteit centraal voor het systeem, dat uitgebreid kan worden door extra voeders aan de voorkant toe te voegen of functionaliteit (bijv. boren, pre-vormen, etc.) aan de achterkant. Initieel was de lijn ingesteld om SABIC's unidirectionele koolstofvezel-versterkte polycarbonaatbanden te draaien, maar naar verluidt is het systeem flexibel genoeg om thermoplastische banden te draaien variërend van polyethyleen (PE) en polypropyleen (PP) tot polyetheretherketon (PEEK) versterkt met unidirectionele koolstofvezel of glasvezel - of beide - of zelfs weefsels.
Het systeem is Industry 4.0-compatibel en maakt end-to-end digitalisering mogelijk - van composietproductontwikkeling tot fysieke productie op de werkvloer - met volledige kwaliteitscontrole gebaseerd op machine learning om continue kwaliteitsverbeteringen automatisch over tijd te bereiken. De lijn kan op afstand bewaakt en gecontroleerd worden, zodat fabrikanten instellingen (zoals lamineringsschema's, aantallen lagen, etc.) on-the-fly kunnen wijzigen om ontwerp en materiaaleigenschappen aan te passen.
Functioneel zijn er drie grote secties in de DCML: laagplaatsing, consolidatie en afsnijden/inspectie.
Uniek is dat de laagplaatsingssectie geen geautomatiseerde bandplaatsing (ATL) machines gebruikt, die typisch banden op lengte zouden snijden en ze op de benodigde oriëntatie en locatie op een indexerende tafel plaatsen die onder het snijhoofd beweegt. In plaats daarvan heeft het team een nieuwe en hoog-snelheidsbenadering genomen, naar verluidt gebaseerd op de manier waarop post wordt gesorteerd en verdeeld, om laagstapels te bouwen. Meerdere goedkope bakken die op een bandtransportsysteem bewegen, stoppen kort onder voedereenheden. Elke voedereenheid snijdt en laat één bandlaag van de juiste afmetingen en oriëntatie (geverifieerd door hoge-resolutie camera's, die banden inspecteren op defecten en veranderingen, en breedte en dikte meten op meerdere locaties) in de bak vallen, die dan doorgaat naar de volgende voedereenheid. Om schroot te verminderen en laminering te versnellen, zullen banden geproduceerd worden naar de breedte die nodig is voor een specifiek project. Bakken cirkelen terug door de voeders tot het juiste aantal lagen in elke stapel gedeponeerd is voordat ze doorgaan naar tack-welding in twee locaties om afhandeling op het consolidatiestation te faciliteren. Deze benadering stelt laminering toe om snel te gebeuren maar met ontwerpflexibiliteit.
Bij consolidatie, tillt een robot vier tack-gewelde stapels (twee stapels tegelijk) uit hun bakken en plaatst ze tussen een set metalen platen op een apart bandtransportsysteem. De platen verwarmen en dus verwarmen en consolideren de laminaten (via contactverhitting), en de laminaten worden dan afgekoeld en robotisch afgeladen op een derde bandtransportsysteem. De metalen platen die in de laatste consolidatieoperatie gebruikt worden, worden gerecyceld terug in de plaat retourlijn en terug in het consolidatiesysteem. Vier stapels gaan elke minuut in en uit deze sectie.
De laatste stop voor de nu-geconsolideerde laminaten is inspectie, afsnijden en verpakking. Op dit station wordt elk laminaat op één kant geïnspecteerd en afgesneden, voordat het naar een tweede robot gaat dat het laminaat omkeert en het van de andere kant inspecteert. Geen details zijn beschikbaar over welke afsnijtechnologie gebruikt wordt.
De DCML heeft zijn beperkingen, als elk productiesysteem. Primair is er enige offerte in termen van beschikbare laagoriëntaties, laaggrootte en -vorm, finale laminaatgrootte en de mogelijkheid om gaten/vensters te lamineren. Echter, het systeem compenseert dit ruimschoots in termen van snelheid, output, schrootpercentage en conversiekosten.
Naar verluidt zal Airborne's eerste full-schale commerciële lijn in Nederland volgende jaar in productie gaan, met het bedrijf dat custom-ontworpen thermoplastische laminaten produceert voor consumentenelektronica-klanten. Een tweede, lab-grote lijn is al beschikbaar bij SABIC's Polymer Processing Development Center (PPDC, Pittsfield, Mass., VS) voor klanten die de technologie willen uitproberen en laminaatkwaliteit willen evalueren.
Naast consumentenelektronica, worden andere industrieën genoemd als potentiële doelen voor de technologie, waaronder luchtvaart, auto, massavervoer, sportartikelen en gezondheidszorg.
Hars
- Covestro Breidt CFRTP Portfolio Uit met Nieuwe Bandlijn en Hybride Injectiegieten
- CW Trending Episode 4: Oribi Composites over thermoplastische composites en wielinnovatie
- Thermoformen onder de knie: Expert troubleshooting voor thermoplastische composieten
- Chevrolet Silverado 2019: lichte thermoplastische bumperbeugels verbeteren prestaties
- Toray Advanced Composites Versterkt Thermoplastische Composite Productie met Nieuwe Hoge-Hitte Laminatiepers
- Teledyne CML Composites Versterkt Productie met Nieuwe Thermoplastische Verwerkingscel
- Cato Composites Verhoogt Productiecapaciteit met Nieuwe Thermoplastische Composite Faciliteit
- Aanpak van Sleuteluitdagingen in Laser-ondersteund Tapelen van Thermoplastische Composieten
- SABIC onthult digitale composietproductielijn op JEC World 2019
- Revolutioneren zonnedakontwerp met thermoplastische composiet geleidingsrails
- Expertsgids voor lassen van thermoplastische composieten