



Mobiele susceptoren: Revolutie in thermoplastische inductielassen
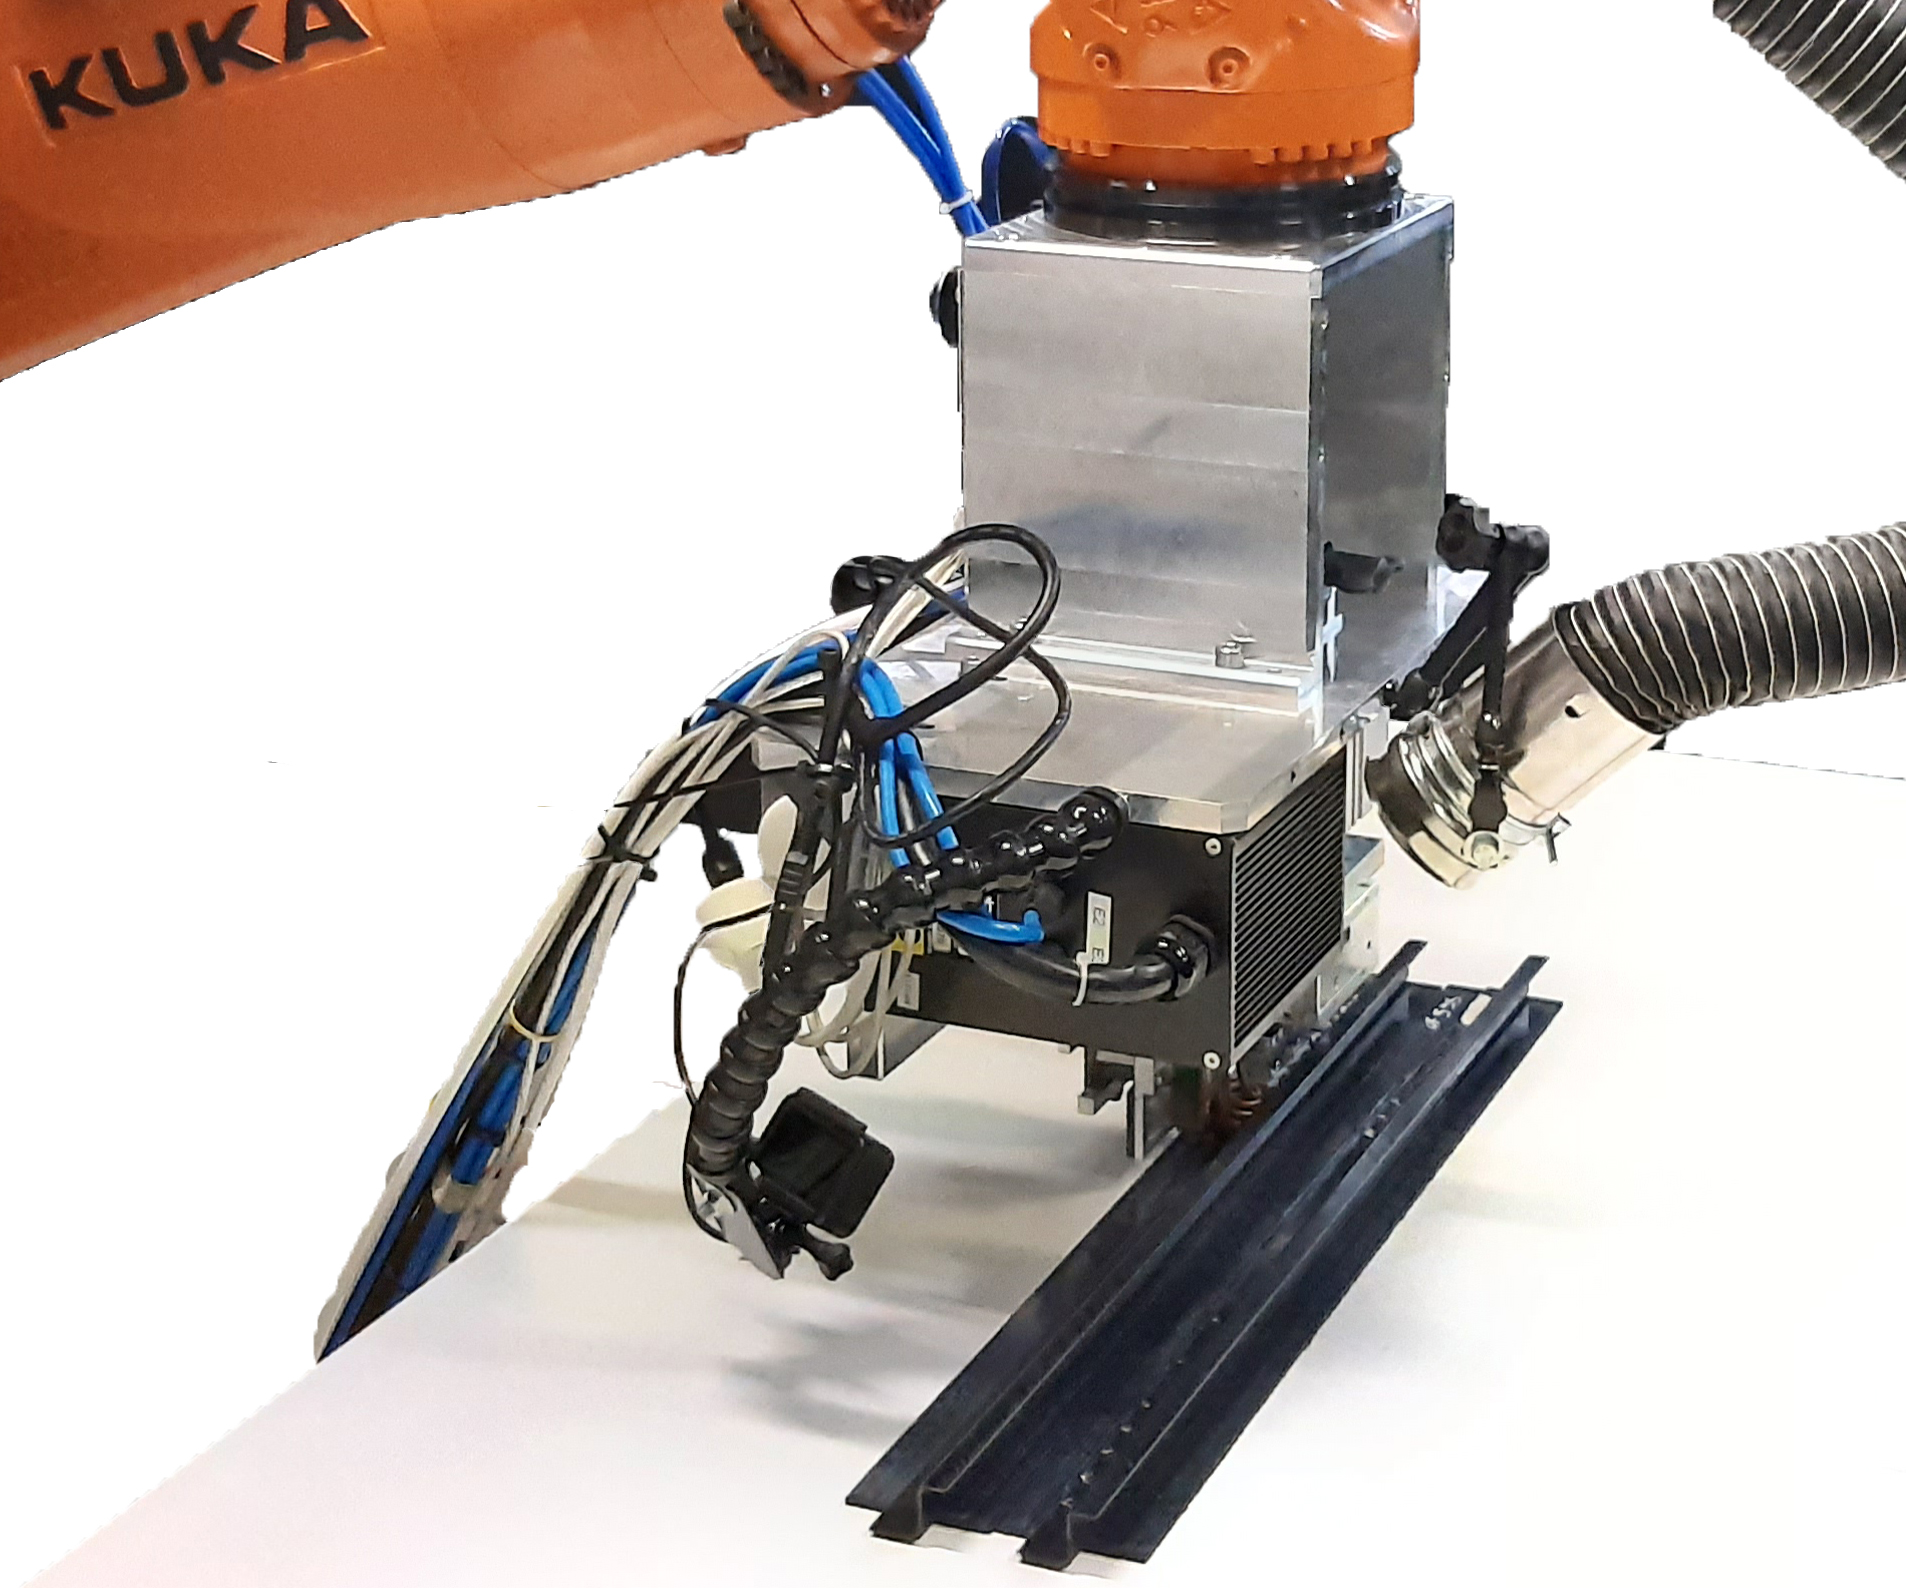
Het Institut de Soudure Group (IS Groupe, Villepinte, Frankrijk) – letterlijk "het lasinstituut" van Frankrijk – heeft meer dan 100 jaar ervaring in het lassen van metalen en vestigt zich nu als leider in het lassen van thermoplastische composieten. Zo gerapporteerd in CW's 2018-feature "Lassen van thermoplastische composieten", ontwikkelden IS Groupe en zijn composietmerk Composite Integrity het "dynamische inductielas" proces gebruikt om koolstofvezel (CF)/polyetherketonketon (PEKK) unidirectionele (UD) tape stringers en romphuiden te hechten in het "Arches TP" demonstratieproject met Airbus Tier 1 leverancier STELIA Aerospace (Toulouse, Frankrijk), onthuld op de Paris Air Show 2017.
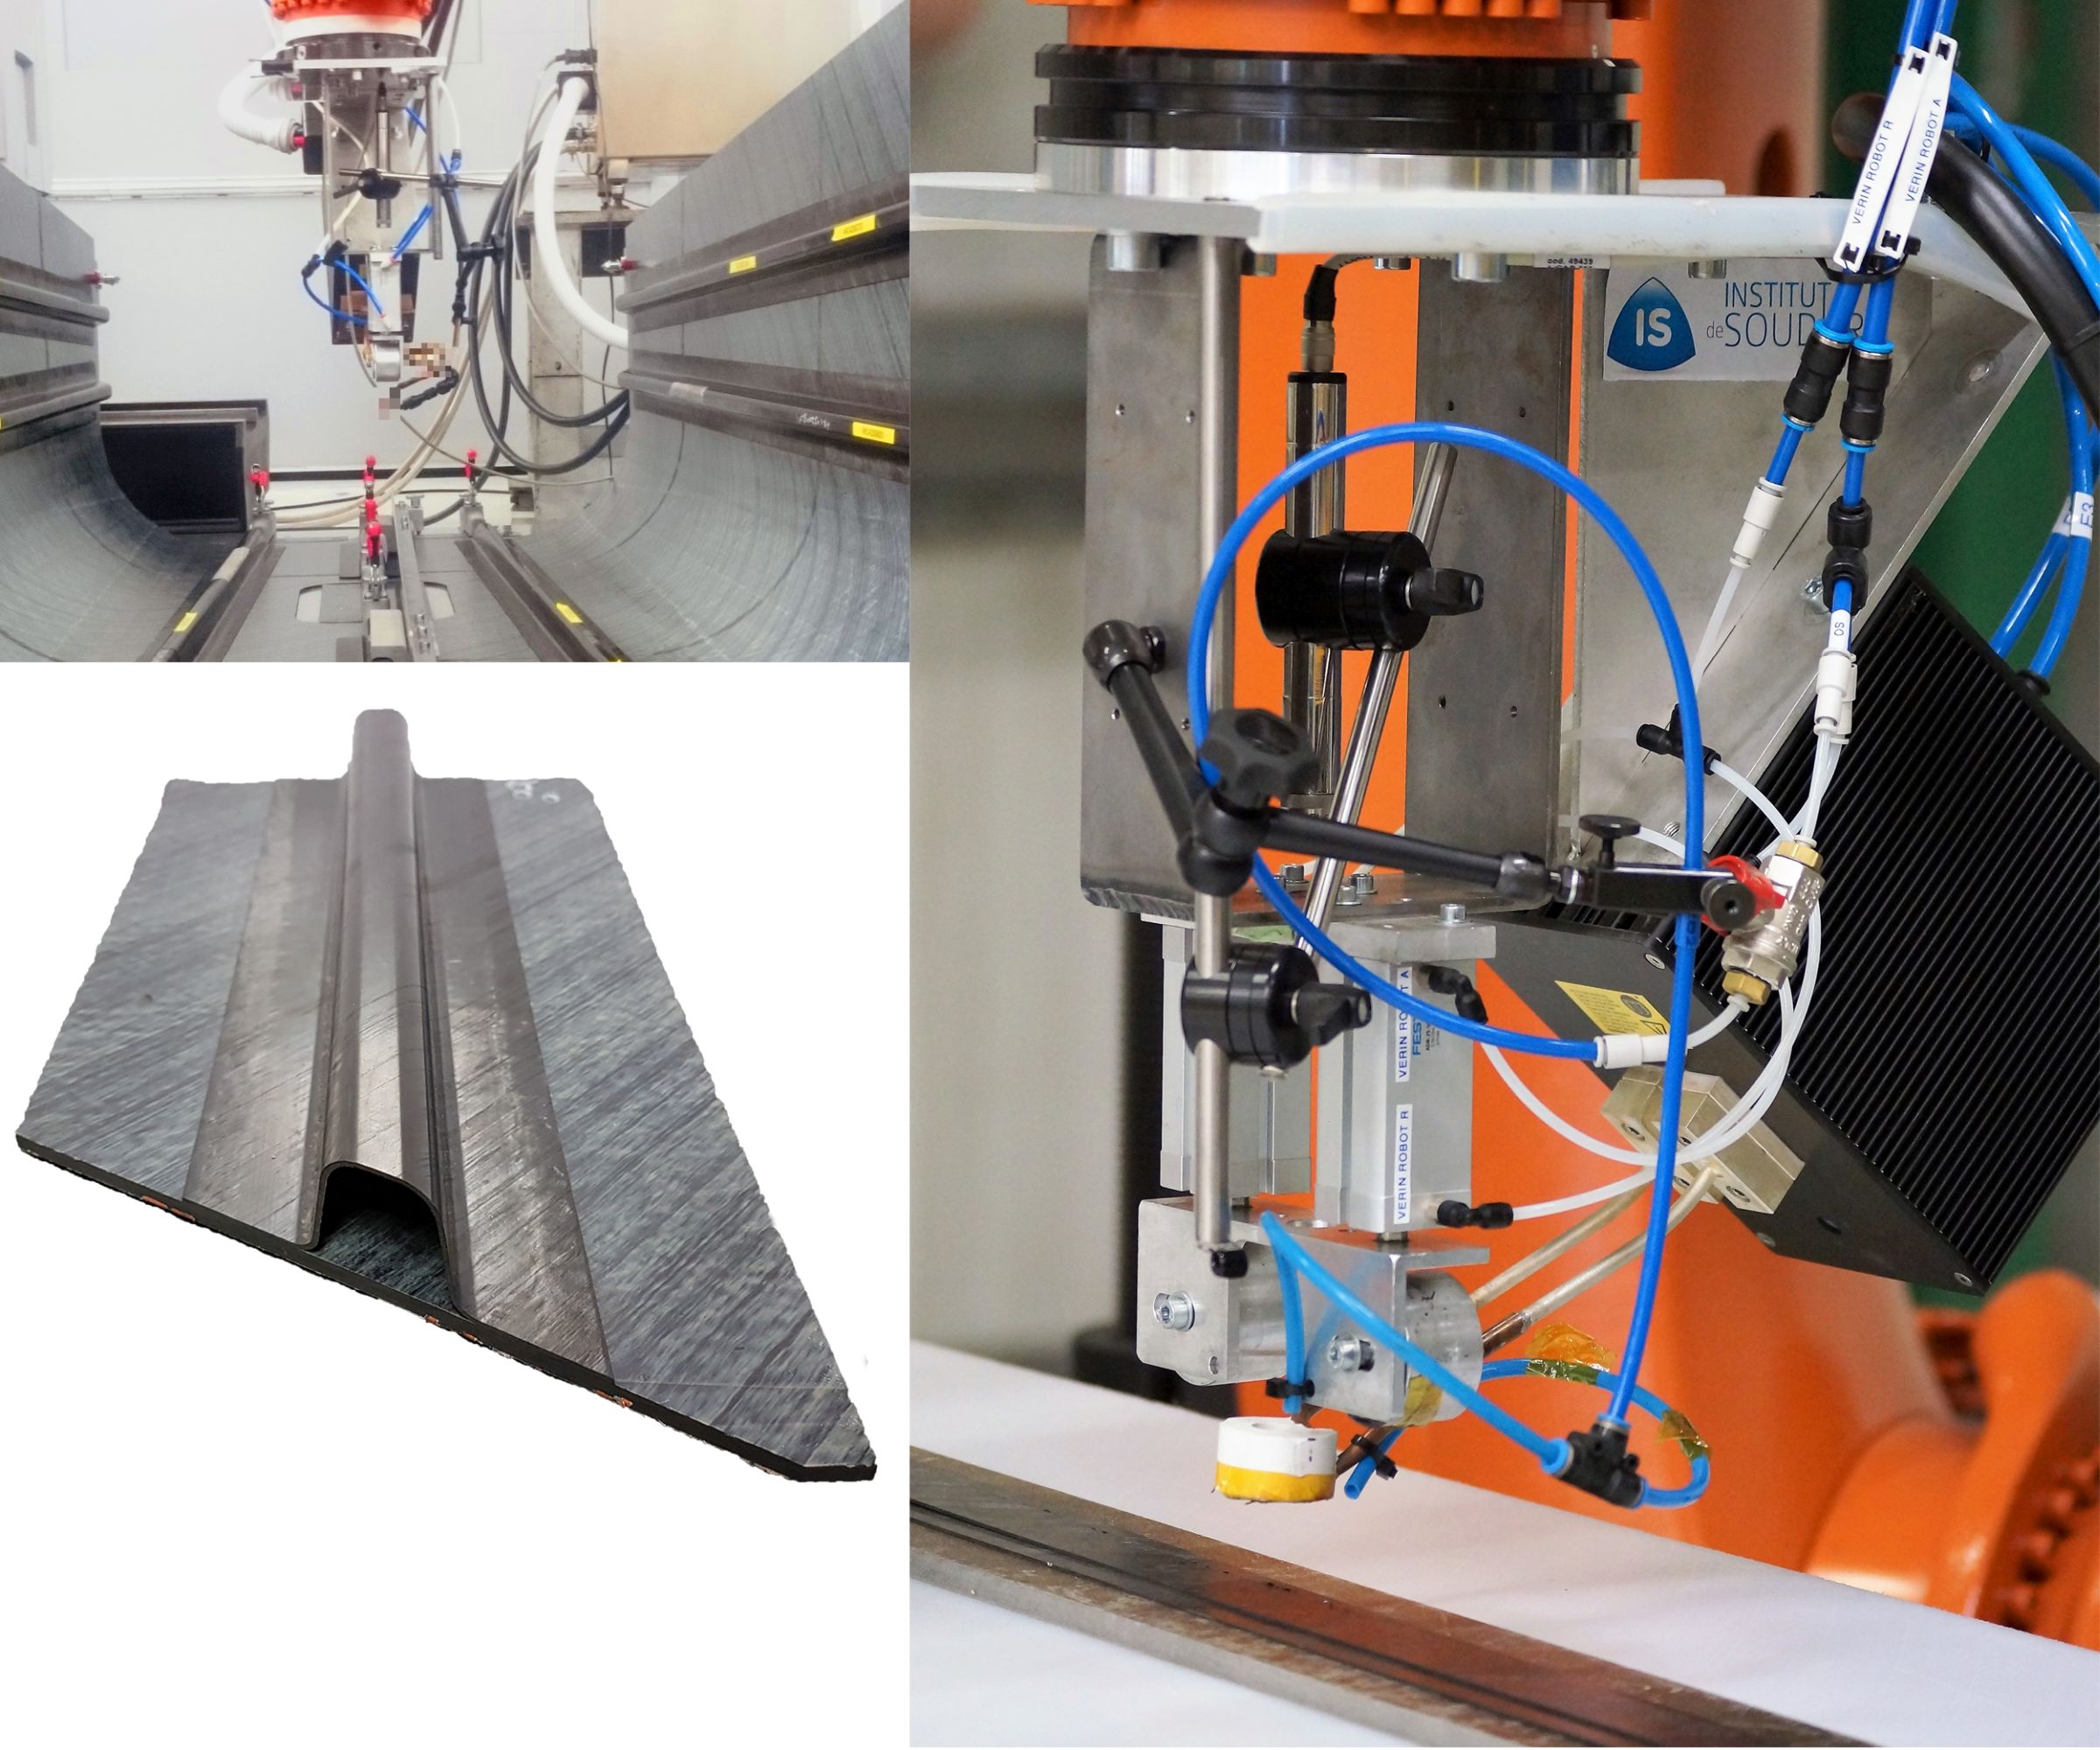
"Dit was de start van onze ontwikkeling met inductielassen voor luchtvaartstructurele onderdelen," legt Jérôme Raynal, luchtvaart & composieten directeur voor IS Groupe, uit. "Hoewel het dynamische inductielasproces dat we ontwikkelden succesvol was, had het enkele beperkingen betreffende prestaties in de straal van de gelaste stringer en globale verwarming van het paneel omdat er geen susceptor aan de interface is."
Een susceptor is een materiaal geplaatst tussen de twee hechtende oppervlakken van een gelaste thermoplastische composietjoint die verhit wordt door de inductiespoel in de laskop. De susceptor kan elektrisch geleidend zijn voor resistieve verwarming of magnetisch voor hystereseverwarming, het smelten van de matrix aan de lasinterface wat gelijktijdig samengeperst wordt om een fusie-gehechte joint met zeer hoge sterkte te creëren. Zo uitgelegd in het Jan 2000-papier, "Ontwerp van een Resistieve Susceptor voor Uniforme Verwarming Tijdens Inductiehechten van Composieten" door Bruce Fink, Shridhar Yarlagadda en John W. (Jack) Gillespie, waren susceptoren die gebruikt werden in geïnductie-gelaste thermoplastische composieten initieel een metaal scherm of mesh, soms geïmpregneerd with polymer.
IS Groupe geloofde dat de initiële problemen die het tegenkwam opgelost konden worden met meer ontwikkeling. "We begonnen een nieuwe ronde interne reflectie," zegt Raynal. Dit omvatte discussies met thermoplastische (TP) materialenleverancier Arkema (Colombes, Frankrijk) wat uitmondigde in een ontwikkelingspartnerschap. "We hebben nu nieuwe technologie ontwikkeld en geco-patenteerd met Arkema genaamd Innovative Solution for Welding (ISW)," voegt Raynal toe.
ISW basisprincipes
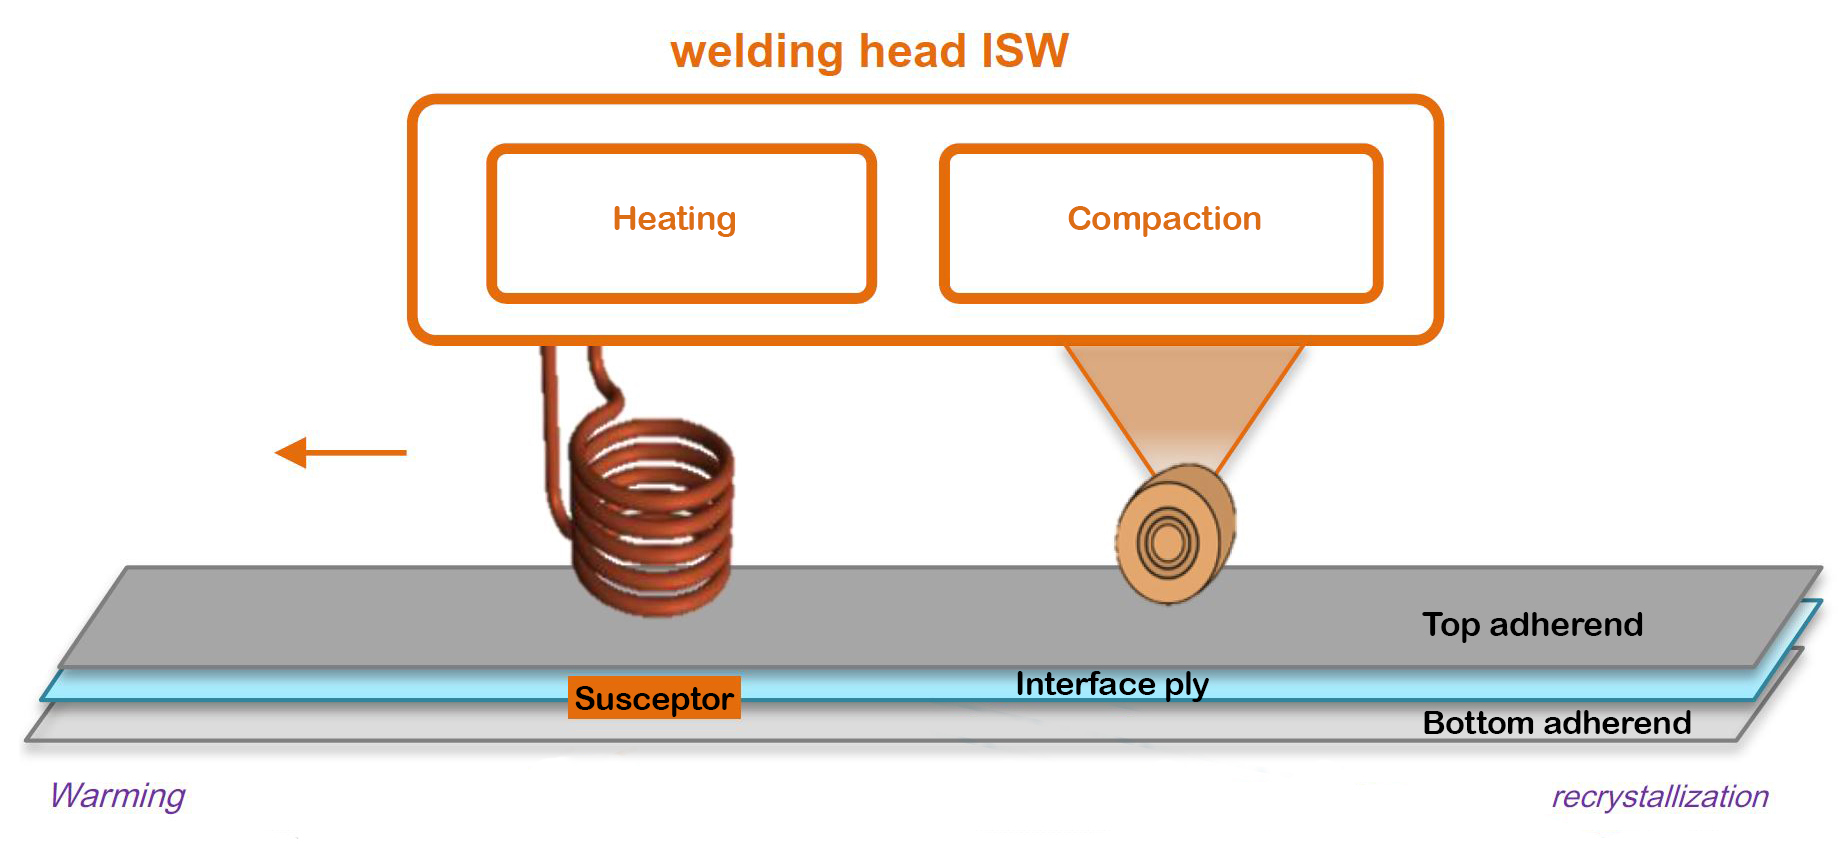
"De basis van ISW is het gebruik van een susceptor om de lasinterface te verwarmen, maar dit is een mobiele susceptor gekoppeld aan de laskop," legt Raynal uit. "De susceptor stelt ons in staat om de verwarmingszone perfect te lokaliseren aan de las, maar de laskop met susceptor beweegt zodat niets in de interface blijft om de geletste structuureigenschappen te storen." In vroege iteraties van inductielassen werden metaal mesh susceptoren in de las achtergelaten, maar dit werd als ongewenst gezien. Meer recente technieken zijn in staat geweest susceptoren te elimineren omdat de koolstofvezel in gangbare luchtvaartlaminaten elektrisch geleidend is. Dit heeft ook het gebruik van koolstofvezelmaterialen als susceptoren mogelijk gemaakt.
Een ander deel van de ISW-oplossing is het gebruik van een zuivere TP-matrix of laag-vezelvolume-laag aan de lasinterface om harsstroom te verbeteren. De smelttemperatuur en viscositeit van deze interface-laag kan aangepast worden en kan ook gefunctionaliseerd worden om elektrische geleiding of isolatie te bieden om galvanische corrosie te voorkomen, bijvoorbeeld tussen koolstofvezel en aluminium of staal.
ISW resultaten
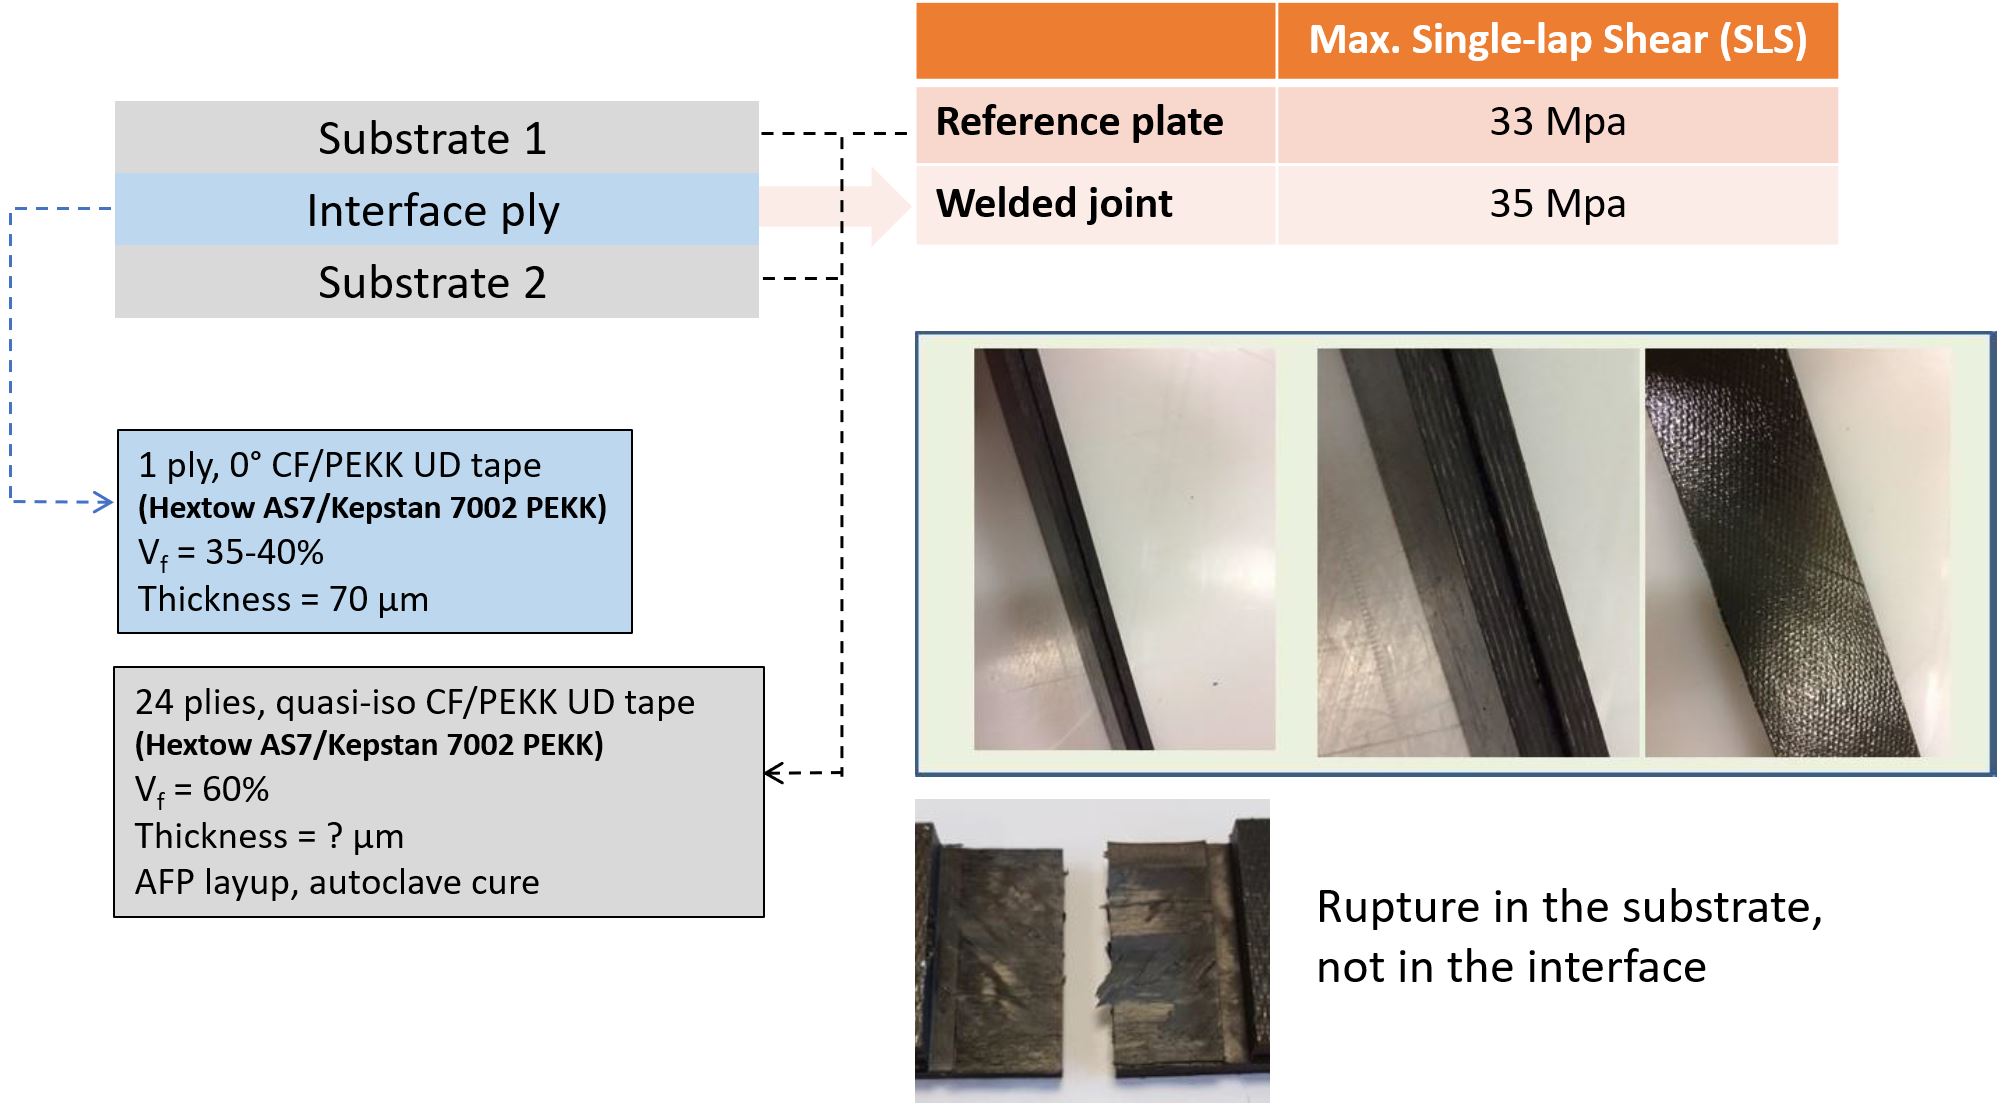
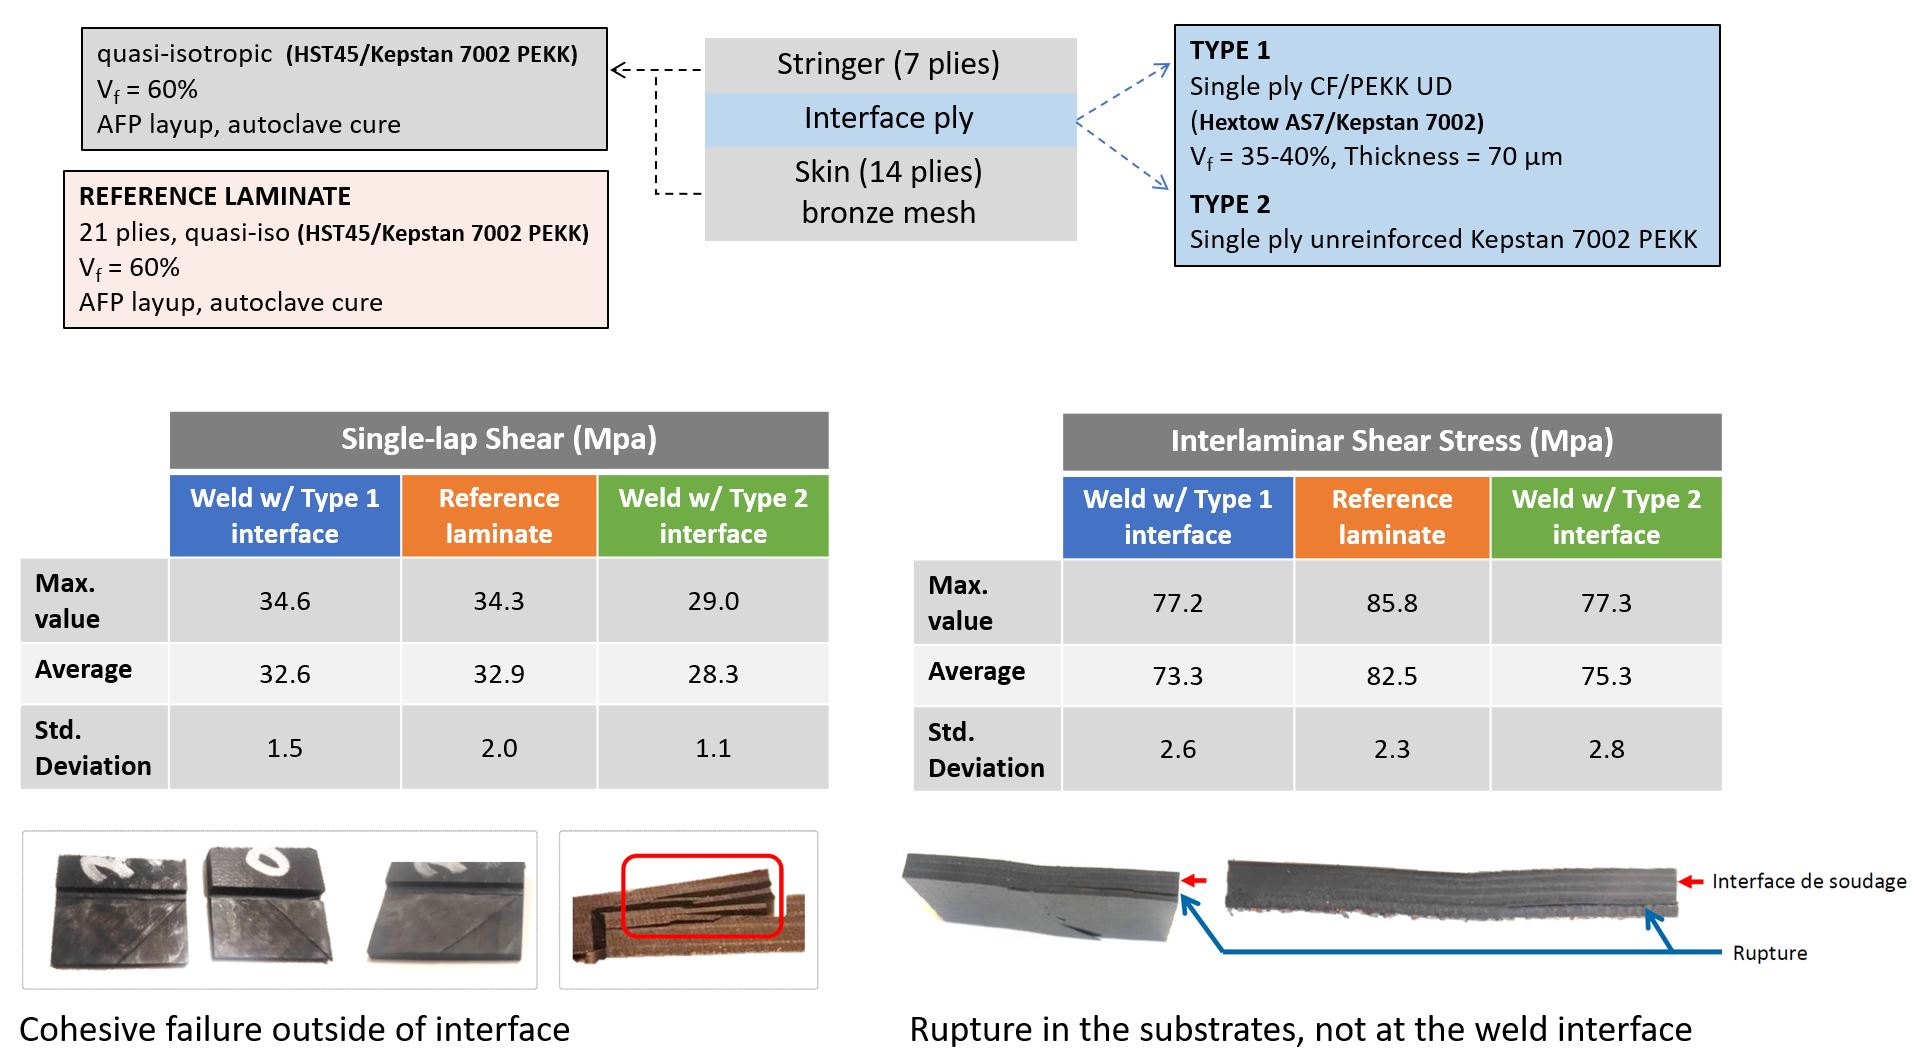
"We eindigen met een joint-coëfficiënt van 80-90%," zegt Raynal. Joint-coëfficiënt correspondeert met de sterkte van de las en wordt gebruikt met metaal, kunststoffen en composieten. "In enkelvoudige lapshear-testen van twee pre-geconsolideerde platen gelast met ISW, hebben we 80-90% van de eigenschappen van de ongelaste, autoclave-geconsolideerde referentieplaten gehaald." Deze proeven gebruikten UD-tape gemaakt met Hextow AS7 koolstofvezel (Hexcel, Stamford, Conn., VS) en Arkema Kepstan 7002 PEKK.
Raynal zegt dat ISW gebruikt kan worden om elke soort matrix te lassen: PE, PA, PEKK, PEEK, alsook koolstof-, glas- of aramidevezel-versterkte thermoplastische composieten. "We hebben ook getoond dat het geen probleem is om componenten te lassen die koperen mesh hebben voor lightning strike protection (LSP), wat cruciaal is voor aerostructurenproductie," voegt hij toe. ISW is ontworpen om volledig geautomatiseerd te zijn met de laskop bevestigd aan een 6-as robotarm.
Temperatuurcontrole
Zo uitgelegd in het Kirk/Yarlagadda/Gillespie-papier hierboven, is een veelvoorkomend probleem met metaal-mesh susceptoren blootgesteld aan een magneetveld de resulterende non-uniforme temperatuurdistributie in het te lassen deel. "We controleren dit door een susceptor te gebruiken om alleen de lasinterface te smelten," legt Raynal uit. "We meten temperatuur met een laser-pyrometer die eigenlijk de rand van de susceptor van de kant meet. Dus we weten precies de temperatuur aan de interface. We gebruiken ook koeling om de temperatuur te managen en voldoende kristallisatie in het thermoplastische materiaal door de las te garanderen."
STELIA stringer-huid lasproeven
De Tier 1 leverancier aan Airbus, STELIA (Toulouse, Frankrijk), is een van de eerste klanten voor deze inductielasontwikkeling. IS Groupe en Arkema voerden een specifieke studie uit voor STELIA om een 7-laags CF/PEKK stringer te lassen op een 14-laags huid met koperen mesh voor lightning strike protection (LSP). Het uiteindelijke doel is om structuren van 30 meter lengte te lassen, met recht en dubbel-gebogen secties. De componenten werden gemaakt met 194 gsm UD-tape bestaande uit Tenax HST45 koolstofvezel (Teijin, Osaka, Japan) en Kepstan 7002 PEKK. STELIA specificerde een homogene las met een mechanische prestatie >85% van het autoclave-geconsolideerde referentiemateriaal en zonder thermische of mechanische eigenschapsdegradatie van de hechtende delen. Het verzocht ook een proces dat robuust is ten aanzien van verandering in hechtende dikte. Chemische en eigenschapstesten op de gelaste componenten werden uitgevoerd door IS Groupe.
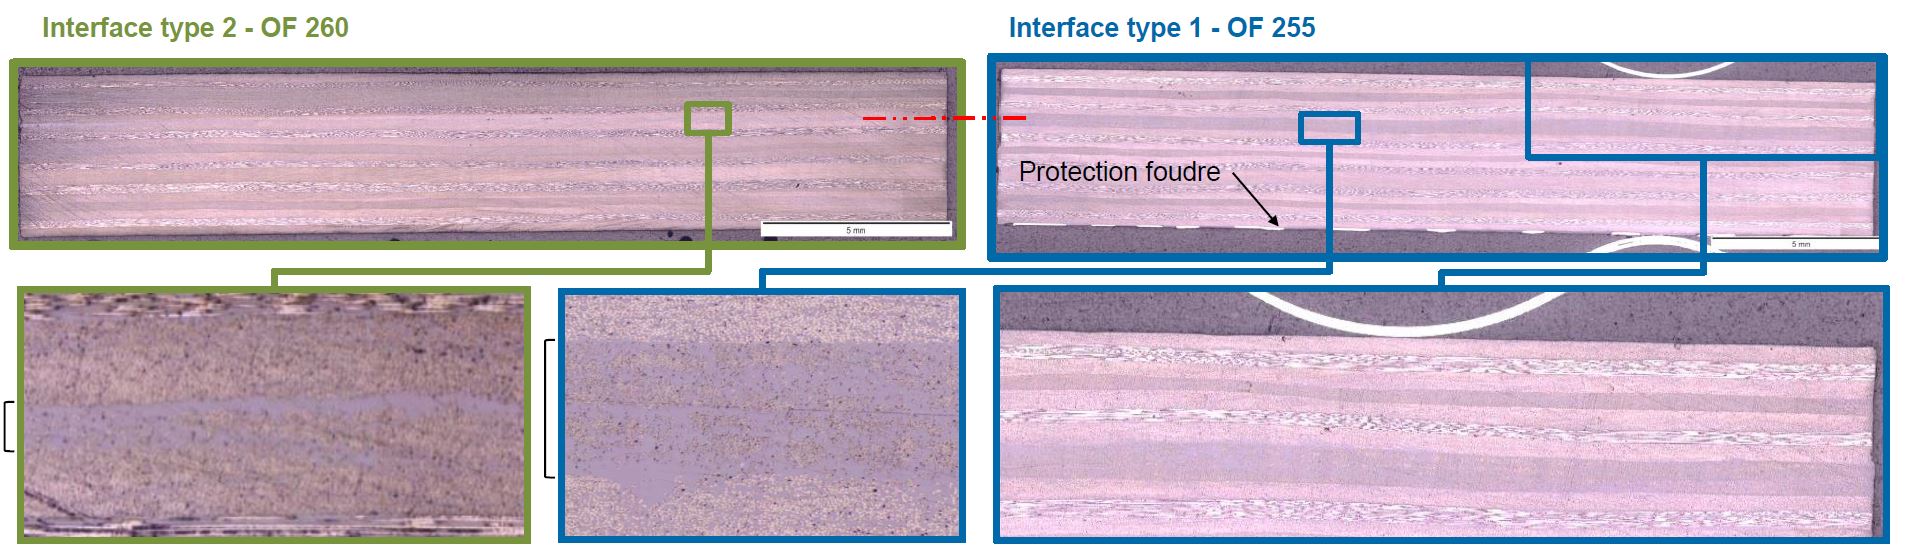
IS Groupe en Arkema waren in staat om aan STELIA's eisen te voldoen, >85% van de single lap shear (SLS) en interlaminaire shear strength (ILSS) prestaties te halen vergeleken met de autoclave-geconsolideerde referentielaminaat. Er was geen ontlading of degradatie in de componentlaminaten of LSP-mesh. Het enige gebied waar ze tekortschoten is snelheid. STELIA verzocht een lassnelheid ≥ 1 meter/minuut. "Momenteel zijn we op 0,3 meter (10 inch) per minuut," geeft Raynal toe, "maar we blijven werken naar die doelsnelheid." Is er een limiet in substrata dikte die gelast kan worden? "We kunnen diktes typisch voor luchtvaartstructuren lassen en hebben 5-millimeter-dikke componenten gelast aan een 5-millimeter substraat."
Arkema partnerschap, kansen en uitdagingen
Waarom samenwerken met Arkema? "Omdat er een relatie is tussen de technologie en de materialen," legt Raynal uit. "Bijvoorbeeld, de materialen aan de interface en hun volumefractie maken verschil. We zijn specialisten op proces, maar we moesten nauw samenwerken met een partner voor materialen. Deze gezamenlijke ontwikkeling was noodzakelijk om de lastechnologie volledig te optimaliseren."
IS Groupe en Arkema zijn mede-eigenaren van de ISW-technologie en hebben deze technologie beschermd door een solide octrooiportefeuille die al vijf Franse en internationale octrooiaanvragen omvat. ISW kan gebruikt worden met elk thermoplastisch composietmatrix, en IS Groupe demonstreert de technologie via programma's die het heeft met bedrijven in Europa en de VS, inclusief Latécoère (Toulouse, Frankrijk), en Collins Aerospace Aerostructures (Chula Vista, Calif., VS).
Voor Arkema is de focus op PEKK, zegt Raynal, verwijzend naar haar 2018 strategische alliantie met Hexcel om CF/thermoplastische tapes te ontwikkelen voor toekomstige vliegtuigen, gericht op het bieden van lagere kosten en snellere productiesnelheden voor hun klanten. Als onderdeel van dit partnerschap wordt een gezamenlijk R&O-lab in Frankrijk opgericht.
Het 13,5 miljoen euro, 48-maanden Highly Automatized Integrated Composites for Performing Adaptable Structures (HAICoPAS) project is een voortzetting van de Arkema-Hexcel strategische alliantie. Deze all-Franse collaboratie omvat IS Groupe, evenals custom machine ontwerper Ingecal (Chassieu), Coriolis Composites (Quéven), Pinette Emidecau Industries (Chalon Sur Saone) en een consortium van universiteitslaboratoria. HAICoPAS zal het ontwerp en de productie van materialen voor composietonderdelen optimaliseren om competitieve kosten bij hoge snelheid te bereiken. Het stelt ook als doel een productievere technologie voor composietmaterialen plaatsing/legging en een nieuw systeem voor het assembleren van eindonderdelen door lassen met online kwaliteitscontrole te ontwikkelen.
Doeltoepassingen omvatten vliegtuig primaire structuren, structurele delen voor de auto-industrie en pipelines voor de olie- en gasindustrie. Herwinnenbaarheid en duurzaamheidsvoordelen geboden door thermoplastische materialen zijn ook belangrijk voor deze markten en zullen gedemonstreerd en gekwantificeerd worden in HAICoPAS.
"Eén van de voordelen die we met ISW kunnen bieden is een meer dan 50% reductie in elektrisch vermogen vereist versus ons dynamische inductielasproces uit 2017," wijst Raynal. "Met conventionele inductie heb je hoog vermogen nodig om het oppervlak te verwarmen. Maar met een susceptor aan de interface, is het oppervlak dat je verwarmt veel kleiner, wat veel minder energie vereist." Hij merkt op dat dit ook helpt bij het vermijden van decompactering in de straal van stringers. "Als je te veel verwarmt, kun je het materiaal in de straal zacht maken en de vezels hier laten bewegen. Dus we moeten perfect alleen de contactzone voor de gelaste substraten verwarmen zonder de straal te verwarmen. Met ISW is dit geen probleem."
Er zijn nog steeds thermische kwesties. "Bij platte vormen is thermische controle straightforward, maar het wordt uitdagender met toenemende vormcomplexiteit," zegt Raynal. "Voor 2020 is het hoofddoel om de ontwikkeling voort te zetten en lassen van stringers op huid op een representatieve schaal te bereiken. Onze focus is ook de technologie in nieuwe vliegtuigontwikkelingsprogramma's te introduceren."
Voor meer details, zie Composite Integrity op JEC World 2020, Hal 5, Stand N89.
Hars
- Waarom Gemeenten Zonder Mobiele Inspectietools De Boot Missen
- Letsdefecten Voorkomen met Geverifieerde Metalen voor Superieure Kwaliteit
- Top 5 Voordelen van Inductielassen: Energie-efficiëntie, Precisie en Meer
- Ultrasonisch Lassen van Kunststoffen: Een Professionele Gids voor Hoogsterke, Eco-Vriendelijke Verbindingen
- Covestro Breidt CFRTP Portfolio Uit met Nieuwe Bandlijn en Hybride Injectiegieten
- Colloids lanceert Graphanced masterbatches voor geavanceerde thermoplastische toepassingen
- Solvay versterkt thermoplastisch composiet productie met nieuwe Greenville faciliteit
- Professionele gids voor epoxyhars voor kunstwerkconservatie
- CW Trending Episode 4: Oribi Composites over thermoplastische composites en wielinnovatie
- Expertsgids voor lassen van thermoplastische composieten
- C# using-statements: imports, aliasen en static directives