



Valideren van LM PAEK-lassen voor de Multifunctionele Romp Demonstrator

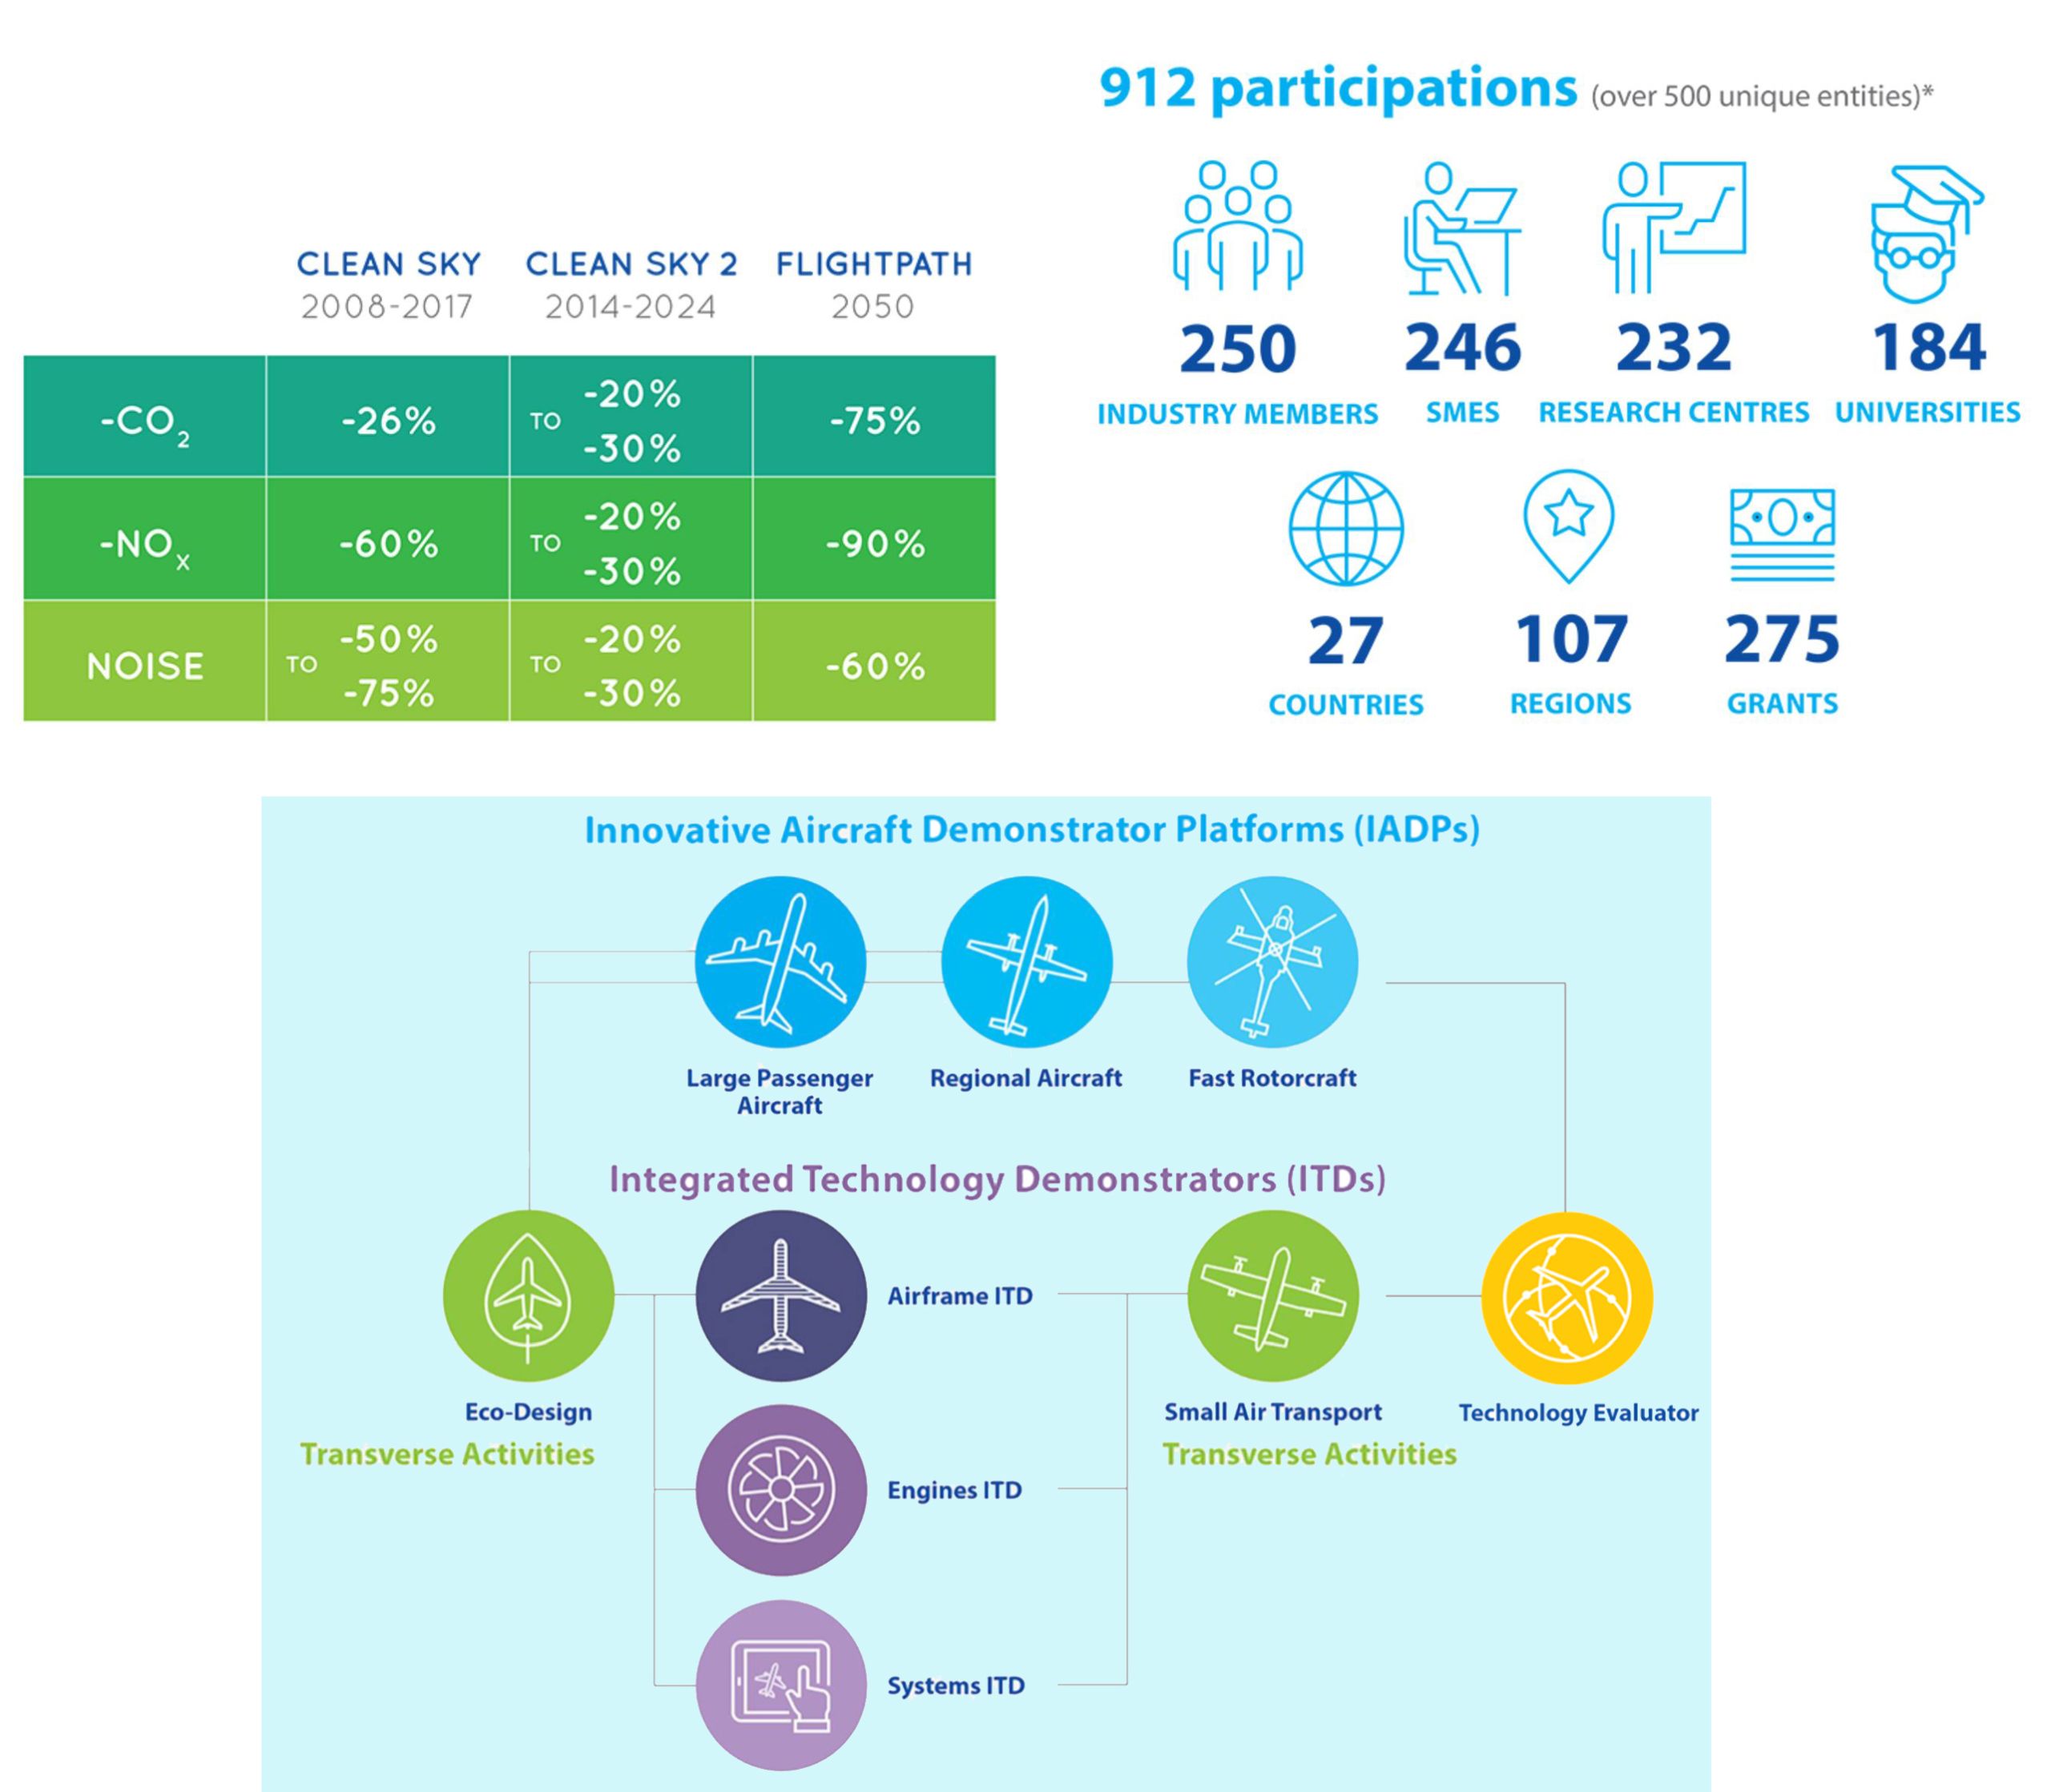
Dit type luchtvaartonderzoek begon met het Europese Commissie Framework Programme (FP) voor R&O-financiering, strekkend van FP2 (1987-1991) tot FP7 (2007-2013). Deze programma's hebben substantieel bijgedragen aan het volwassen maken van een brede verscheidenheid aan technologieën tot technology readiness level (TRL) 6 en implementatie in vliegtuigen zoals de Airbus A350.
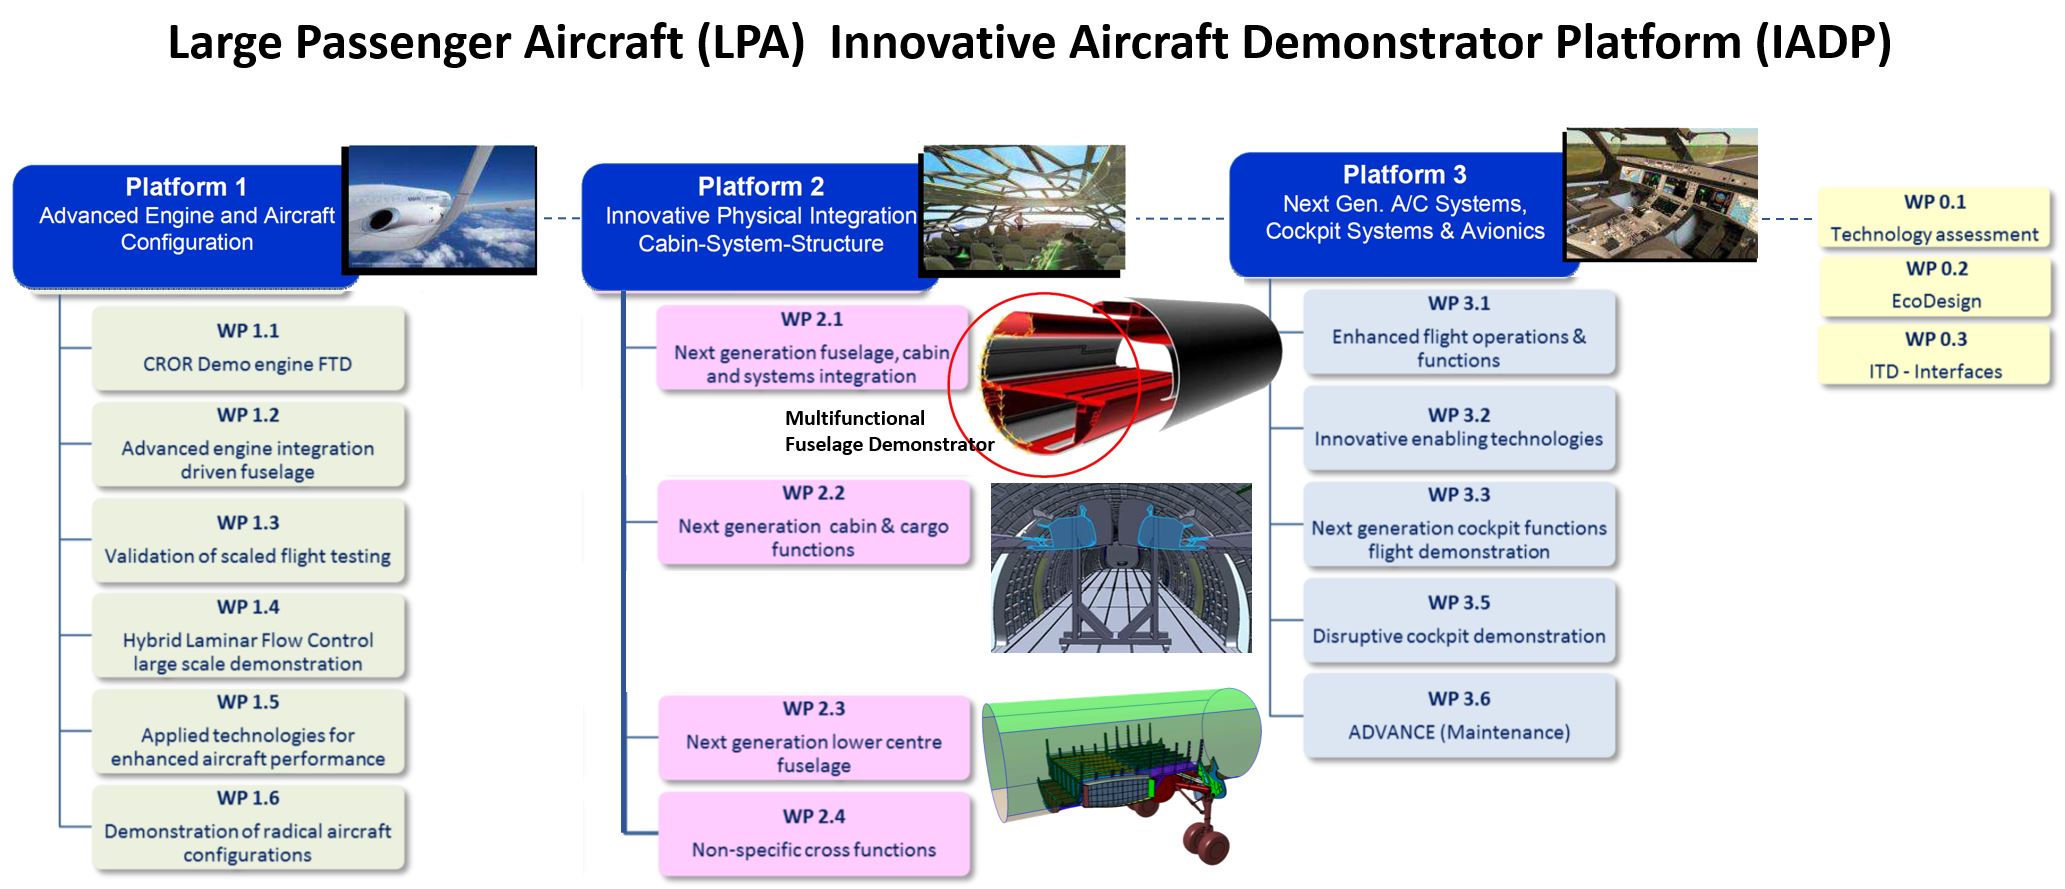
Een van de verschillen in Clean Sky 2 is de organisatie rond grote demonstrators. De MFFD is een van drie full-scale rompsecties die geproduceerd worden binnen het Large Passenger Aircraft (LPA) Innovative Aircraft Demonstrator Platform (IADP) (zie blauwe tekst bovenaan blauw vierkant in infographic hierboven). Binnen de LPA IADP zijn er drie platforms. De MFFD zit binnen Platform 2 "Innovatieve Fysieke Integratie Cabine-Systeem-Structuur", wat twee andere grote demonstrators omvat.
Om te begrijpen wat dit betekent, ga ik terug naar iets wat Airbus Airframe Research & Technology (R&T) ingenieurs uit Getafe, Spanje, me vertelden toen ik multifunctionele composieten onderzoekde in 2015. Ze zeiden, in essentie: "We willen niet langer de duplicatie en verspilling van het maken van een externe structurele cylinder en een interieurs cylinder; we willen de structurele luchtvaartuigcel integreren met de cabinesystemen." Ik had moeite om me dit te visualiseren – tot ik een schets van de MFFD zag.
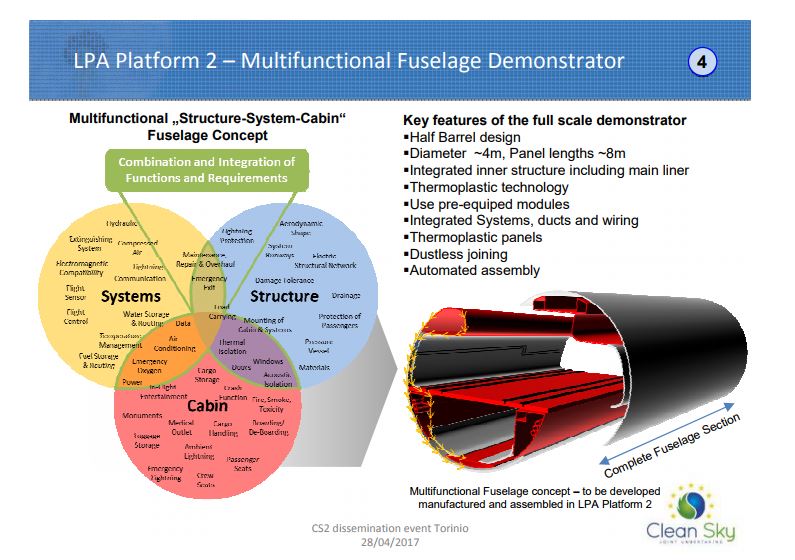
BRON | Clean Sky 2 (CS2) disseminatie en "Thermoplastic composite demonstrators — EU roadmap for future airframes".
"Modulariteit, integratie en het creëren van gemeenschappelijke platforms zijn de sleutel," zegt Ralf Herrmann, Airframe R&T Typical Fuselage bij Airbus Operations GmbH (Bremen, Duitsland) en leider van het MFFD-programma. Ik citeer hier vanaf de MFFD-pagina op de Clean Sky 2-website:
Herrmann: "We weten al lang dat de voordelen van gewichtsreductie en het verlagen van herhalende kosten in vliegtuigproductie – bij gebruik van thermoplastische composieten – alleen bereikt kunnen worden door integratie van verschillende disciplines. Dit betekent dat focussen op de structuur alleen niet het volle voordeel van composiettechnologie kan halen."
De veelzijdigheid van thermoplasten moet toegepast worden in combinatie met een ontwerpbenadering, volgens Clean Sky 2-projectofficier Paolo Trinchieri: "Het is noodzakelijk de kunstmatige scheiding van functies op het vliegtuig pre-ontwerpstadium te verwijderen en te plannen voor een hoge productiesnelheid van vliegtuigproductie, montage en installatie vanaf het begin."
Herrmann was eerder projectmanager voor het FP7-project MAAXIMUS (More Affordable Aircraft structure through eXtended, Integrated, & Mature nUmerical Sizing). Lopend van april 2008 tot september 2016, omvatte MAAXIMUS 60 partners en had als doel de snelle ontwikkeling en right-first-time validatie – door virtuele en fysieke enablers gelijktijdig te verrijpen – van een hoog geoptimaliseerde composietromp om 50% reductie in montagetijd van grote rompsecties, 10% korting in herhalende kosten, 10% lager structureel gewicht en een 20% kortere ontwikkelcyclus te bereiken. De MFFD-doelstellingen kunnen gezien worden als een uitbreiding:
- Productiesnelheden van 70-100 vliegtuigen/maand mogelijk maken
- Rompgewicht verminderen met 1.000 kg
- Herhalende kosten verminderen met 20%.
Een sleutel-enabler is stofvrij lassen (geen gaten, geen vastzetters) via gelaste thermoplastische composietcomponenten. Herrmann legt uit dat de huidige sequentiële benadering van vliegtuigproductie – waarbij de rompstructuur redelijk compleet moet zijn voordat systemen plus cabine- en vrachtfuncties geïnstalleerd kunnen worden – tijdrovend en "foutgevoelig" is. In plaats daarvan nastreeft MFFD vooruitgeruste, hoog geïntegreerde structurele elementen en systeemmodules die vroeg geïnstalleerd kunnen worden, lang voor de finale montage.
Wissel naar longitudinale-naten en LM PAEK
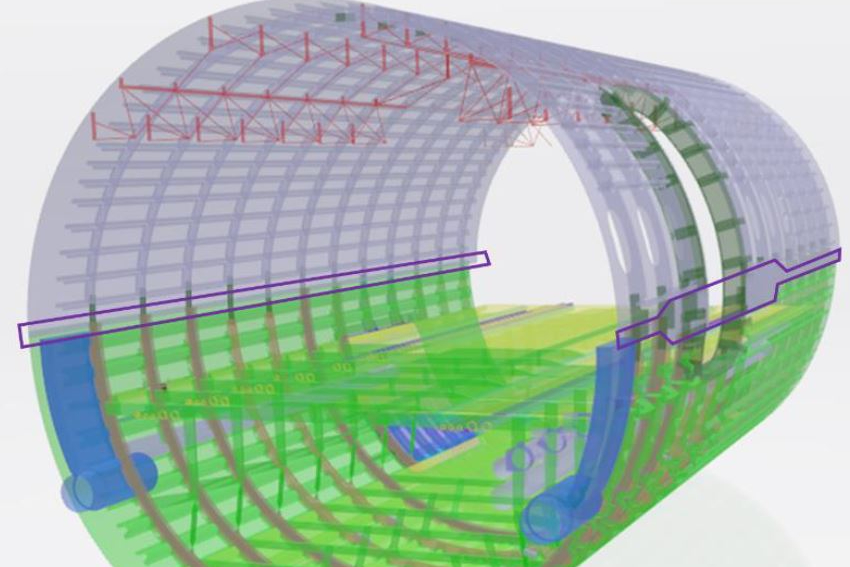
MFFD-projectactiviteiten startten in 2017. Elk jaar is er ten minste één call for proposals (CFP) waarin projectleiders onderwerpen uiteenzetten die verdere ontwikkeling nodig hebben. Zoals te zien is in de afbeelding hieronder, had het scheef naontwerp getoond in CFP08 (april 2018) gewisseld naar een longitudinale naad bij CFP09 (sep 2018).
"Het scheef naontwerp presenteerde problemen rond bereikbaarheid en bevestiging van vloerstructuren die we realiseerden lastig te overwinnen binnen de gegeven tijdslijn," legt Herrmann uit. "Dus besloten we terug te vallen op het conventionele ontwerp om het risico te verlagen. Ons hoofdinteresse is om te tonen hoe alle systemen en cabine-elementen geïntegreerd kunnen worden die geïnstalleerd kunnen worden vóór Main Components Assembly (MCA). Dit zal ook de eerste keer zijn dat dit thermoplastisch composietmateriaal toegepast wordt in full-scale, primaire rompstructuren voor grote passagiersvliegtuigen."
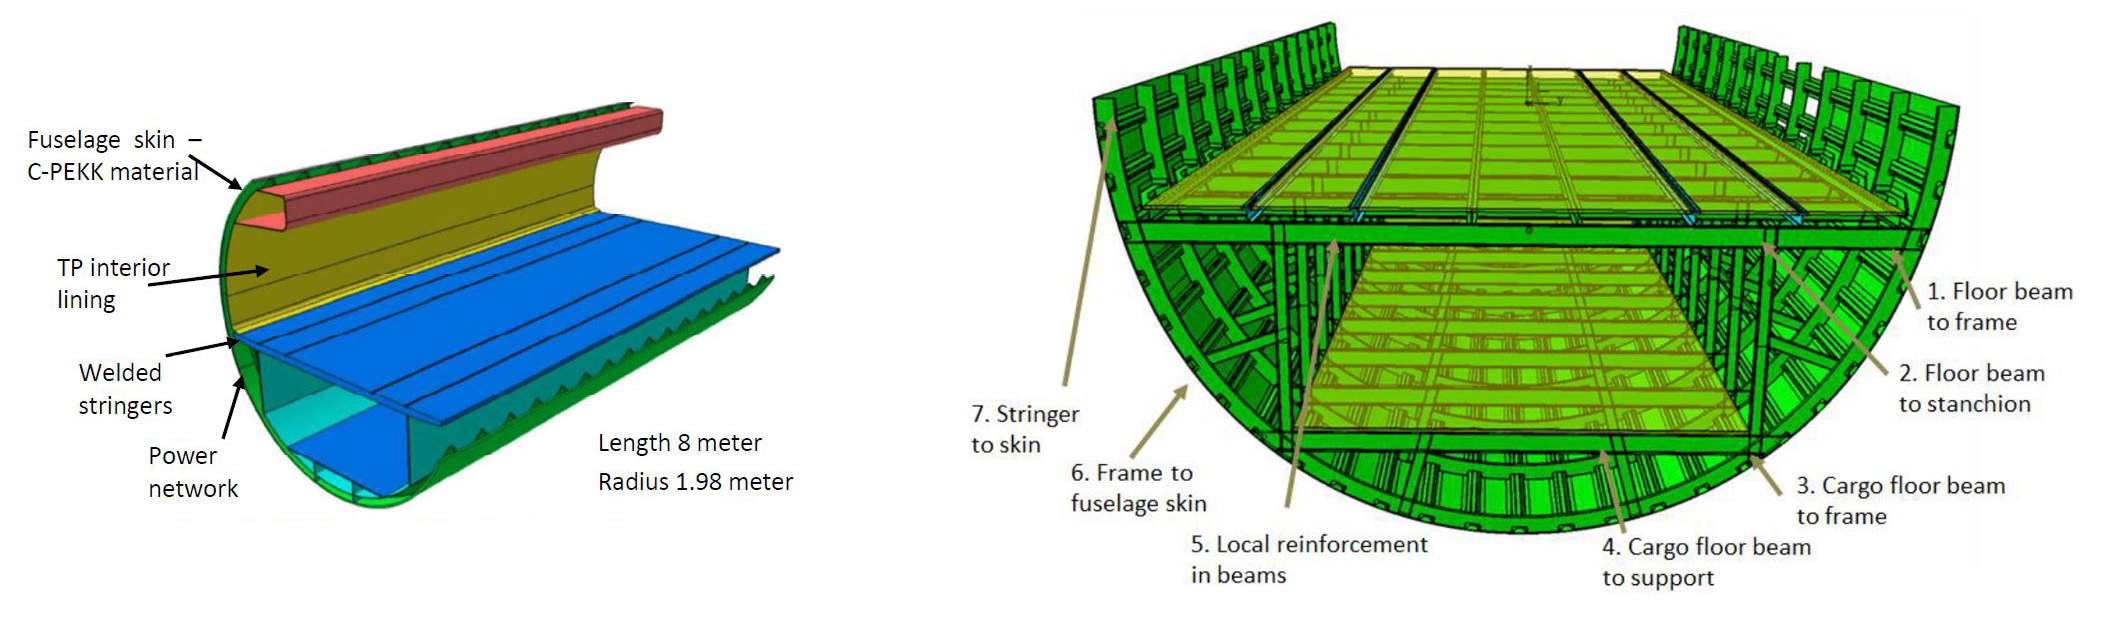
Het MFFD-ontwerp veranderde in 2018 van een scheef naontwerp naar een meer conventionele longitudinale naad. BRON | CFP08 p.87 (links) en CFP09 p. 133 (rechts).
Een andere verandering was in het thermoplastisch composiet (TPC) matrixmateriaal. MFFD-onderwerpen in CFP08 en CFP09 verwijzen naar koolstofvezel/PEKK (polyetherketonketon), maar bij CFP10 (maart 2019) werd het basismateriaal beschreven als koolstofvezel en PAEK (polyaryletherketon). PAEK is de algehele polymere familie waarin PEEK, PEKK en LM PAEK wonen.
Zoals beschreven in mijn blog over PEEK vs. PEKK vs. PAEK, produceert Cetex-materiaalleverancier TenCate, nu Toray Advanced Composites, alle drie polymeren als koolstofvezel-versterkte tape en claimt dat de eigenschappen basis hetzelfde zijn. Echter, Cetex TC1225 CF/LM PAEK tape smelt bij 305°C terwijl TC1320 CF/PEKK tape smelt bij 340°C. En, volgens Toray Advanced Composites globale CTO Scott Unger, "LM PAEK heeft veel betere flow ... en kan ook op hogere snelheden verwerkt worden dan PEKK en PEEK." TC1225 kost ook minder.
MFFD onderste romp: project STUNNING
STUNNING is de projectnaam voor de ontwikkeling en fabricage van de volledig uitgeruste onderhelft van de MFFD. Het project heeft als doel om verder te verrijpen:
- Geautomatiseerde montageprocessen
- Thermoplastische productie- en montagetechnologieën
- Geïntegreerde ontwerp- en productieontwikkelingstechnologieën
- Ontwikkeling van geavanceerde elektrische systeemarchitecturen.
Bas Veldman, programmamanager bij GKN Fokker (Hoogeveen, Nederland) en projectmanager voor STUNNING, legt uit dat de MFFD 8 meter lang en 4 meter breed zal zijn met een straal van 2 tot 2,5 meter, wat reële schaal is voor een single-aisle A320-familie vliegtuig. "Het is vergelijkbaar met de A321, die niet precies cirkelvormig is maar ruwweg eivormig (etwas hoger dan breed)," voegt hij toe.
De 180° onderste rompsectie zal bestaan uit de onderste rompschil met gelaste stringers en frames, de cabine- en vrachtvloerstructuur, en relevante hoofdbinnen- en systemelementen. "We zullen grote, voor-uitgeruste modules leveren voor zeer snelle, plug-and-play montage," zegt Veldman.
GKN Fokker is de leidende partner in STUNNING en heeft vier divisies die deelnemen, inclusief Aerostructures (Papendrecht, Nederland), Fokker ELMO (Hoogerheide, Nederland), GKN Fokker Engineering Roemenië (Bukarest) en GKN Fokker Technologies (Papendrecht, Nederland). GKN Fokker ELMO is een leverancier van vliegtuig wiring harnesses en elektrisch systeemtechnologie. "Het is verantwoordelijk voor de systeemarchitectuur in STUNNING en zal zich richten op het optimaliseren van het elektrische systeem," legt Veldman uit, "en collaboreert met het CFP08-consortium MISSION over de ontwikkeling van een innovatief power bus-systeem."
"Diehl Aviation (Laupheim, Duitsland) is verantwoordelijk voor de interieurstructuur, inclusief subsystemen en de vloer, zijwandpanelen en hoe ze gejoind worden, monumentinterfaces en slimme systeem multiports," vervolgt Veldman. "NLR (Netherlands Aerospace Centre, Amsterdam) is verantwoordelijk voor de productie van de romphuid en stringers, en TU Delft assisteert bij montage, gebaseerd op zijn expertise met ultrasonisch lassen." (Zie "Lassen van thermoplastische composieten" voor meer over ultrasonisch lassen.)
MECATESTERS lastestprogramma
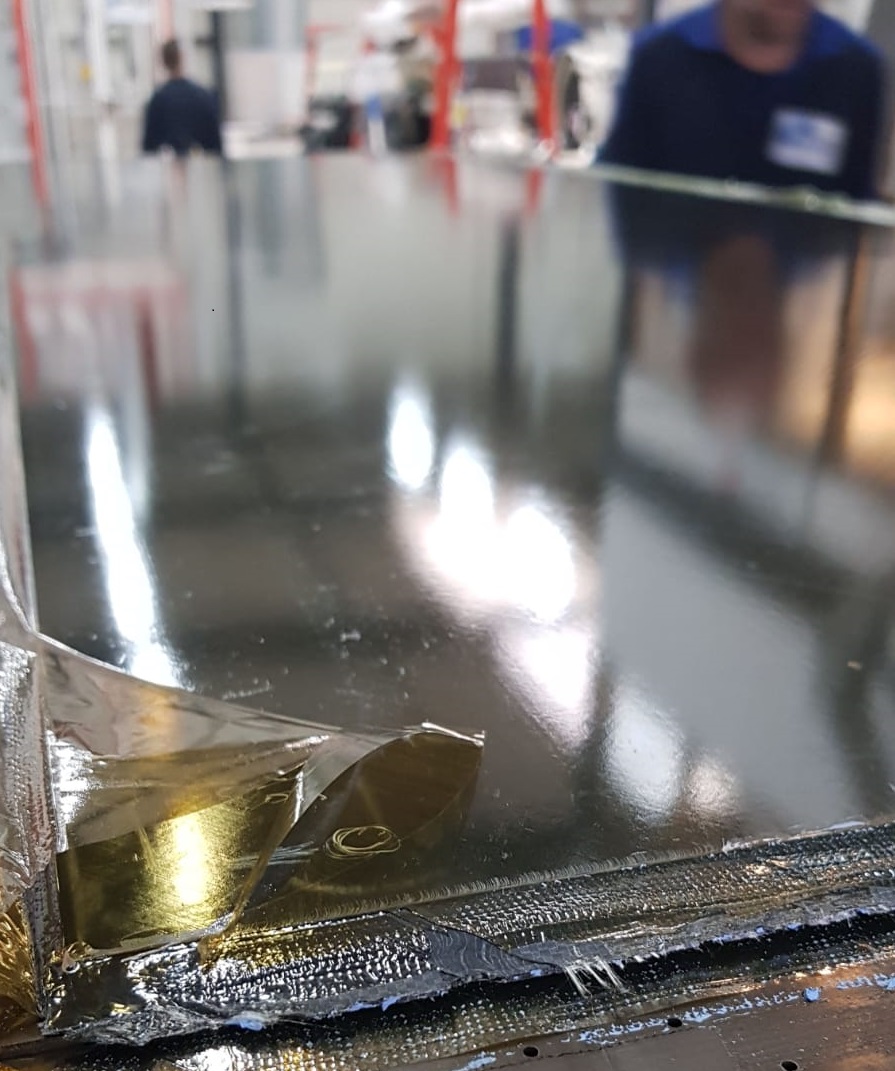
"STUNNING heeft zeven CFP-onderwerpen gelanceerd en vijf hebben gewerkt, inclusief MAYA, MISSION, EMOTION, TCTool en MECATESTERS," zegt Veldman. Het laatste is een groot lastestprogramma met KVE Composites (Den Haag, Nederland) en Rescoll (Pessac, Frankrijk) dat in april 2019 startte met een duur van 30 maanden. Veldman legt uit dat hoewel KVE een lange geschiedenis heeft met inductielassen van zowel stof als UD-tape thermoplastische composieten, de geïnductie-gelaste onderdelen die tot nu toe op vliegtuigen vliegen, stof gebruikten. "In STUNNING stellen we best practices vast met UD-versterkingen en LM PAEK-materialen, en vergelijken ook inductielassen met conductielassen onder typische in-dienst belasting en omgevingsomstandigheden." Hoewel weerstandslassen en ultrasonisch lassen in andere MFFD-werkpakketten en CFP's opgenomen zijn (zie "De twee helften joinen" hieronder), zijn inductielassen en conductielassen de enige twee technieken in MECATESTERS.
Labordus bij KVE legt uit dat voor de drie MECATESTERS-werkpakketten (WP 1, 2 en 3), KVE alle testlaminaten zal maken met autoclave-gecurde TC1225 UD koolstofvezel/LM PAEK tape (zie "Eerste Toray LM-PAEK laminaat voor Clean Sky MECATESTERS-project"). KVE zal ook inductie-gelaste monsters voorbereiden voor testen, terwijl GKN Fokker conductie-gelaste monsters zal produceren en Rescoll alle fysieke testen zal uitvoeren. "De naam Rescoll afgeleid van research en collage, Frans voor hechten," zegt Labordus. "Ze zijn bekend om hun onderzoek naar alle typen hechten en bieden een goed uitgerust testlab voor polymeren en composieten, inclusief mechanische, omgevings-, brandbaarheid- en elke mogelijke test voor kwalificering in luchtvaart, auto, spoor en andere industrieën."
Procesparameters en tests
"We beginnen eigenlijk met WP 2 om procesparameters in te stellen, zoals boven- en ondergrenzen voor inductielastemperatuur en -druk," zegt Labordus. "Bijvoorbeeld, we hebben een nominale druk die we normaal gebruiken, maar we gaan naar lagere drukken tot we defecten zoals lieten zien te zien, en dan evalueren we die lassen eigenschappen om de ondergrens voor druk vast te stellen." Testen zullen ook las snelheid evalueren, wat de lafkoelingsnelheid en kristalliniteit beïnvloedt, en potentieel de mechanische eigenschappen. Dezelfde parameters zullen bij Fokker voor conductielassen onderzocht worden.
Voor evaluatie zal het MECATESTERS-programma meerdere testen uitvoeren, inclusief:
- Lapshear test per ASTM D5868–01
- Pulloff en shear test op L-profiel coupons
- GIC en GIIC per ISO 15024 en ISO 15114, respectievelijk
(deze toughness testen zullen eigenlijk in WP 1 voltooid worden)
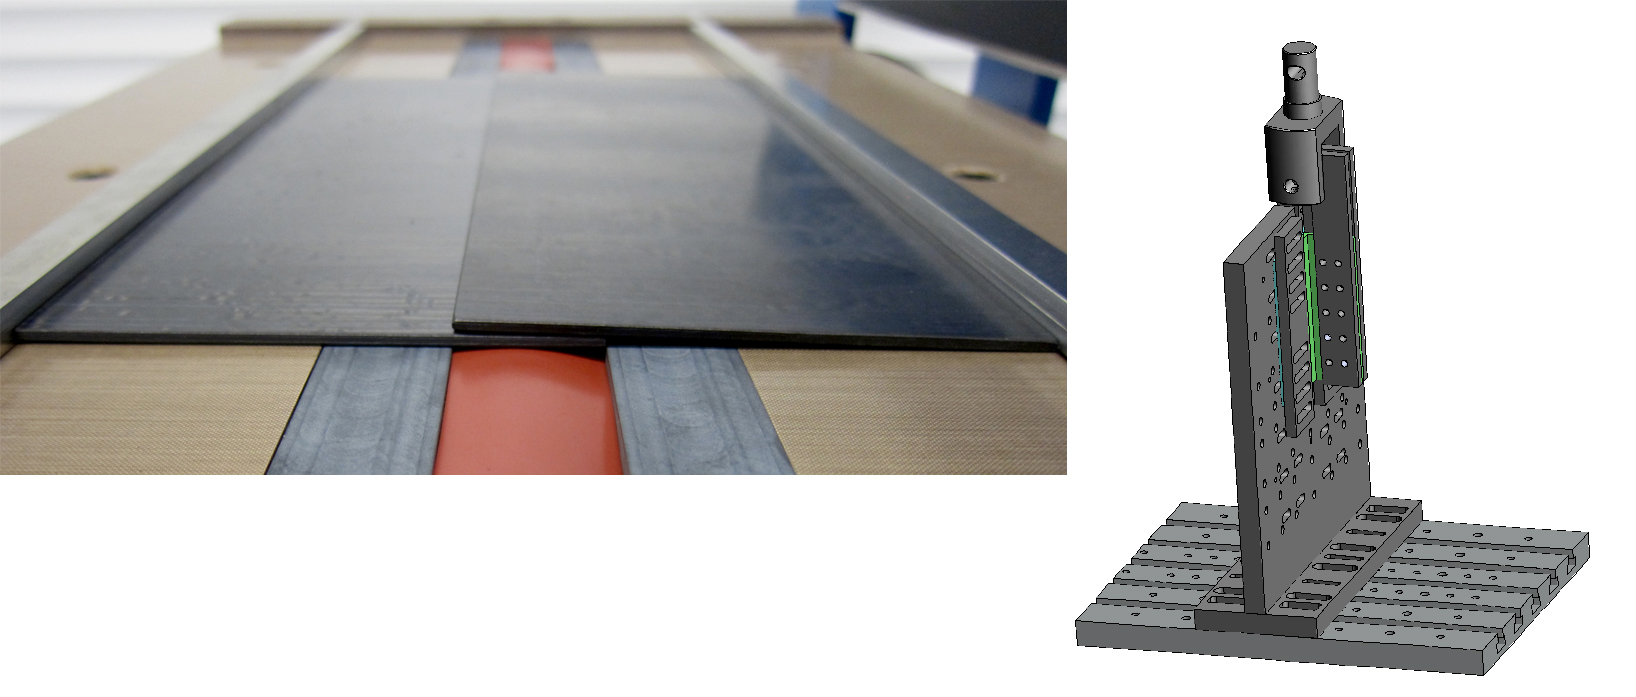
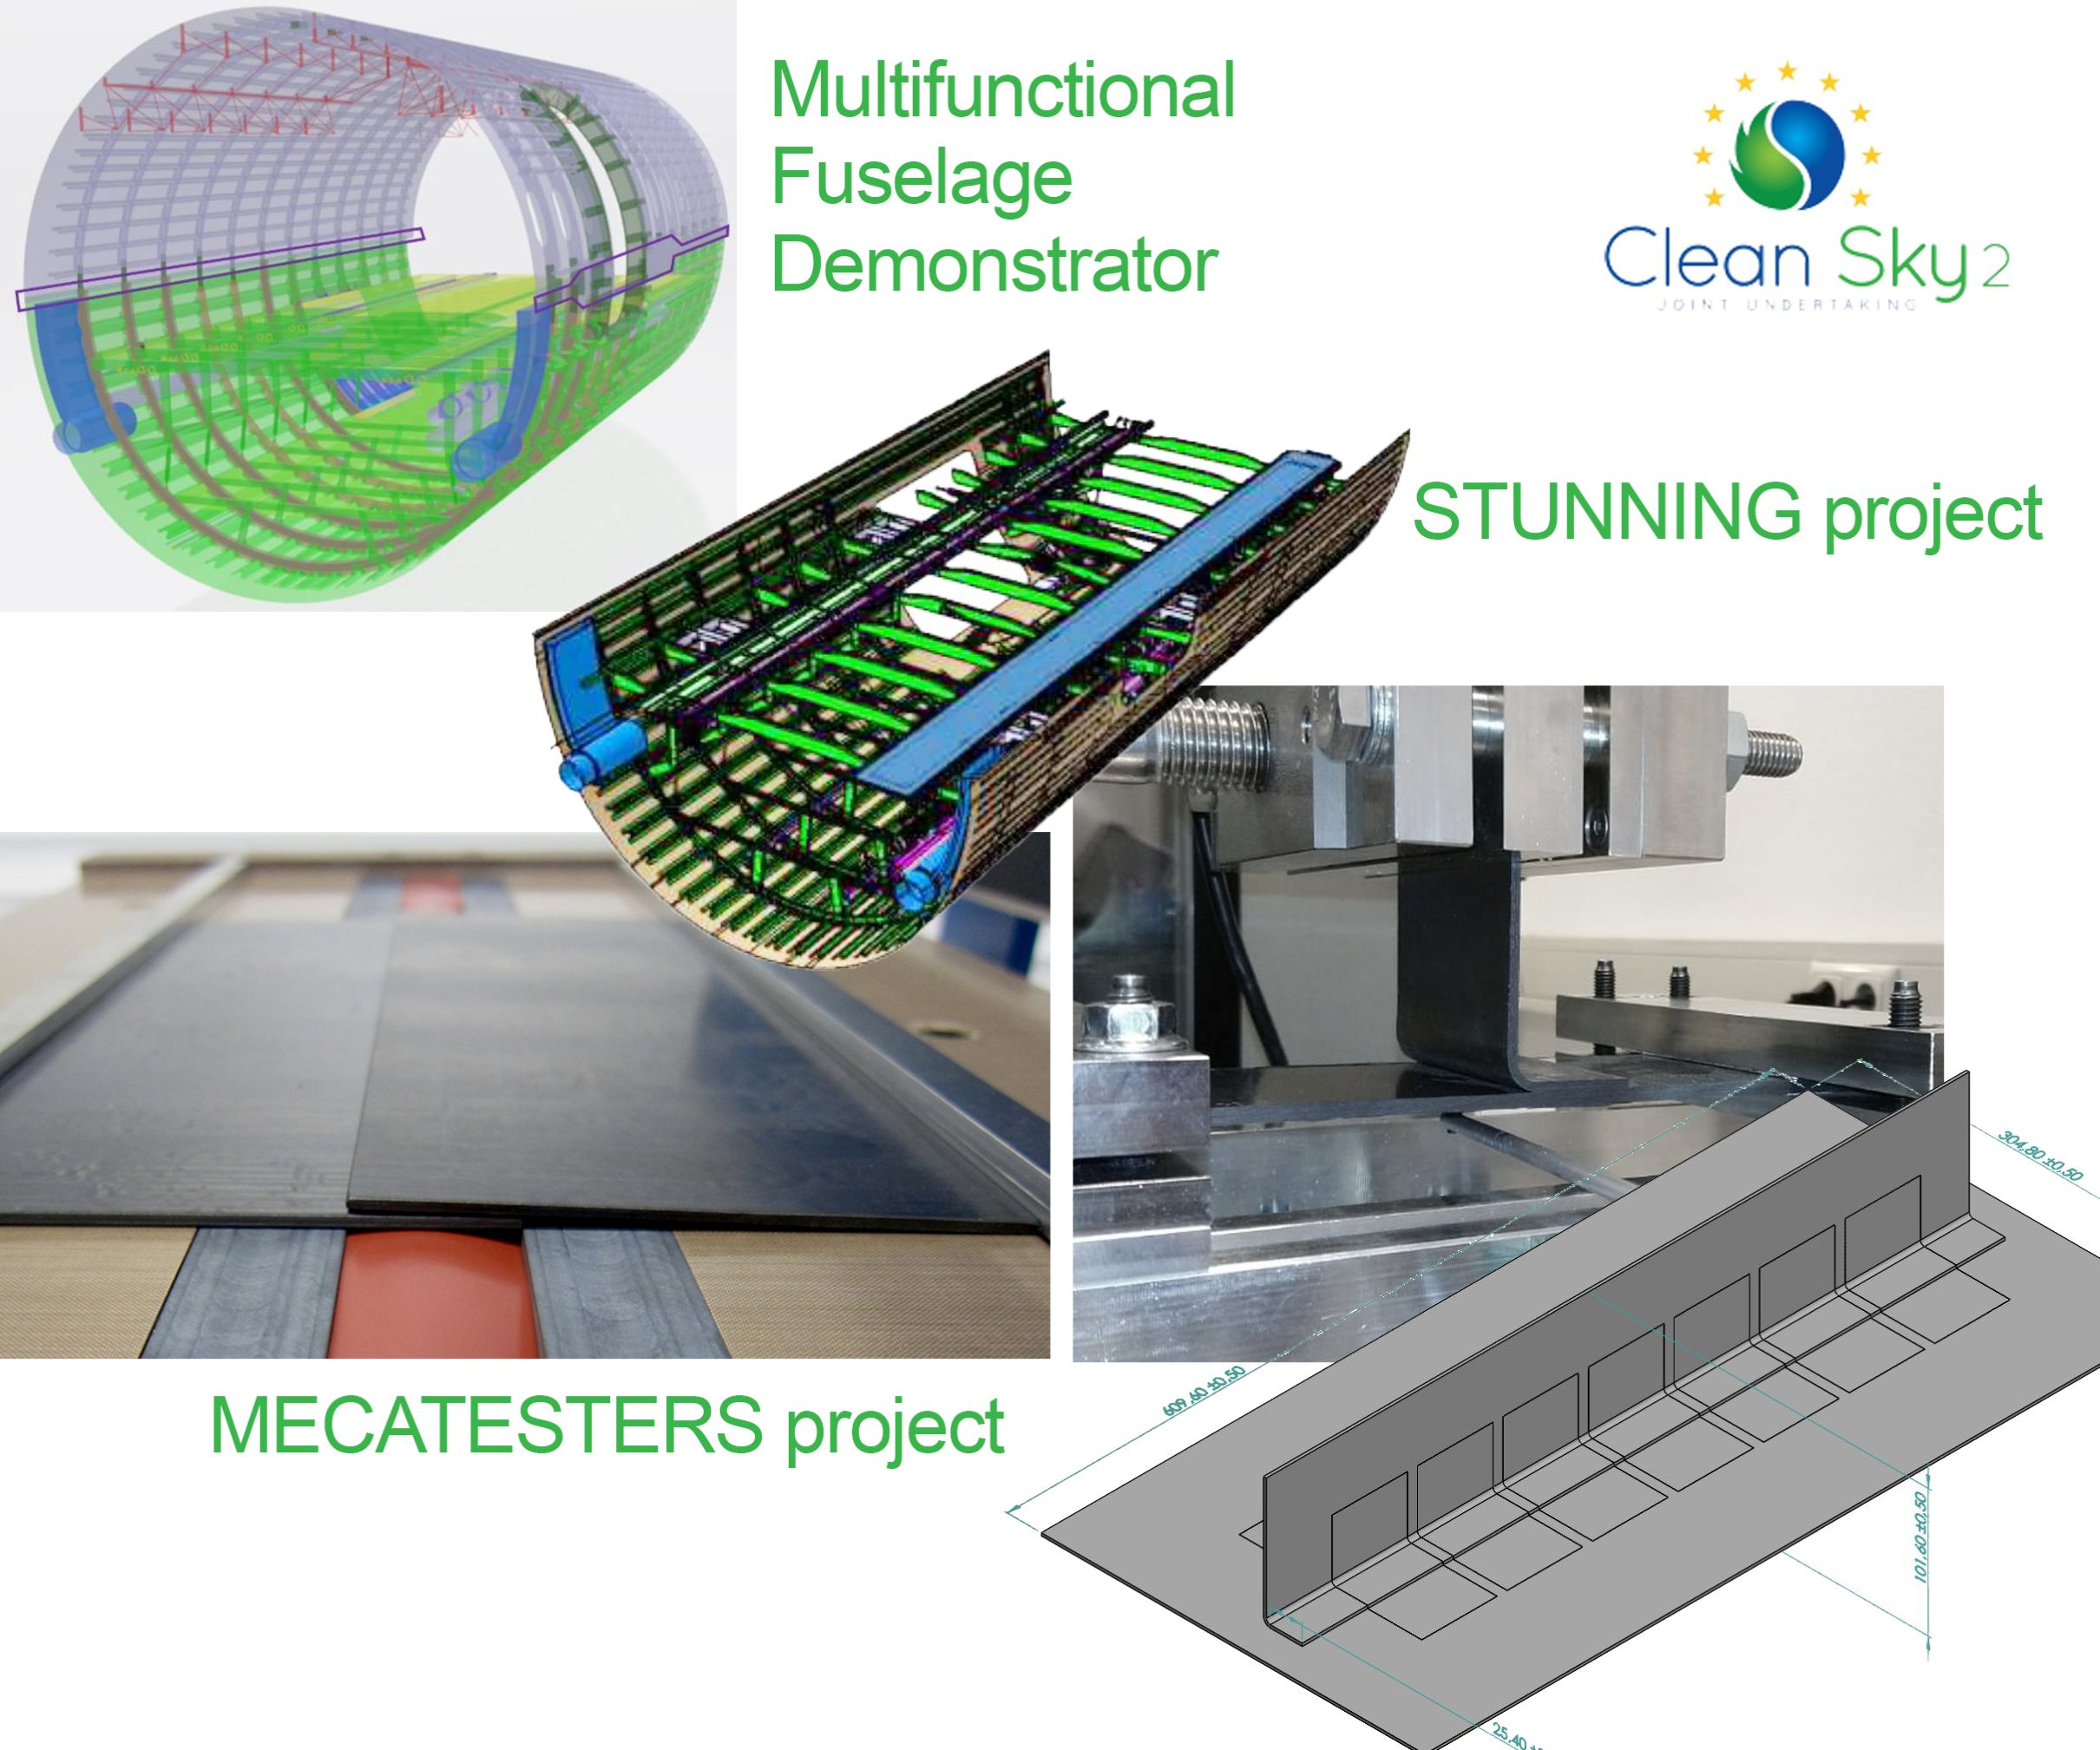
Enkelvoudige lapshear coupon van UD-tape laminaat klaar voor inductielassen (links) en testfixture voor gecombineerde shear en peel-off testen van gelaste L-profiel coupon met Rescoll-ontwikkeld gereedschap (rechts). BRON | KVE Composites, Rescoll.
"De pull-off testmethode komt van een interne standaard die GKN Fokker heeft ontwikkeld," legt Rescoll-ingenieur Thomas Salat uit. "Pull-off testen van de gelaste profilen is loodrecht op de huid voor peel-belasting," merkt Labordus op, "en parallel aan de huid voor shear-belasting. Peel en shear zijn de twee extremen, maar we zullen ook nieuwe combinaties van deze testen die praktische, in-dienst belastingcondities weerspiegelen." Deze testen zullen voltooid worden voor twee verschillende laminaatdiktes afgeleid van het MFFD-rompontwerp – 2,2 en 2,8 millimeter – bij kamertemperatuur (RT), koude temperatuur (-55°C) en hoge temperatuur (80°C) met statische belasting.
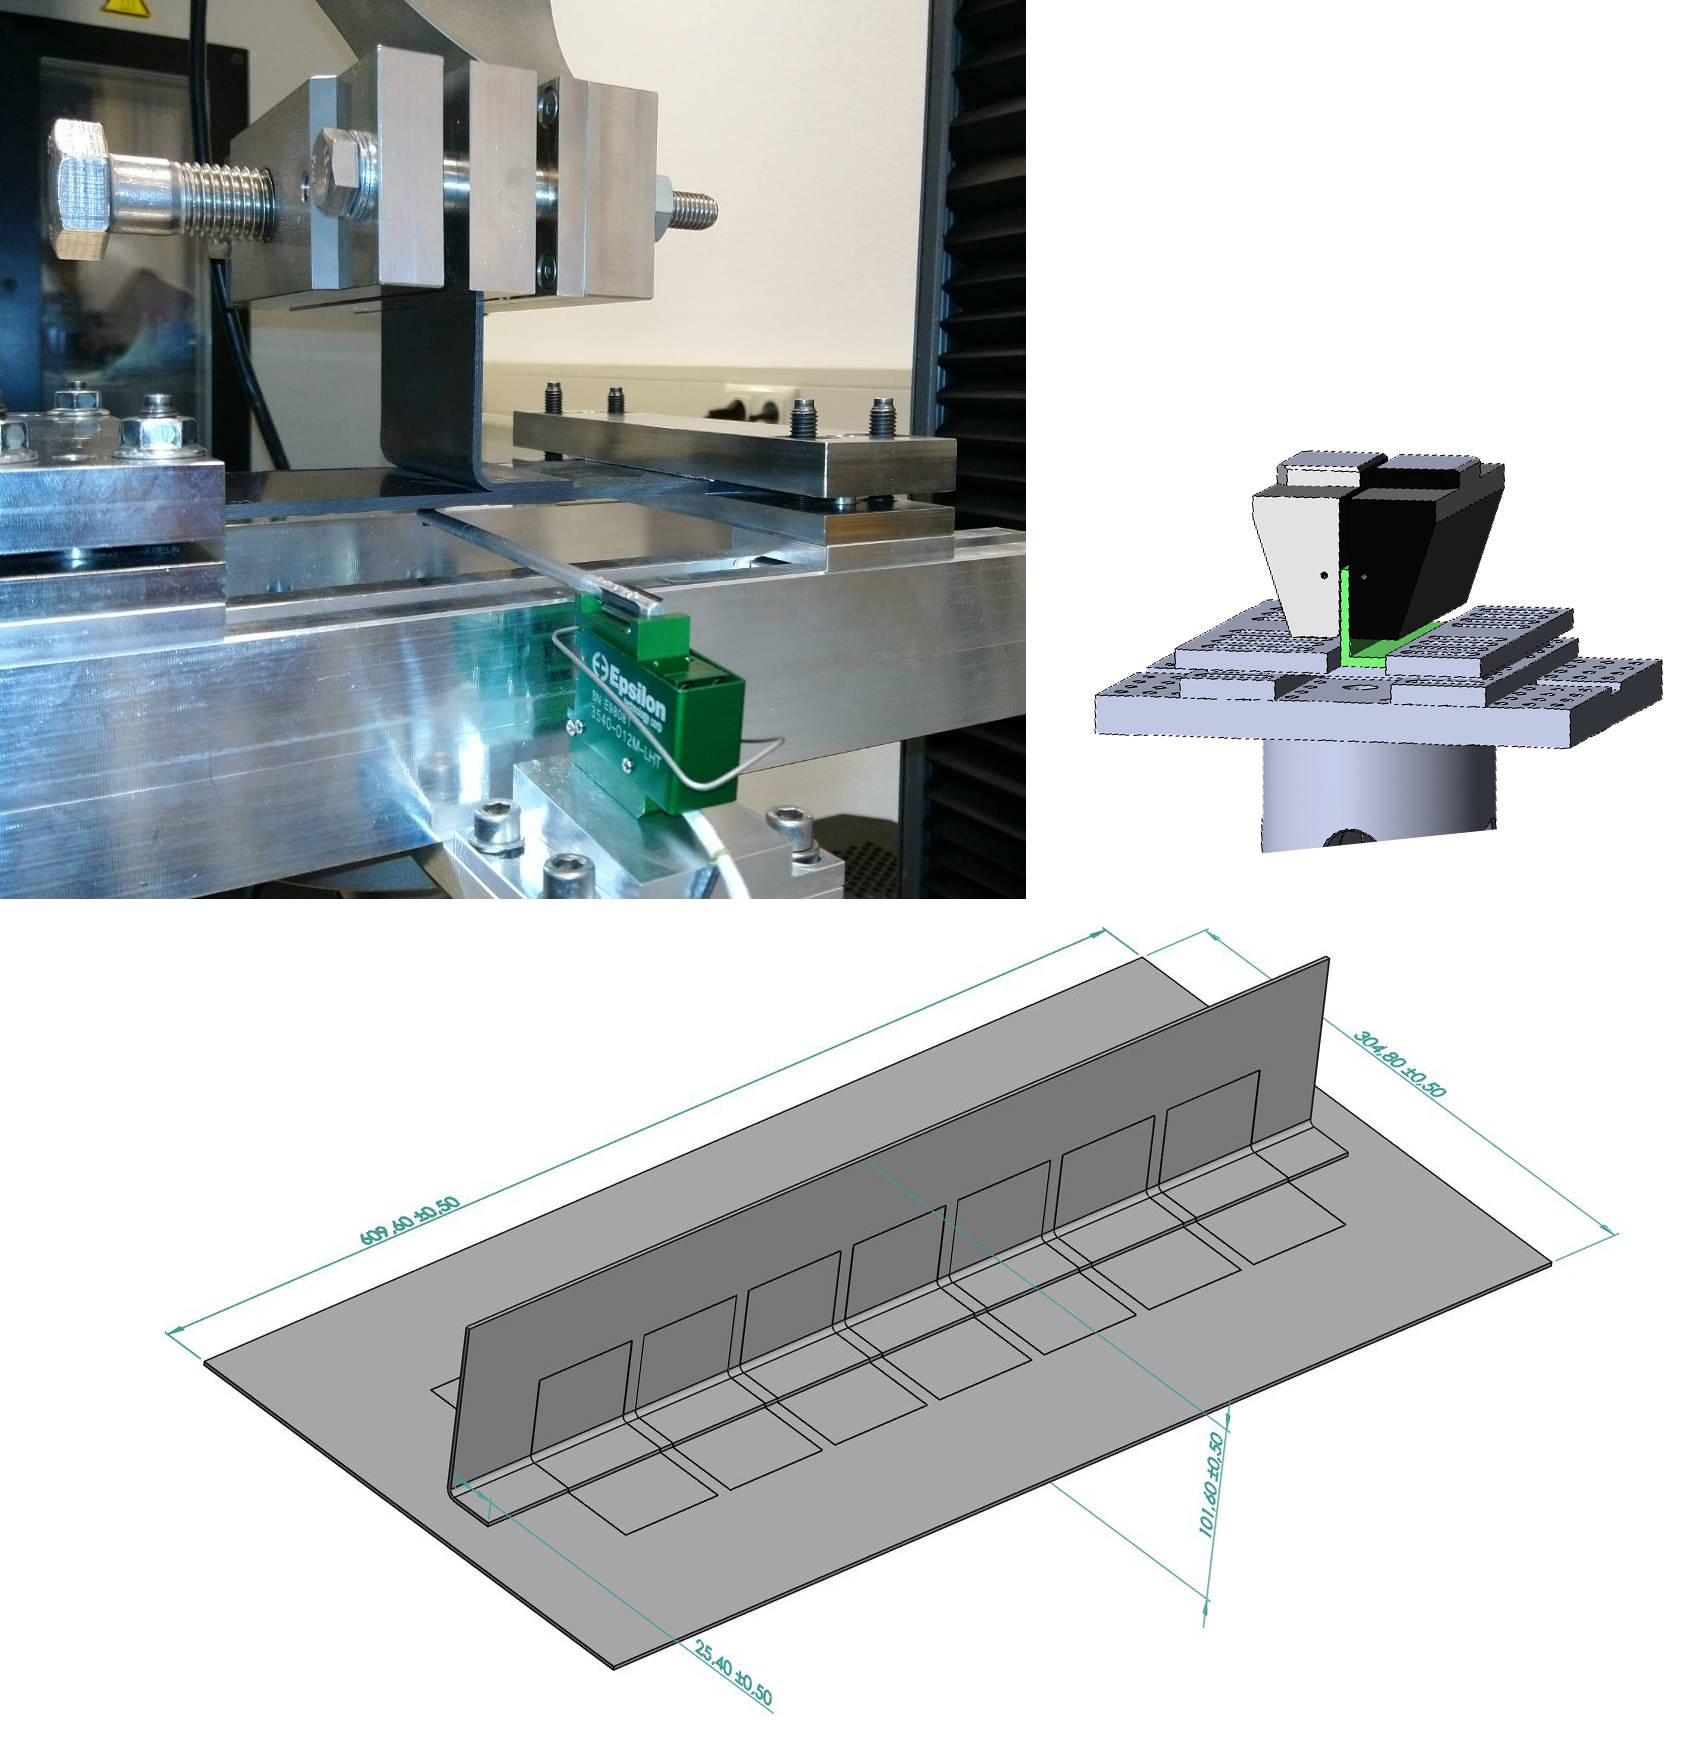
Pull-off testen op L-profiel coupons bij KVE Composites (links boven). In MECATESTERS zal dit type testen een gripper en testopzet gebruiken ontwikkeld door Rescoll om huiddeflectie te elimineren (rechts boven). Testcoupons zullen gesneden worden van gelaste panelen (onder). BRON | Rescoll, KVE Composites.
Oppervlaktevoorbereiding, veroudering en vermoeidheid
WP 1 begint met toughness testen. "Voor de fissurisatietesten (GIC en GIIC), zullen we een kraak in het composiet initiëren en meten hoe deze kraak zich gedraagt bij belasting," legt Salat uit. "Één is een statische test die belasting verhoogt tot falen. We zullen ook een dynamische test doen waar we de statische belasting een miljoen keer herhalen, wat één tot twee weken duurt om te voltooien. We zullen zien of de composietlas dit kan weerstaan. Deze mode II is een nieuwe soort cyclische test. We ontwikkelen een methode afgeleid van een technisch papier gepubliceerd door de Universiteit van Europa en finaliseren de parameters nu."
Ook in WP 1 zullen de lasparameters vastgesteld in WP 2 gebruikt worden om de effecten van oppervlaktevoorbereiding alsook veroudering en vermoeidheid te onderzoeken. "We kijken naar oppervlakteverontreinigingen en hoe die de las kunnen beïnvloeden," zegt Labordus. "We zullen ook drie verschillende typen losmiddelen onderzoeken die algemeen gebruikt worden in pers- en autoclaveverwerking; specifieke typen oppervlaktevoorbereiding inclusief schuren, abrasieven en plasmabehandeling; en ook gebruik van een extra harsfilm aan het te lassen oppervlak. Daarnaast zullen we de invloed van vezeloriëntatie bestuderen, bijvoorbeeld plus/minus 45 graden aan de lasinterface."
Rescoll zal ook een conditioneringskamer van 70°C en 90% vochtigheid gebruiken om in-dienst veroudering te simuleren, zegt Salat. "We zullen dan de standaardtesten uitvoeren om te zien of het de lasprestaties beïnvloedt." Labordus voegt toe dat een beperkt aantal monsters naar 100°C en 120°C gebracht zal worden, "om de claim te valideren dat thermoplastische composieten geen scherpe knockdown hebben boven 80°C."
Naast de dynamische fissurisatie/GIIC-test, zullen vermoeidheidstesten uitgevoerd worden in enkelvoudige lapshear en pull-off modi. "We beginnen op 80 procent van de statische faallast en gaan naar 50 of 75 procent hiervan in vermoeidheid voor een miljoen cycli," zegt Labordus. "We zullen ook andere testen doen maar discussiëren deze nog," voegt Salat toe.
Lassen naar korte vezel compound beugels
Hoewel de details van WP 3 nog gefinaliseerd worden, is het gericht op het onderzoeken van lassen van compressie-gevormde beugels gemaakt van korte-vezel materiaal naar de UD laminaat huid. "We zullen opnieuw procesparameters benchmarken en de mechanische eigenschappen van de las karakteriseren," zegt Labordus, "maar we werken nog aan het definiëren van de geometrie voor testen."
Stringers en clips gelast aan een thermoplastische romp. BRON: Clean Sky 2 11de Call for Proposals JTI-CS2-2020-CfP11-LPA-02-35, "Innovatieve disbond arrest features voor lange thermoplastische gelaste naten", Figuur 2, p. 94.
Gelaste clips en beugels
Zo uiteengezet in het CFP10-onderwerp JTI-CS2-2019-CfP10-LPA-02-31, zullen alle frame-clips en systeembeugels voor de MFFD-onderste romp geproduceerd worden via injectievormen van korte-vezel compounds gemaakt door hergebruik van fabrieksafval van de onderwerpmanager GKN Fokker's productie van continue-vezel TPC-laminaat. CF/PAEK is het basismateriaal en lassen is de basishechtmethode, hoewel de specifieke lasmethode niet voorgeschreven is.
Volgens de CFP10-tekst zal de MFFD-onderste romp 13 frames en ongeveer 36 stringers hebben, wat ruwweg 500 frame-clips vereist (let op: dit zijn primaire structuren die structurele testen vereisen en dit totaal omvat clips gebruikt voor testen) en ongeveer 270 systeembeugels (wat secundaire structuren zijn) verdeeld per de typen getoond hieronder: 20 systeembeugels (1), 120 systeembeugels (2), 50 systeembeugels (3) en 80 systeembeugels (4).
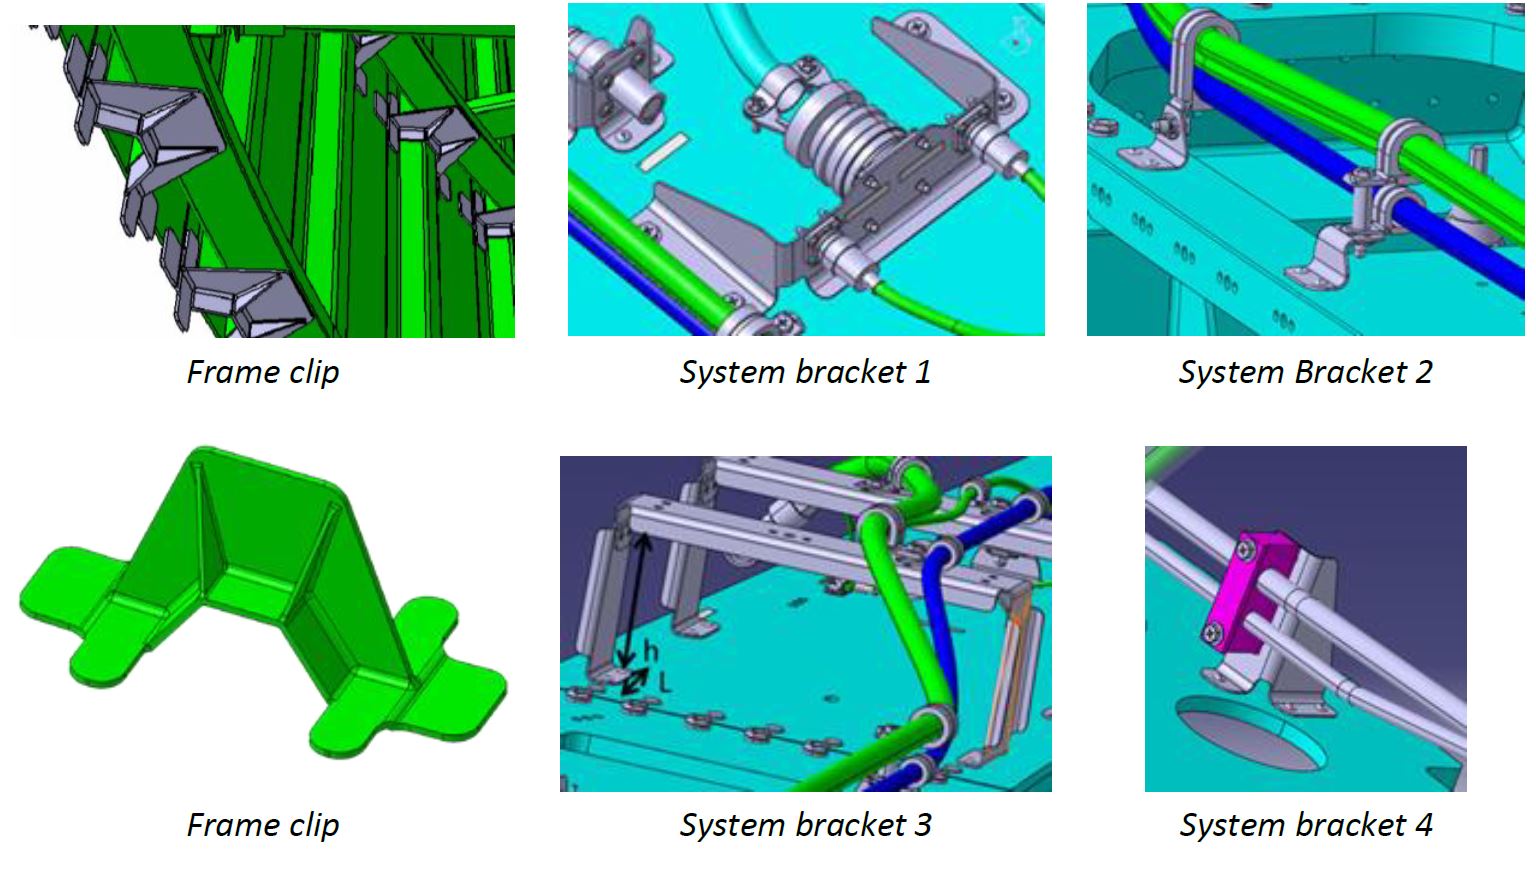
Voorbeelden van te leveren onderdelen in Clean Sky 2 onderwerp JTI-CS2-2019-CfP10-LPA-02-31, Figuur 2. BRON | Clean Sky 2 CFP10, p. 146.
Ook in CFP10 is het MFFD-bovenste romp onderwerp JTI-CS2-2019-CfP10-LPA-02-30, "Ontwikkeling van innovatieve lasserystemen voor structurele naten van thermoplastische matrix-gebaseerde composieten" geleid door Aernnova Composites Illescas (Illescas, Spanje). Gepland om na 1K 2020 te starten, is de scope om een lasserysteem te ontwikkelen om een structurele hechting te bereiken tussen versterkingsonderdelen (gussets, wedges, fittings) en structurele frames om een hoog geïntegreerde Door Surround Structure (DSS) te verkrijgen. Ik hoop meer details over de MFFD-bovenste romp in een toekomstige blog te geven. Voor nu is het genoeg om te begrijpen waarom MECATESTERS werkpakket 3 belangrijk is en hoeveel bereikt zal worden zodra MECATESTERS, STUNNING en de MFFD voltooid zijn.
De twee helften joinen
Eenmaal voltooid, zal de onderhelft van de MFFD naar Fraunhofer Institute for Manufacturing Technology and Advanced Materials IFAM (Stade, Duitsland) gaan om gejoind te worden met de bovenhelft, legt Veldman uit. "We zijn gecommitteerd onze helft van de romp bij eind 2021 te leveren," voegt hij toe.
Zoals hierboven genoteerd, is Ralf Herrmann bij Airbus de MMFD-projectleider; dus integreert Airbus het werk van Fraunhofer IFAM en het CFP07 MultiFAL (Multifunctionele automatiseringssysteem voor Fuselage Assembly Line) consortium – wat verantwoordelijk is voor het joinen van de twee romphelften, in samenwerking met de STUNNING- en bovenste rompteams – om oplossingen te ontwikkelen voor de talloze uitdagingen.
Sommige van deze onthuld worden binnen twee onderwerpen in de 11de Call for Proposals (nov 2019), beide geleid door Airbus om na Q4 2020 te starten en getiteld "Tooling, Equipment and Auxiliaries voor de sluiting van een longitudinale Barrel Joint:"
- JTI-CS2-2020-CfP11-LPA-02-33, ":Butt strap integratie en Lightning Strike Protection continuïteit"
- JTI-CS2-2020-CfP11-LPA-02-34, ":Overlap joint en Frame Coupling integratie"
Geschreven door Piet-Christof Woelcken, onderwerpmanager bij Airbus Bremen en MFFD werkpakketleider, omvatten de hoofduitdagingen in deze onderwerpen:
JTI-CS2-2020-CfP11-LPA-02-33
- Butt strap joint (Fig. 3 hieronder):
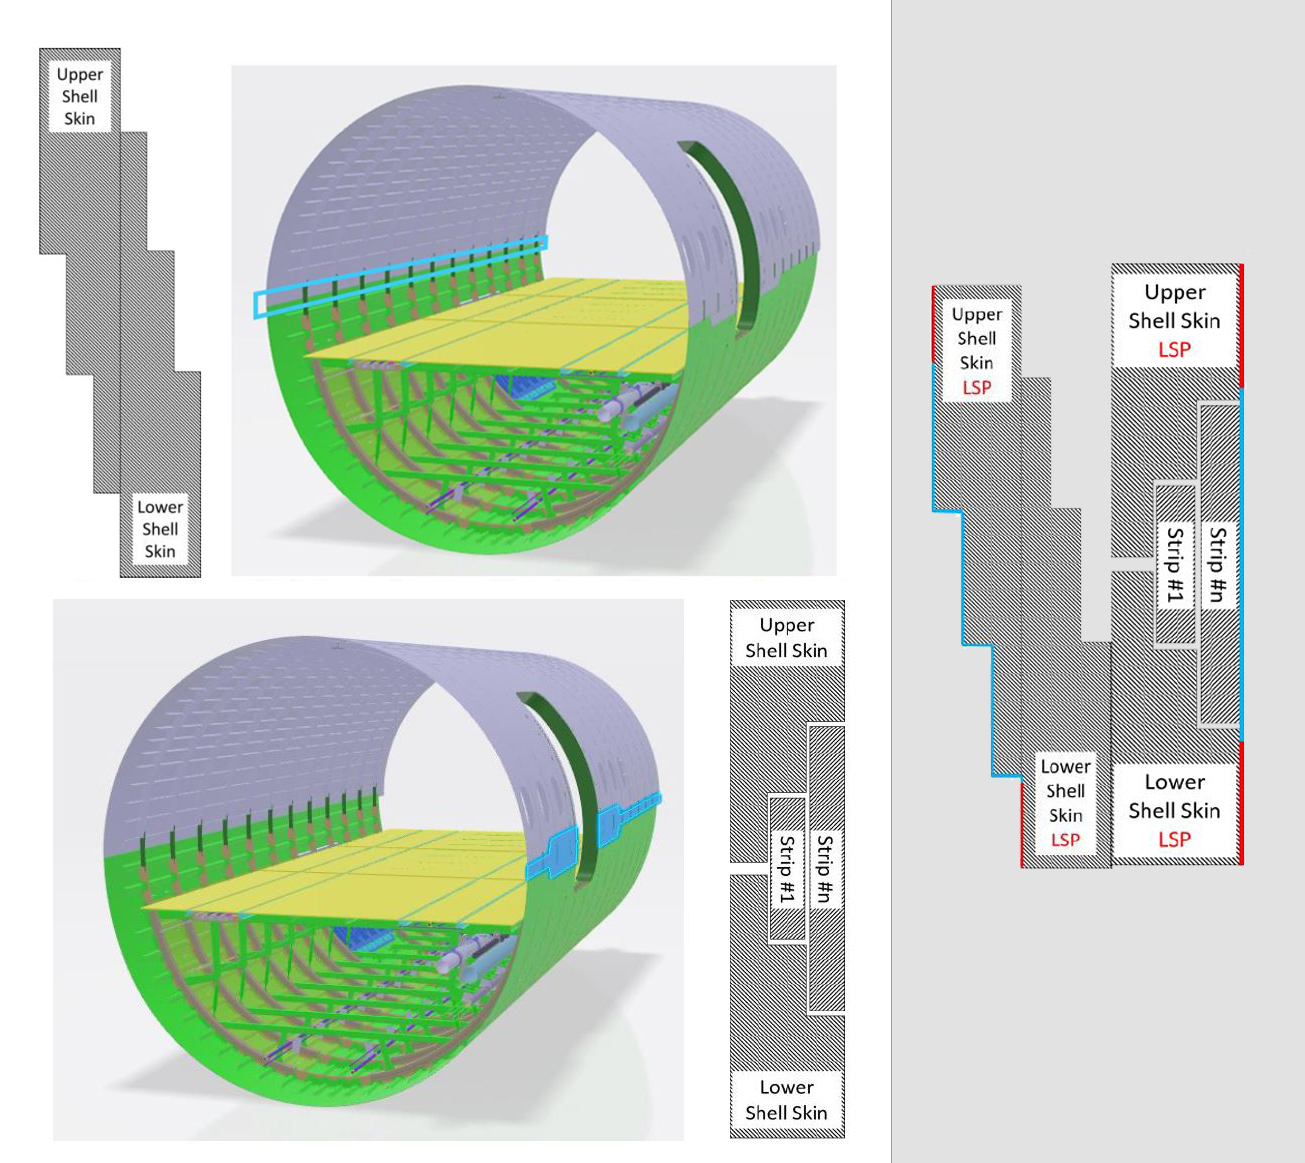
- De demonstrator's linkerkant (in vliegrichting) omvat de Passagiersdeur Omgeving. De huid-dikte variatie in dit gebied noodzaakt een getrapte butt strap integratie, die boven- en onderhuid joint.
- Gegeven de joint complexiteit, is conductielassen met een verwarmde drukplaat de voorkeur hechttechnologie.
- Elektrische continuïteit van de bliksembescherming (Fig. 4 hieronder):
- Elektrische continuïteit van de metallische lightning strike protection (LSP) moet bereikt worden over beide longitudinale naten aan de buitenkant van de romp.
- Verwacht wordt dat de tooling head geleverd voor de butt strap integratie hiervoor gebruikt kan worden.
JTI-CS2-2020-CfP11-LPA-02-34
- Overlap joint (Fig. 2 hieronder):
- De 8-meter-lange overlap joint aan de demonstrator's rechterkant (in vliegrichting) verbindt de boven- en onderromphuid. In longitudinale richting is huid-dikte onder 3mm constant in de laszone. In circumferentiële richting hebben de huiden een getrapte geometrie voor verbeterde structurele prestaties.
- Ultrasonisch lassen is de voorkeur hechtmethode om hoge productiesnelheid te bereiken.
Fig. 2 (Top Links): Overlap joint: Een getrapte aanpak is genomen in het overlap joint ontwerp. Let op dat de onderste schil aan de binnenkant van de romp ligt. Fig. 3 (Onder Links): Butt strap integratie: Een aantal overlappende stroken vereisen integratie over de getrapte joint. Let op dat de Butt strap aan de buitenkant van de romp zit. Fig. 4 (Rechts) : Elektrische continuïteit van metallische LSP moet bereikt worden over de longitudinale naten aan de buitenkant van de CFRP-romp. Rood geeft pre-uitgeruste LSP, blauw geeft LSP die als onderdeel van dit onderwerp toegepast wordt. BRON | Clean Sky 2 11de Call for Proposals JTI-CS2-2020-CfP11-LPA-02-33 en -34, "Butt strap integratie en Lightning Strike Protection continuïteit", pp. 78 en 86.
JTI-CS2-2020-CfP11-LPA-02-34
- Frame coupling integratie (Fig. 5):
- Overlap joint: Frame couplings onder de overlap joint moeten de boven- en onderste schil frames structureel hechten.
- Butt strap: Frame couplings onder de butt strap moeten de boven- en onderste schil frames structureel hechten alsook verbinden met de huid.
- Weerstandslassen is de voorkeurstechnologie voor deze technische uitdaging.
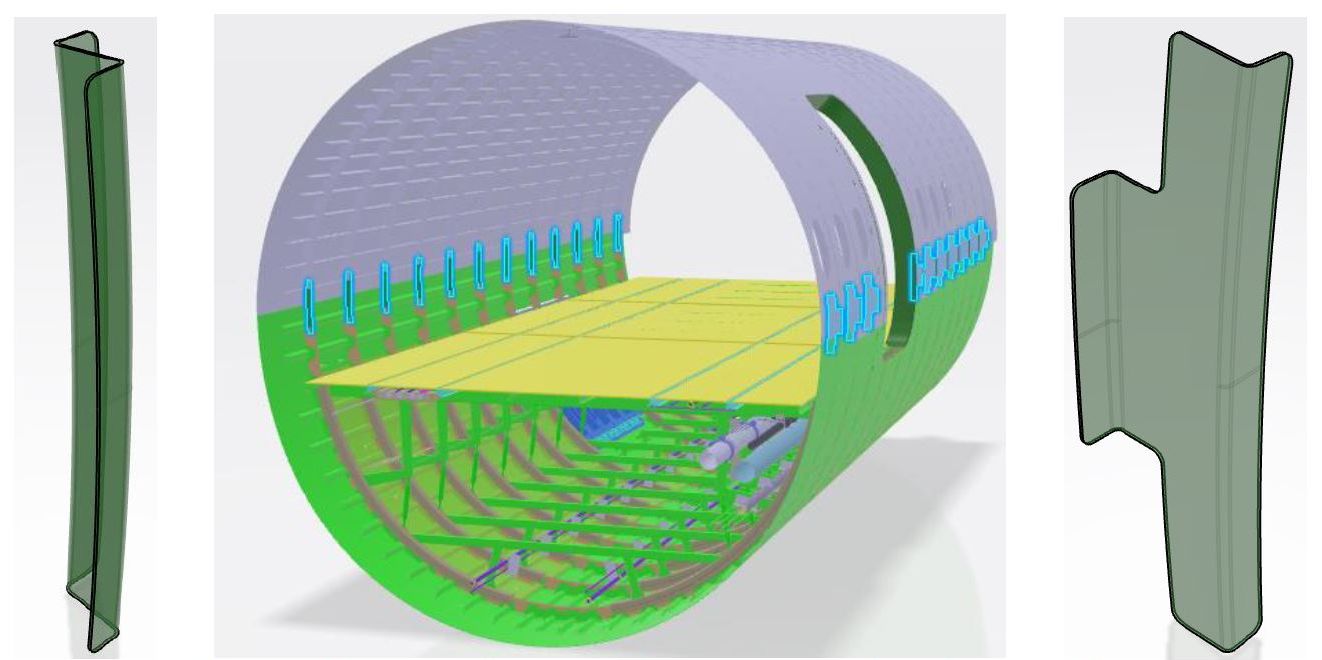
Frame coupling integratie. Let op dat frame couplings per kant verschillen als deel van de technologie demonstratie. BRON | Clean Sky 2 11de Call for Proposals JTI-CS2-2020-CfP11-LPA-02-34, "Tooling, Equipment and Auxiliaries voor de sluiting van een longitudinale Barrel Joint: Overlap joint en Frame Coupling integratie", Fig. 5, p. 86.
Lasmethodes, tooling heads en tolerenties
Herrmann legt uit dat conductielassen gedemonstreerd zal worden aan de linkerkant via de butt strap joint en ultrasonisch lassen aan de rechterkant via de overlap joint terwijl weerstandslassen gebruikt zal worden voor de frame couplings. "MFFD zal veel technische benaderingen demonstreren, dus het is niet hetzelfde als bij productie van een echte romp, maar in plaats daarvan ontworpen als een voertuig voor het demonstreren en verrijpen van technologieën," voegt hij toe.
Ontwikkelen van lasser tooling heads
Het doel van deze twee onderwerpen geschreven door Woelcken is om de vereiste tooling heads voor deze gelaste naten te ontwikkelen. "Als je twee stukken met elkaar last, moet je warmte en druk toepassen," legt hij uit. "Dus dit wordt toegepast door de tooling head tijdens het lassen. Voor het Fokker-type conductielasproces, pas je actief warmte en druk toe aan de ene kant en passieve druk van een support wordt uitgeoefend aan de andere. De butt joint is een stapel van zes tapes, en bij joinen zullen we de stapel plaatsen en verwarmen tijdens het lassen. Echter, omdat het LM PAEK UD-tape materiaal relatief nieuw is in lassen, moeten we de procescondities begrijpen en hoe we tolerenties kunnen compenseren. Dus we moeten de materialen en dikte, alsmede de geometrie van de tooling head definiëren."
"Let op dat het gebruik van dit type butt joint een standaardproces is voor wat we op andere naten in onze vliegtuigen doen," wijst Woelcken. "Voor de MFFD willen we de boven- en onderromp ongewijzigd laten van deze standaardpraktijk om de hoeveelheid materiaal die we moeten afstemmen te minimaliseren."
Flexibiliteit in tolerenties
Woelcken merkt op dat omdat de bovenste laasoppervlakken essentieel gesmolten worden tot vloeistof en vervolgens samen geperst worden, "dit geeft veel flexibiliteit om tolerenties te accommoderen." Let op, momenteel, met thermohars koolstofvezelversterkte polymere (CFRP) vleugels enommen, worden deze tolerantiekwesties aangepakt door een vloeibare shim lijm toe te passen. Hoewel weinig mensen dit publiekelijk willen bespreken, is het algemene kwestie van shimming in composiet aerostructuren breed erkend en initiatieven om het te verminderen en/of elimineren zijn gepubliceerd, zoals de Flexmont montage methode voor verticale staartvlakken.
"We verwachten voordelen te behalen in het aanpakken van tolerenties door gebruik van thermoplastische composieten," zegt Woelcken, "met name door onze ontwerpconcepten te exploiteren en te trekken op onze ervaring met thermohars CFRP en metallisch lassen. De sleutel zal in situ monitoring zijn tijdens verwarmen en toepassen van druk." Hij benadrukt dat warmte de nummer één parameter is. "Ik ben verrast hoe tolerante de thermoplastische composietlasprocessen zijn voor druk. De hoofduitdaging daar is de inperking van die druk en hoe het afvalt. Momenteel monitoren we de achterkant van de gelaste joint."
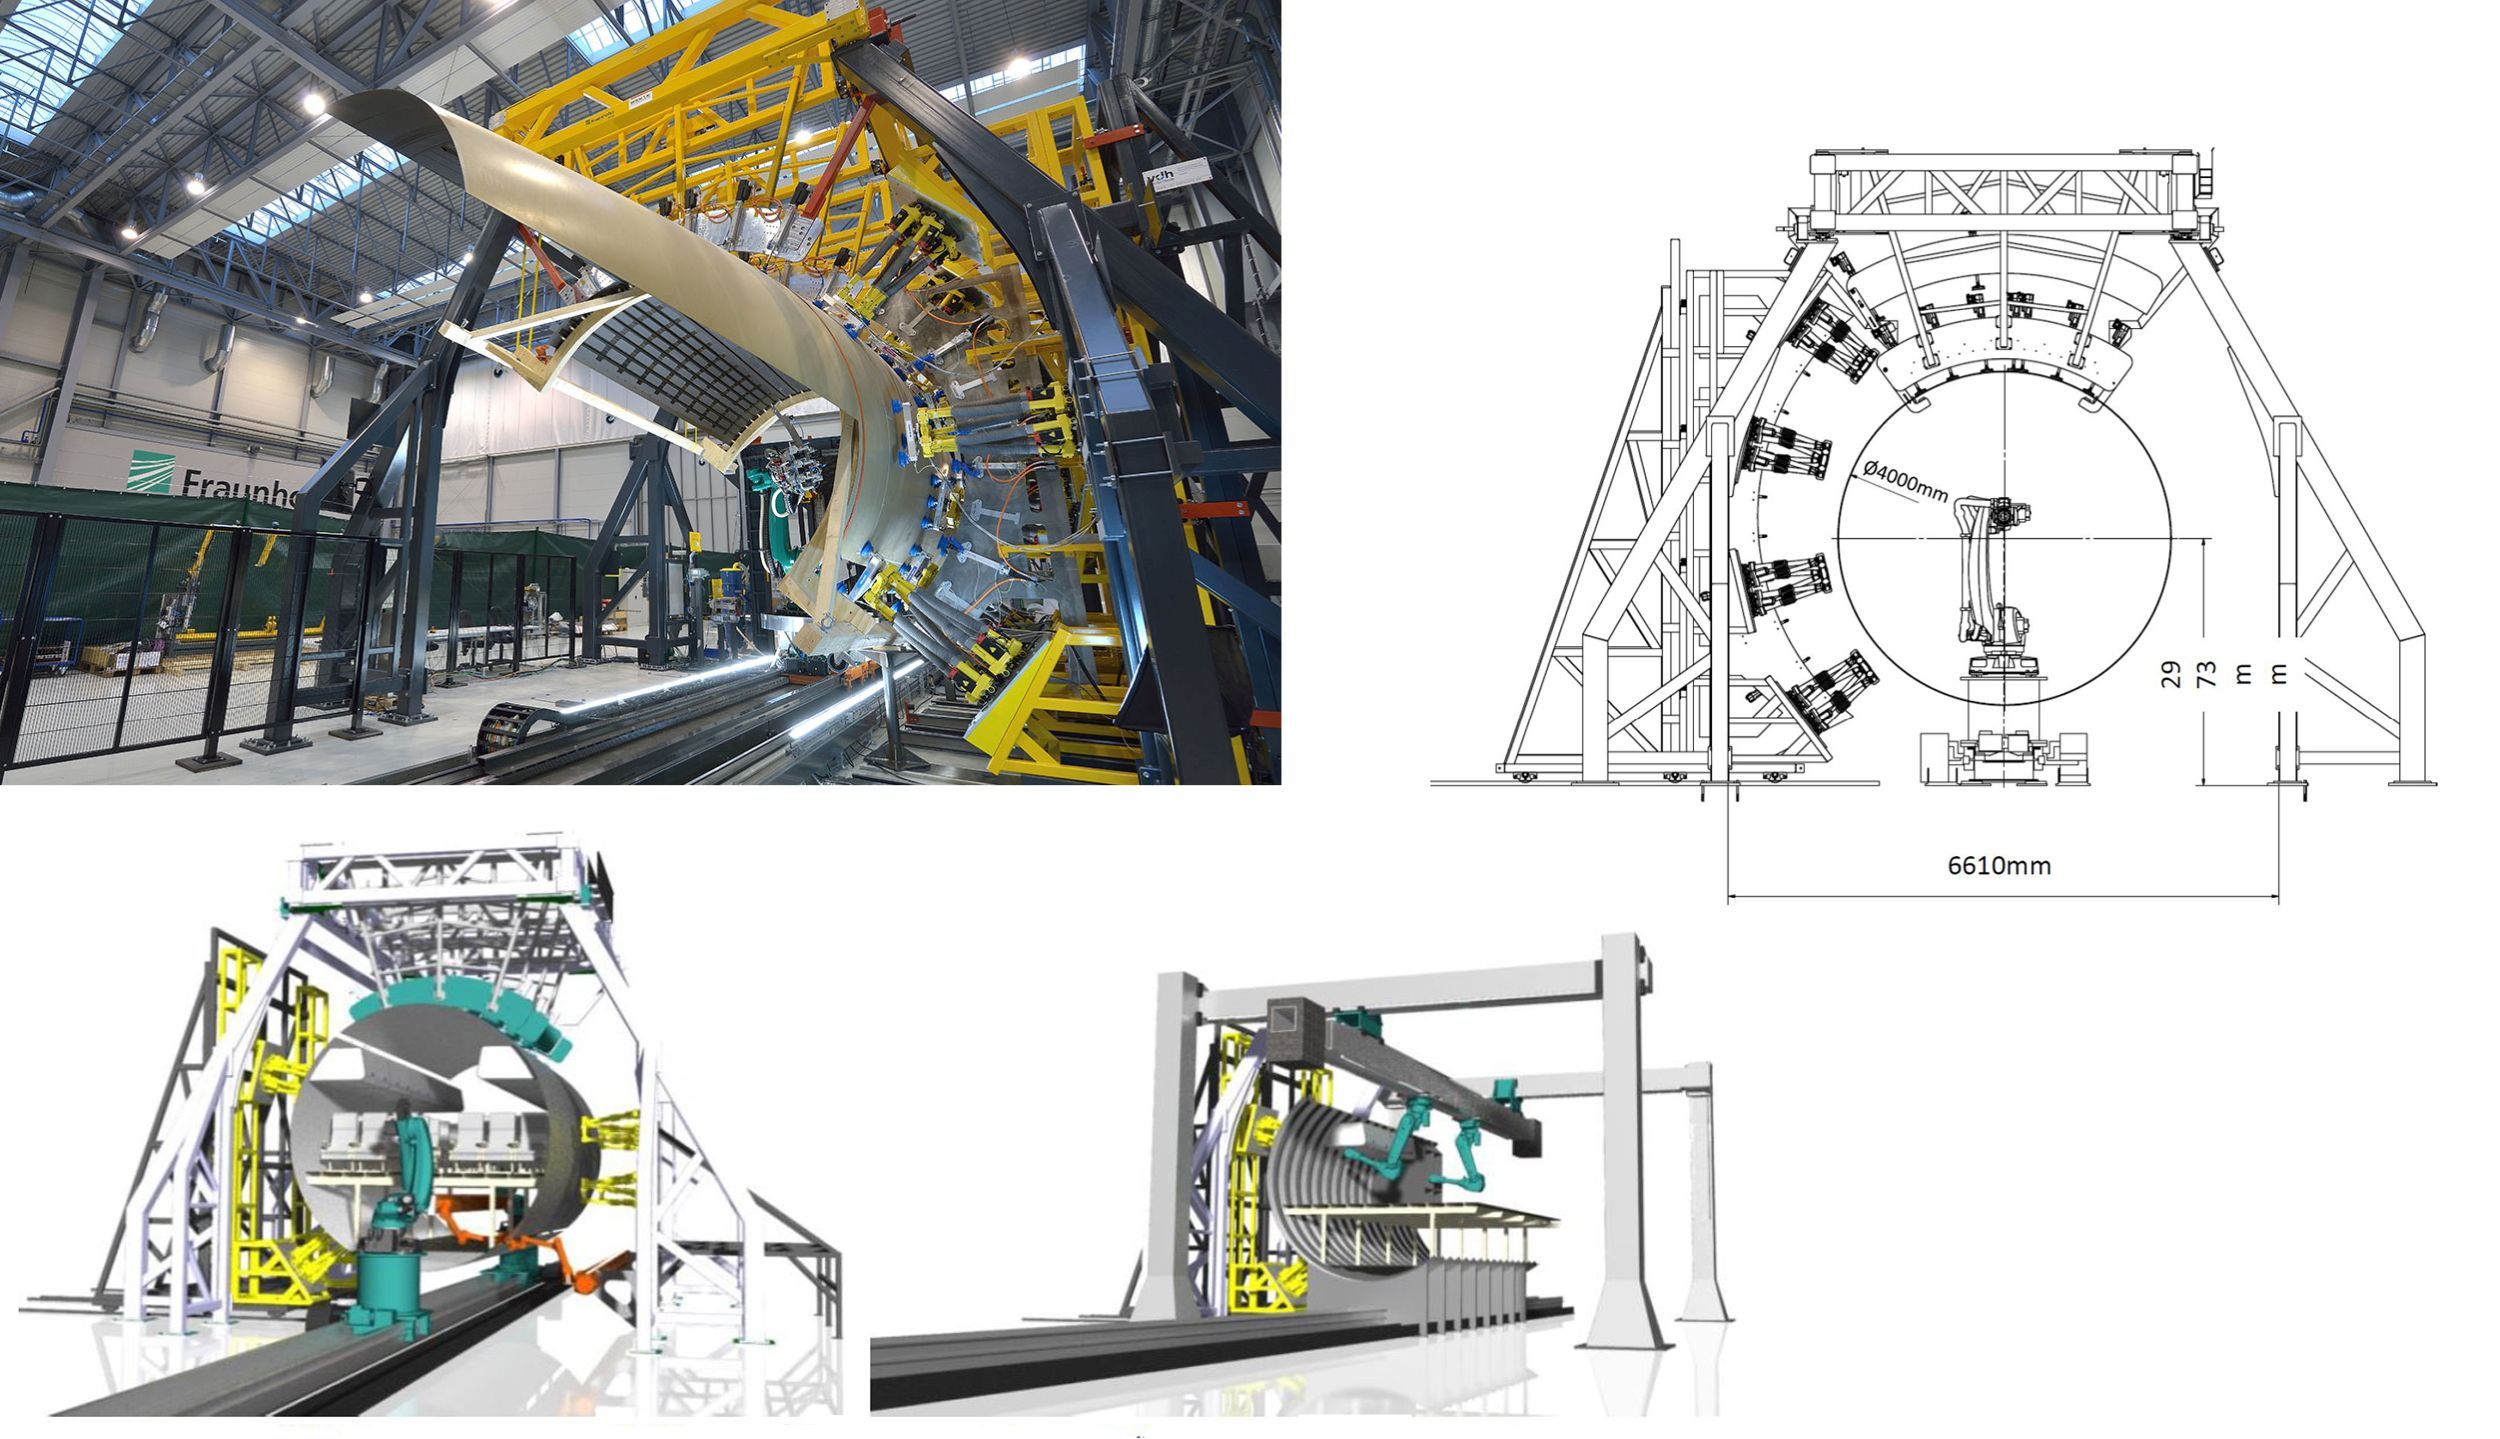
Fraunhofer IFAM geautomatiseerde montagefabrieksysteem (links boven) met afmetingen aan begin van CFP07 werk onderwerp (rechts boven) wordt gewijzigd om een 360° romp te accommoderen voor het lassen van de MFFD's longitudinale en circumferentiële naten. BRON | Fraunhofer IFAM en cfk-valley.com, Clean Sky 2 7de Call for Proposals, JTI-CS2-2017-CfP07-LPA-02-22, p. 76.
Montage automatisering
In de 7de Call for Proposals, het onderwerp JTI-CS2-2017-CfP07-LPA-02-22, "Ontwikkeling van een full-size, geautomatiseerd fabrieksysteem voor romp longitudinale en circumferentiële naten" wordt geleid door Fraunhofer IFAM binnen de MultiFAL-consortium. Het fragment hieronder werpt wat licht op hoe de hierboven besproken lasser tooling heads, nu in ontwikkeling, geïmplementeerd kunnen worden:
"Om het montageproces van een thermoplastische romp te realiseren, worden tolerenties een belangrijk onderwerp. De positionering en oriëntatie van de rompschillen, alsmede resulterende deformaties veroorzaakt door het lasproces, moeten binnen de tolerenties blijven. Vergelijkbare nauwkeurigheden georiënteerd op de state-of-the-art proces van longitudinale naad. Hier moet de positioneringsfout in elke richting binnen 0,5 mm liggen (in enkele uitzonderingen tot 1 mm). ... het kan verondersteld worden dat een pre-load op het jointoppervlak van beide kanten van ongeveer 1000N (onafhankelijk van de lastechnologie) voor een lasnaad van 20 mm breedte vereist is door het automatiseringssysteem."
Fraunhofer IFAM – wat ook CTC Stade's partner was in de ontwikkeling van het Flexmont VTP montageproces – beschrijft zijn startpunt: een in-house montagefabrieksysteem dat delen van 2 tot 8 meter lang en tot 6 meter hoog kan manipuleren, inclusief een 180° schil van een single-aisle vliegtuig. Het systeem is ingeschakeld door een flexibele indeling van 10 samenwerkende hexapods (zie "Herconfigureerbare Tooling: Revolutie in composietproductie"), 24 lineaire eenheden en modulaire rek-elementen. Vacuümgreepers met 6-as kracht- en koppelsensoren passen de houding en vorm van het deel aan, zoals vereist, om tolerenties tijdens montage te managen. De begeleiding en monitoring van deze snelle, iteratieve aanpassingen wordt bereikt door optische meetapparaten.
Volgens de CFP07-tekst zal Fraunhofer IFAM dit montagefabrieksysteem wijzigen voor het vasthouden van een complete 360° romp, met werk gepland om in Q2 2018 te beginnen en in 36 maanden voltooid te zijn.
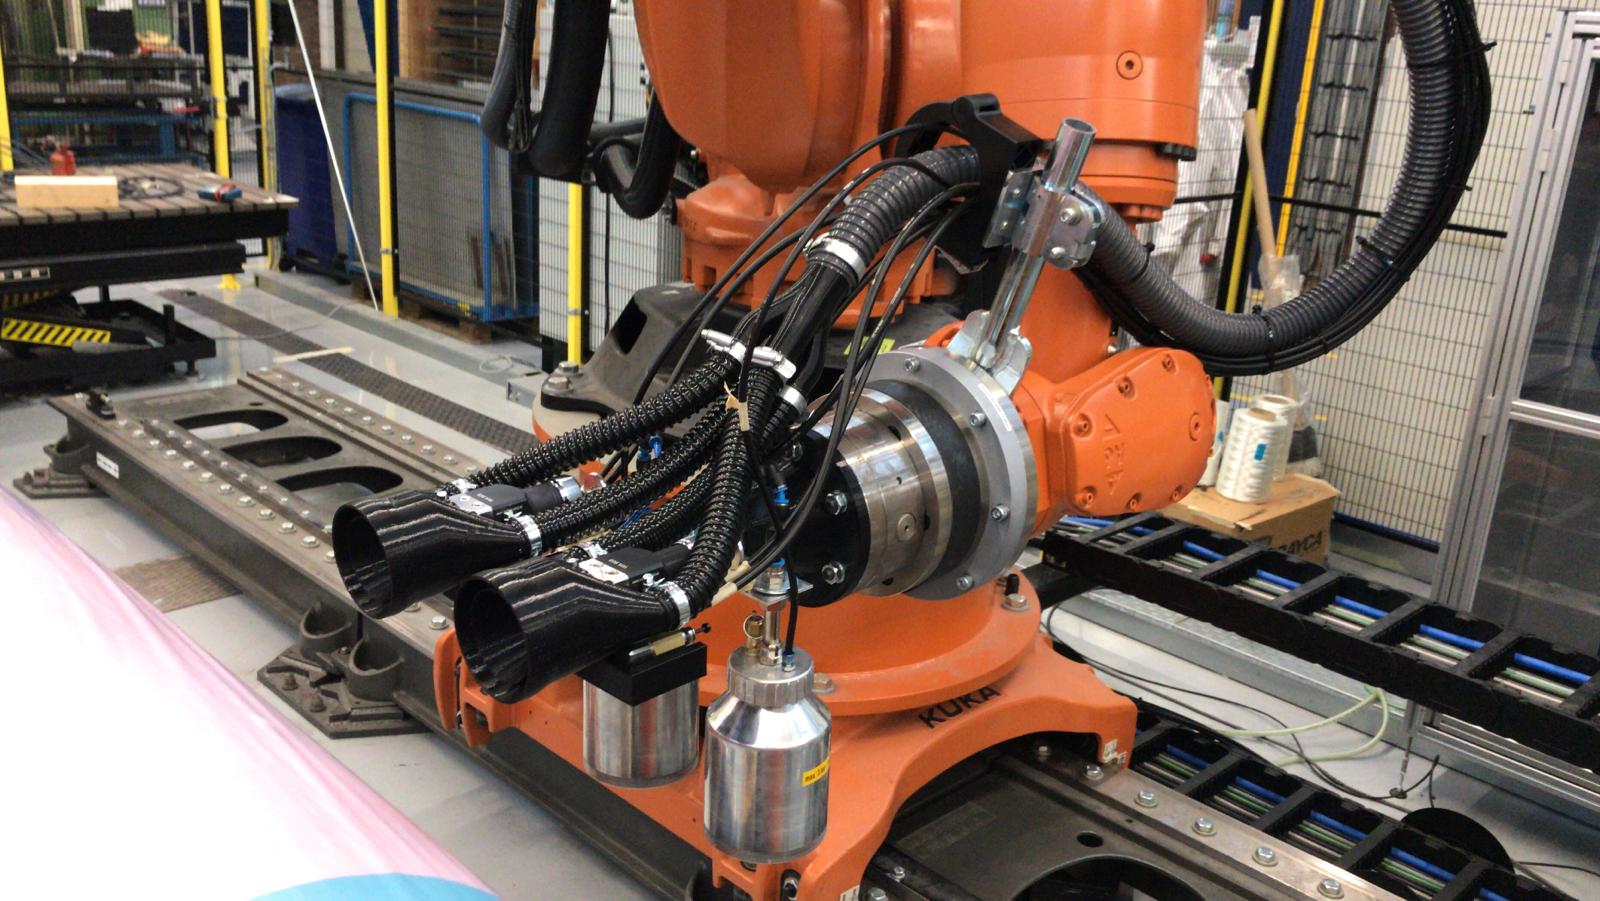
Het STUNNING-consortium werkt met SAM|XL aan automatisering voor het monteren van de MFFD-onderste romp. BRON | samxl.com
Binnen STUNNING zijn activiteiten gepland met het collaboratief onderzoekscentrum SAM|XL (Smart Advanced Manufacturing XL, Delft, Nederland) om geautomatiseerde lastechnieken te demonstreren voor het monteren van de onderste romp. Gespecialiseerd in automatisering voor productie van grote, lichte composietstructuren, brengt SAM|XL TU Delft's Aerospace Engineering groep en Robotics Institute samen. GKN-Fokker is een grote deelnemer. Een van de methoden die onderzocht wordt is sequentiële spot ultrasonisch lassen, wat bewezen is in het Clean Sky 1 Eco Design-project en TAPAS 2 als snel en effectief voor het verbinden van korte-vezel-versterkte beugels of clips aan rompstructuren.
In haar 2016-papier, getiteld "Slim ultrasonisch lassen van thermoplastische composieten," stelt Villegas dat het mogelijk is om het ultrasonische lasproces op te schalen via sequentieel lassen – dat wil zeggen, een continue lijn van aangrenzende spotlassen laten dienen hetzelfde doel als een continue lasnaad. Lab-schaal sequentiële spotlassen werd gebruikt in de Clean Sky EcoDesign demonstrator's TPC airframe panel, met platte energie-directoren om een CF/PEEK scharnier en CF/PEKK clips te lassen aan CF/PEEK C-frames (Fig. 6). Experimentele vergelijkingen met mechanisch vastgezette naten in dubbele-lap shear en pull-through testen toonden belofte. Het proces wordt verder verkend in 2018 papers {en 2019 papers} door Villegas' TU Delft teamlid Tian Zhao {en in Villegas' 2019 papier}.
— "Lassen van thermoplastische composieten", G. Gardiner, 2018.
Het STUNNING-consortiums werk met TU Delft en SAM|XL past deze technologie toe om meerdere systeem- en semi-structurele beugels, verstevigingselementen en stringers te lassen aan de MFFD-onderste rompschil.
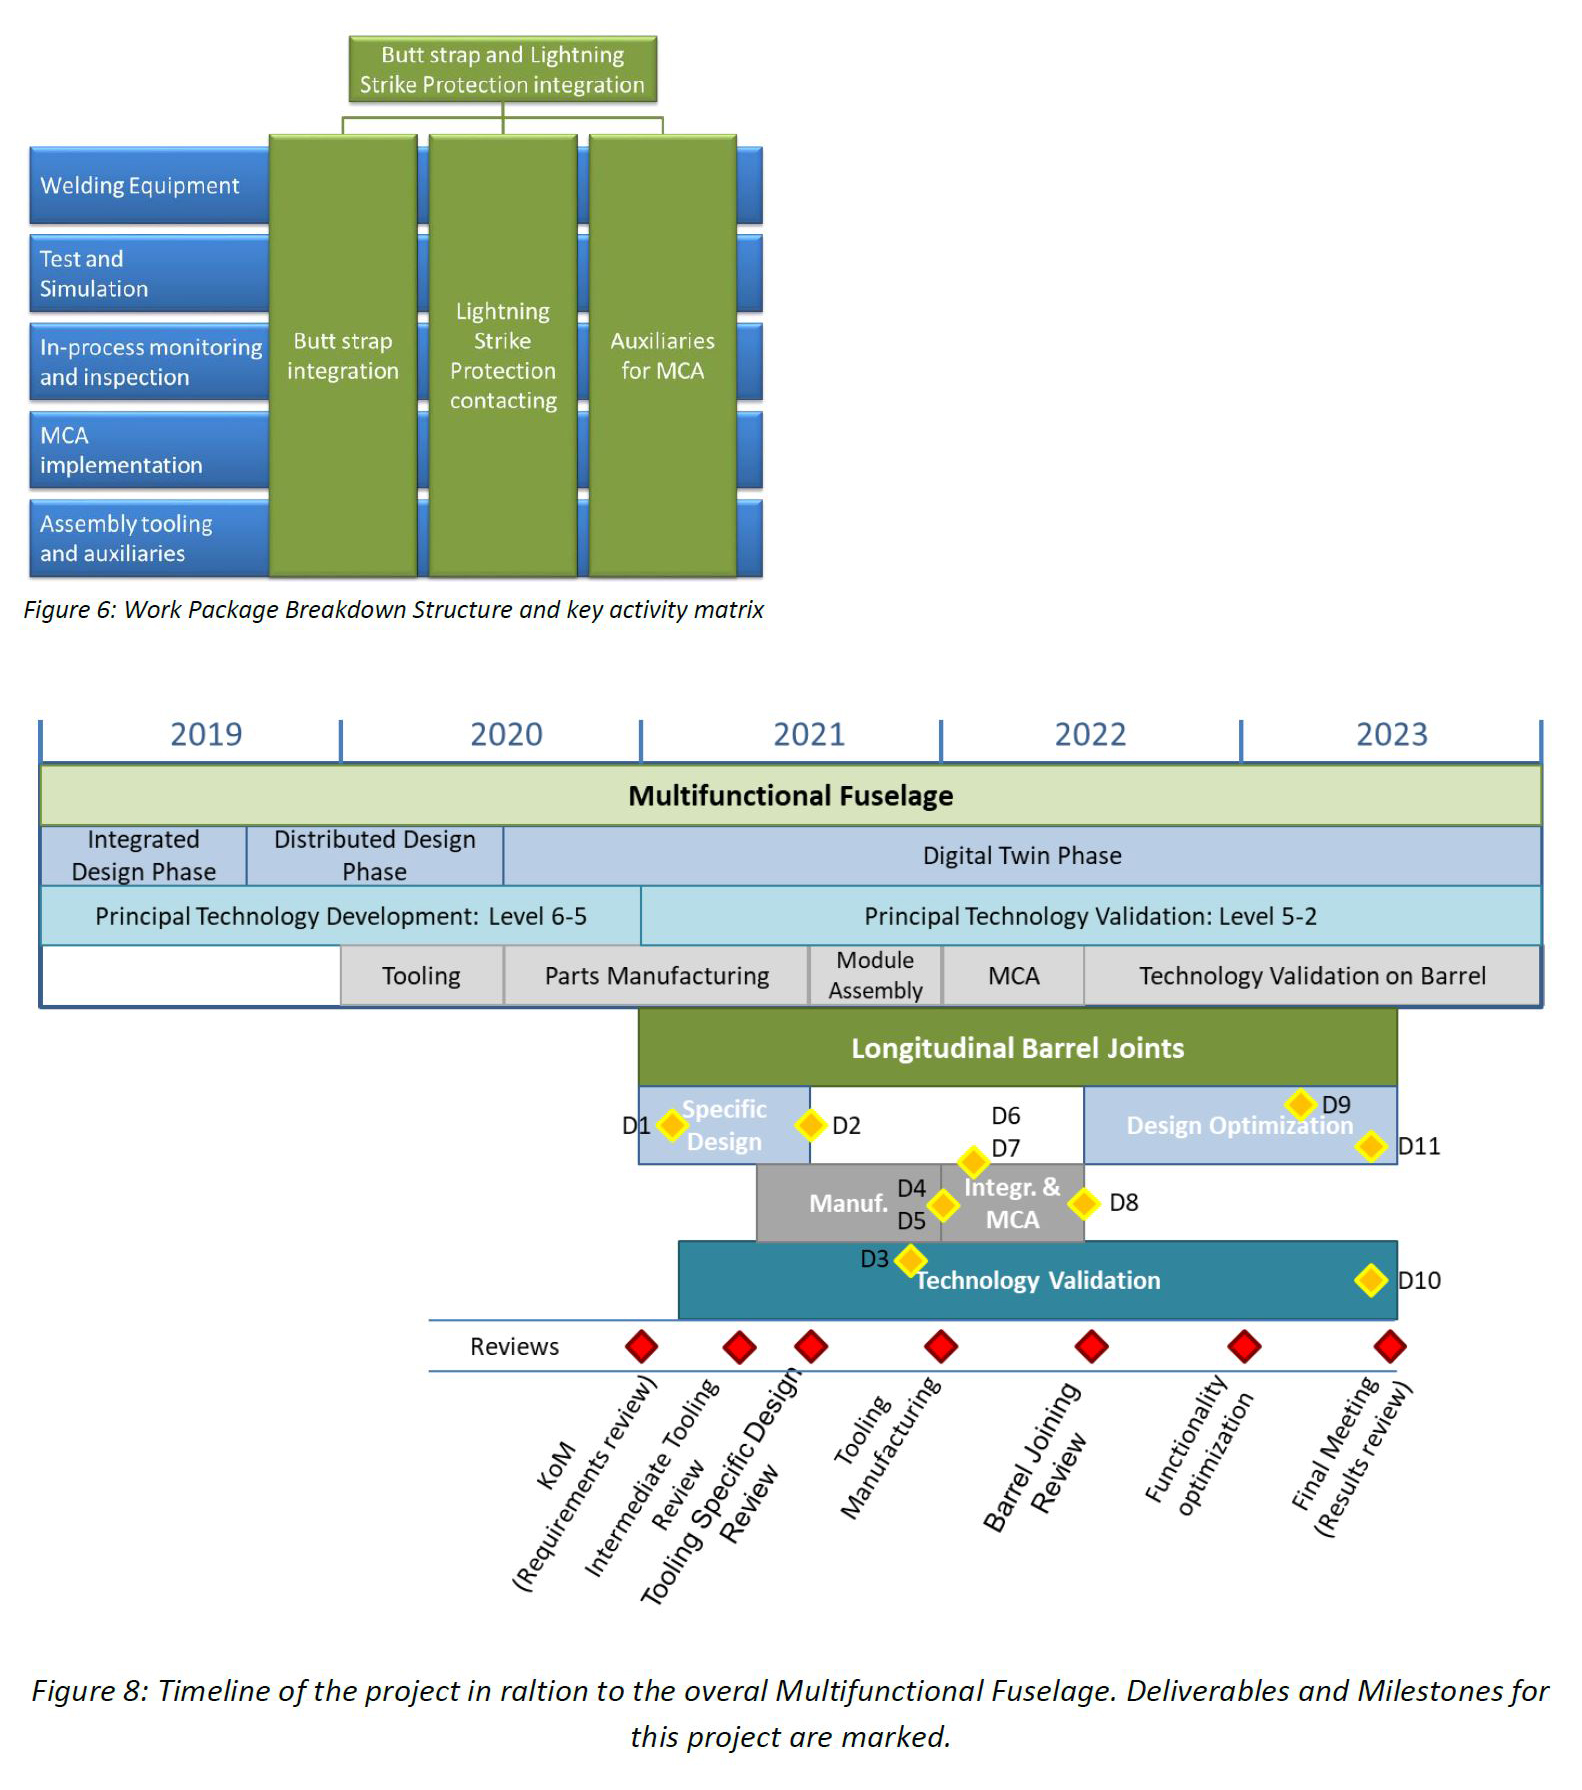
Werkverdeling en tijdlijn voor MFFD-montage. BRON | Clean Sky 2 11de Call for Proposals JTI-CS2-2020-CfP11-LPA-02-33, "Tooling, Equipment and Auxiliaries voor de sluiting van een longitudinale Barrel Joint: Butt strap integratie en Lightning Strike Protection continuïteit", pp. 79 en 82.
Digital twin fase, 2020 en verder
Volgens de Clean Sky-website bereikte het MFFD-programma een belangrijke mijlpaal in nov 2019 met het succesvol doorstaan van zijn Critical Design Review (CDR). In de tijdlijn hierboven gaat het MFFD-ontwerp in 2020-2021 over in een "Digital Twin Fase". Wat betekent dit? "Hoewel we de meerderheid van de ontwerpfase hebben afgerond, gaan we er een stapje verder door te werken met een specifieke levenscyclusbeheerbenadering," legt Herrmann uit. "We modelleren imperfecties en non-conformiteiten uit de NDT-resultaten en procesparameters tijdens componentproductie. We willen deze Industry 4.0-data combineren met levenscyclusbeheer zodat we het ontwerp blijven afstemmen op wat we daadwerkelijk produceren. We willen zien hoe ver we dit kunnen duwen en wat we kunnen bereiken aan het einde van Clean Sky 2."
Voor 2020 is de hoofdagenda productie. "We hopen diverse onderdelen te presenteren zoals ze bijeenkomen dit jaar," zegt Veldman. Wat zal de grootste uitdaging zijn voor het STUNNING-programma? "Montage," antwoordt hij. "Niet zoveel binnen STUNNING, maar onze onderste romp heeft interfaces met de deur omgeving, meerdere door Airbus geleverde componenten en de hele bovenste romp. Alles op het juiste moment geleverd krijgen en dan alles bijeen brengen zal een aantal ontwikkelingen nog vereisen."
Dat brengt ons bij misschien de grootste vraag: Zullen thermoplastische composieten gebruikt worden op het volgende vliegtuig dat in 2030-35 in productie gaat? "Zeker, we willen proberen de technologieën die we bearbeiden te gebruiken," zegt Herrmann, "maar ik kan niet zeggen of of wanneer thermoplastische composieten op toekomstige vliegtuigen zullen zijn. Het belangrijkste deel voor ons is dat ze een enabler zijn voor stofvrij joinen betreffende het opschalen van productie naar meer dan 70 vliegtuigen per maand. We moeten tonen dat het haalbaar is, niet alleen met metalen maar ook met thermoplastische composieten."
"Aan het einde van dit project zullen we een completer begrip hebben van thermoplastisch composietlassen en goedkeuring verkrijgen voor gebruik in grote primaire vliegtuigstructuren," zegt Salat. "Als we dit voor toekomstige vliegtuigen kunnen gebruiken, kunnen we significante gewichtsbesparingen en verbeterde duurzaamheid bereiken." Maar misschien net zo belangrijk is Clean Sky's vermogen om Europa's luchtvaartonderzoek- en innovatiestakeholders dichter bij elkaar te brengen. "We hebben kwartaalvergaderingen waar ik zit met het hele LPA-stuurcomité," zegt Veldman. "Ik praat met de hele Europese luchtvaartindustrie, en het helpt zeker om kansen voor de toekomst open te maken, niet alleen voor bedrijven die aan ons kunnen leveren, maar voor een breed scala aan samenwerkingen."
Hars
- 6 Essentiële laspraktijken voor plantonderhoud
- Top 10 3D-print startups om in 2020 in de gaten te houden
- Hoe 3D-printen Vliegtuigcabine-interieurs Revolusioneren
- AI-waarde ontgrendelen met unlabeled data: Hoe Hologram autonoom perceptie stress-test
- Inconel Lassen: Expert Tips voor Hoge-Prestatie Toepassingen
- Expert Gids voor Lassen van Aluminium: Pro Tips & Best Practices
- FR‑4: De Ultra-Sterke, Vlamvertragende Composiet Keuze voor Moderne Engineering
- Clariant Lanceert Medische‑Graad Laser‑Las Polymeren voor Precisie Apparaatproductie
- Optimalisatie van geautomatiseerde compositeproductie voor laag-volume luchtvaartstructuren
- Victrex investeert in Bond High Performance 3D Technology voor versnelling 3D-geprinte PAEK-onderdelen
- Boeing onthult eerste composiet rompsectie voor 787 Dreamliner