



Geavanceerde prepreg voor snelle compressievorming in RAPM
Koolstofvezel/epoxy-prepreg is al decennia het basismateriaal voor aerospace-composieten omdat het hoge mechanische eigenschappen en nauwkeurige hars/vezel-inhoud biedt, alsoos gemakkelijke afhandeling voor oppakken en autoclave-uitharding. Echter, naarmate vliegtuig- en urban air mobility (UAM)-fabrikanten hogere productiesnelheden en lagere kosten nagestreefd worden, is compressievorming aantrekkelijk, wat cyclus tijden verkort en efficiëntie verhoogt ten opzichte van de autoclave. In zijn eenvoudigste vorm omvat compressievorming het voorverwarmen van het vormmateriaal, het plaatsen in een open hulpmiddelholf en consolidatie met hydraulische druk bij temperatuur, waarbij het vloeibare thermoharde materiaal omgezet wordt in een vast. Het uitgehardde onderdeel wordt vervolgens uitgewerkt voor eventueel benodigde afwerking en afwerkstappen.
Het combineren van persvorming en prepreg levert niet alleen een efficiënt, hoog-snelheidsproces met de prestaties en gemakkelijke afhandeling van prepreg, het vermijdt ook een aantal van de complexe procesdynamieken van het vullen van droge versterkingen met vloeibare hars tijdens processen zoals resine-infusie en resin transfer molding (RTM). Voor kleinere aerostructuren met name biedt prepreg-persvorming het potentieel voor takt-tijden van <30 minuten terwijl nog steeds hoge-kwaliteit, complexe geometrie-onderdelen bereikt worden.
Solvay Composite Materials (Alpharetta, Ga., VS) was een sleutelpartner in het RApid high-Performance Manufacturing (RAPM)-programma onder leiding van The Boeing Co. (Chicago, Ill., VS). RAPM is het "vormgevings"-gedeelte van het Tailorable Feedstock and Forming (TFF)-programma gelanceerd door de Defense Advanced Research Projects Agency (DARPA, Arlington, Va., VS) in 2015. Het doel is om snelle, goedkope en flexibele productie van kleine, complex gevormde composietonderdelen mogelijk te maken en de capaciteit van composieten te vergroten om te concurreren met gefreesd aluminium in defensietoepassingen.
Als langjarige leverancier aan Boeing voor defensietoepassingen, is Solvay ook een leider in nieuwe oplossingen voor commerciële luchtvaart, zoals de out-of-autoclave (OOA) epoxy-prepreg CYCOM 5320-1, en voor automobiel ook, zoals de 1-minuut takt-tijd, vinyl-hybride SolvaLite 730 prepreg.
RAPM was een perfecte kans voor Solvay om het experimentele systeem XEP-2750 te testen en te verfijnen, nu gecommercialiseerd als CYCOM EP2750, dat ontwikkeld werd om de kloof tussen aerospace- en automobiele-composietproductie te overbruggen. Deze blog — een online sidebar bij het mei 2020-artikel "Revolutionizing the composites cost paradigm, Part 2: Forming" — beoordeelt die ontwikkeling alsook de compressievorming-processen die gebruikt werden en wat CYCOM EP2750 biedt aan zowel aerospace- als automobiele-composietfabrikanten.
Referenties voor deze blog omvatten:
- "Spring Frame Press Fabrication of Aerospace Production Components" door Timothy J. Luchini1, Alejandro J. Rodriguez2, Scott A. Rogers2, Aurele Bras3, Adam Whysall3, Richard Russell3, Scott Lucas2, Gail L. Hahn1. SAMPE Conference Proceedings. Charlotte, NC, mei 20-23, 2019.
- "Challenges of Aerospace Structural Part Geometries for High-Rate Compression Molding" door Aurele Bras1, Alejandro J. Rodriguez2, Richard Russell1, Timothy J. Luchini3, Travis Adams3, Adam Whysall1, Scott A. Rogers2, Scott Lucas2, Gail L. Hahn3. Society for the Advancement of Material and Process Engineering – North America.SAMPE Conference Proceedings. Seattle, WA, mei 4-7, 2020. Society for the Advancement of Material and Process Engineering – North America.
- "Rapid High Performance Molding of Structural xEP-2750 Prepreg for Compression Molding" door Timothy J. Luchini1, Alejandro J. Rodriguez2, Scott A. Rogers2, Aurele Bras2, Adam Whysall2, Richard Russell2, Scott Lucas2, Gail L. Hahn1. SAMPE 2019.
1The Boeing Company, Saint Louis, MO 63134, 2Solvay Composite Materials, Anaheim, Calif., VS en 3Solvay Composite Materials, Heanor, VK.
- CompositesWorld-webinar: "Automotive Processes for High-rate Aerospace Composites Manufacturing" door Alejandro Rodriguez, Solvay Composite Materials, Anaheim, Calif., VS.
Materiaal- en prosesdoelen
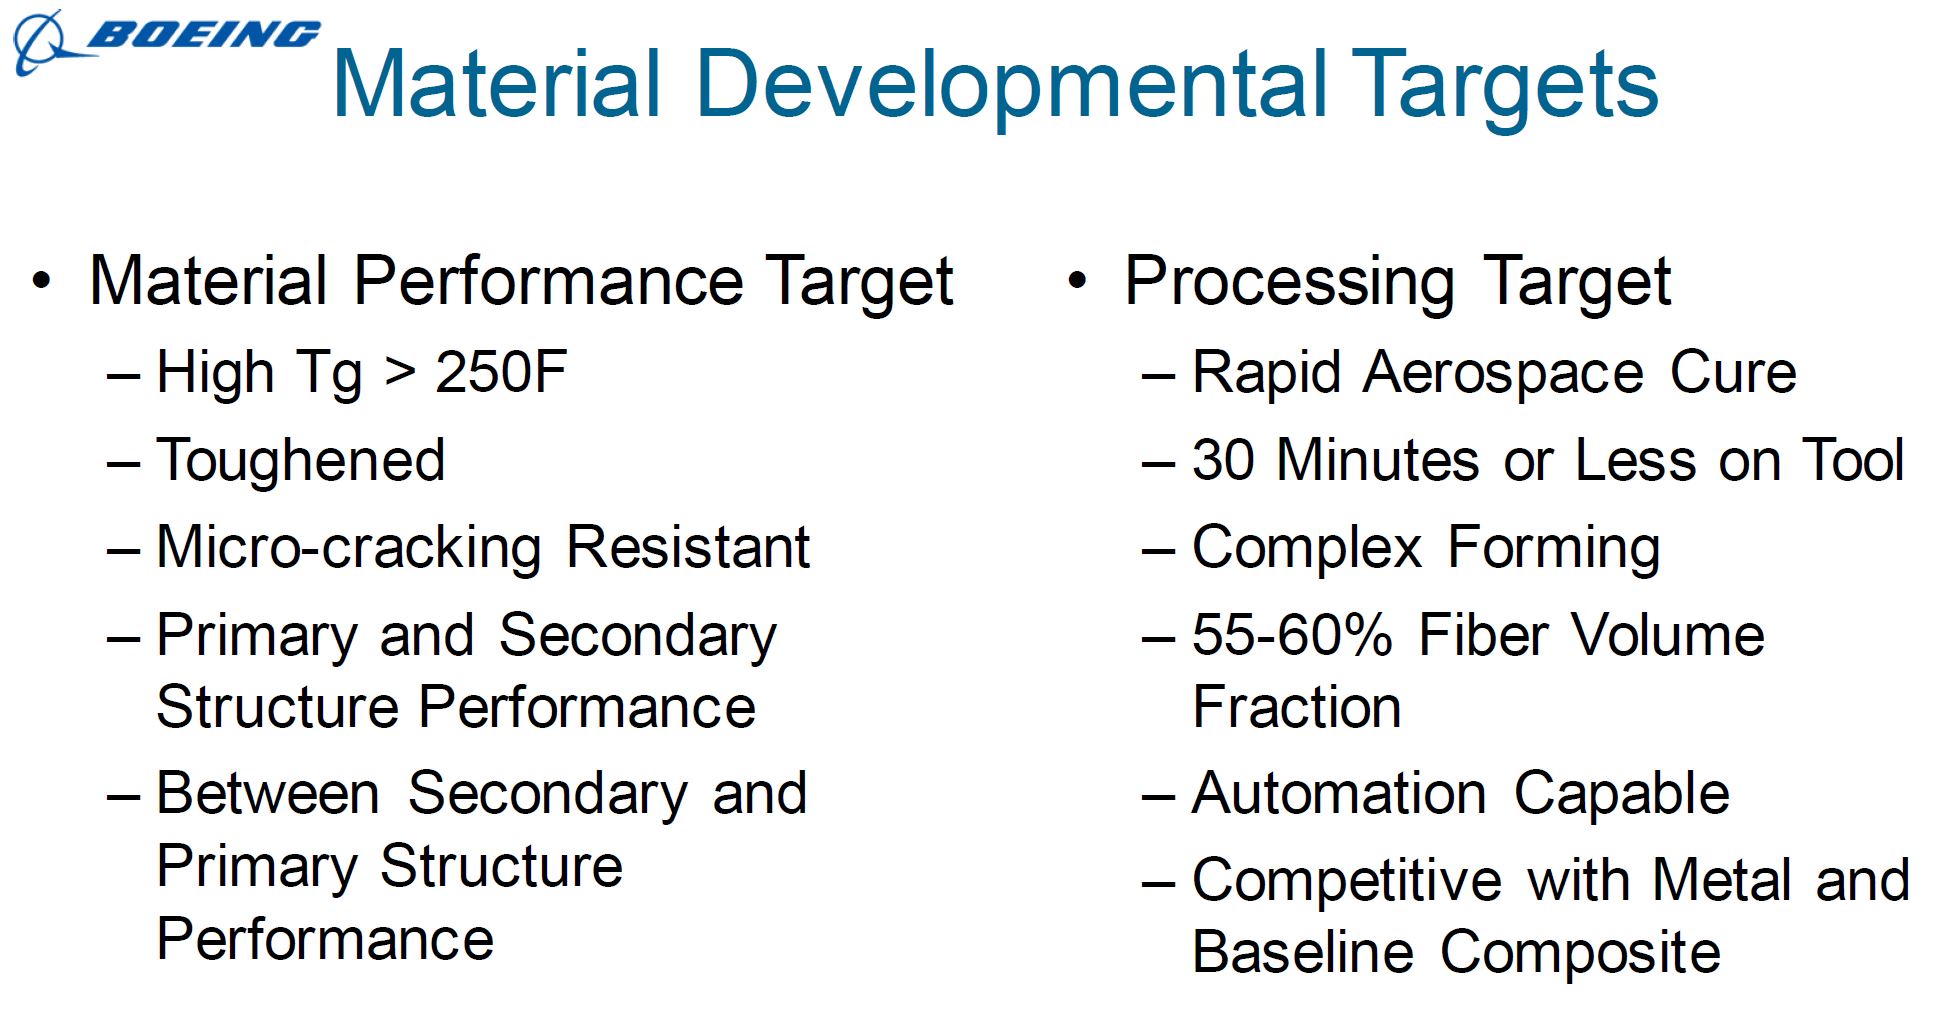
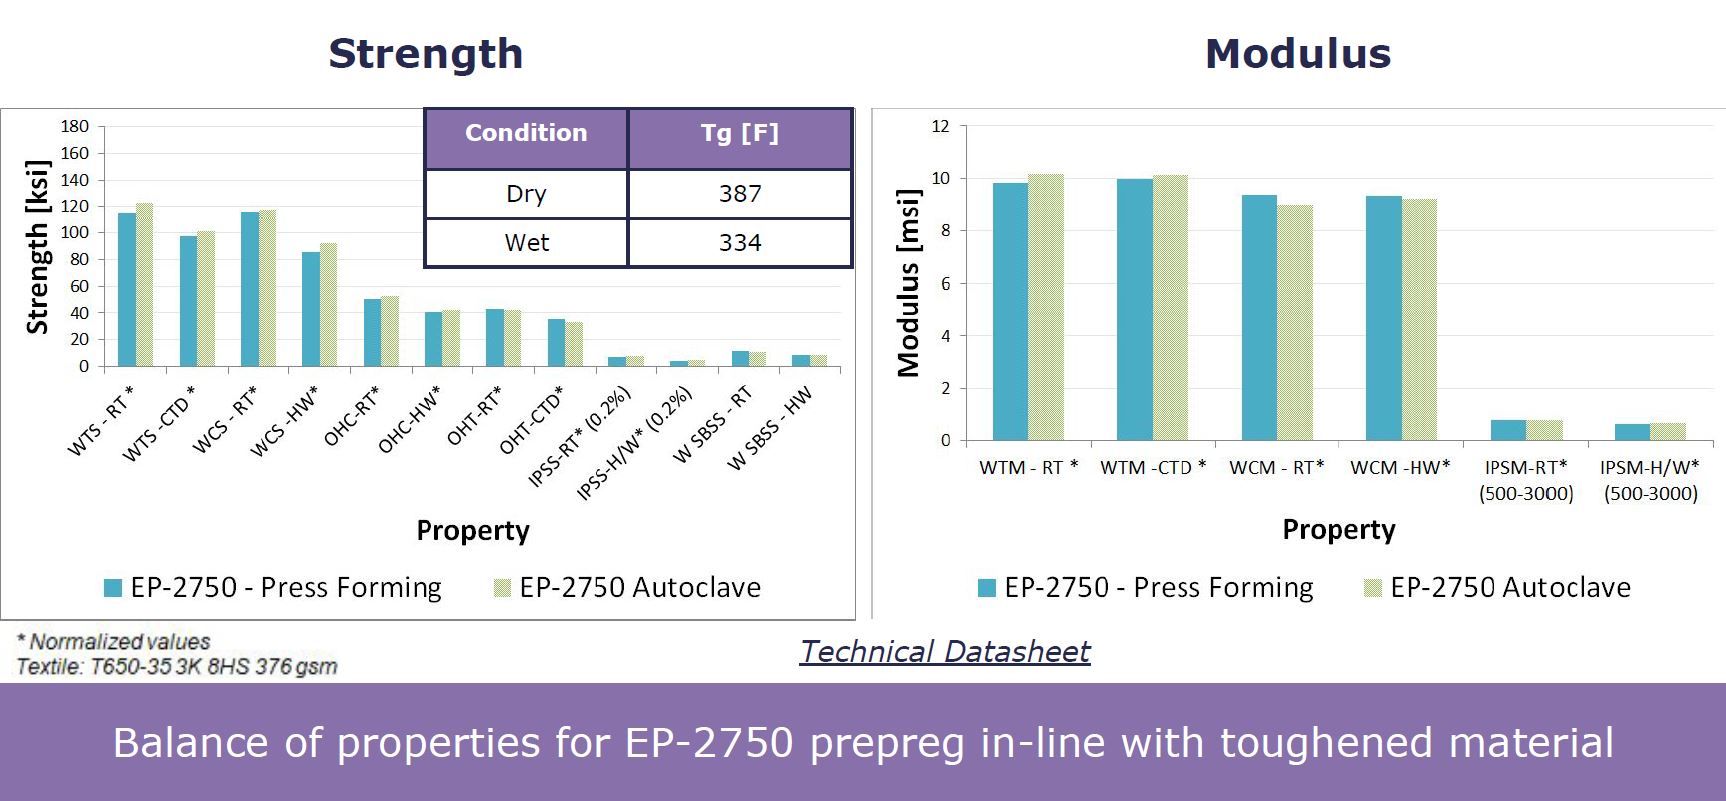
CYCOM EP2750 werd ontwikkeld om de prestatiedoelen te halen die door Boeing gesteld werden voor een aerospace-versterkte epoxy, met een balans van glasovergangstemperatuur (Tg) tot 350°F, goede genotte-eigenschappen — bijv. open gat compressie (OHC) en open gat trekking (OHT) — en oplosmiddelweerstand. Deze nieuwe klasse prepreg is toepasbaar op zowel primaire als secundaire aerostructuren en compatibel met meerdere versterkingen (bijv. koolstof- en glasvezel).
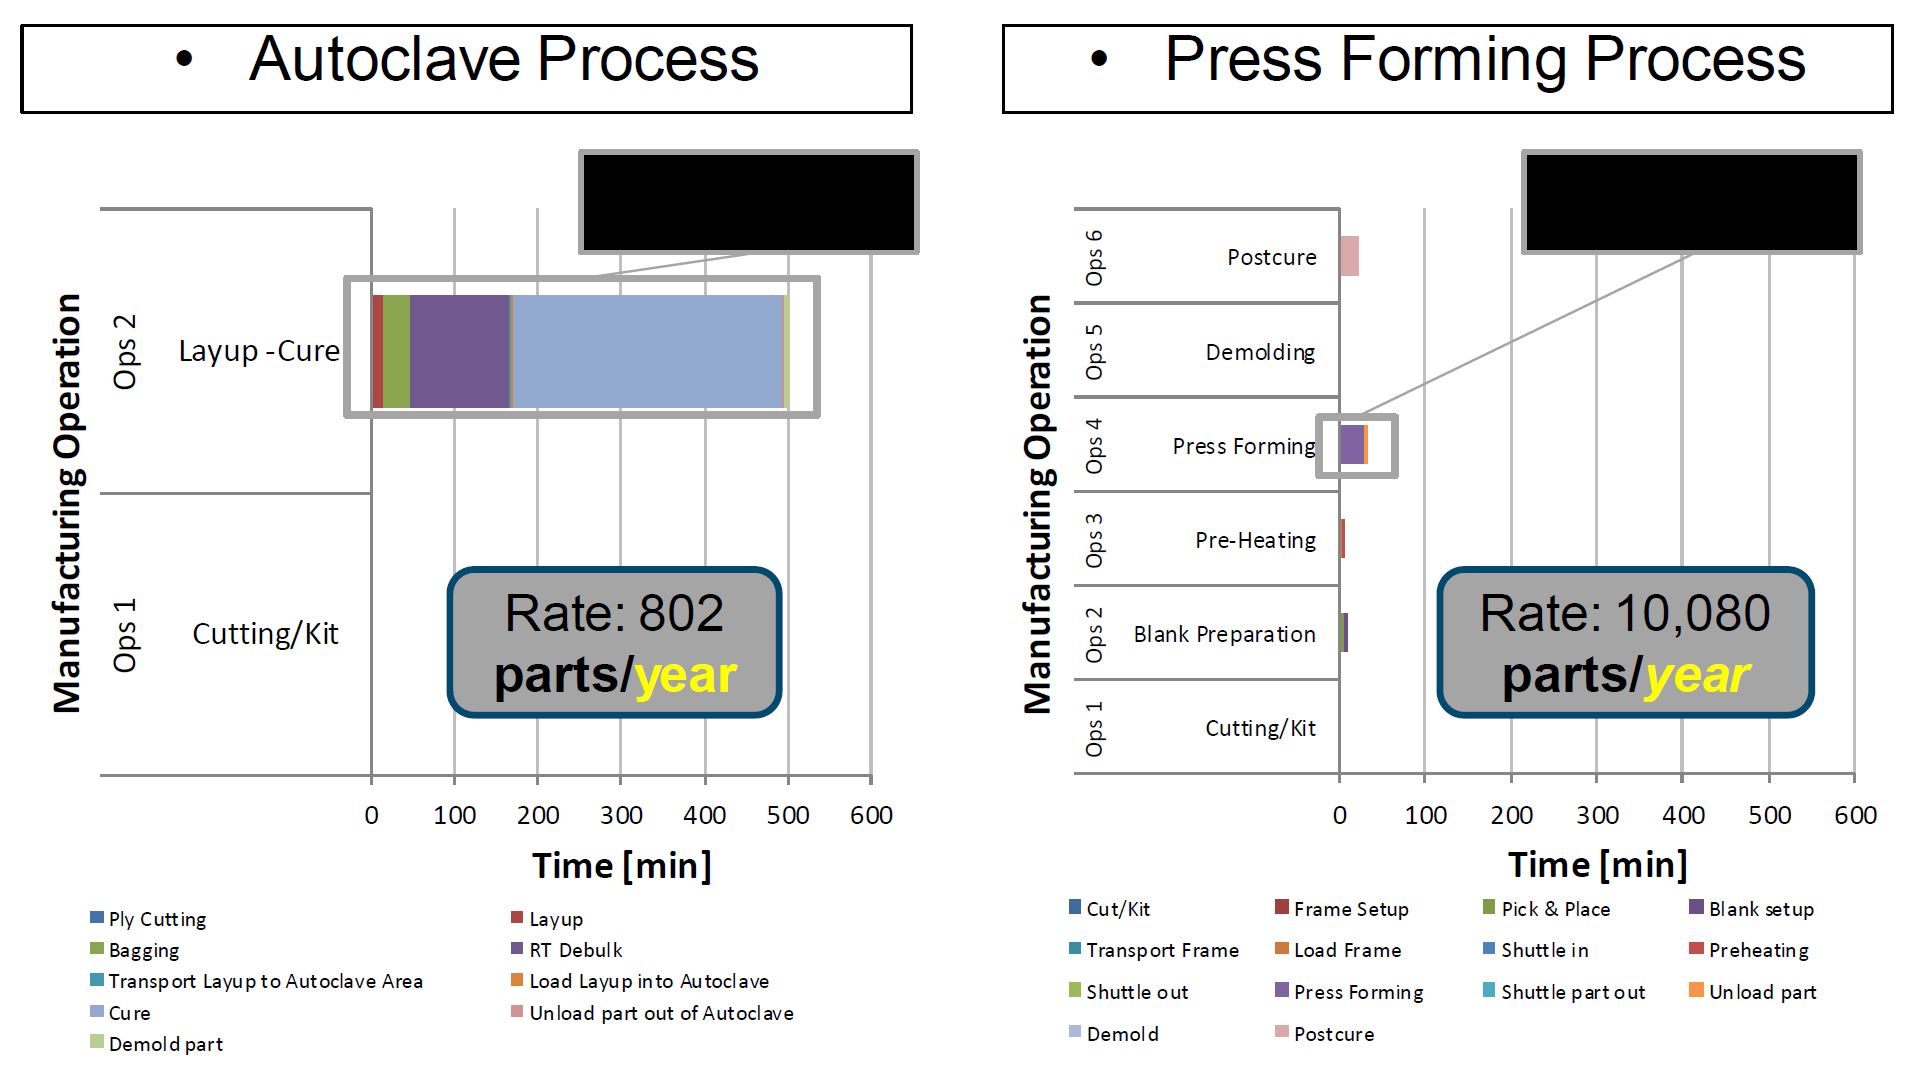
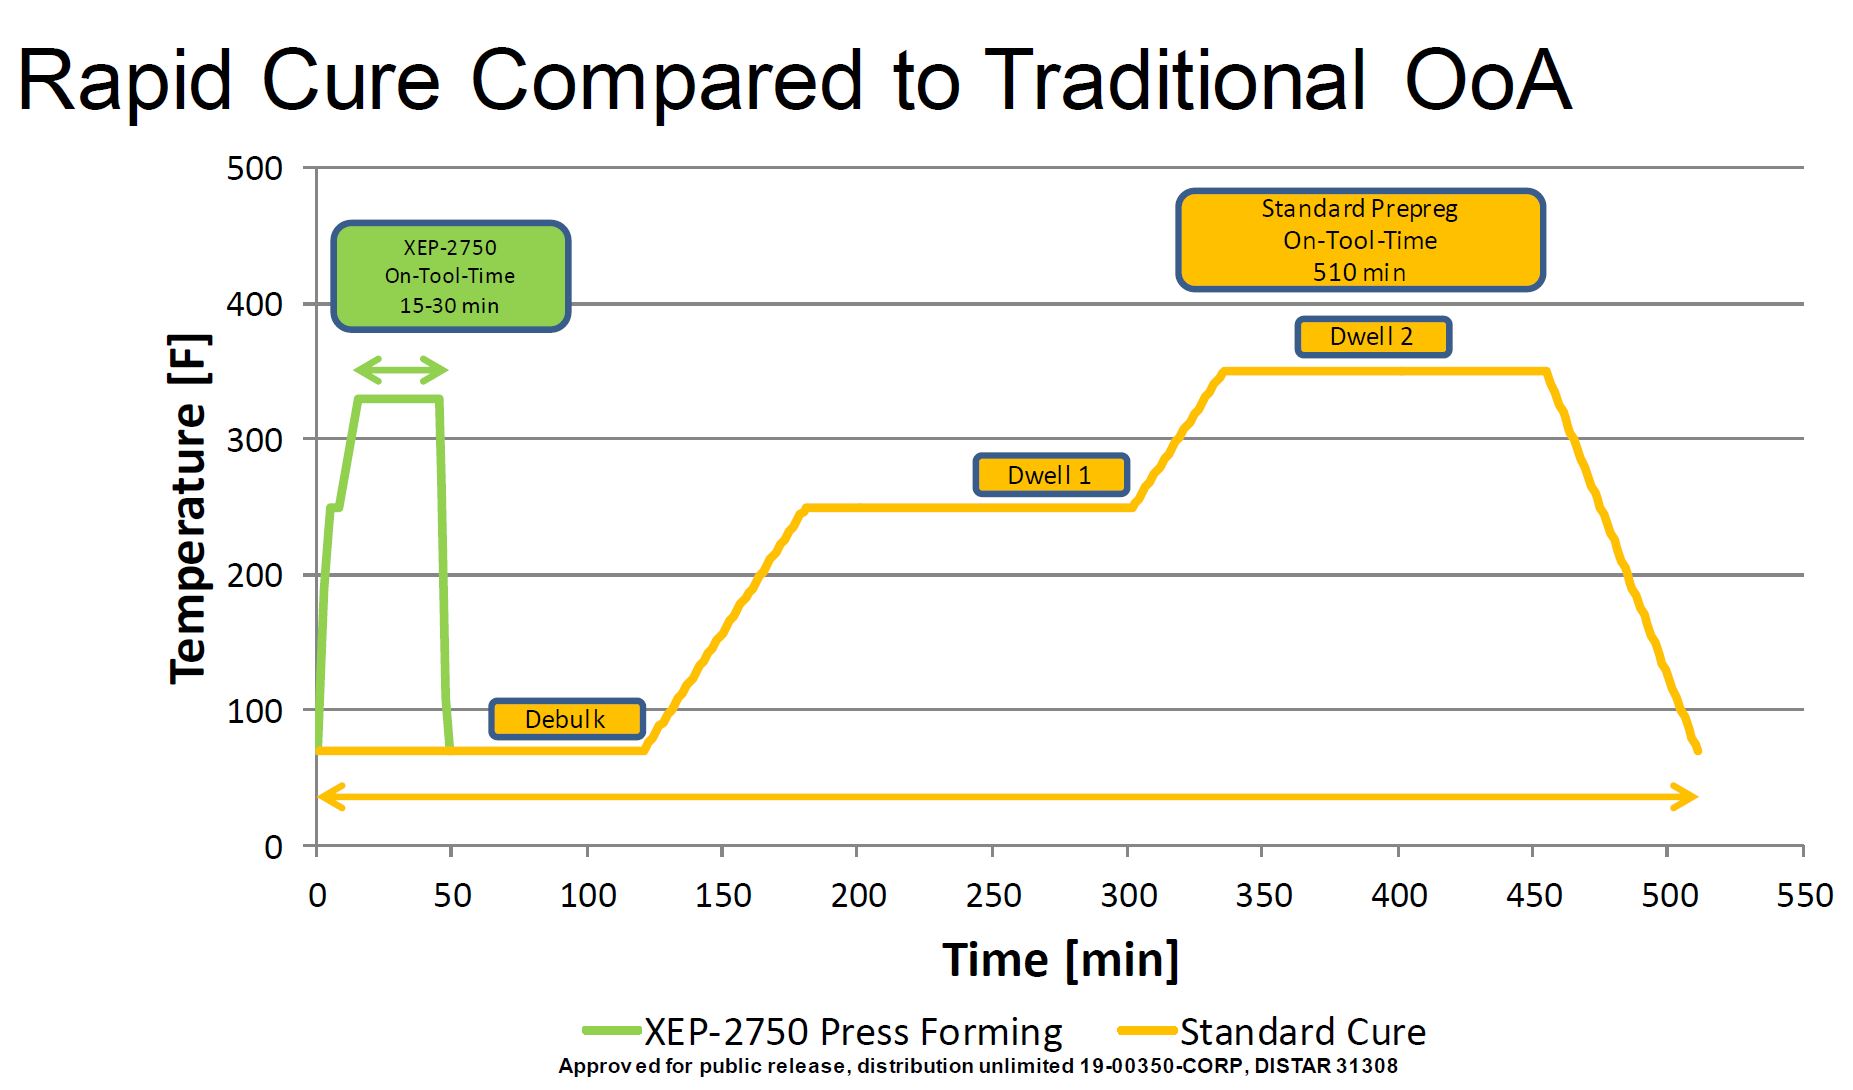
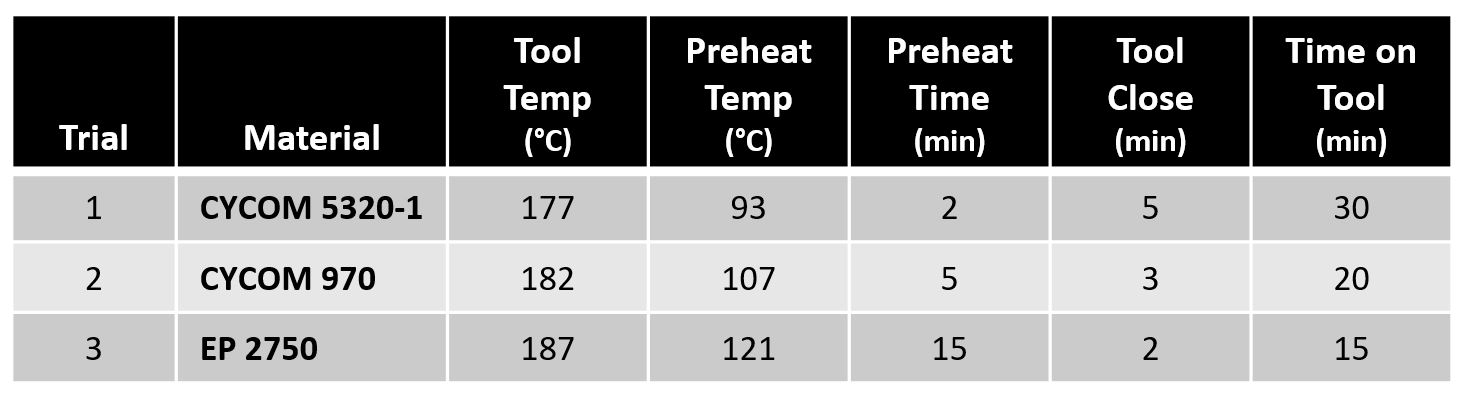
CYCOM EP2750 werd ook ontwikkeld met de capaciteit om productie op te schalen met geautomatiseerde afhandeling en compressievorming. Dit omvat een on-hulpmiddel-uithardingstijd van 15-30 minuten bij 330-370°F, met een 1-uurs nagesharding bij 350°F. Deze takt-tijd van 30 minuten of minder stelt een jaarlijkse productievolume van 10.000 onderdelen per hulpmiddel in.
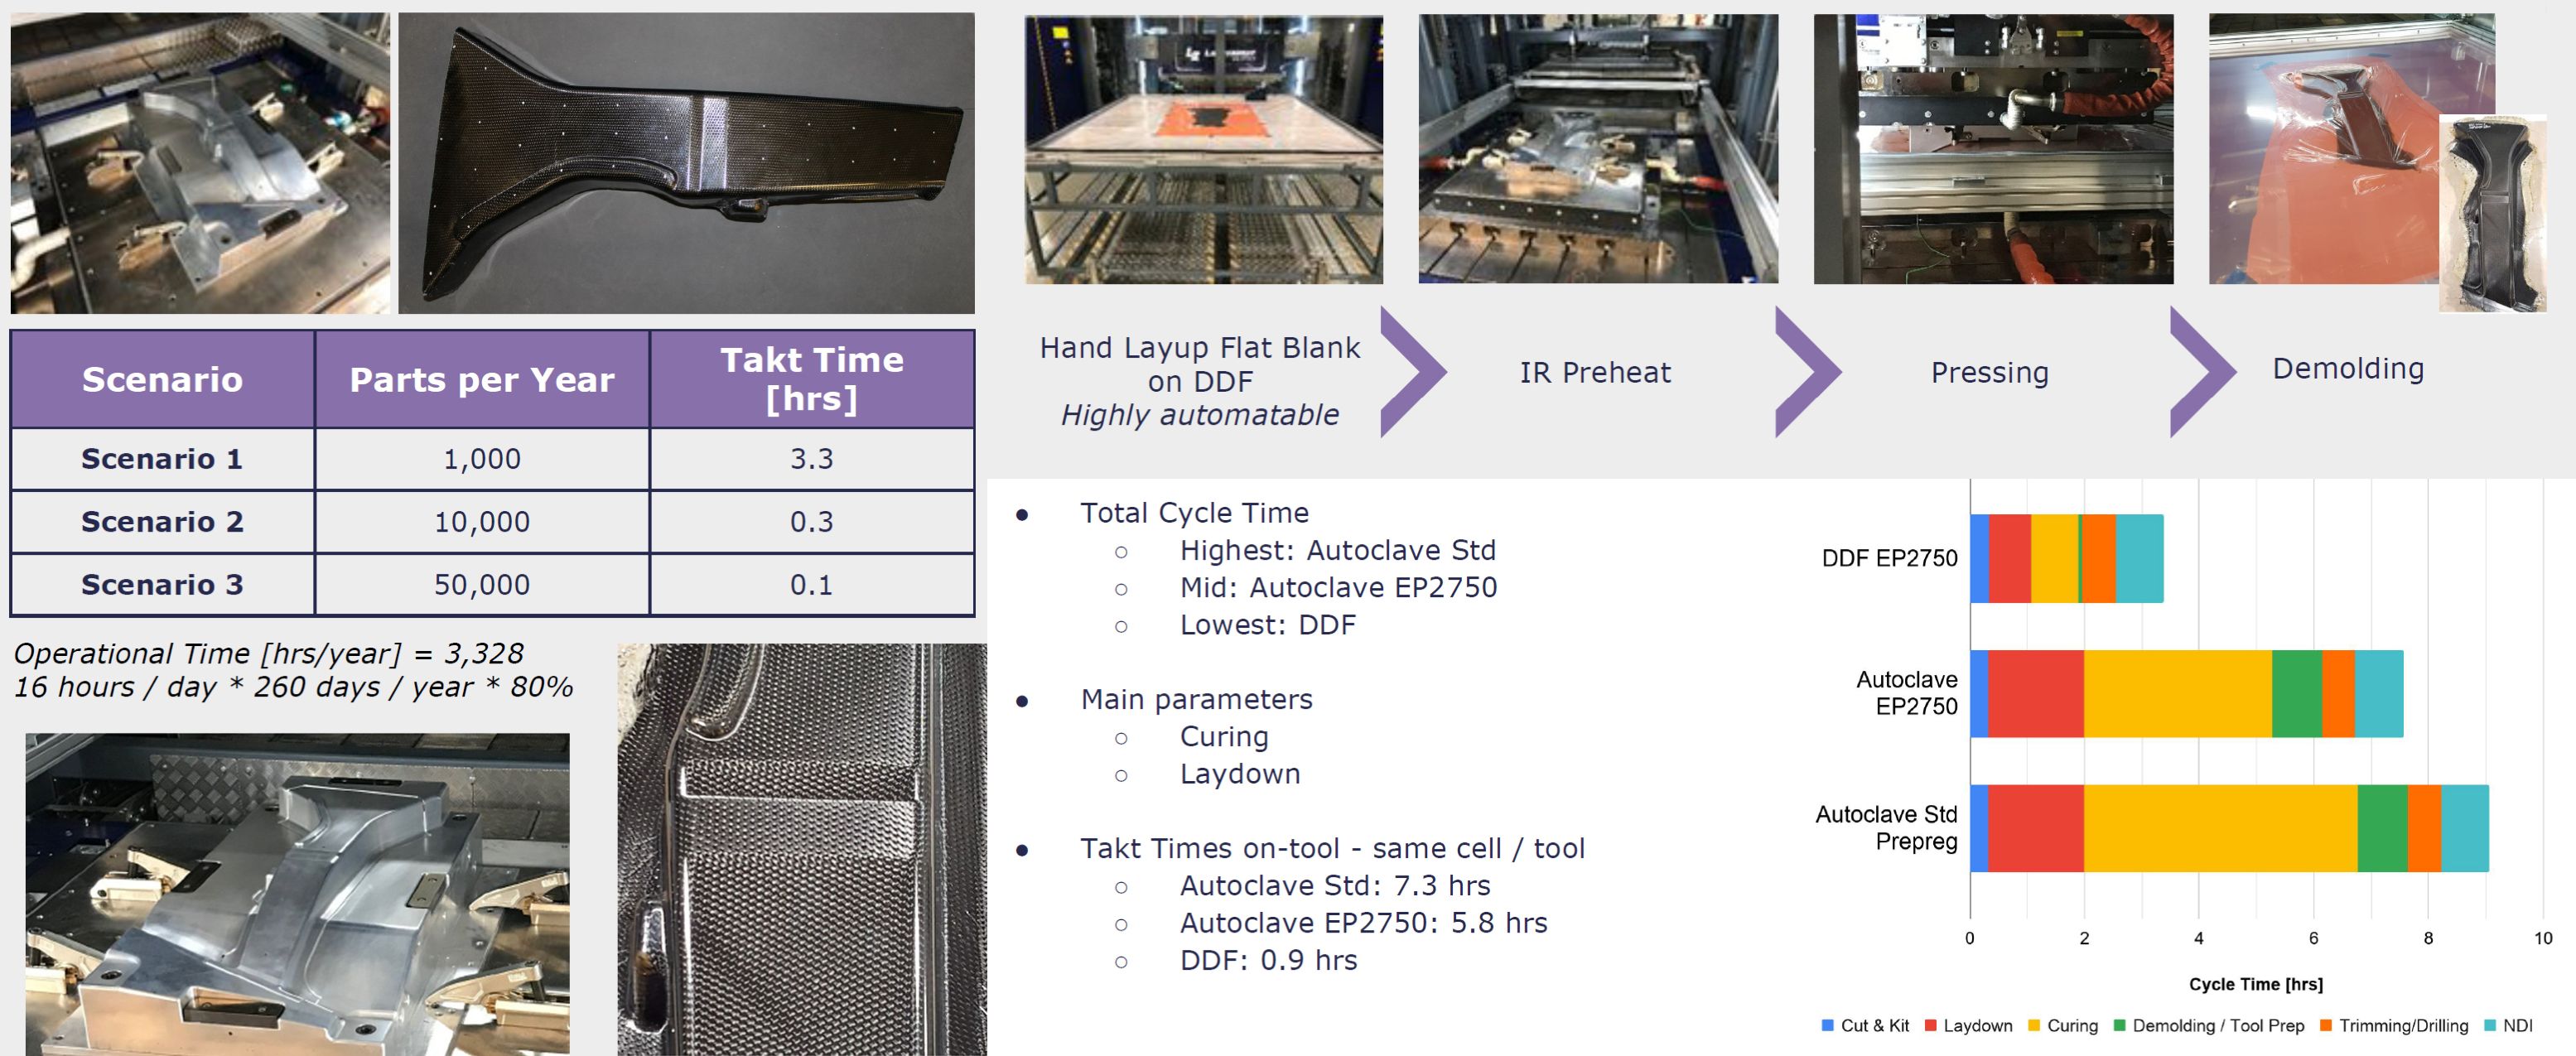
Solvay gebruikte twee variaties van compressievorming tijdens het RAPM-programma: veer-frame-vorming en dubbele diaphragmmorming (DDF). Beide gebruiken het principe van het vasthouden van een plat blank en het transporteren ervan door een infrarood (IR) voorverwarminssetap voordat het in een gesloten metaal hulpmiddelholf wordt geschoven. De pers sluit vervolgens het stalen hulpmiddel volgens een geautomatiseerd programma en past de volledige druk op de prepreg toe voor de resterende tijd-op-hulpmiddel.
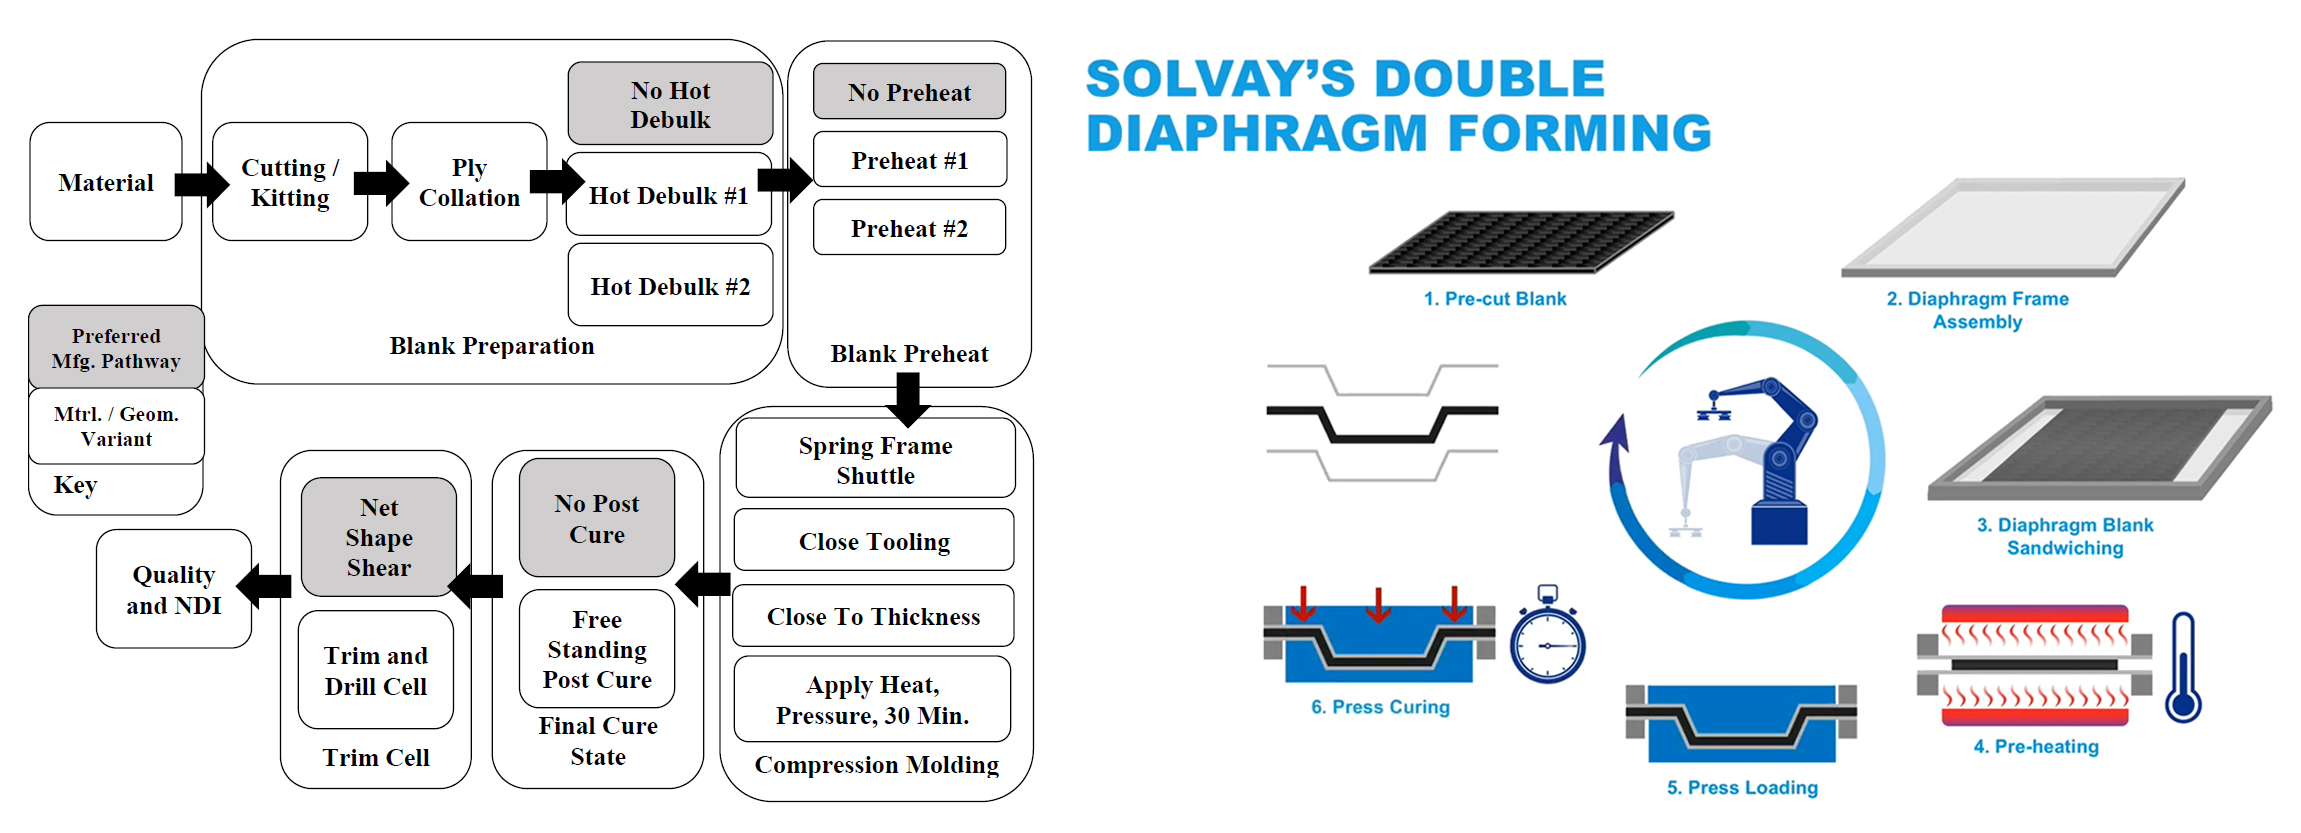
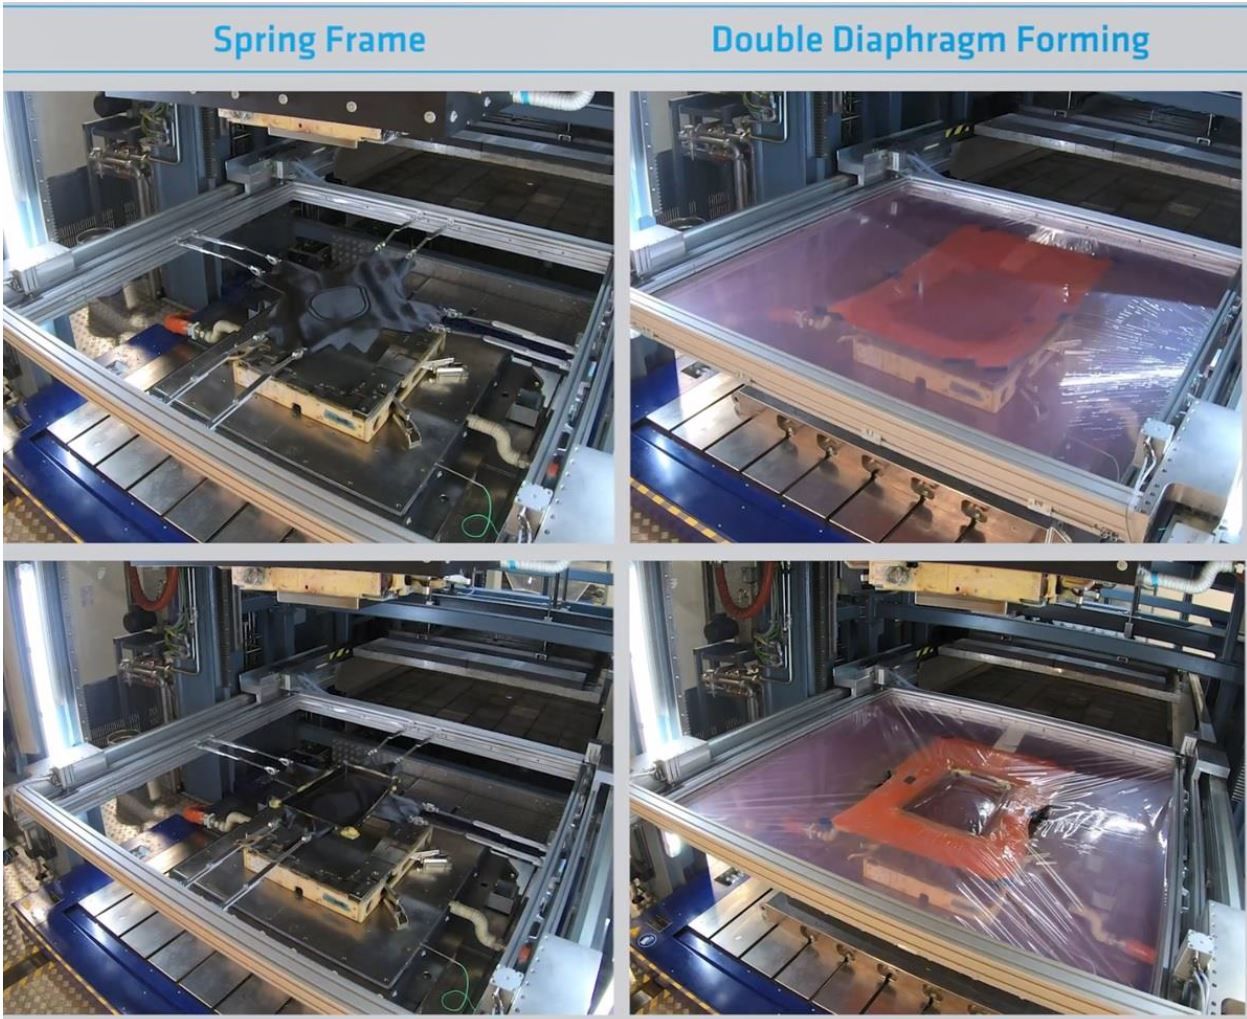
Zowel veer-frame-vorming als DDF gebruiken gesloten metalen hulpmiddelen en bieden een hot-in, hot-out-benadering, wat hulpmiddel-opwarming en -afkoeling elimineert voor hoge-snelheidsproductie. Beide werden gebruikt om met succes meerdere typen complexe geometrie-onderdelen met pad-ups, verticale flenzen en diktevariaties van 3,8 tot 8,9 millimeter te vormgeven. Deze onderdelen werden gemaakt in Solvay's Application Center in Heanor, VK. Hoewel niet beschikbaar tijdens RAPM, beschikt Heanor nu over een volledig geautomatiseerde compressievorming-lijn van prepreg-rol tot gevormd onderdeel, met takt-tijden van 15 tot 60 minuten voor aerospace-onderdelen gemaakt met EP2750 en takt-tijden van 3 minuten of minder voor kleine tot middelgrote onderdelen met automobiele prepregs. Solvay ziet meerdere voordelen in het DDF-proces inclusief:
- Eliminatie van preforming-stap — 2D-blank naar 3D-onderdeel
- Geen hulpmiddellosmiddel of reiniging vereist
- Reductie in hulpmaterialen (bijv. breezer, bleeder, bagging, tape) vs. autoclave
- Verbeterde buy-to-fly vs. veer-frame-vorming omdat minder overbodig materiaal nodig is voor het bevestigen van veer-klemmen.
Volledige vs. partiële impregnatie behoudt druk
Kenmerken van EP2750 die compressievorming faciliteren, omvatten de lage tack voor geautomatiseerde pick-and-place-afhandeling en de volledig geïmpregneerde aard versus CYCOM 5320-1, dat gedeeltelijk geïmpregneerd is om rand-ademing te faciliteren, nodig voor holte-vrije laminaten met OOA-verwerking. Compressievorming exploiteert echter zeer snelle, gedwongen harsstroom door de hogere toegepaste drukken — bijv. tot 350 psi (typische maximum voor EP2750) vergeleken met 35 psi gebruikelijk in autoclave-verwerking en 14,7 psi in vacuüm-only OOA-verwerking.
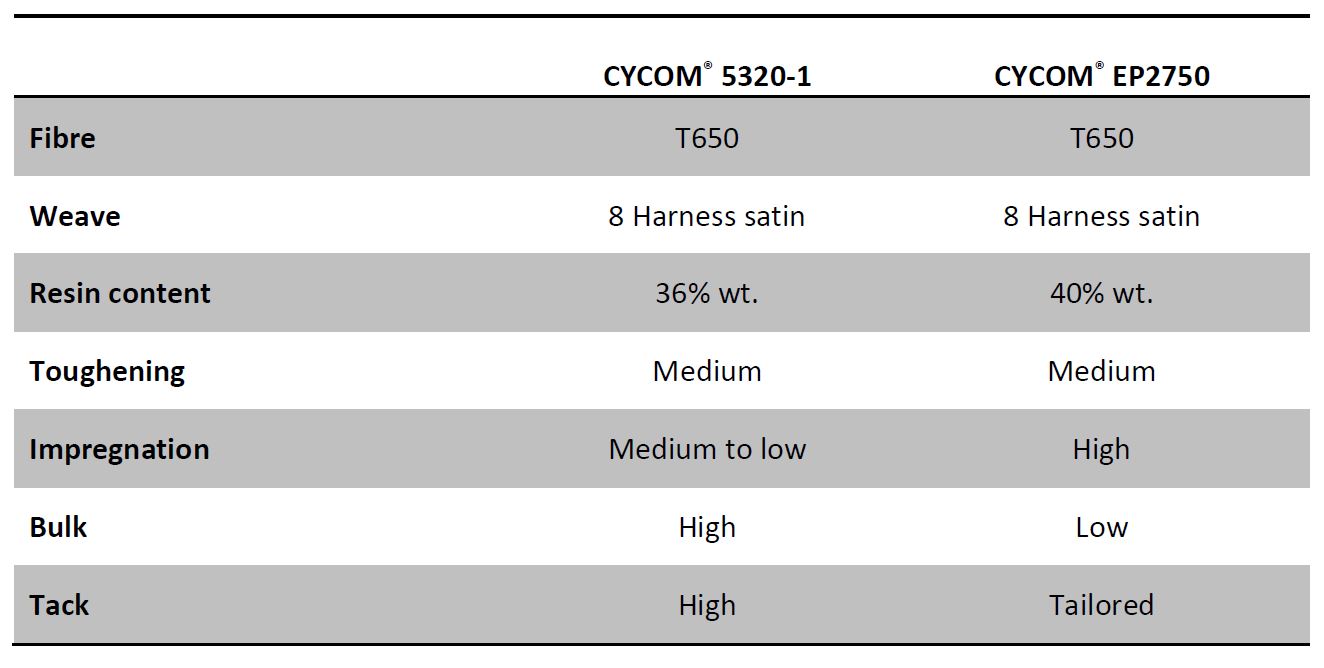
Het hebben van een meer volledig geïmpregneerde prepreg, zelfs als de harsinhoud alleen iets hoger is — 40% in CYCOM EP2750 vergeleken met 36% in CYCOM 5320-1 — behoudt hydrostatische druk tijdens compactie en uitharding in de gesloten metaalhulpmiddelholf, wat resulteert in minder risico op droge gebieden, inconsistente uitgehardde onderdeeldikte (CPT), rimpeling en andere defecten terwijl goede oppervlaktekwaliteit gewaarborgd wordt.
Opvallend is dat Solvay een gepatenteerde Transformer Film ontwikkelde voor het verhogen van hydrostatische druk bij gebruik van lagere harsinhoud CYCOM 5320-1 prepreg. Toegepast op de onderdeel-oppakking vóór compressievorming, verhoogt de Transformer Film de harsinhoud en hielp de CPT aan de eisen te brengen in RAPM-onderdeelvormproeven.
RAPM-onderdeelvormproeven
Zo uitgelegd in CW's mei 2020-artikel, was CYCOM EP2750 een van de primaire materialen getest in RAPM's thermohardende prepreg-track. Pathfinder-onderdelen getest in de initiële Manufacturing & Development-fase omvatten
TS-RAPM-001 en -009 gekroonde toegangspaneelen, TS-RAPM-002 rib en TS-RAPM-003 gebogen C-kanaal. De onderdelen werden ontworpen bij Boeing (meerdere locaties wereldwijd), hulpmiddelen gemaakt bij C-Con GmbH (München, Duitsland), onderdelen gefabriceerd in Solvay's Applications Centre in Heanor, VK en vervolgens getest in Solvay Anaheim, Calif., VS en Boeing St. Louis, Mo., VS.
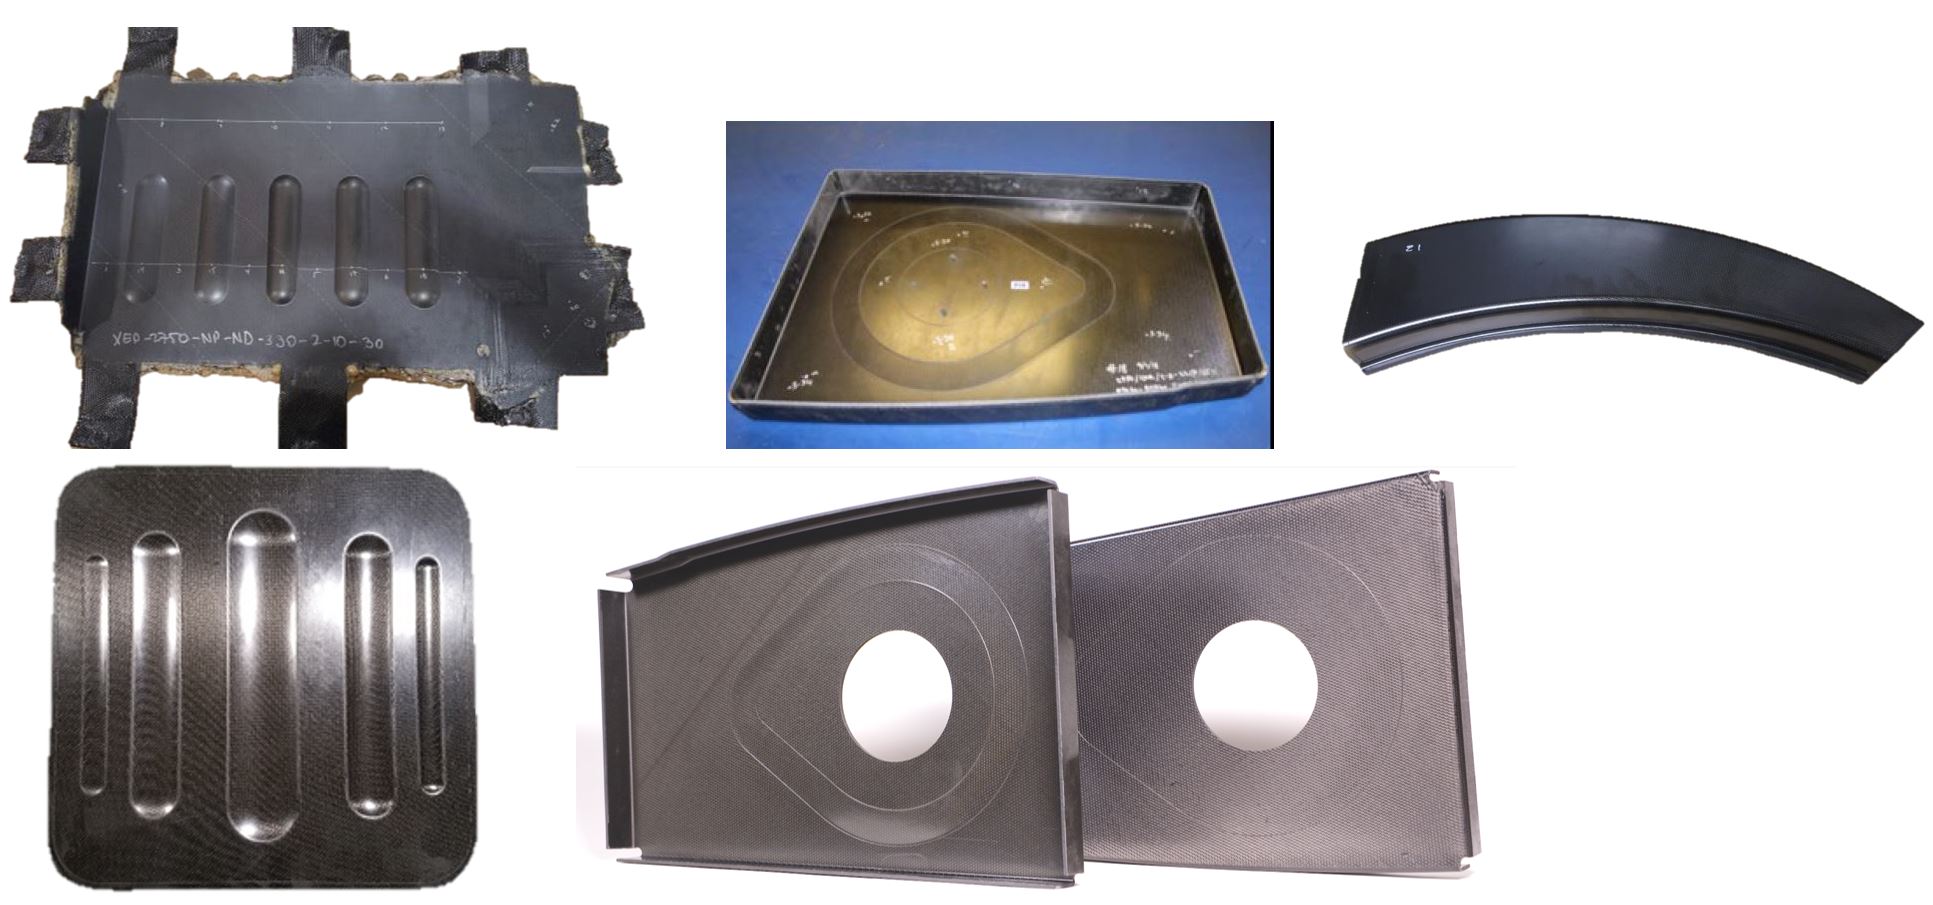
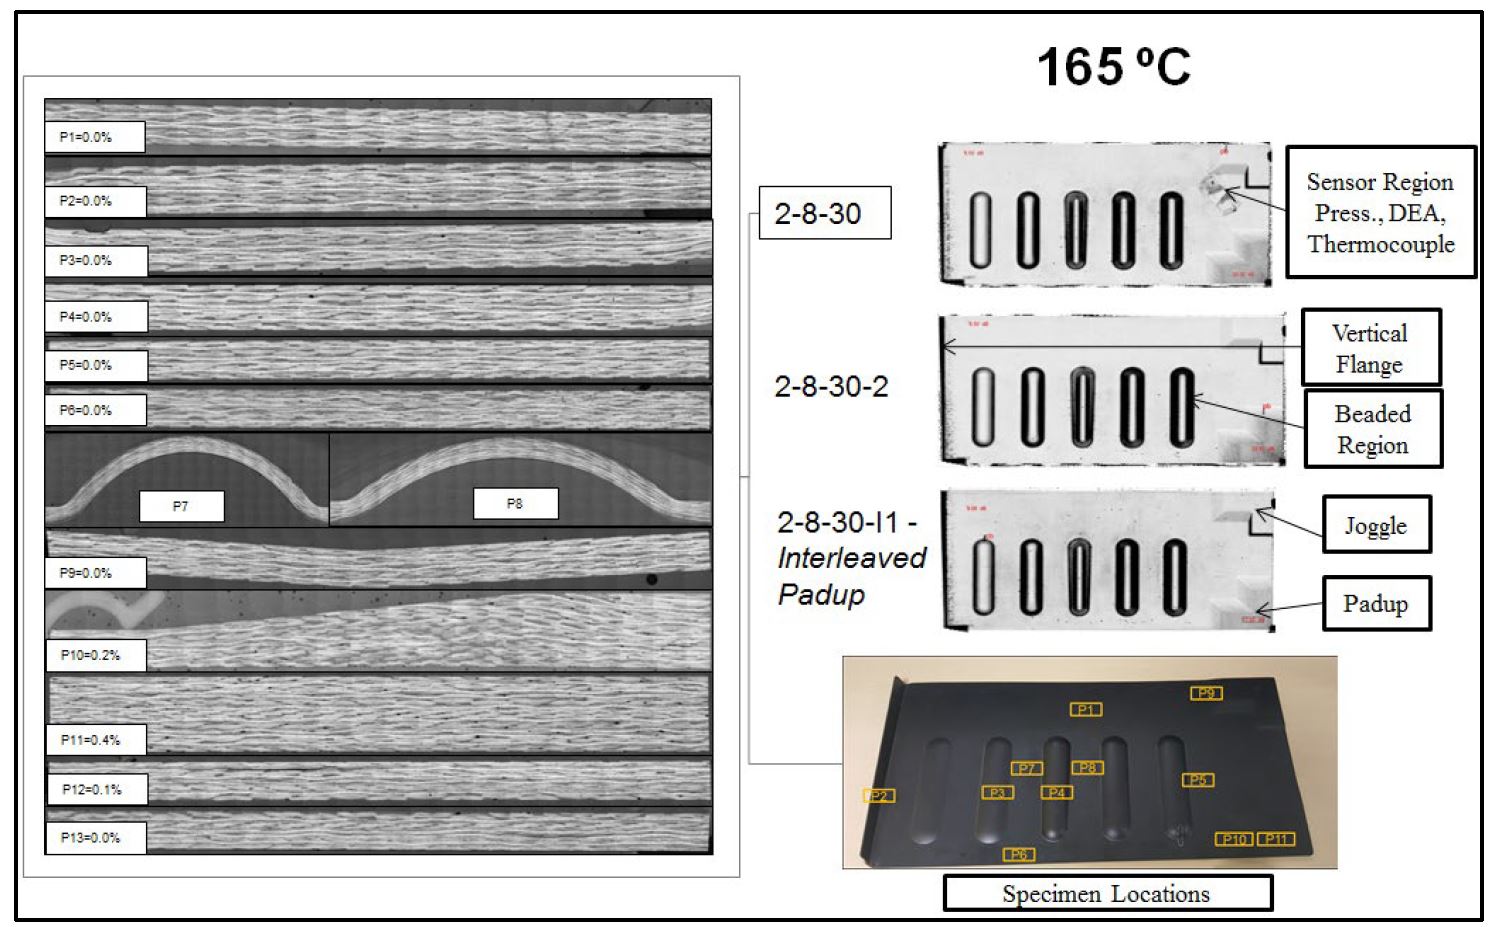
Oppervlakte-kwaliteit werd geëvalueerd met niet-destructieve inspectie (NDI) en geselecteerde panelen werden dwarsgesneden voor porositeit, korte balk schuif, vezelvolume-fractie, harsinhoud, graad van uitharding en glasovergangstemperatuur.
Porositeitsniveaus onder 0,5% werden gemakkelijk bereikt, toegeschreven aan de hoge consolidatiedrukken van compressievorming. Hoewel procesparameters geoptimaliseerd moesten worden voor elk ander onderdeel, was het proces eenmaal vastgelegd herhaalbaar.
TS-RAPM-009 gekroond paneel
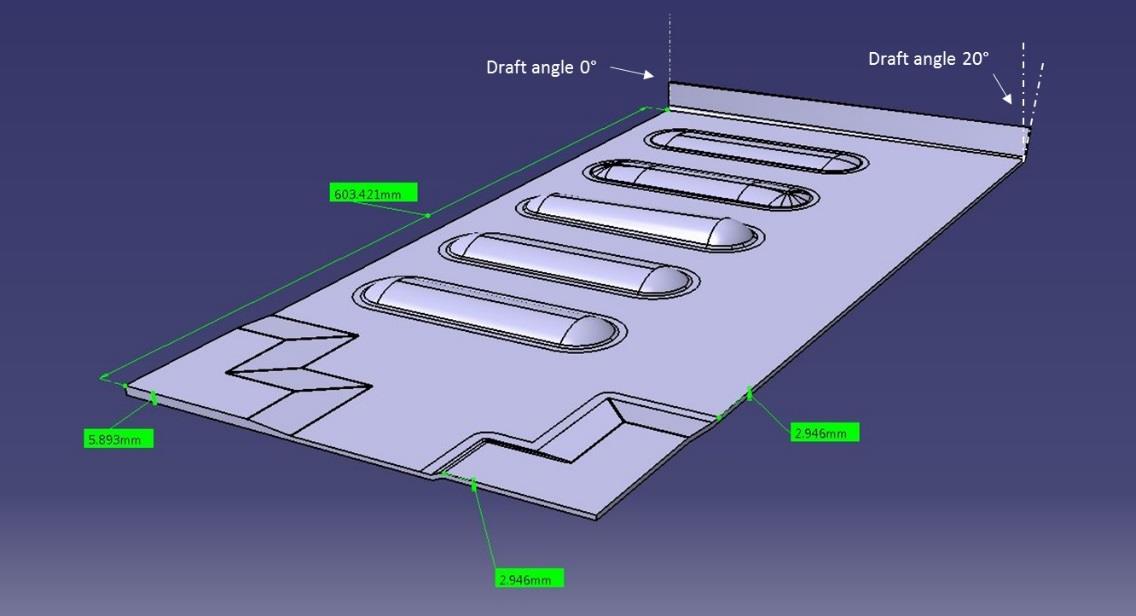
Dit 600-millimeter-lange platte onderdeel had parallelle krogen van diverse geometrieën. Dikte nam toe van 3 tot 6 millimeter in een hoek (pad-up) terwijl de tegenovergestelde hoek een constante dikte joggles had. De tegenovergestelde rand bestond uit een verticale flens met een trekkingshoek die lineair varieerde van 0° tot 20°.
Glijden van pad-ups
Initiële proeven werden uitgevoerd met pad-ups gestapeld op het oppervlak van de oppakking. Echter, omdat de pad-up-lagen nabij de rand van het onderdeel gelocaliseerd waren, was het mogelijk dat ze uit het onderdeel uitgeperst werden, wat resulteerde in een gebied van lage druk tijdens uitharding en porositeit. De oplossing was om de pad-up-lagen binnen de laminaatstapel te interleaven. Het risico op glijden en porositeit werd niet gezien in latere onderdelen waar pad-ups weg van randen gelocaliseerd waren en effectief vastgezet door omringend materiaal.
Porositeit met verblijftijd
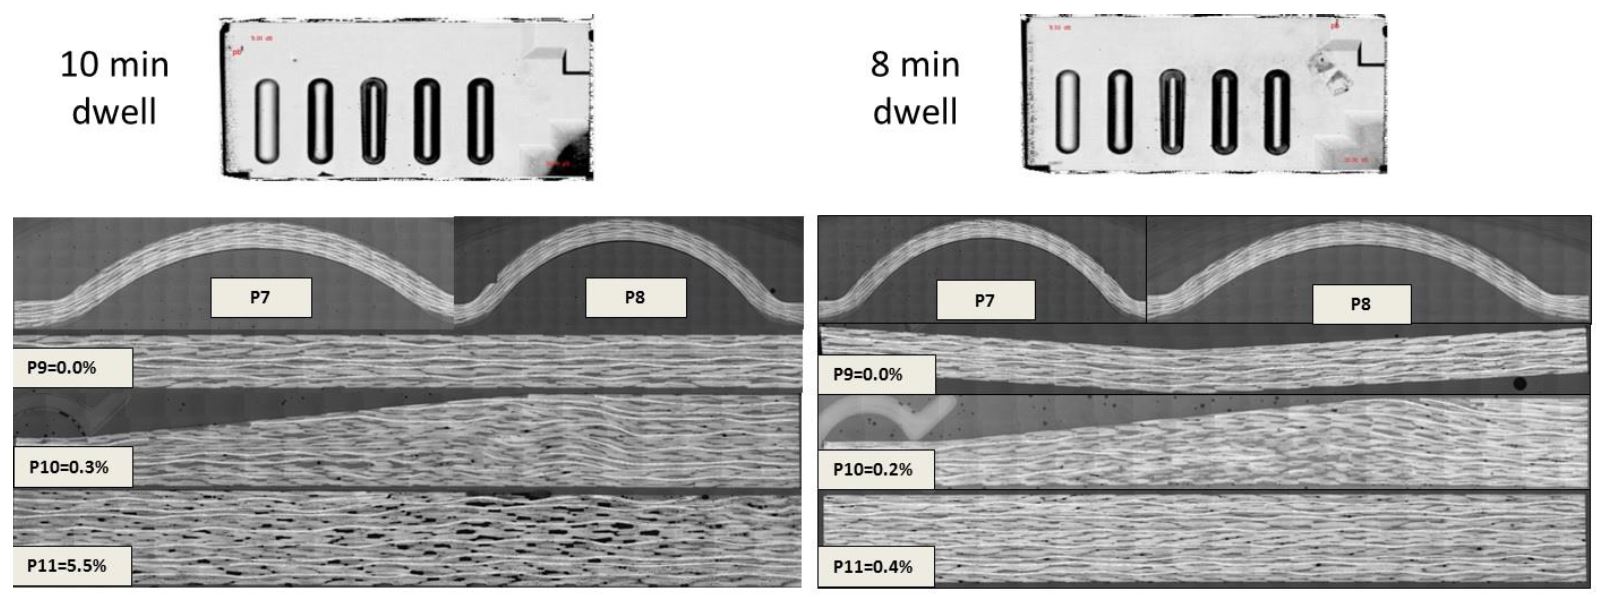
Verhoogde porositeit werd ook gezien als de verblijftijd te lang was. Gekroonde panelen gemaakt met 8 minuten verblijf hadden lager holtegehalte dan die gemaakt met 10 minuten verblijf. Dit was met name waar in het pad-up-gebied, waar holtegehalte 5,5% was voor de 10-minuten verblijf en 0,4% voor de 8-minuten verblijf. De kortere verblijf behoudt een hoge harsstroom, natte de vezels effectief en houdt druk in de hulpmiddelholf door uitharding.
De langere verblijf liet harsstroom en druk dalen, met name in het pad-up-gebied, door de nabijheid aan de rand van de hulpmiddelholf, die geen schuifrand of reductie in doorsnede had. Dus de druk in de hulpmiddelholf daalde aan de onderdeelrand, met name in dikke regio's waar de doorsnede groter was. De afwezigheid van druk hier verergerde ook het risico op glijden van de pad-up-lagen. "Bij het ontwerpen van hulpmiddelen, zal een reductie in doorsnede in de omgeving van de hulpmiddelhulp helpen druk op te bouwen en te behouden, met name voor onderdelen met varierende diktes," legt Gail Hahn uit, Boeing-onderzoeksfellow en hoofdonderzoeker voor het RAPM-project. "Je moet een vorm van knijpen of afdichten presenteren om een toestand van hydrostatische druk in de hulp te stimuleren."
TS-RAPM-002 rib
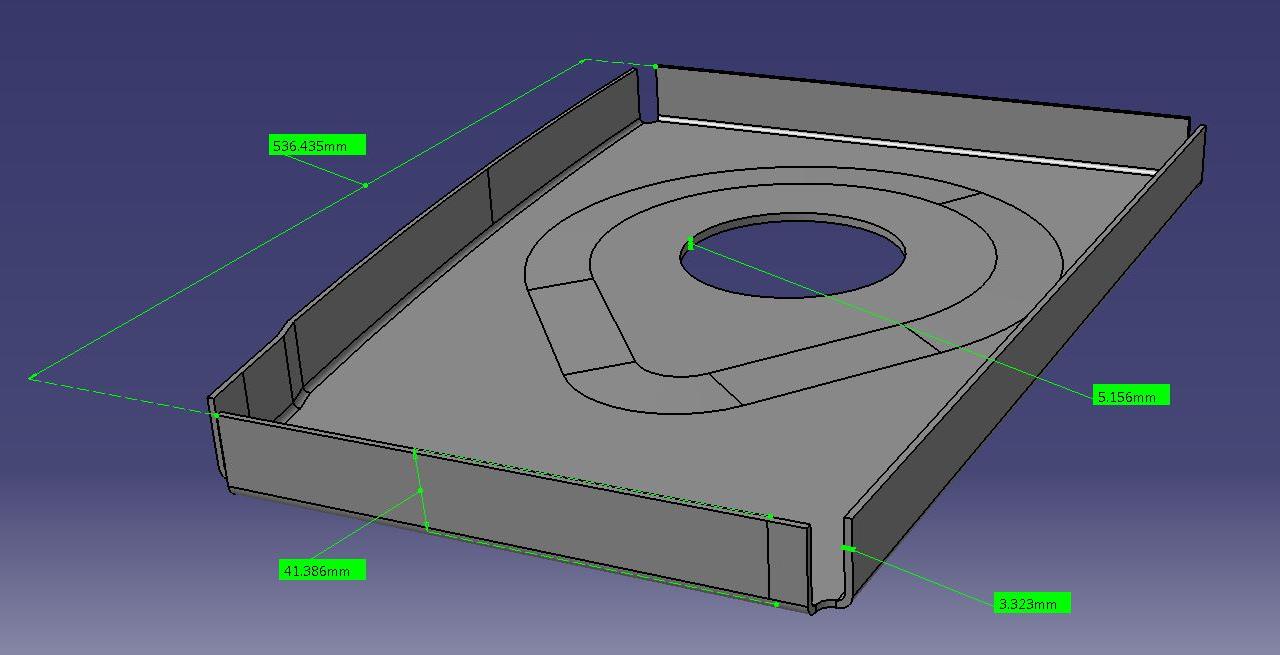
Eenmaal verwerkingsparameters vastgelegd voor de TS-RAPM-009 gekroonde panelen, werd het proces herhaald voor de TS-RAPM-002 rib, die 540 millimeter meet op de langste rand. De rib bouwde dikte in het midden op van 3,3 tot 5,2 millimeter en de diepte van de trekking was 42 millimeter op het uiteindelijke getrimde onderdeel. Alle vier randen hadden verticale flenzen. Let op dat een spring-in-compensatiehoek bepaald werd tijdens de gekroonde-paneel-proeven en vervolgens toegepast op de rib's hulpmiddelgeometrie. Gekroonde-paneel-proeven leidden ook tot hogere spanningscapaciteit en veerlocatie-modulariteit op het veer-frame.
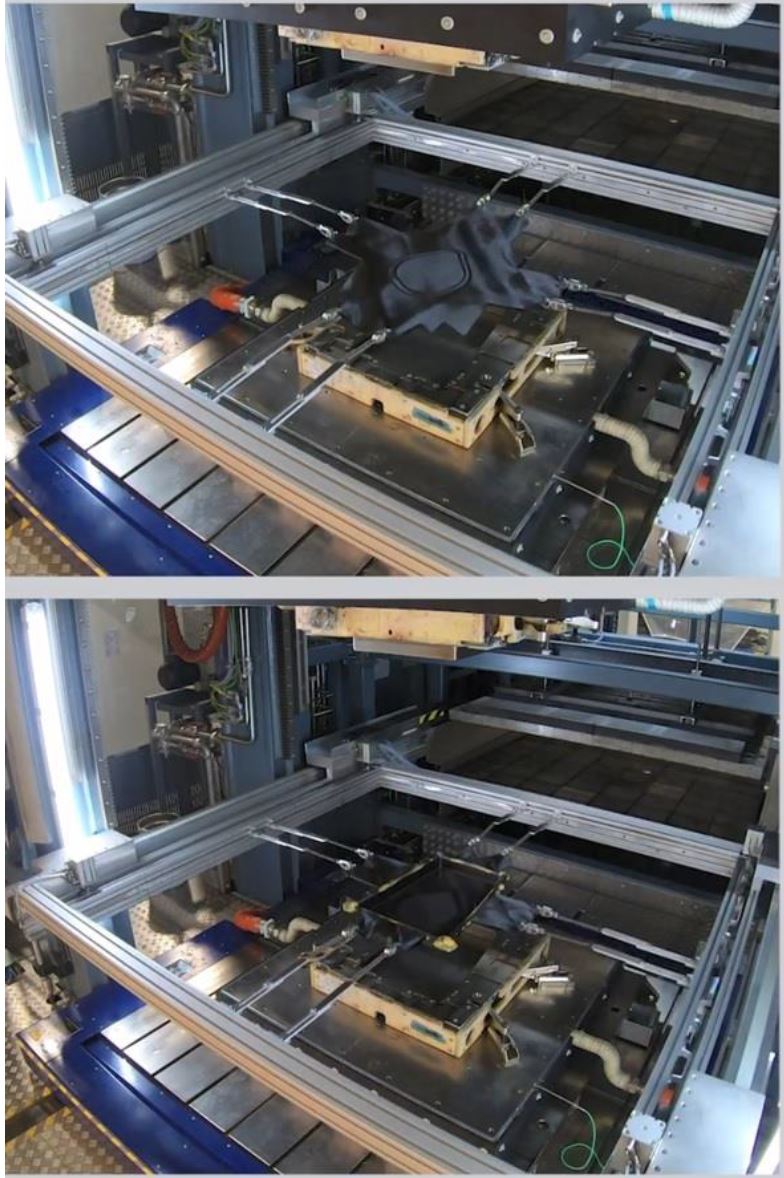
Overbodig materiaal voor klemmen
Ribben werden gemaakt met zowel veer-frame-vorming als DDF. Vanwege de diepe trekking van de rib, was overbodig materiaal vereist om de veer-frame-klemmen te bevestigen, maar dit kon verminderd worden bij gebruik van DDF. Een ander punt was dat het hulpmiddelontwerp de ruimte voor de veer-klemmen beperkte om in nabijheid binnen de hulpmiddelhulp te zijn.
Variaties in CPT
De uitgehardde laagdikte (CPT) was hoger op de platte delen van de rib dan op de verticale randen. Er werd geredeneerd dat de geometrie van het onderdeel hars in het centrale platte gebied hield, opmerkend dat de verticale flenzen fungeerden als harsafdichting. Dit hielp compactie en onderdeelafwerking in het centrale platte gebied. Echter, de verticale flenzen lidden onder sterke schuuring tijdens hulpmiddelsluiting, wat oppervlakteruwheid veroorzaakte maar geen porositeit (zie porositeitsdata hieronder). CYCOM EP2750, een lager-bulk materiaal, hielp dit effect te mitigeren — de lagere dikte verminderde de schuuring.
Variaties in web-dikte met prepreg-harsinhoud
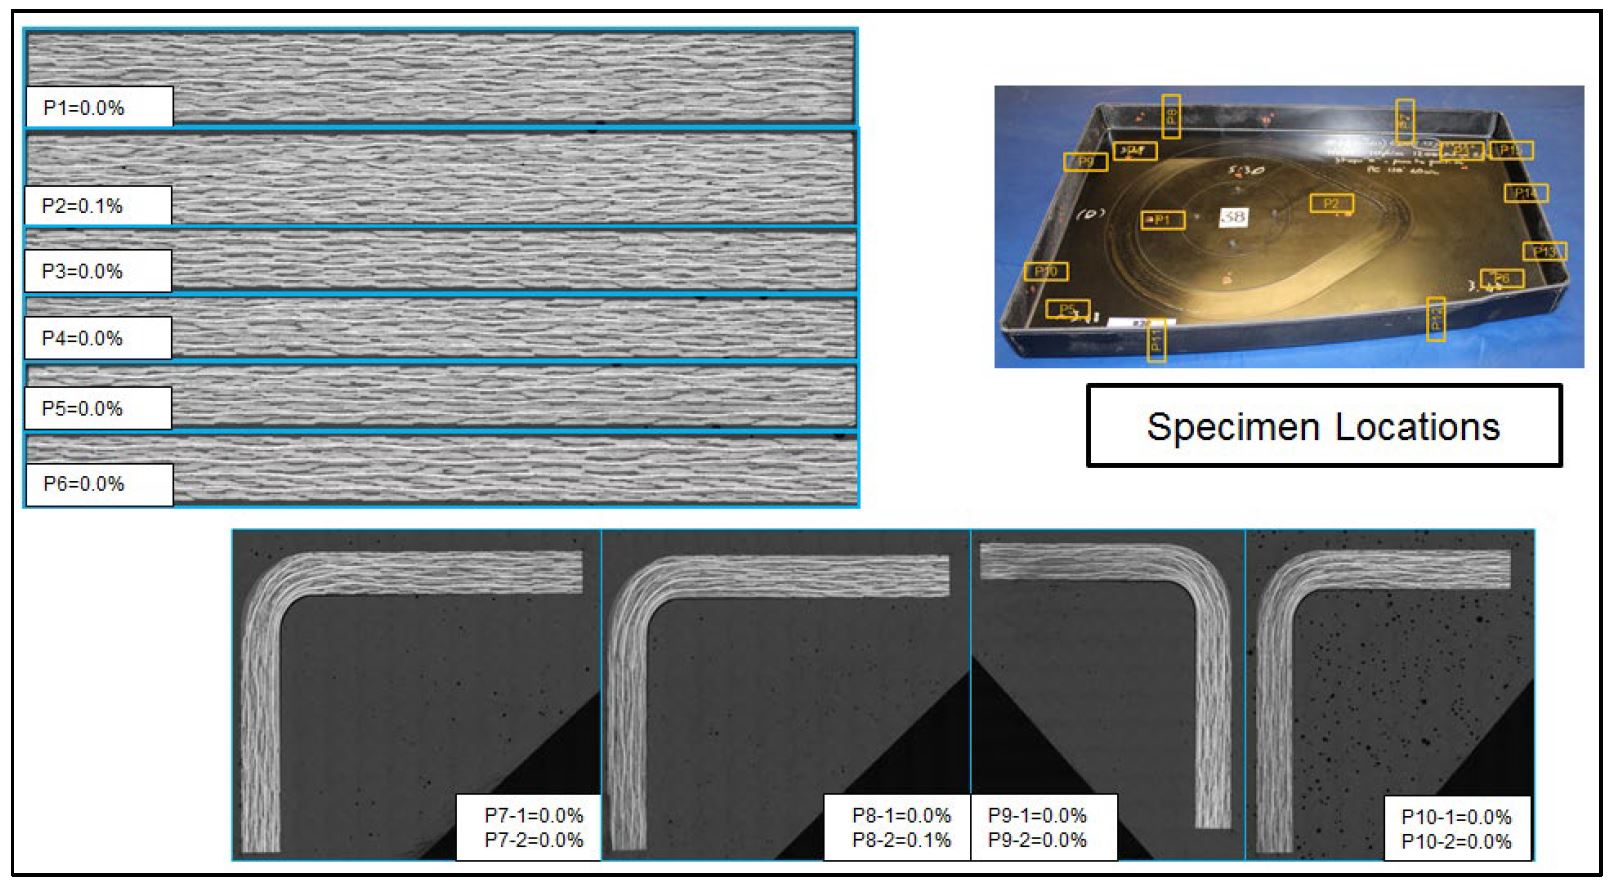
Kwaliteitsonderzoeken lieten herhaalbare ribben zien met porositeit <0,1% en minimale vezelrimpeling/golfvorming. Echter, hoewel aangenomen dat onderdeeldiktevariatie geminimaliseerd zou worden met gesloten hulpmiddelverwerking, liet herziening van materiaalverwerkingsparameters en afgeronde onderdeel CPT zien dat hoewel de hulpmiddelspeling in de verticale flenzen van de rib vast en consistent was, de web-dikte kon variëren als functie van de prepreg-harsinhoud (minder dan +/-2%) en proces — CPT kon variëren tussen de flenzen en web doordat hars toegestaan was te migreren binnen de hulp.
TS-RAPM-003 gebogen C-kanaal
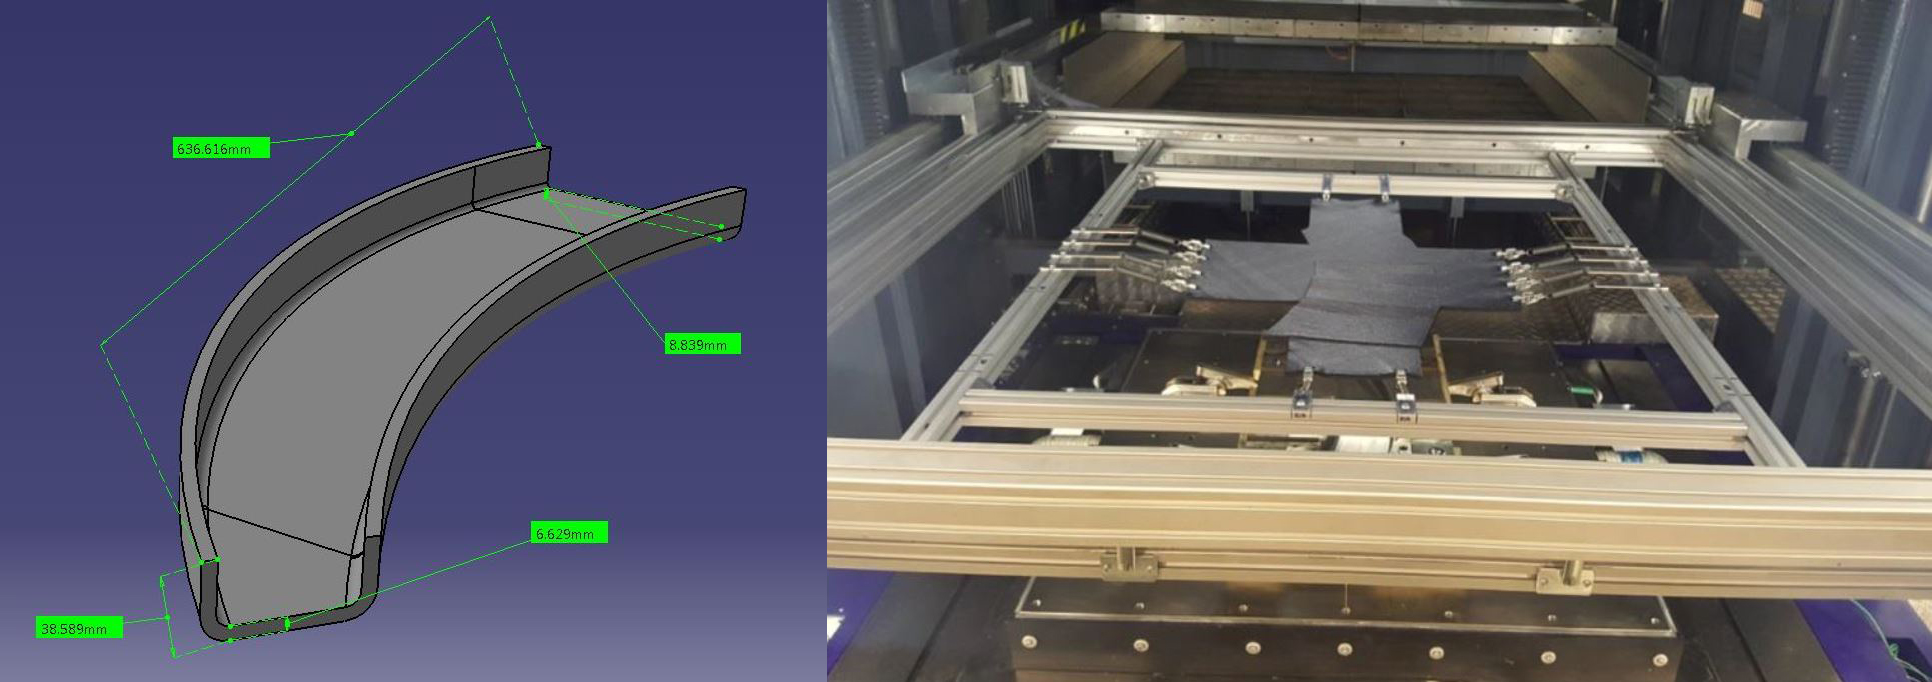
Dit onderdeel was 640 millimeter lang met een 40-millimeter-diepe U-sectie op het uiteindelijke getrimde stuk. De binnenstraal van de sectie was groter dan de buitenstraal, en de dikte nam toe van 6,6 millimeter in de smalle sectie tot 8,8 millimeter aan de brede kant. Vanwege de dikte was het C-kanaal-onderdeel aanzienlijk zwaarder dan de eerder besproken onderdelen. Daarom had het veer-frame meer bevestigingspunten nodig dan met de eerdere onderdelen.
Dubbele verblijf om druk in dikke onderdelen te behouden
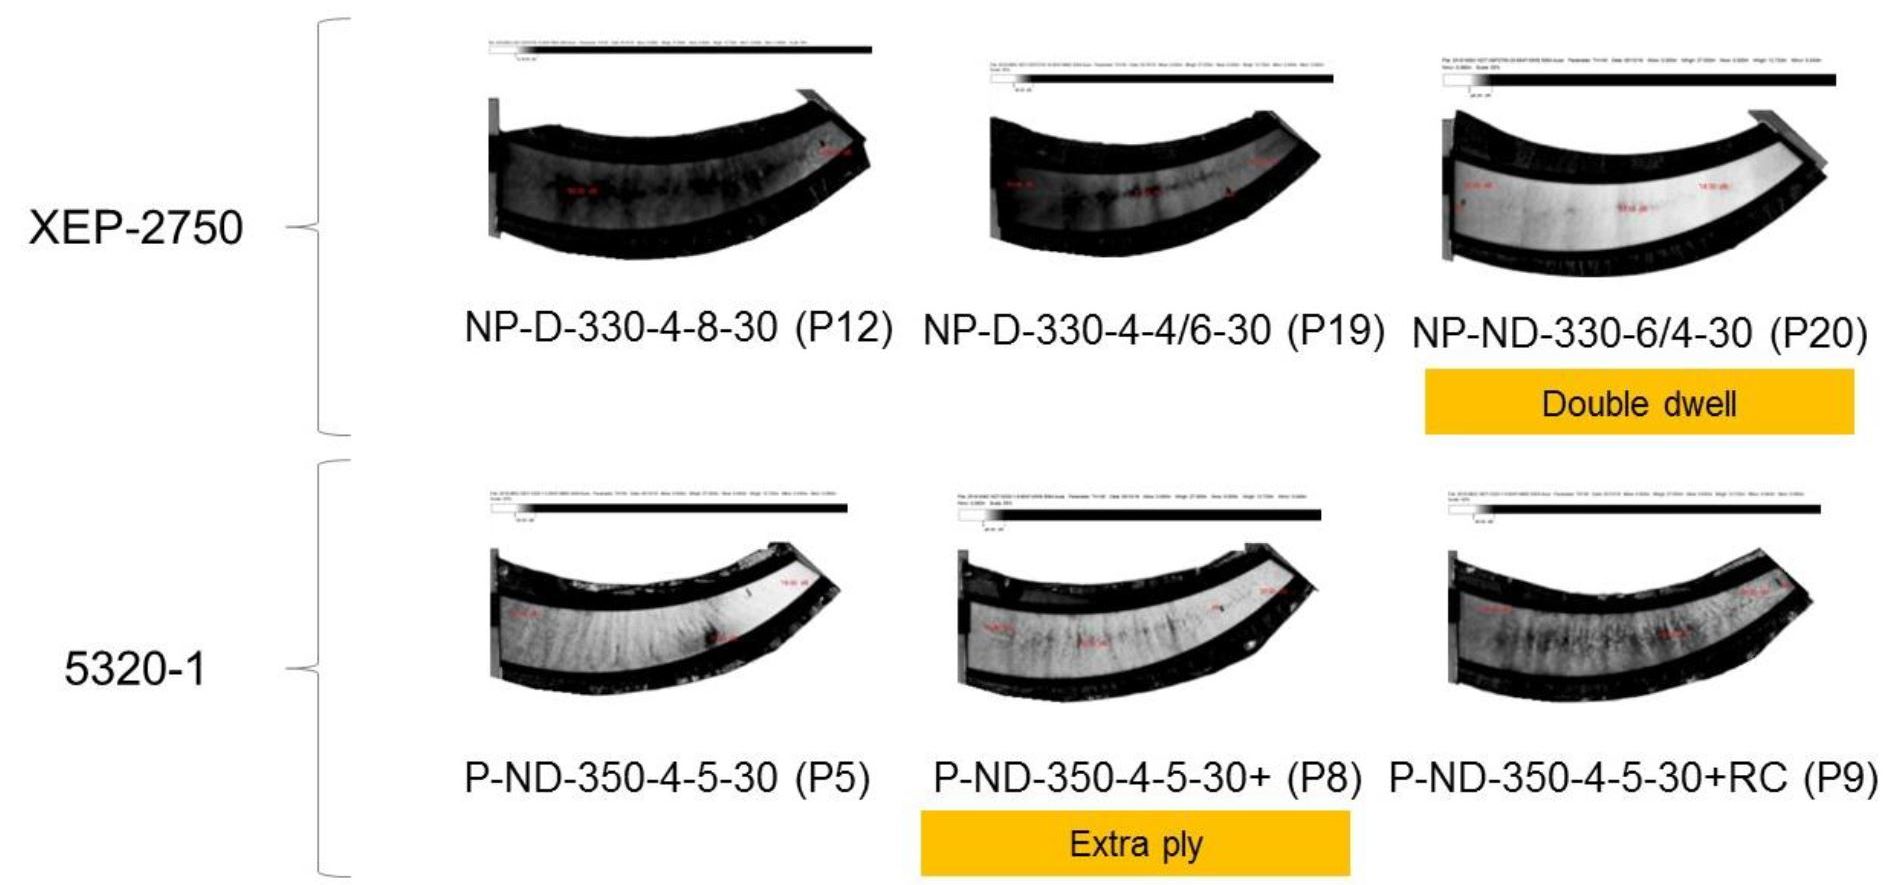
C-scans van gevormde onderdelen benadrukken een rimpel die voortplant van de binnenstraal naar de buitenstraal voor onderdelen met pre-geconsolideerde blanks. De grijsschale geeft aan dat de rimpels ook porositeit dragen.
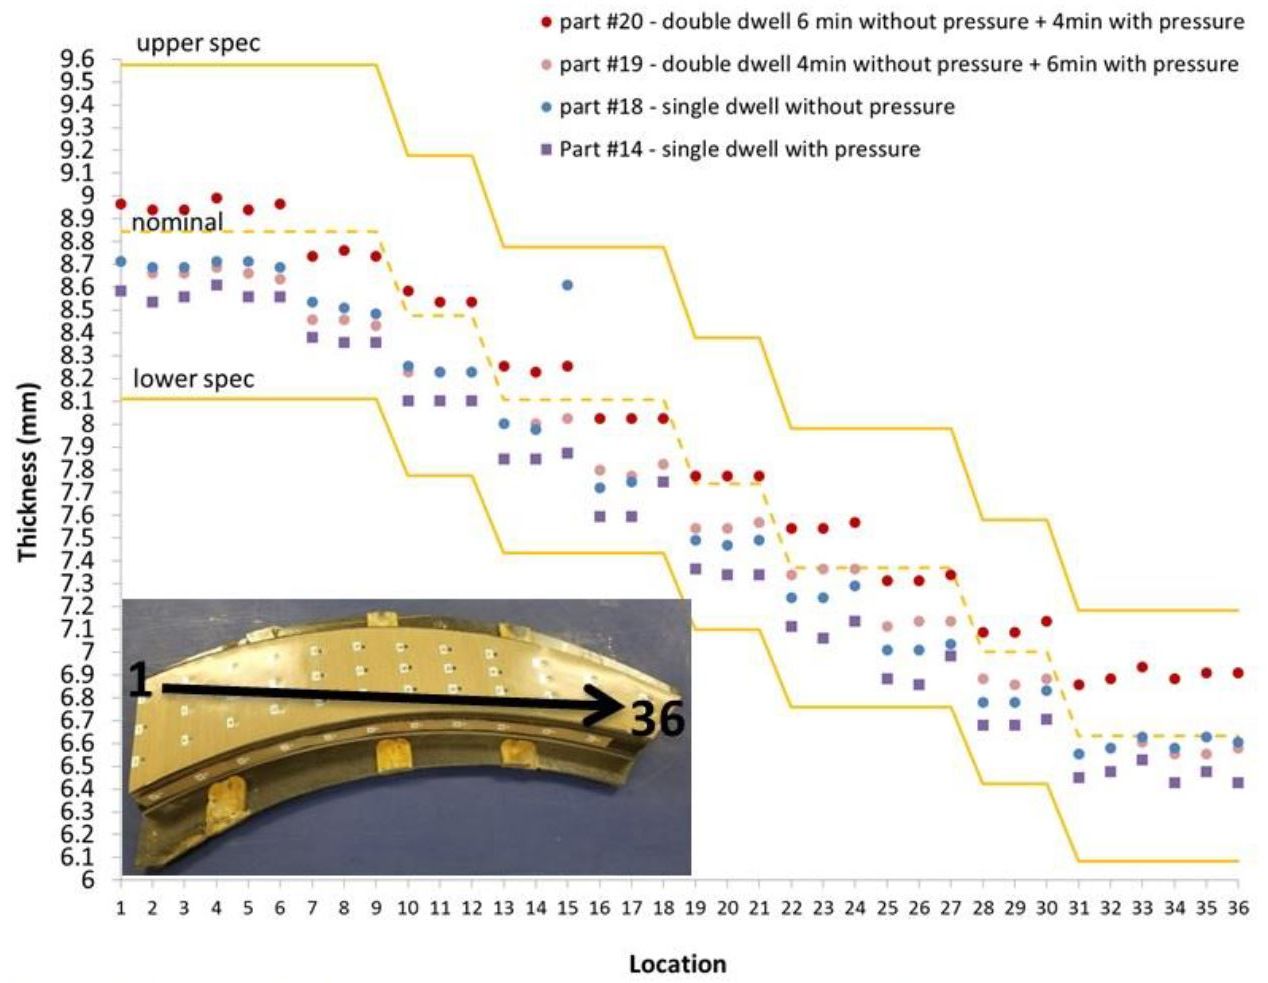
Deze rimpels en porositeit werden verwijderd voor CYCOM EP2750 prepreg-onderdelen door een "dubbele verblijf" proces te gebruiken. Dit bestaat uit het toepassen van een bepaalde hoeveelheid druk tijdens de verblijf onmiddellijk na de viscositeitsopbouw van het materiaal. "Dit werd bepaald met de data geleverd door de pers en de hulpmiddelen tijdens de ontwikkeling van het proces," legt Hahn uit. "Eenvoudig gezegd, zijn er twee stappen van progressieve drukopbouw vóór volledige druktoepassing. Als resultaat heeft het druk-tijd-profiel een vergelijkbare vorm als het harsviscositeitsprofiel. Een initiële verblijf bij bulk-dikte wordt gebruikt om harsviscositeit op te drijven om een uitdunning van de materiaallading [blank of preform] te voorkomen. Als de lading van significante dikte is, worden twee verblijven gebruikt om drukverlies door harskrimp te voorkomen. De eerste verblijf is bij een spleet van X, en de tweede bij een spleet van Y, met Y < X."
Fig. 18 hierboven toont het effect van dubbele verblijf op C-kanaal-onderdeeldikte. Het matchen van druk met harsviscositeit maakte het mogelijk meer hars in het onderdeel te behouden, wat de vezels natte voor lage porositeit en dikte opbouwde om de vereiste nominale te bereiken maar lage vezeldistorsie behield. Echter, het RAPM-team benadrukte dat dit dubbele verblijf-proces alleen gunstig is voor dikke onderdelen, opmerkend dat het CPT-ongelijkmatigheid kan induceren in onderdelen met varierende diktes.
RAPM geleerde lessen en verdere onderdeelproeven
De hier besproken RAPM-onderdeelproeven hebben kennis bijgedragen aan hoge-snelheidsproductie van aerospace-structurele onderdelen met prepreg-compressievorming. Geleerde lessen omvatten:
- Laag bulk is gunstig voor onderdeelkwaliteit, specifiek om porositeitsniveaus te bevatten en oppervlakteafwerking in verticale randen te verhogen. Hogere harsinhoud-prepreg, zoals CYCOM EP2750, stelt een breder productievenster en verhoogde procesherhaalbaarheid in
- Ideaal moet persapparatuur een infrarood (IR) voorverwarminstation, geautomatiseerd dragerframe voor het shuttelen van voorverwarmde blank/preform naar het hulpmiddel, strakke parallelisme-toleranties tussen boven- en onderpersplaten, vermogen om positie van de platen te controleren en monitoren tot strakke tolerantie en het vermogen om te persen met lage alsook hoge krachten bevatten.
- Pre-consolidatie van blanks/preformen stelt vermindering van vezelverstoring in verticale muren en bijdraagt tot het reduceren van algemene porositeitsniveaus in gevormde onderdelen. LET OP: dit is debulking, NIET preforming op een gevormd hulpmiddel
RAPM heeft aangetoond dat prepreg-compressievorming hoge-kwaliteit, aerospace-kwaliteit structuren kan produceren terwijl cyceltijd en arbeid verminderd worden. Dit stelt composieten in staat om beter te concurreren in trade-studies voor aerospace-toepassingen terwijl verhoogde gewichtsbesparing en onderdeelprestaties geleverd worden (bijv. weerstand tegen corrosie, kraking en vermoeiding, etc.).
Solvay en Boeing hebben samengewerkt om het nieuwe EP2750-prepregsysteem te verfijnen, demonstrerend takt-tijden tot 20 minuten, dankzij een combinatie van materialenchemie, prepreg- en proceskennis en automatisering.
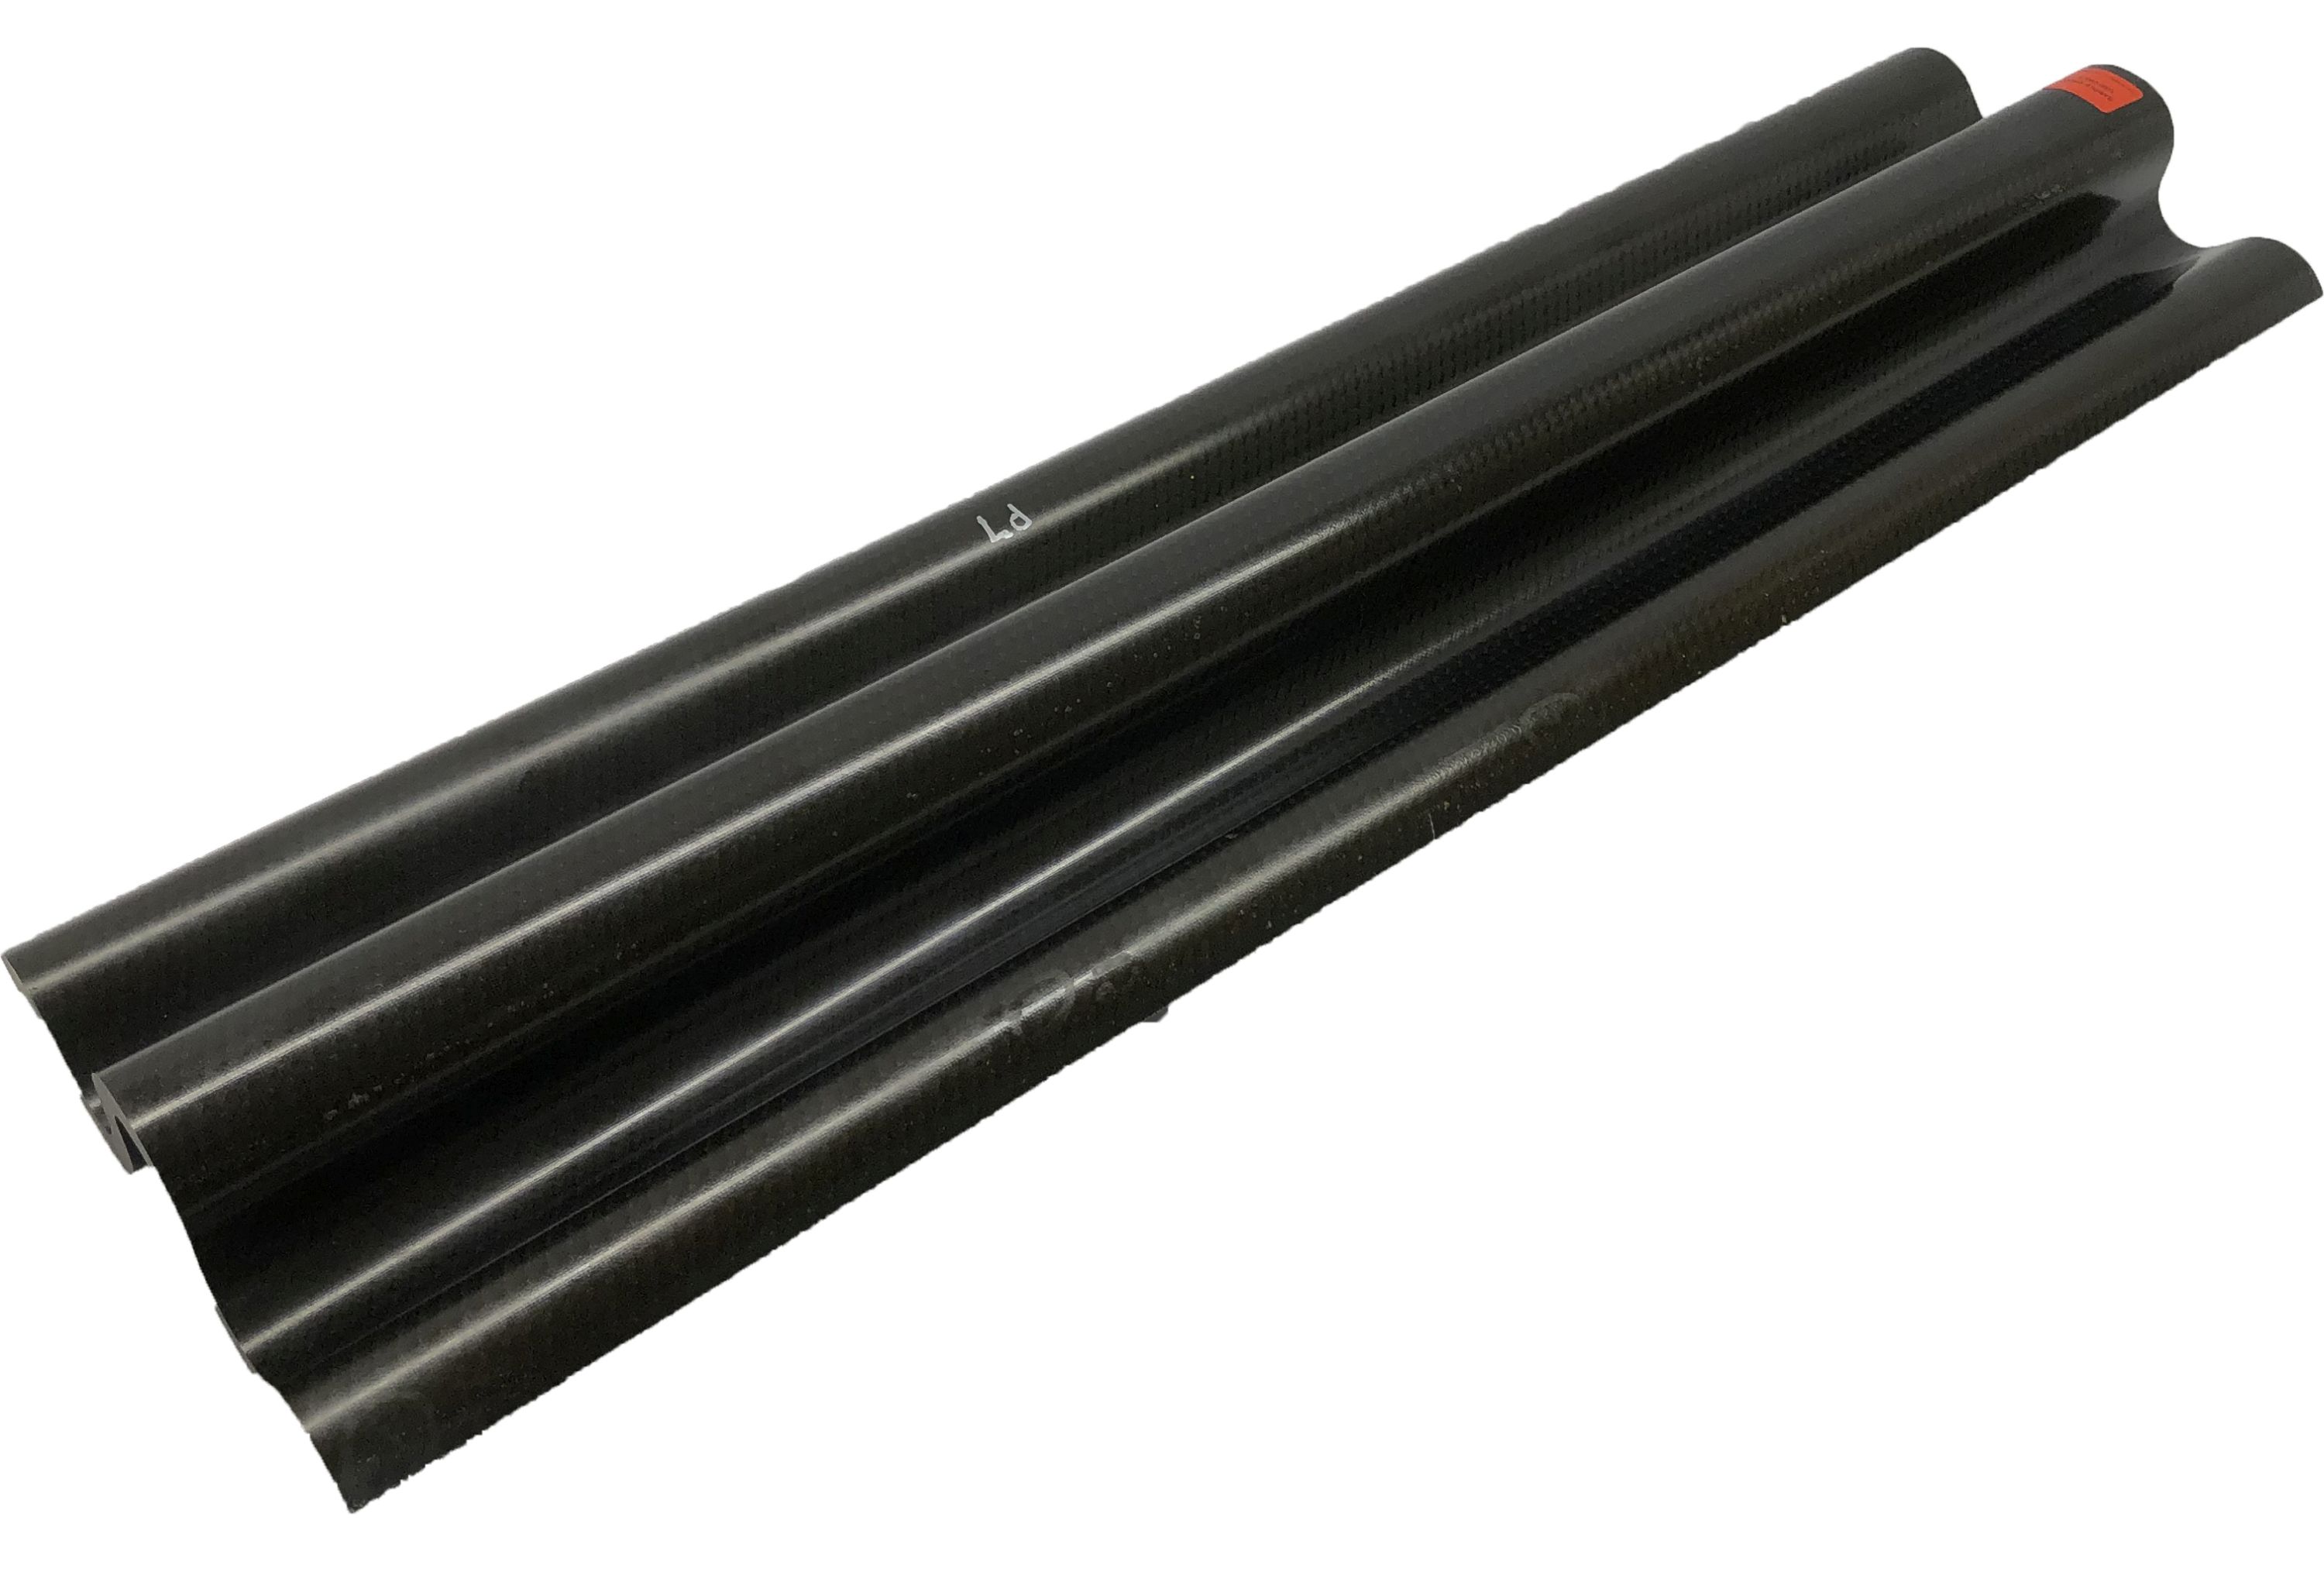
Naast de Manufacturing Development-onderdelen hierboven besproken, heeft RAPM ook verschillende Challenge and Transition-onderdelen geproduceerd, bedoeld om initiële ontwikkelingen te challengen en kandidaten met potentie om te winnen van gefreesd aluminium in defensietoepassingen over te laten gaan. Deze omvatten:
- TS-RAPM-007 Solvay challenge-onderdeel
- TS-RAPM-008 huid-toegangspaneel
- TS-RAPM-012 Boeing "golf"
- TS-RAPM-014 motor-arm
- TS-RAPM-015 vin
Resultaten en geleerde lessen van deze onderdeelproeven en andere RAPM-productie-functiestudies zullen in 2020/2021 gepubliceerd worden.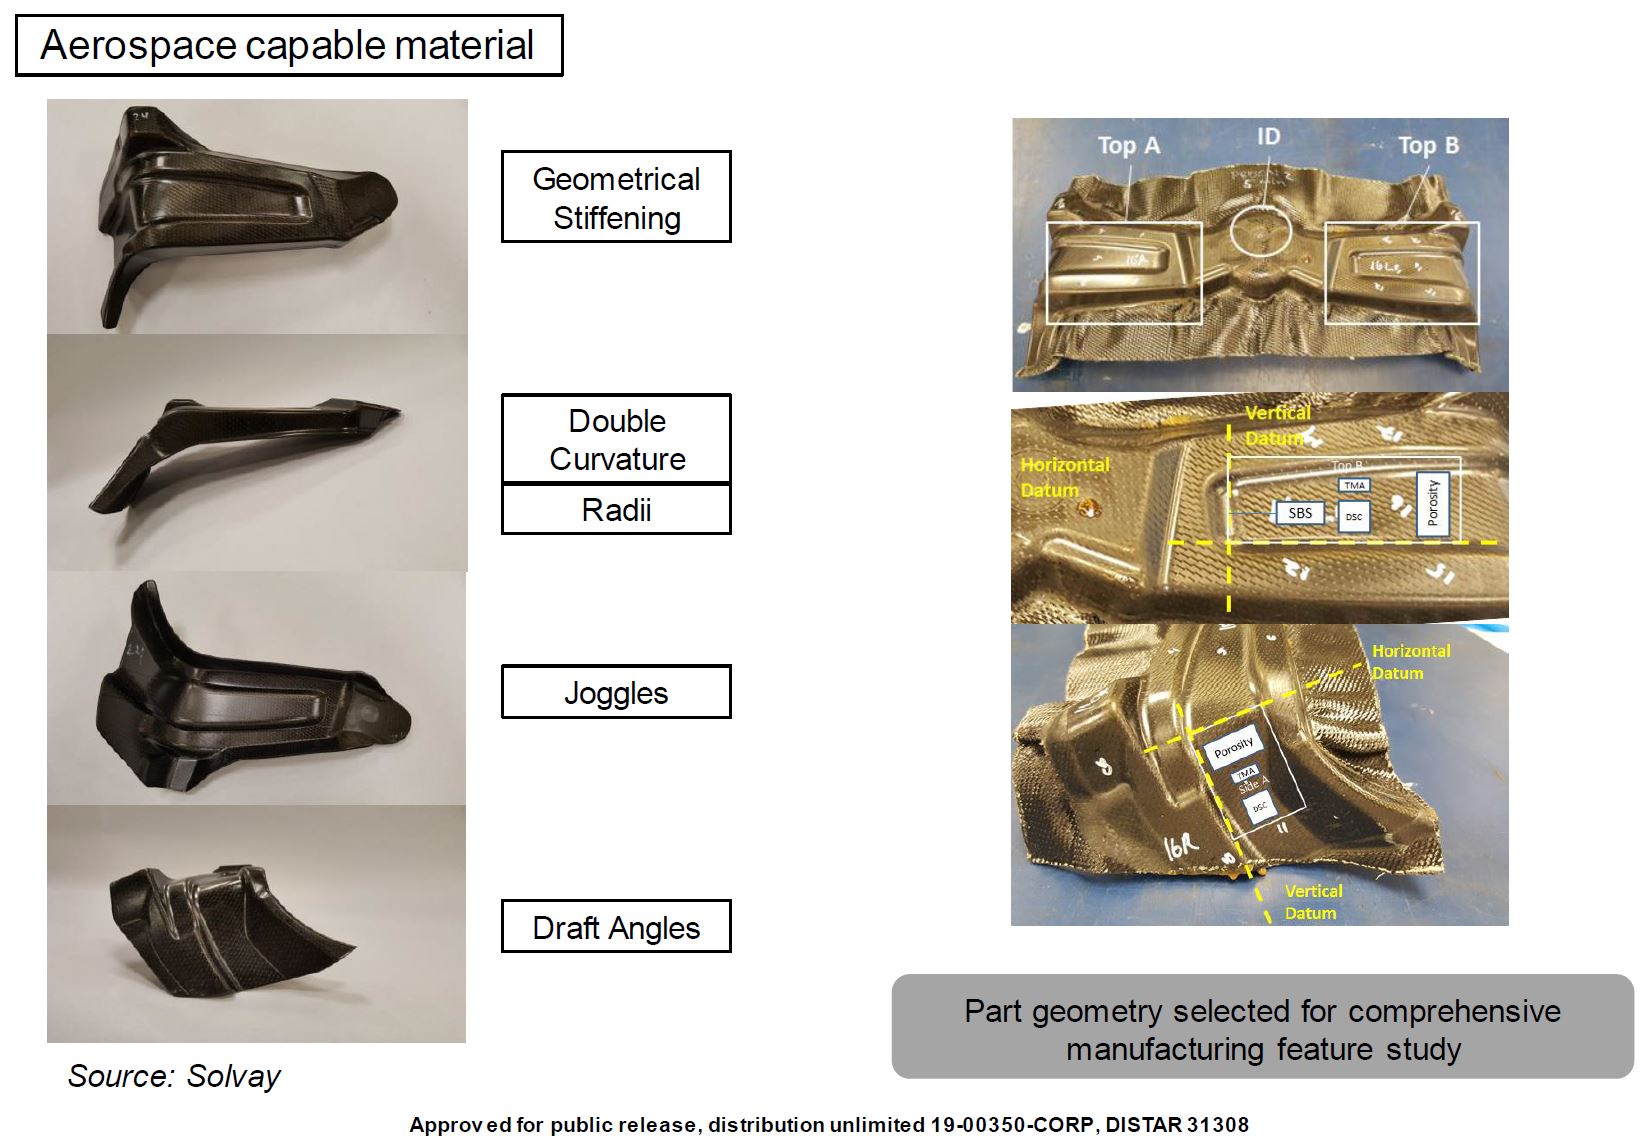
Solvay automobiele-onderdeelproeven
Solvay heeft ook geïllustreerd hoe EP2750 presteert in automobiele-onderdelen, zoals een B-pillar van 36 bij 16 bij 2 inch met een dikte van .0725 inch, bestaande uit 5 lagen van Solvay THORNEL T650-35 standaard modulus 3K tow koolstofvezel in een 376 gram/vierkante meter 8-binding zatenstof. Dit onderdeel werd gemaakt in Solvay Heanor, VK met DDF. Wanneer vergeleken met geautoclaveerde standaard prepreg, biedt de combinatie van CYCOM EP2750 en DDF een 60% reductie in cyceltijd en 85% in takt-tijd (tijd tussen starten van één onderdeel en het volgende onderdeel op een productielijn — d.w.z. de polstijd van de lijn).
Hars
- Maatwerk transportbandoplossing voor high-speed preform spuitgieten
- Compressiemoulden vs. Injectiemoulden: belangrijkste verschillen & het juiste proces kiezen
- PFM117632: Revolusionerende HDPE & PP blasvorming purging efficiëntie
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie
- Robert Davies behaalt derde octrooi voor innovatieve flexibele thermoplastische prepreg
- Solvay introduceert CYCOM EP2750: Geavanceerde epoxyprepreg voor snelle compressievorming van aerostructuren
- Compressie RTM: Voortgang in productie van toekomstige luchtvaart-composiet aerostructuren
- Toray introduceert geavanceerde luchtvaart-prepreg voor kosteneffectieve vacuum-ondersteunde druk-vorming
- Nieuw compressiemolproces combineert continue banden en D-LFT voor lichte elektrische voertuigkarrosseries
- Compressie Vormen Uitgelegd: Proces, Materialen en Industriële Voordelen
- Compressiemoling vs. Gietmoling: Voordelen, Nadelen en Kostenoverwegingen