



Geavanceerde 3D-geprinte CFRP-vormen voor RTM-flaperons, exoskeletten en meer
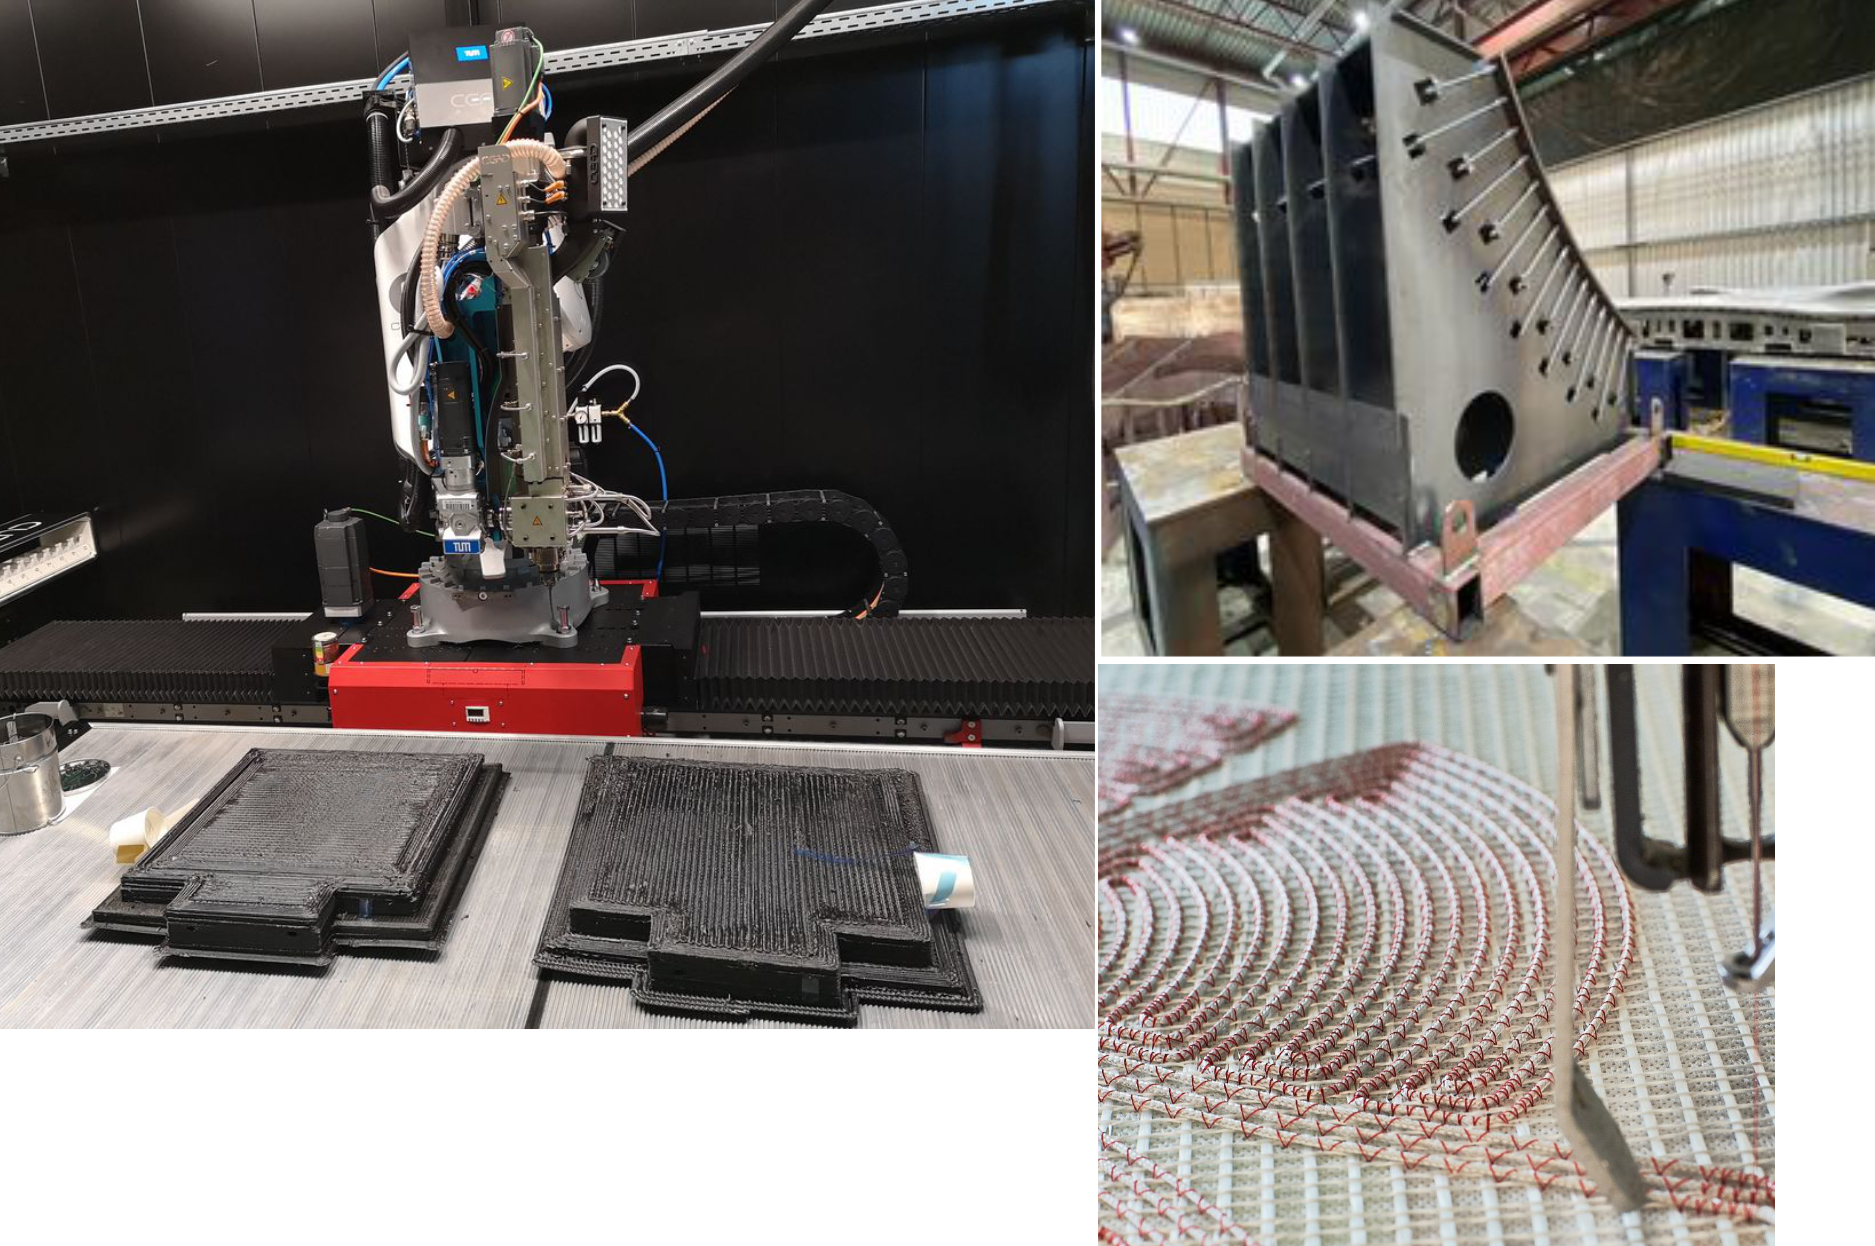
Foto: TU München Lehrstuhl für Carbon Composites (LCC) en QPoint Composite
De Lehrstuhl für Carbon Composites (LCC) werd in 2009 opgericht in de afdeling Werktuigbouwkunde aan de Technische Universiteit München (TUM, München, Duitsland) met financiering van SGL Carbon (Wiesbaden, Duitsland). De missie is R&D uit te voeren in koolstofvezel-versterkte polymeren (CFRP) materialen, processen en toepassingen, inclusief projecten in simulatie en testen. Een "leerstoel" in het Duitse universiteitssysteem is de kleinste eenheid bestaande uit een professor en zijn team. Het LCC-team wordt geleid door Prof. Dr.-Ing. Klaus Drechsler en telt momenteel 30 voltijdsonderzoekers. Hoewel de SGL-financiering in 2016 eindigde, heeft de LCC zijn leidende rol in composiet R&D voortgezet, wat onder meer het bouwen van de vorm voor de onderhelft van de Multifunctional Fuselage Demonstrator (MFFD), zie bijlage hieronder, en nu ook 3D-printen/additieve manufacturing omvat.
Dit blog begon toen CEAD (Delft, Nederland) me informeerde dat LCC een van hun extruder-gebaseerde AM flexbot-systemen had gekocht voor 3D-printen met een robotarm. Mijn daaropvolgende interview met LCC-onderzoeker Patrick Consul onthulde een schat aan projecten, waaronder COMBO3D, binnen Clean Sky 2, om een thermoplastisch composiet RTM-vorm te 3D-printen voor de productie van een thermohardend composiet vliegtuig-flaperon, en EMOTION om de gereedschap voor het vormgeven van de onderhelft van Clean Sky 2's thermoplastische composiet Multifunctional Fuselage Demonstrator (MFFD) te produceren, evenals een secundair gedeeltelijk gereedschap om te demonstreren hoe dezelfde romp via directe in-situ consolidatie (out-of-autoclave) geproduceerd zou kunnen worden. Ik vond de hele discussie over hoe TUM hier is gekomen en waar het naartoe gaat interessant.
MFFD onderhelft vorm
Zie mijn feb 2020 blog: "Bewijzen van LM PAEK lassen voor Multifunctional Fuselage Demonstrator". Deze bijlage is afkomstig uit het feb 2020 paper, "Development of a Multifunctional Fuselage Demonstrator" door Bas Veldman, programmamanager voor de MFFD bij GKN Fokker (Hoogeveen, Nederland).
De schil van de onderhelft van de MFFD bestaat uit een thermoplastische huid, verstevigd met gelaste stringers, clips en frames. Het productieproces dat gedemonstreerd moet worden omvat drie belangrijke stappen:
- Prepreg tape voor de grote huid van de demonstrator wordt gelegd op een plat, gekanteld tafel door NLR's bestaande laser AFP-machine.
- De opbouw wordt robotisch met zuignappen getransporteerd naar een vrouwelijke consolidatievorm en erin gedrapeerd zonder verwarming.
- Na vacuümzakken wordt de huid geconsolideerd in een autoclave.
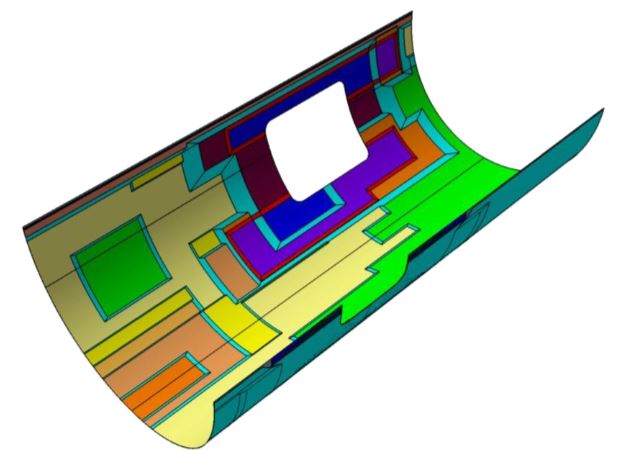
Het gebruik van een vrouwelijke consolidatievorm biedt een veel eenvoudiger (platte) oppervlakte dan voor een mannelijke vorm, terwijl de aerodynamische beperkingen op de buitenkwaliteit van de huid direct gecontroleerd worden.
Het MFFD-project vraagt ook om out-of-autoclave processen te onderzoeken – startend parallel aan de grote multifunctionele romp demonstrator – in een subsequent kleinere demonstrator. In het bijzonder zal in-situ thermoplastische composiet productie worden overwogen, waarbij consolidatie tijdens het leggen plaatsvindt, wat de autoclapstap volledig kan elimineren en de productie dus tot een eén-stapsprocedure kan reduceren.
Enhanced Mould for Thermoplastic Fuselage in and out of Autoclave Consolidation, of EMOTION (https://cordis.europa.eu/project/id/864474), is het Clean Sky 2-project voor de productie van de MFFD-onderkantgereedschap. "Het klinkt simpel," zegt Patrick Consul van de projectcoördinator, TU München, "maar het is eigenlijk redelijk uitdagend omdat het verwarmd moet worden tot 400°C. Dit is ver boven het temperatuurbereik waarin Invar36 geen significante CTE [coëfficiënt van thermische uitdijting] heeft." Invar wordt veel gebruikt voor composietvormgereedschappen vanwege de lage uitdijting tijdens hoge-temperatuur-uitveringscycli. Echter, Invar's CTE neemt toe met de temperatuur. "De uitdaging," merkt Consul op, "zal zijn om de thermische uitdijting tijdens opwarmen en afkoelen voor de 8-meter bij 4-meter vorm en romp-huid tijdens uitvering te controleren."
Foto: Lehrstuhl für Carbon Composites
Voortgang in additieve manufacturing
"We zijn 8-9 mensen die werken aan additieve manufacturing binnen de LCC," zegt Consul. Hij begint de geschiedenis van dit werk met de aankoop van een laser-geassisteerde thermoplastische composiet bandplaatsingsmachine van AFPT (Dörth, Duitsland) in 2012. Later voegden ze een Coriolis Composites (Quévén, Frankrijk) machine toe om geautomatiseerde vezelplaatsing (AFP) van thermohardende prepregs mogelijk te maken. De eerste filament-gebaseerde desktopprinters werden in 2017 aangeschaft. "Ik ben in 2017 toegetreden om te helpen bij het ontwikkelen van nieuwe toepassingen en onderzoeksprojecten, inclusief voorstelsschrijven, bijvoorbeeld voor Clean Sky 2." Hij legt uit dat Clean Sky 2-projecten worden toegekend op basis van voorstellen die worden ingediend bij onderwerpmanagers in reactie op openbaar vrijgegeven Calls for Proposals (CFP). LCC slaagde in zijn voorstellen voor de CFP08 COMBO3D-project en het CFP09 EMOTION-project. Beiden worden hieronder besproken.
"We hebben nog een paar andere projecten, sommige kijken naar 3D-printen met continue vezelversterking," zegt Consul. "Anderen gebruiken een laser-geïntegreerde printkop om het composietsubstraat voor te verwarmen om op al-geconsolideerde CFRP-onderdelen te printen of om de interlaminaire schuifsterkte (ILSS) tussen geprinte lagen te verhogen. Een ander project onderzoekt gereedschapsapplicaties, bijvoorbeeld waar je een laag aantal gespecialiseerde composietonderdelen hebt."
"Deze projecten worden continu ondersteund door numerieke simulaties om het gedrag van de additief geproduceerde onderdelen tijdens en na het printproces te voorspellen," vervolgt hij. "De LCC is ook betrokken bij een project met het Imperial College of London dat erop gericht is exoskeletten te produceren met 3D-geprinte CFRP. Een ander project onderzoekt roosterstructuren om de eigenschappen van 3D-geprinte onderdelen te optimaliseren ten aanzien van stijfheid, sterkte of energieabsorptie."
Voortgang in printers
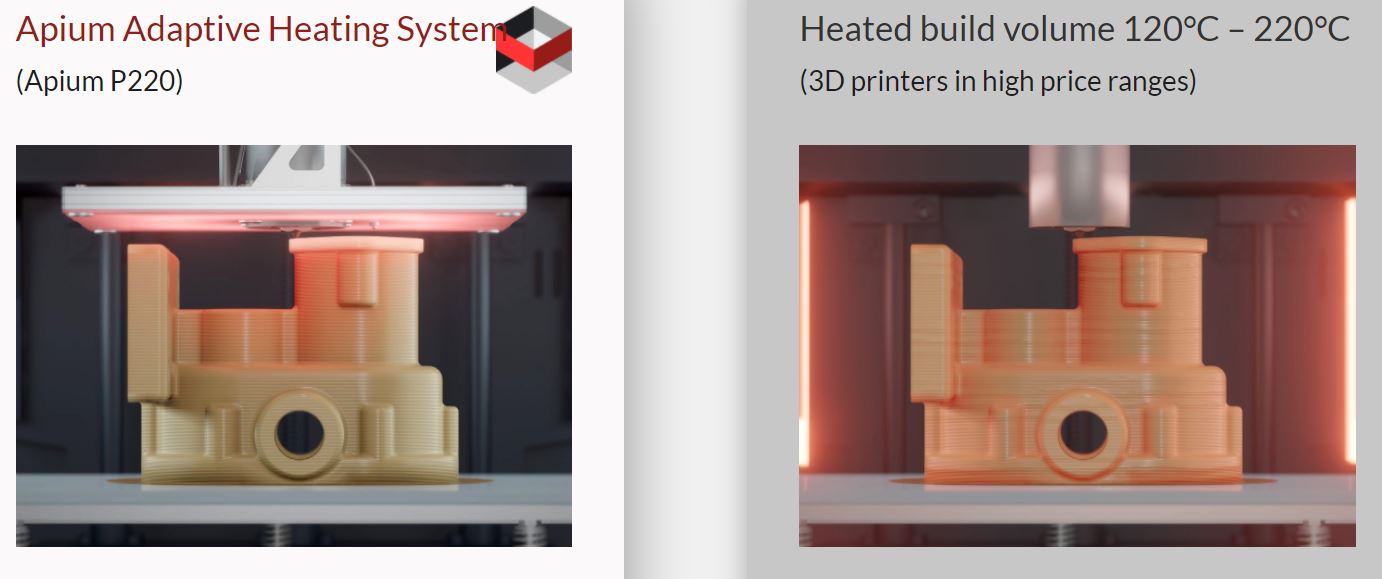
"We begonnen met een eenvoudige 3D-printer gebaseerd op FDM (fused deposition modeling) van Apium (Karlsruhe, Duitsland) om gespecialiseerde testfixaties te printen die hoge stijfheid nodig hebben," legt Consul uit. "De printer was 3 meter lang bij 1 meter breed met een hoge materiaaloutput om printtijd te reduceren. Hoewel het geen continue vezel kon gebruiken, was het goed ontworpen voor printen met PEEK, PEKK en gesneden koolstofvezel-versterkte PEEK. Het gebruikte niet alleen een verwarmd bed maar ook een verwarmde plaat rond de printkop wat hielp om een homogene temperatuursverdeling in de prints te produceren, thermische spanningen te reduceren en kristallisatie te waarborgen."
"We hadden ook een tijdlang een Markforged (Cambridge, Mass., VS) printer en kregen daarna een Anisoprint [Esch-sur-Alzette, Luxemburg]," zegt Consul. Hoewel de Markforged-printer FDM met continue vezel mogelijk maakte, koos het LCC-team ervoor hem niet te houden. "Het probleem was dat het systeem heel gesloten was," legt Consul uit. "De slicer-software van Markforged was te moeilijk te gebruiken voor onderzoek omdat het ons sterk beperkte in wat we konden doen. We konden alleen een laag continue vezelmateriaal printen en dan een laag kort-vezel-versterkt thermoplastisch filament erbovenop. De slicer die de code genereert, accepteerde geen G-code van ons. Dus was er geen manier om de machine te vertellen om het te printen zoals we wilden met continue vezel in elke laag, etc."
Toegesproken op dit punt, legt Markforged uit dat hun systemen nooit bedoeld waren voor onderzoek, maar ontworpen om simpel en robuust te zijn voor wijdverspreid gebruik in het maken van onderdelen, met regel-gebaseerde vezelpadden en vereisende lage inspanning en tijd om de slicer te configureren. De Eiger-software stelt gebruikers in staat om lagen individueel te configureren, en Markforged nodigt feedback uit en geeft prioriteit aan het verbeteren van de gebruikerservaring voor hun klanten.
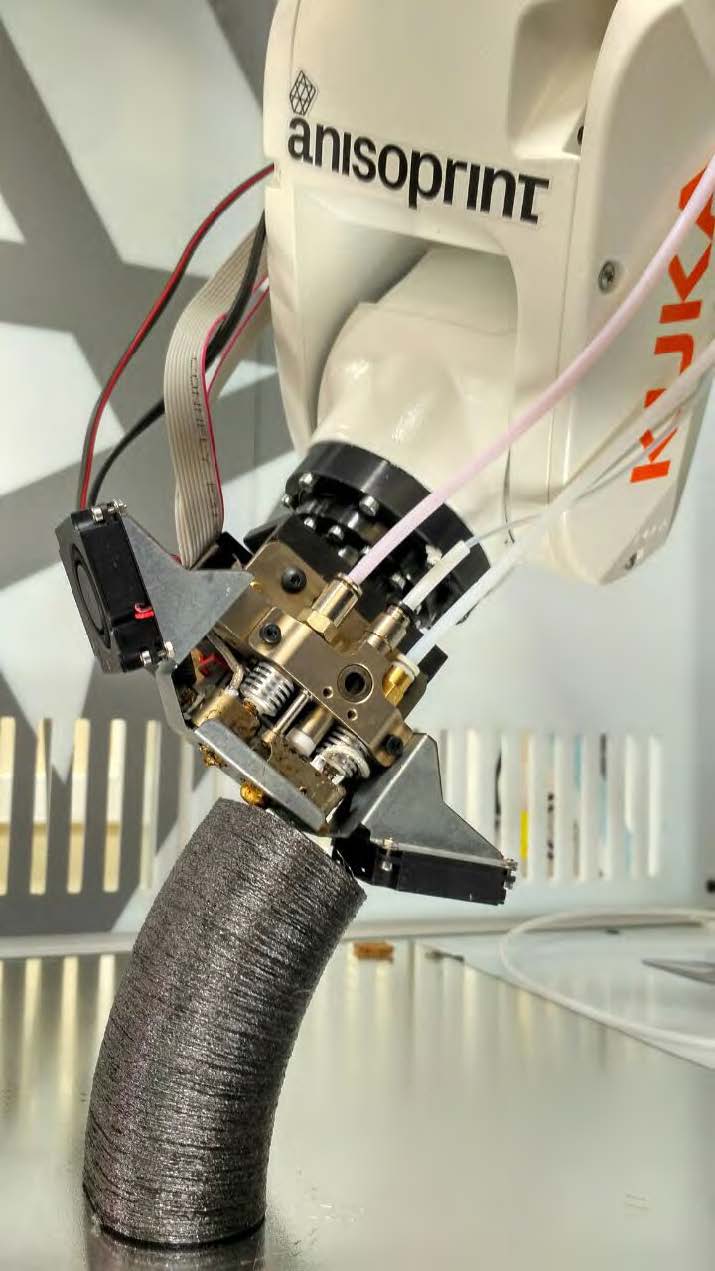
Foto: Anisoprint
"Anisoprint, dat een volledig open G-code slicer gebruikt, gaf ons meer toegang tot het proces," zegt Consul. "Het is ook in staat om continue koolstofvezel te printen en niet alleen in 2D-lagen, maar ook uit het vlak, in 3D-krommen. We hebben een Anisoprint-printkop voor een kleine Kuka-robot, in staat om 1 meter bij 1 meter onderdelen te produceren, wat groter is dan de meeste desktops, maar klein voor een robotsysteem."
Maar wat is met Anisoprint's dual-matrix thermohardend-thermoplastisch (TS-TP) materialen? Zoals uitgelegd in mijn 2019 blog over Anisoprint: "... het impregneert eerst continue vezelversterking met een thermohardende polymer en extrudeert dit dan in het gesmolten thermoplastische filament tijdens het printen." Consul antwoordt dat de hechting tussen de TS-filament en de TP redelijk goed is. "Op onze eerste proeven konden we hogere vezelvolume-inhoud bereiken vergeleken met de Markforged-printer, maar dit was omdat we de G-code konden wijzigen. De Anisoprint-printkop duwt de TS-filament in de TP en legt dat dan neer. We plannen die printer te gebruiken voor exoskeletonderdelen. Het is een gemakkelijke manier om hogere-sterkte vezels te integreren."
Extrudeerde pelletprinters
De volgende stap was een grootschalige printer, eerst met kort-vezel-versterkte TP en daarna continue vezel TP. "We hebben eerst een extruder op een robot ontwikkeld, en daarna volgde ons interesse in de CEAD-machine snel. We hopen volgende jaar continue vezel in beide systemen te integreren."
Maar waarom had je de CEAD-machine nodig als je al een extruder op een robotarm had? "De initiële extruder was de bètaversie van een Dyze Pulsar pellet-extruder, die een maximum van ongeveer 2 kg/uur levert en ruwweg 1 kg/uur met PAEKs, maar worstelt met meer dan 20% koolstofvezellading," zegt Consul. "Echter, de gemiddelde output is lager omdat de robot vaak versnelt en vertraagt tijdens het printen. Voor COMBO3D vereisten de initiële kleine vormhelften al कम से कम 36 kilogram, dus we hadden ongeveer 48 uur nodig om één helft te printen. We moesten ook iemand er constant bij hebben omdat fouten, zoals een geblokkeerde materiaaltoevoer of deelvervorming, op elk moment konden gebeuren."
Omdat de COMBO3D-einddemonstrator ongeveer 10 keer groter is dan de initiële kleine onderdelen, was printen met dit eerste extrudersysteem niet haalbaar, zegt Consul. "Ook hatten enkele van de materialen die Victrex ons leverde een hogere viscositeit en deze eerste kon niet genoeg koppel leveren om die polymeren te extruderen. Met de CEAD-printer hebben we een maximumoutput van ongeveer 12,5 kg/uur, en na een paar uren proeven hadden we een stabiele gemiddelde output van ongeveer 5-6 kg/uur. Dit stelde ons in staat om de kleine vormhelft in minder dan 8 uur te printen en laat ons hogere vezelinhalten gebruiken om de vervorming te reduceren, wat het proces in het geheel makkelijker te controleren maakt."
"Dus terwijl de Pulsar ons al toestond om pellets te gebruiken, hoge materiaaloutput te bereiken en te profiteren van de vrijheidsgraden van een robot," vervolgt hij, "breidt de CEAD-printer onze mogelijkheden uit naar grotere onderdelen, hogere vezelinhalten en een breder scala aan polymeren. De Pulsar overbrugt de kloof tussen onze filament-gebaseerde printers en de CEAD, niet alleen in output maar ook in zuigergrootte en resulterende detail van de prints."
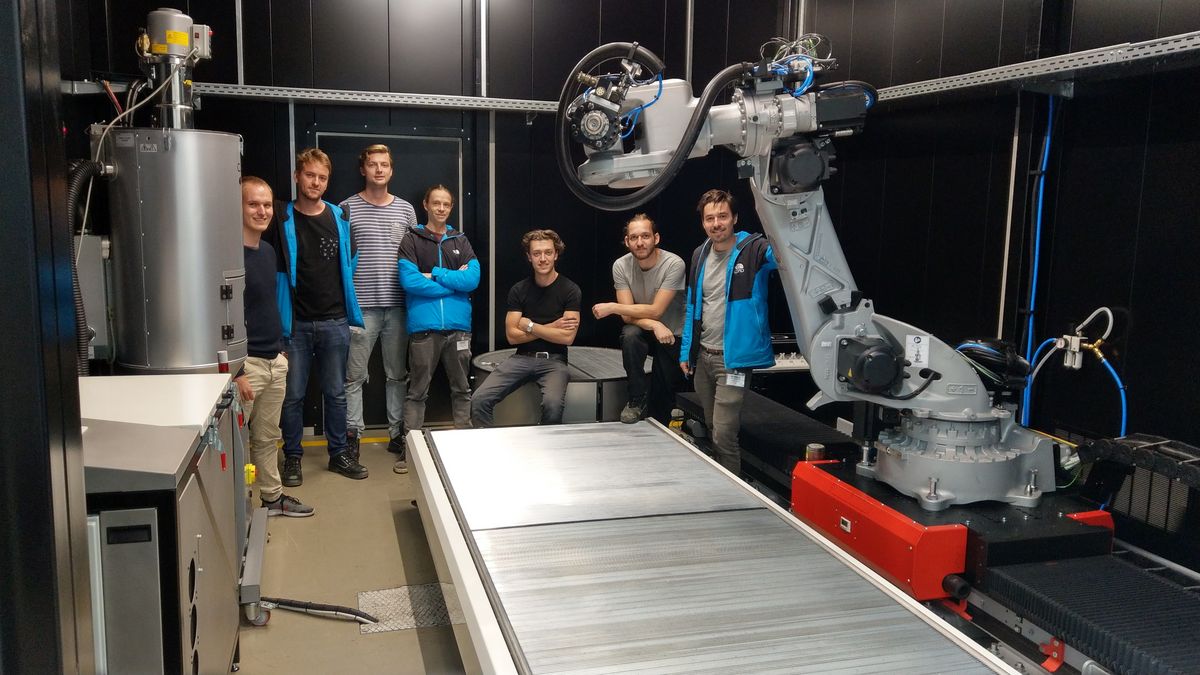
Foto: Lehrstuhl für Carbon Composites
CEAD AM Flexbot technische gegevens:
- AM Flexbot technische gegevens:
- Pellet-gebaseerde extrusie print tot 12,5 kg/uur (onversterkt en kort-vezel-versterkt)
- Verwerking van materialen tot 450°C
- Bouwvolume 3000 x 1200 x 1700 millimeter
- Bouwplaat op een draaitafel of platte tafel (verwarbaar)
- Nabewerking door middel van een freeskop.
COMBO3D
Het doel van dit Clean Sky 2-project is een vorm te 3D-printen om een demonstrator-composiet-flaperon (1,5 bij 3 meter) voor een groot passagiersvliegtuig te produceren, onderdeel van Work Package A-3.1: Multidisciplinaire vleugel voor hoge en lage snelheid. Het doel van het gebruik van additieve manufacturing is de levertijd voor gereedschapsproductie te verkorten. Het project startte in januari 2019 en eindigt maart 2021. Partners zijn Alpex Technologies (Mils bei Hall, Oostenrijk), lichtmetalen specialist Leichtmetallkompetenzzentrum Ranshofen (Ranshofen, Oostenrijk) en Victrex (Thornton Cleveleys, VK), leverancier van de high-performance thermoplast polyaryletherketon (PAEK).
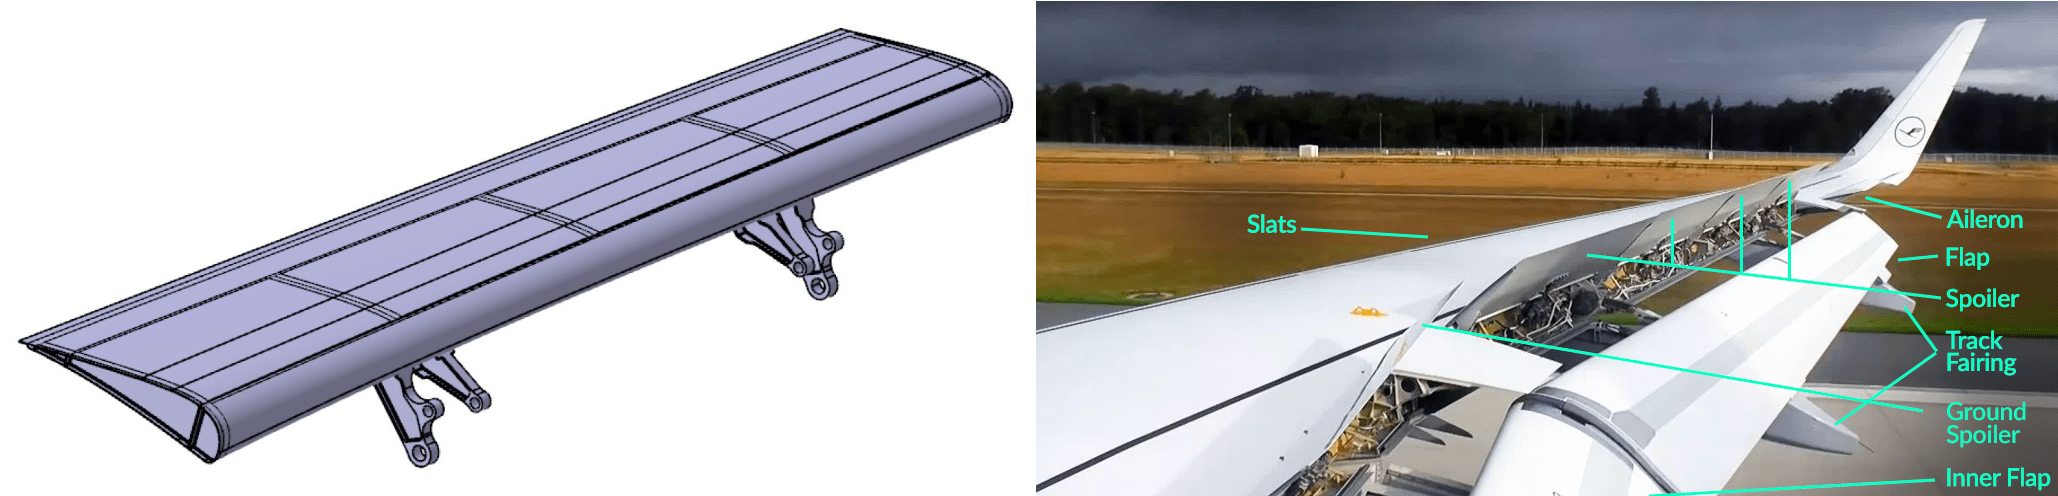
Een ander belangrijk onderdeel van het project is het demonstreren dat deze koolstofvezel/epoxy-flaperon gemaakt kan worden met resin transfer molding (RTM) in plaats van autoclave-gecureerde prepreg. Het RTM-deel zal uitveren bij dezelfde 180°C als de autoclave-onderdelen. Om thermische stabiliteit te garanderen, zal de vorm geprint worden met kort-koolstofvezel-versterkte PAEK, die een smelttemperatuur heeft van 305°C.
Om de uitteringscyclus te verkorten, zal de 3D-geprinte vorm actieve temperatuurregeling integreren. "We moeten in staat zijn om de vorm sneller op te warmen en af te koelen vergeleken met de autoclave," merkt Consul op. "We zullen een netwerk van elektrische verwarmingselementen 3 millimeter onder het vormoppervlak gebruiken en ook geprinte kanalen voor verwarmde olie of lucht op 6 millimeter onder het vormoppervlak integreren. Op die manier kunnen we het vormoppervlak heel snel opwarmen maar ook de kanalen gebruiken om door het hele gereedschapsvolume te verwarmen. We streven een verwarmings- en afkoelsnelheid aan die 50% sneller is dan de autoclave en voelen ons zeker dat we minstens 30% snellere snelheid kunnen halen."
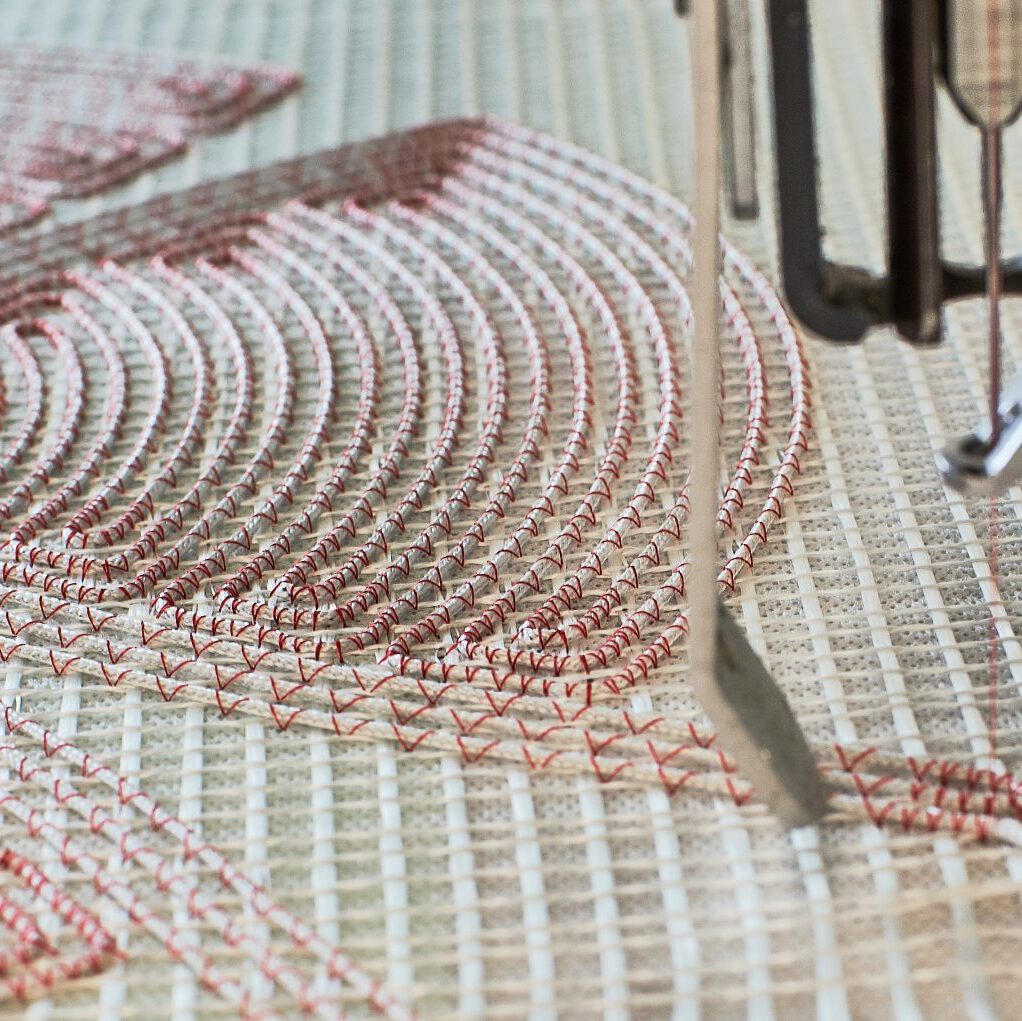
Wat zijn de verwarmingselementen die in de 3D-print geïntegreerd worden? "We hebben maatwerk vezelplaatsing (TFP) van koolstofrovings op een glasvezeltextiel gebruikt als verwarmingselementen om verschillende verwarmingszones in een CFRP-vorm voor een helikopterrotorblade te realiseren," legt Consul uit. "Dit was voor een Clean Sky 1-project dat we afonden samenwerkend met QPoint Composite (Dresden, Duitsland). We zullen met een vergelijkbaar concept op de COMBO3D-vorm werken."
De gehele ontwikkeling van het geprinte gereedschap wordt ondersteund door simulatie. Het gereedschapsontwerp zal geoptimaliseerd worden door het verwarmings- en koelsysteem in een thermische simulatie te implementeren. Het productieproces zal ook gesimuleerd worden, ter ondersteuning van het printproces door kennis te genereren over de temperatuursverdeling tijdens het printen en het correleren met padplanning.
CEAD-machine installatie en projectvoortgang
"Het CEAD-systeem werd heel snel geleverd – van bestelling tot installatie was slechts 6 maanden," zegt Consul. "Op dat moment hadden we materiaaltesten voltooid, de plaatgereedschappen ontworpen en waren we begonnen met het printen van kleine onderdelen. We waren bang dat het lang zou duren om het proces goed draaiend te krijgen met de CEAD AM Flexbot, maar het werkte goed met de eerste proeven."
Plaatgereedschappen? "Het is een kleine vorm, al integrerend koelkanalen en verwarmingselementen om CFRP-platen voor coupon-testen te produceren," legt hij uit. "Deze testen waren om te garanderen dat de kwaliteit van onze 3D-geprinte CFRP RTM-vorm vergelijkbaar zal zijn met de huidige CFRP die Saab produceert met hun autoclaveproces."
Helaas werd het project onderbroken door COVID-19, "maar nu gaat alles goed en we halen de achterstand in," zegt Consul. En wat is met het gebruik van PAEK voor de 3D-geprinte vorm? "Het enige probleem op dit moment is dat de Tg [glasovergangstemperatuur] voor PAEK 130-140°C is, wat lager is dan de 180°C uitvering voor het demonstratieonderdeel," merkt Consul op. "Dus we moeten nog zien hoeveel cycli we op de uittemperatuur kunnen voltooien voordat kruip optreedt of het oppervlak beschadigt raakt."
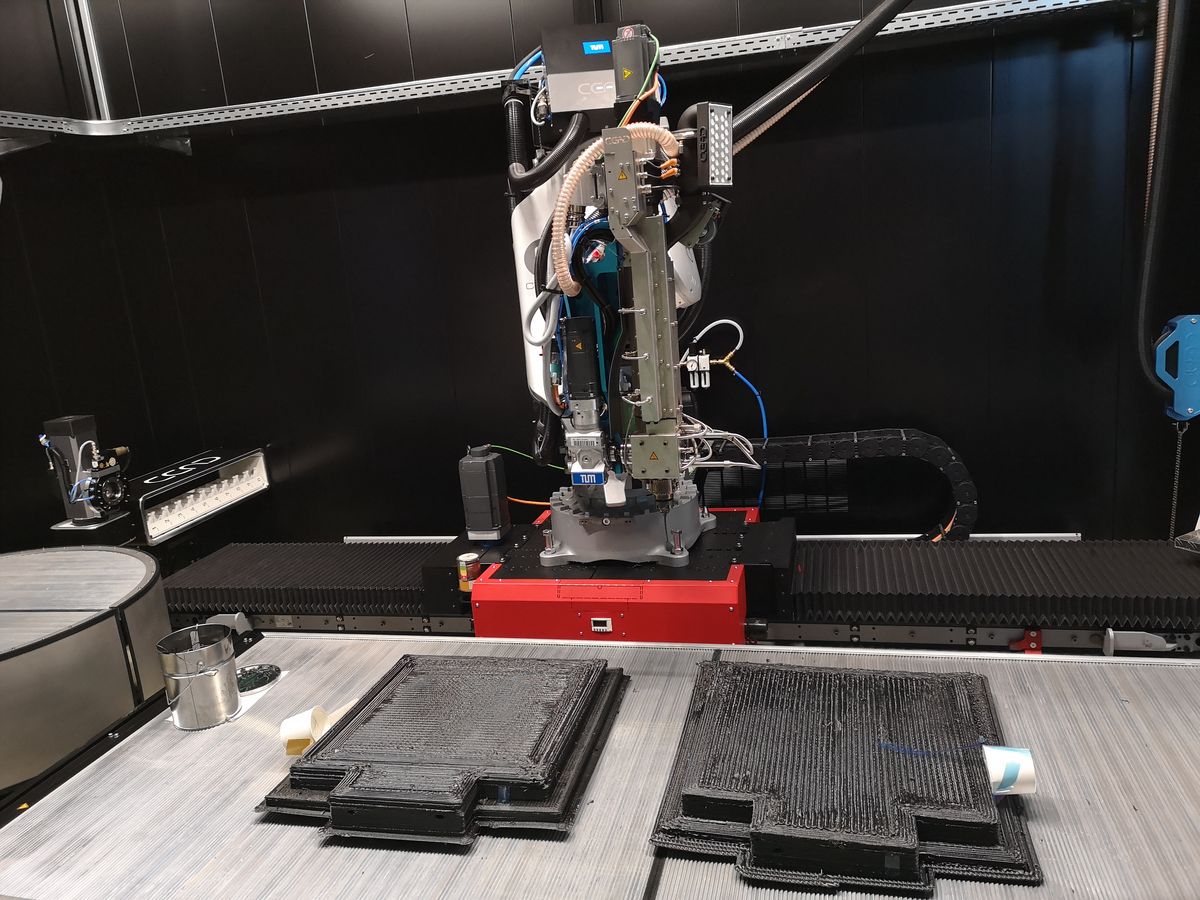
Foto: Lehrstuhl für Carbon Composites
CEAD-machine in andere projecten?
"We appliceren voor een project in luchtvaartgereedschap dat volgend jaar begint met GKN Aerospace Deutschland (München) met de CEAD-machine en polyethersulfon (PESU)," zegt Consul. [Let op: GKN in Duitsland maakt composietvleugelflaps voor de A330 en A350 alsook stuurgereedschappen voor de Bombardier Global-familie van zakelijke jets.] "CEAD zal deel uitmaken van dit project, verantwoordelijk voor machineontwikkeling voor continue koolstofvezels. We plannen ook de CEAD-machine intern te gebruiken om prototypenvormen voor RTM te maken die anders uitbesteed zouden zijn. Het geeft ons een voordeel in het versnellen van het werk."
Consul merkt op dat PESU een hogere Tg heeft dan PAEK. "Het is ook amorf, niet halfkristallijn, dus het zou makkelijker te printen moeten zijn, hoewel kruipweerstand een kwestie kan zijn. Wat we proberen is PEI (polyetherimide) te vermijden. In het keken we naar het kwestie van PEI-hechting aan epoxyhars. RTM6 [epoxy voor RTM] lost PEI op wat goede hechting tussen de twee drijft. Dat is precies wat je niet wilt in 3D-geprinte vormen die de onderdelen moeten loslaten, niet aanplakken."
Toekomstige industriële (en vliegende) 3D-geprinte composieten
In de discussie over enkele van de andere projecten die LCC in additieve manufacturing nastreeft, vraag ik Consul wat CFRP in exoskeletten heeft tegengehouden. "Omdat exoskeletten aangepast moeten worden aan elke drager, zijn de onderdelen gespecialiseerd dus is het volume niet groot," antwoordt hij. "Ons project heeft als doel de productie van patiënt-specifieke onderste ledematen exoskeletonderdelen mogelijk te maken om een patiënt-specifiek exoskelet in minder dan 24 uur te produceren. Deze exoskeletten zullen de revalidatie van CVA-patiënten ondersteunen gebaseerd op hun biofysieke profielen en unieke medische revalidatiebehoeftes." (Zie het CW-artikel, "C-FREX exoskelet hangt af van CFRP ...")
"Mensen hebben het concept dat 3D-printen elk onderdeel kan printen, maar je moet eerst ervaring hebben met 3D-printen en met composieten. Er zijn vaak problemen met laag-tot-laag hechting en anisotropie die begrepen moeten worden. 3D-geprinte composietonderdelen zullen niet hetzelfde ontwerp hebben als die nu gemaakt van kunststof en metaal."
Hij wijst erop dat er nog kwesties zijn om op te lossen voor het gebruik van 3D-geprinte composieten voor productie van hoog-presterende vliegtuigonderdelen, bijvoorbeeld: Hoe ontwerp je deze onderdelen voor additieve manufacturing? Hoe identificeer je onderdelen waar additieve manufacturing waarde toevoegt? "Luchtvaartgereedschap is het hoofdvak van toepassing waar ons team momenteel naar kijkt," zegt Consul. "3D-printen van de vorm past goed. Deze vormen moeten alle dezelfde uittingscondities als de onderdelen weerstaan, maar er is minder risico geassocieerd met vormen vs. vliegende onderdelen. Een goed voorbeeld is ribstijvers voor vleugels, waar er een hoog aantal verschillende onderdelen is maar niet veel cycli per onderdeel. Dus dit is een goede manier om ervaring op te bouwen met de technologie. Het is te vroeg om te streven naar structurele onderdelen die zullen vliegen. We zullen dit op de lange termijn nastreven, maar het printen van gereedschappen zal ons toestaan het 3D-printproces stabiel genoeg te krijgen met hoog-presterende eigenschappen en ook de mogelijkheid te ontwikkelen om deze onderdelen en processen nauwkeurig in simulatie te voorspellen."
Hars
- Buiten trial and error: een bewezen gids voor effectief onderhoudstroubleshooting
- Hoe 3D-printen en Software Digitale Transformatie in Productie Drijven
- Olie & Gas Revolutie: Hoe 3D-printen Efficiëntie en Duurzaamheid Drijft
- CBW Automation Demonstreert Geavanceerde In‑Mold Labeling En Snelle Mould Wisseloplossingen
- Formlabs lanceert Fuse 1 & Form Cell: 3D-printen gedemocratiseerd voor MKB
- Professionele Gids voor 3D-Printen van Duurzame Gieten
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- DSM en Nedcam partnerschap voor grootschalige FGF 3D-print
- Lage-emissie acetal masterbatches voor auto-industrie en verder – Expert ontwikkeld door Tosaf Color Service
- Victrex investeert in Bond High Performance 3D Technology voor versnelling 3D-geprinte PAEK-onderdelen
- SIGRABOND® CFRP: Chemisch-Bestendig Composiet voor Hoge-Prestatie Onderdelen & Montages