



Industrialiseren van continuous fiber composite 3D-printen in Delft: vooruitgang & productiesucces
3D-printen van continuous fiber-versterkte composites blijft uitbreiden en vooruitgaan. Veel nieuwe bedrijven en ontwikkelingen zijn ontstaan sinds Markforged de Mark One continuous fiber 3D-printer aankondigde in 2014. Ik heb geblogd over veel van deze, en ik zal het snel ontwikkelende landschap en spelers voor CW lezers blijven verkennen.
CEAD (Delft, Nederland) werd geïntroduceerd in Karen Mason's maart 2019-feature, "Moving continuous-fiber 3D printing into production". In deze blog geef ik meer details gebaseerd op mijn interviews met mede-oprichter Maarten Logtenberg, inclusief waarom het bedrijf zijn extruder apart verkoopt en de visie van het bedrijf voor de toekomst van continuous fiber-printen.
Printen met en zonder continuous fiber - in dezelfde print
Samen met Logtenberg, werd CEAD opgericht door Lucas Janssen. Ze waren de helft van het team dat het Nederlandse 3D-printer-bedrijf Leapfrog startte. "We hebben veel verschillende 3D-printmachines voor de industrie gemaakt," zegt Logtenberg. "Ik keek naar de markt en voelde dat printen op grote schaal met materialen geschikt voor echte industriële toepassingen ontbrak. Je hebt meer sterkte nodig vs. thermoplastisch alleen." Dit is wat printen met continuous fiber levert. "Dus, we hebben onze eigen technologie ontwikkeld, die we hebben gepatenteerd," gaat hij door.
"We zien nog steeds een behoefte aan prints met korte vezel en zonder vezel." Dit is waarom CEAD's Continuous Fibre Additive Manufacturing (CFAM) technologie printen met continuous fiber en met directe extrusie van onversterkte of korte-vezel-versterkte pellets binnen dezelfde print mogelijk maakt. "We hoeven de printkop niet te veranderen," legt Logtenberg uit. "We zetten de continuous fiber in het midden van de smelt, dus beide worden tegelijk geëxtrudeerd. Maar ze gebruiken verschillende aandrijvingssystemen. De continuous fiber wordt door de printkop geduwd maar pre-geïmpregneerd om kwaliteit te garanderen."
Al standaard in geïnjecteerde en overvormde composieten, alsook compressievormde direct long fiber thermoplastic (DLFT) composieten, is directe extrusie van pellets/gegranuleerde materialen goedkoper voor industriële productie, zegt Logtenberg. "Deze materialen moeten gedroogd worden pre-print, en we hebben onze eigen droger ontwikkeld, die verbonden is met de CFAM-machine."
Vergelijkbaar met overvormde thermoplastische composieten, wordt voor elke print hetzelfde polymer gebruikt in zowel de pre-geïmpregneerde continue filament als de onversterkte of korte-vezel-versterkte directe extrusie. Het bedrijf heeft een breed scala aan polymeren verwerkt, inclusief ABS, PC, PEEK, PET, PLA en PP. Ze verkennen nu PEKK en low melt PAEK.
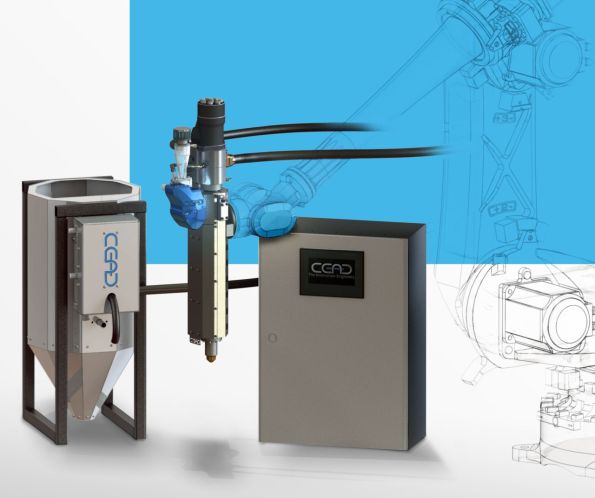
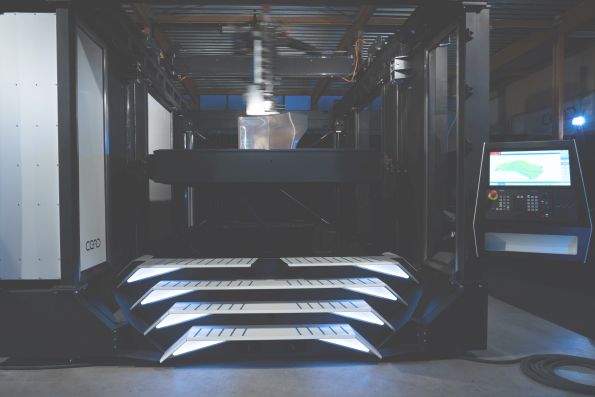
CEAD biedt een kleinere extruder voor robotarmen (boven) en zijn CFAM Prime (onder) gantry-gebaseerde machine met een 4m x 2m x 1.5m build-volume.
BRON: CEAD
Verwarmingszones en gantry vs. robot
Momenteel biedt CEAD de Robot-extruder, met vier verwarmingszones, en zijn gantry-gebaseerde CFAM Prime machine, met een build-volume van 4 bij 2 bij 1,5 meter en 10 verwarmingszones in de extruder. "We startten ontwikkeling in 2017," zegt Logtenberg. "De printkop is gebaseerd op een enkelvoudige-schroef-extruder die algemeen gebruikt wordt met injectievorming. Je hebt zones nodig om het materiaal geleidelijk te verwarmen zodat je de grote hoeveelheid druk die nodig is (50-60 bar) kunt toepassen om zoveel materiaal te extruderen. De pellets worden overgebracht naar de barrel, waar ze smelten, dan comprimeer en duw je. Als je te snel verhit, zal er geen druk in de extruder opbouwen."
Waarom de extruder/printkop apart verkopen? "Klanten wilden ook een kleinere extruder voor een robotarm om hun eigen machines te bouwen, maar zonder continuous fiber, gewoon directe extrusie," zegt Logtenberg. Waarom een gantry voor de CFAM Prime? Het korte antwoord: nauwkeurigheid en snelheid. "Robots zijn echt goed in relatieve nauwkeurigheid," legt hij uit, "maar de manier waarop ze bij punt B van punt A komen is onnauwkeurig. Bij 3D-printen moet je continu met nauwkeurigheid bewegen om een hoogwaardig, afgerond deel te creëren."
"Het andere punt is snelheid," gaat hij door. "We wilden een hoge output voor industriële productie maar ook met hoge resolutie. Een robotarm met onze extruder kan bewegen met 4 m/min, wat erg snel is voor een robot, maar de gantry-machine kan bewegen met 60 m/min."
Hoewel de gantry snelheid biedt, biedt een extruder op een robotarm nog steeds multi-as-printen. "We zijn geïnteresseerd in het gebruik van multi-as-printen om de huidige uitdaging met z-richting-eigenschappen [typisch voor printen in snijden] te overwinnen," erkent Logtenberg. "We hebben het gantry-systeem eerst ontwikkeld, maar nu hebben we een nieuw besturingssysteem van Siemens dat dezelfde controle op een robotarm biedt. Dus we zijn 5-as-machines aan het ontwikkelen. Het gantry-systeem is nog steeds sneller, maar dit nieuwe systeem biedt echte multi-as-plaatsing." Hij ziet een combinatie van de twee systemen, vergelijkbaar met de configuratie voor 5-as CNC-freesmachines.
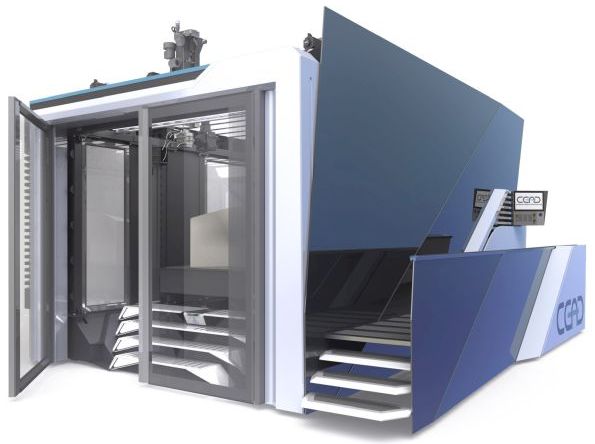
CFAM Prime machine met afgesloten kamer (onder).
BRON: CEAD
Afkoeling en controle
Een van de kwesties in 3D-printen is krimp van de plastic matrix controleren. Hoewel de CFAM Prime initieel infrarood (IR) verwarming gebruikte beheerd met input van thermische camera's, geeft Logtenberg toe dat dit systeem onevenwarmte produceerde bij het printen van complexe vormen. "We gebruikten nog een afgesloten printkamer en ontwikkelen nu een verwarmed printbed," zegt hij. "Dit zal meer evenwarmte bieden, en we zullen nog steeds thermische camera's gebruiken om het systeem te monitoren en beheren. Als je hetzelfde deel twee keer print zes maanden uit elkaar, zul je hetzelfde temperatuurprofiel en condities in de printkamer hebben."
Logtenberg merkt op dat de CFAM Prime zoveel materiaal extrudeert dat er veel energie in zit. "Dus, het is moeilijk om het snel genoeg af te koelen voor de print stabiel te zijn. Je wilt de lagen afkoelen om ze stabiel te maken terwijl je print," voegt hij toe. Hoe wordt deze afkoeling bereikt? "Geforceerde lucht, en veel van het," zegt Logtenberg. Hij merkt op dat het toevoegen van warmte in het printbed en afgesloten printkamer deel is van krimp-controleren. "Je legt warme lagen op koude lagen. Maar je wilt het materiaal boven de Tg houden, wat meer dan 150°C is voor sommige materialen, toch is het stabiel om op te printen." Zelfs met dit proces, merkt Logtenberg op dat er altijd wat thermische spanning in het deel zal zijn. "Je kunt wat na-verwerkingsstappen doen om spanning uit het deel te halen."
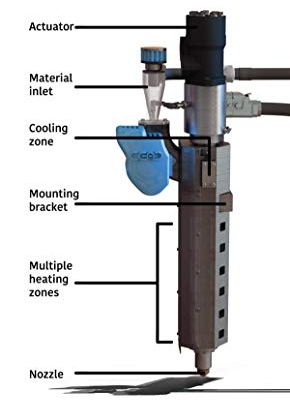
Robot-extruder met meerdere verwarmingszones.
BRON: CEAD
CEAD gebruikt Siemens-systemen om zijn machines te controleren. "Deze zijn goed doordacht en kunnen complexe uitdagingen in het proces en materialen aan," legt Logtenberg uit. CEAD schreef zijn eigen software achter het Siemens-systeem om een gemakkelijke gebruikersinterface te bieden. "De machine draait op G-code, wat ook de standaard is die gebruikt wordt voor industriële freesmachines," merkt hij op. "Dit geeft vrijheid in het programmeren van de onderdelen. Het kan open-source slicers gebruiken maar ook Siemens NX, wat een krachtig software-tool is."
Logtenberg zegt dat de klant kan kiezen hoe complex hij/zij wil gaan. "Onze benadering is erg open source, wat verschillende soorten print-software mogelijk maakt. Dus als de klant een heel vereenvoudigde print wil, druk je gewoon op een knop. Maar het is ook mogelijk om geavanceerdere software te gebruiken. Echter, dan moet de klant de kennis hebben over hoe dit te gebruiken. Onze visie is om mensen te laten beslissen wat ze willen gebruiken en dan hen te ondersteunen." Logtenberg merkt op dat CEAD aan bedrijven verkoopt, niet aan consumenten. "Dus we hebben de mogelijkheid om meer ondersteuning te bieden."
Geprinte onderdelen en eigenschappen
"Je kunt het verschil voelen in onderdelen geprint met continuous fiber versus die geprint met gehakte vezel," merkt Logtenberg op. "Maar we hebben nog geen eigenschappen getest." Dat is de volgende taak, nu machine-ontwikkeling en initiële lancering voltooid zijn. "Dit jaar zullen we werken aan het volledig karakteriseren van de materialen en datasheets ontwikkelen met compressiesterkte, stijfheid, etc. voor elke materiaalcombinatie," voegt hij toe.
Het bepalen van holte-inhoud en vezelvolume is ook deel van dit karakteriseringswerk. "Onze vezelinhoud is op dit moment niet zo hoog," geeft Logtenberg toe. "Als je de gehakte-vezel-pellets gebruikt, heb je 30% vezel per gewicht, bijvoorbeeld. Het toevoegen van de continuous fiber voegt nog eens 10% toe aan dit omdat de totale output en volume groot is."
Wat over compactie om holte-inhoud te verminderen? "De mondstuk compacteert de laag zelf," zegt Logtenberg. "Je moet de juiste laaghogte versus breedte hebben. Als je dat goed hebt, krijg je goede hechting tussen de lagen." Hij legt uit dat de verhouding van hoogte tot breedte in het juiste bereik moet zijn om compressiekracht in de geprinte laag en genoeg warmte te laten voor goede fusie in de lagen. "Bijvoorbeeld, in een geprinte laag 5-mm-hoog en 5-mm-breed, zal er bijna geen compressiekracht zijn," merkt hij op. "Voor een 5-mm-hoge laag, heb je een breedte van 10 mm nodig."
CEAD verbetert continu de CFAM Prime-printkwaliteit, zegt Logtenberg. "We hebben veel interne software ontwikkeld voor dynamisch printen." Hij legt uit dat er problemen waren in de hoeken omdat de extruder materiaal uittest duwt terwijl de machine moet vertragen om richting te veranderen. "We hebben dat probleem nu opgelost. We blijven onze tracking ontwikkelen met sensoren, de dynamiek en de laagtemperatuur, bijvoorbeeld, om procescontrole te verbeteren."
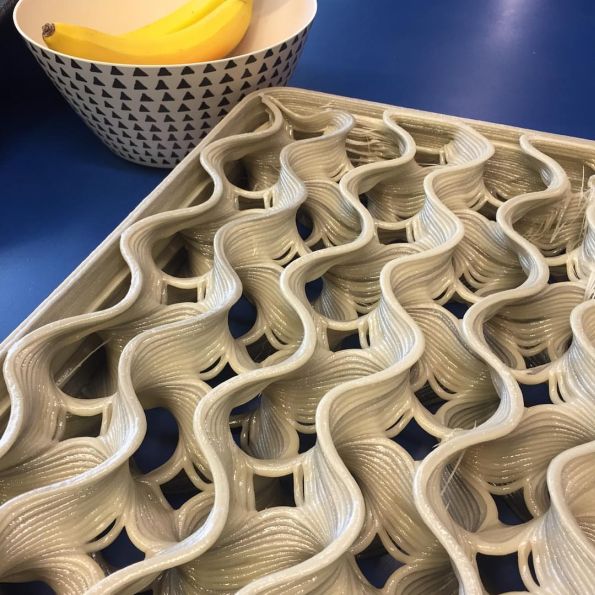
Complexe vormen printen met CFAM Prime.
BRON: CEAD Instagram, maart 2019
Machines voor maritieme en bouwsector
Logtenberg zegt dat de eerste doelen voor CEAD Prime's industriële productiecapaciteit de maritieme en bouw- & infrastructuurmakten zijn omdat de geprintte composietonderdelen goed genoeg zijn om direct voor eindgebruik gebruikt te worden. Inderdaad, de eerste klanten zijn Royal Roos (Rotterdam, Nederland), een maritieme engineering- en bouwfirma, en Poly Products (Werkendam, Nederland), een composietfabrikant die werkt in de maritieme, architectuur, industriële, recreatieve en transportsectoren.
Dat gezegd hebbende, wordt de CFAM Prime ook gebruikt om mallen te printen, vooral voor maritieme structuren. "Dit is waarom we doorgingen met de robotarm," zegt Logtenberg, "en we hebben CNC-frezen toegevoegd, veel zoals de LSAM-machine [van Thermwood] maar iets kleiner en minder duur."
"In de EU is de bouwsnelheid voor maritiem omlaag," zegt hij. "Omdat de arbeid zo duur is, gaat de productie naar China. Dus we proberen een manier te vestigen om te concurreren. We kijken ook naar andere markten, zoals auto, luchtvaart en ander transport."
De reactie in de maritieme en bouwmarkt is goed. "We doen veel projecten om te laten zien wat de machine kan," zegt Logtenberg. "Na de lancering vorige herfst, waren de verkopen langzamer dan we wilden. Maar nu gaat het goed, met versnellende projecten en machine-ontwikkelingen."
Voor deze nieuwe markten verkent CEAD nieuwe materialen. Bijvoorbeeld, het test een materiaal van SABIC voor brandbestendigheid en praat met treinfabrikanten. Met de mogelijkheid om continuous fiber te printen, zou CFAM ook gebruikt kunnen worden om met draad en/of sensoren te printen? "We kijken hiernaar," zegt Logtenberg. "We werken met een bedrijf om staalvezel in te sluiten, wat ook geleidend is."
Toekomstvisie
Velen in de traditionele composietenindustrie vragen zich af hoe 3D-geprinte continuous fiber-composieten kunnen concurreren met conventionele composieten wanneer ze zo lage vezelinhoud en zo hoog potentieel voor delaminatie tussen de geprinte lagen hebben. "Zeker, z-richting-sterkte is een van de meest uitdagende dingen voor 3D-geprinte composieten," stemt Logtenberg toe. "We concurreren niet met conventionele composieten op dit moment. We geloven dat we in de toekomst in staat zullen zijn om te concurreren met conventionele composieten omdat onze productie volledig geautomatiseerd is, maar we hebben een lange weg te gaan. Nu is het een toevoeging aan huidige productiemethoden, wat flexibiliteit geeft en ontwerp- en productiemogelijkheden opent."
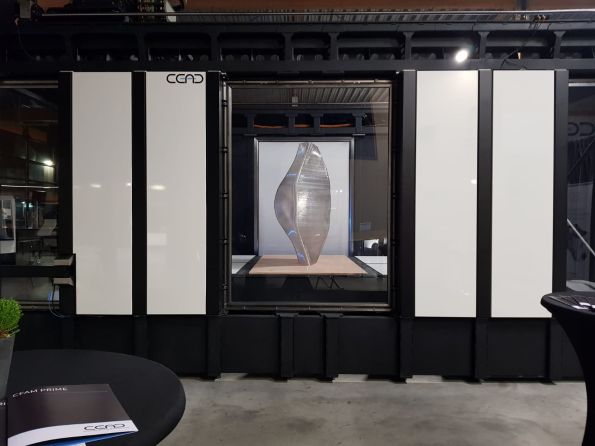
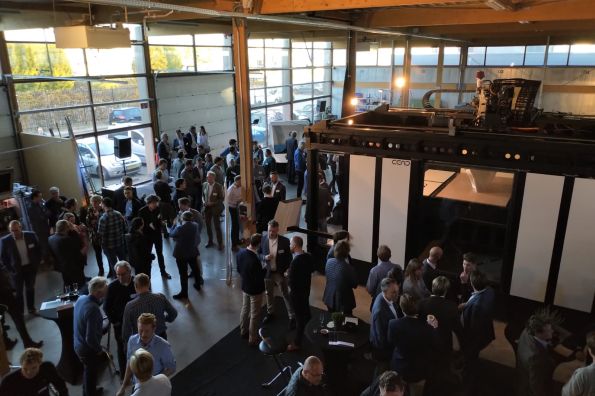
De CFAM Prime-machine bij haar lancering in 2018.
BRON: CEAD
Hars
- De Economie van 3D Printen Begrijpen: ROI & Kostenanalyse
- De 3DR Iris+ Upgraden Met 3D‑Geprinte Carbon Fiber Onderdelen – Deel 2: Elektrische Modificaties
- 3D-printen met composietmaterialen: Een praktische gids voor ingenieurs
- Impossible Objects & BASF lanceren high-performance koolstofvezel PA6 3D-printoplossing
- Continu Vezel Fabricatie: 3D-printen samengevoegd met geavanceerde vezelverwerking
- Covestro introduceert Maezio: geavanceerde continue vezel thermoplasten voor hoogpresterende toepassingen
- Composieten revolutioneren: Continue vezelproductie met MOI Composites
- Zuid-Dakota Mines ingenieurs winnen tweede plaats in nationale brugwedstrijd met lichtgewicht composietontwerp
- 3D printen verbeteren: Continue vezel-versterkte composietfabricage
- Ontdek de nieuwste composietmaterialen op NPE2018 – Vind sleutelleveranciers & innovaties
- Composiet Engineering & Koolstofvezel: Hoe Geavanceerde Materialen Moderne Infrastructuur Vormgeven