



Lastekennen in Uw Robot Diagnosticeren en Oplossen: Een Praktische Gids
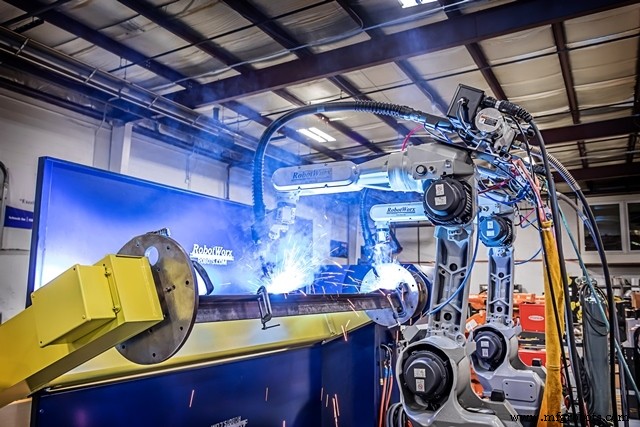
Lasdefecten zijn iets wat fabrikanten proberen te vermijden tegen alle kosten. Wanneer een robotische lasser defecten produceert tijdens het lasproces, kan dit de integriteit van het las aantasten, wat afneemt van de kwaliteit van het product. Daarom is het belangrijk om te begrijpen hoe u uw robotisch systeem kunt troubleshooten als u lasdefecten ziet.
Porositeit is een van de meest voorkomende lasdefecten. Het kan veroorzaakt worden door een beschermingsgaslekkage of een verstoppte laspistoolmondstuk. Dit kan ertoe leiden dat lassen gemaakt worden van ondermaat of koud gewalst materiaal, wat defecten in het las veroorzaakt. Er zijn veel verschillende stappen die u kunt doorlopen om porositeitsproblemen en andere lasdefecten in uw robotische lassysteem te controleren:
Controleren op Beschermingsgaslekken en Stroom – Bij het controleren op een beschermingsgaslek, gebruik zeepbellen en zorg dat alle koppelingen vast zitten. De beschermingsgasstroom zou moeten voelen alsof het uit de pistool komt, maar niet genoeg om turbulentie of verstoring te veroorzaken.
Controleren op Spatters – Een lasmondstuk kan met de tijd vol lopen met spatters. Haal de lasmondstukken van het robotsysteem, inspecteer ze en reinig eventuele lasspatters voordat u ze terug plaatst.
Lasdraden en Inlijningen Regelmatig Vervangen – Lascontactpunten moeten dagelijks vervangen worden om ervoor te zorgen dat de draadvoeding soepel en consistent is tijdens elke lascyclus. Lasinlijningen moeten wekelijks vervangen worden in winkels die drie schifts per dag draaien.
Controleren Lasdraad – De lasdraad moet sterk voelen als hij de laspistool verlaat. Om "vogelnesten" te voorkomen, een verwarrende draad die de voeding stopt, draai de aandrijfrol om en trek de draad terug uit de pistool. Knip de verwarrende draad af en thread het opnieuw door de voeder en terug naar de pistool.
Controleren Uitzet Hoogte en Duw-Trek Hoeken – De typische uitzet hoogte voor een lasrobot, de afstand van het einde van de laspistoolmondstuk en punt tot de lasnaad, is 5/8 inch tot 3/4 inch. Zorg dat de meting correct is, en controleer alle duw-trek hoeken van het systeem. Staal vereist meestal een sleephoek van ongeveer 15 graden, terwijl aluminium een 15 graden voerhoek vereist om oxiden met de boog te verbranden.
Zodra u al deze stappen hebt voltooid, zou u in staat moeten zijn de lasdefecten, zoals porositeit, te corrigeren en terug te keren naar een sterk, duurzaam lasproces dat van hoge kwaliteit en consistent is.
Industriële robot
- Ultrasonisch lassen uitgelegd: Naadloze verbinding zonder bevestigingsmiddelen
- Consistentie verbeteren met autonome spuitrobots
- Hoe verfrobots herwerk reduceren, consistentie verhogen en kosten besparen
- Hoe robots volledige autonomie bereiken: van waarnemen tot handelen
- Whitepaper: Ontgrendel uw automatiseringspotentieel – 7 bewezen stappen naar laag-risico, hoge-opbrengst robotprojecten
- ROI maximaliseren in robotisch lassen door IIoT-gedreven procesoptimalisatie – Deel 4
- Robotisch lassen: ROI verhogen door arbeidstekort aan te pakken & veiligheid te verbeteren
- Robotisch lassen ROI: Uptime & efficiëntie verhogen voor fabrikanten – Deel 2
- Robotlas: Zware Fabricatie Transformeren Voor De Industrie
- ROI Maximeren: Bewaarde Strategieën Om De Levensduur Van Uw Lasrobot Te Verlengen
- Versnel Robotlas Training: Tijd Winst, Efficiëntie Boost