



Letselinspectiestandaarden voor automobiele veiligheidskritische samenstellingen
De inzet is hoog voor fabrikanten die automobiele onderdelen produceren. Automobiele bestuurders en passagiers vertrouwen op laskwaliteit om stand te houden onder de condities waarvoor het ontworpen was. Één onopgemerde fout tijdens het fabricageproces kan een bedrijf kwetsbaar maken of erger, met name wanneer het onderdeel in kwestie "veiligheidskritisch" is voor een assemblage. Automobiele zitplaatsen, bijvoorbeeld, zijn in direct contact met passagiers; daarom worden de zitplaatslassen als veiligheidskritisch beschouwd. Deze classificatie dicteert een specifiek protocol vóór productie. Hoewel OEM-vereisten variëren, neigen ze ertoe consistent te zijn met de industriële praktijk en worden geïmplementeerd met kleine verschillen afhankelijk van het onderdeel, de fabriek en de industriële apparatuur die gebruikt wordt. Hier zijn de basiselementen van een protocol:
Pre-productieprotocol
- Parameters instellen – Lasparameters vastleggen en hun acceptabiliteit verifiëren. Dit kan gedaan worden door lassecties te snijden en te etsen om laspenetratie te verifiëren (15-20%).
- Releaseproces – Een vast proces om productie vrij te geven of goed te keuren zodra het bovenstaande geverifieerd is.
- Wijzigingsbeheer – Wijzigingen van essentiële variabelen buiten bepaalde grenzen vereisen re-validatie via snij- en etstesten.
- Kwaliteitsborging – Willekeurige onderdelen kunnen uit productie geselecteerd worden voor snijden en etsen met een frequentie gedicteerd door de OEM.
Robotisch lassen heeft de onderdeulkwaliteit aanzienlijk verbeterd door altijd lassen op dezelfde locatie te plaatsen met geprogrammeerde lasparameters. Naleving van de bovenstaande procedures helpt een kwalitatief gelaste product produceren. Automotive OEMs hebben zich gericht op veiligheidskritische lassen, en dit heeft geleid tot herziening van enkele sleutellementen:
Productieprotocol
- Beveiliging – Verifiëren dat gekwalificeerd personeel toegang heeft tot apparatuur en dat geen wijzigingen worden aangebracht die negatief de kwaliteit beïnvloeden.
- Boogmonitoring – Implementatie van een boogmonitoringssysteem kan helpen het proces onder controle te verifiëren en mag de frequentie van destructieve testen reduceren. Boogmonitoring verifieert dat lasparameters binnen vastgelegde limieten vallen. Lassen buiten de limieten worden gemarkeerd voor verdere inspectie.
- Traceerbaarheid – Wijzigingen en lasresultaten bijhouden, en de capaciteit behouden om datum, tijd en serienummer te loggen waar onderdeelwijzigingen hebben plaatsgevonden.
Bij Yaskawa Motoman nemen we de tijd om te leren over de productie- en traceerbaarheidsvereisten van onze klanten. Door de jaren heen hebben we diverse software- en I/O-verbeteringen aan onze controllers ontwikkeld die fabrikanten in staat stellen betrouwbare, traceerbare letselinspecties uit te voeren.
Beveiligingsfuncties
Wachtwoordfunctie
Het standaard beveiligingssysteem van een verschillende niveau globaal wachtwoord is handig voor meerdere technici om meerdere robotcellen binnen een fabriek te onderhouden. Echter, globale wachtwoorden bergen het risico gedeeld te worden onder fabriekspersoneel, zonder controle over wat er gewijzigd wordt en door wie. De Wachtwoordfunctie van Yaskawa's DX controller creëert een database van gebruikers met wachtwoorden en beveiligingsniveau-autorisaties. Gebruikers moeten inloggen om de robot te bedienen; de loggingfunctie zal de gebruikersnaam en de gemaakte wijzigingen registreren. 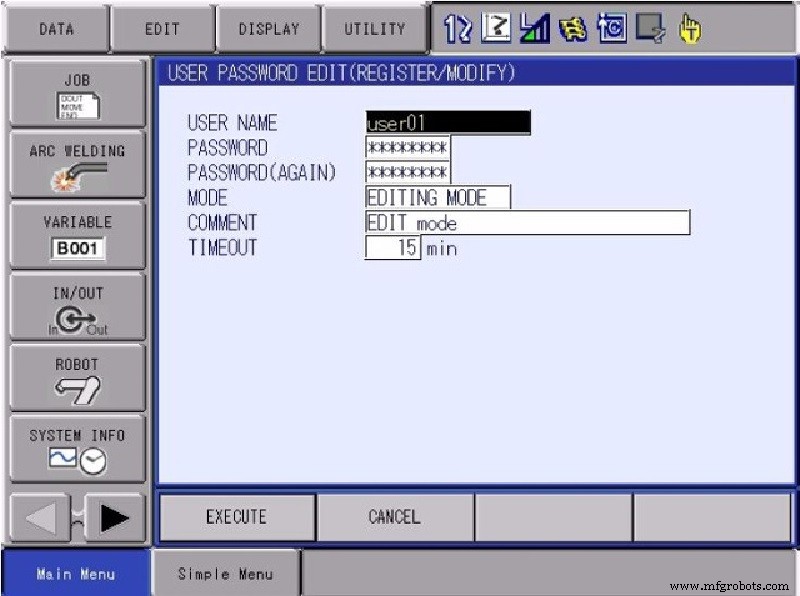 Software is toegevoegd aan de DX200 controller om remote wachtwoordcontrole via PLC toe te staan. Control engineers kunnen logica implementeren om plant/cel-gebaseerde controls te gebruiken om gebruikers en inloggen op basis van hun interne medewerkersbadges of beveiligingssysteem te beheren.
Beveiligingsniveaus
- Operatieniveau – Standaard staat dit basisoniveau iedereen toe om een programma te verplaatsen of door te lopen, maar geen punten of lasinstellingen te wijzigen.
- Bewerkingsniveau – Staat de gebruiker toe om programma's te maken en lasinstellingen te wijzigen, maar geeft geen toegang tot parameters of hogere niveau data.
- Beheermodus – Biedt volledige toegang tot parameters en onderhoudsfuncties.
- Veiligheidsniveau – Staat toegang toe om de controleerbare softwarelimieten en veiligheidslogica geïmplementeerd in DX controllers (Functional Safety Unit – FSU) in te stellen en te beheren.
Wat deze niveaus gebruikers toestaan te doen en te benaderen, wordt gedefinieerd door het systeem. Het niveau waartoe toegang beheerd wordt, zal variëren per fabriekslocatie.
Loggingfunctie
Veel nieuwere robotcontrollers komen met een standaard loggingfunctie die bijhoudt welke wijzigingen er aan het systeem gemaakt worden per datum en tijd. Bijvoorbeeld, een dagshiftoperator kan zien of iemand van de nachtshift een wijziging heeft gemaakt. De robot onderhoudt een lokaal bestand van de laatste reeks wijzigingen, dus een routinematige opslag van data kan een historisch logboek van gebruikersactiviteit bijhouden. De robot kan ook Wachtwoordbeveiliging gebruiken, waarbij gebruikers moeten inloggen om wijzigingen te maken. Gebruikersnamen worden ook genoteerd wanneer wijzigingen worden gemaakt. 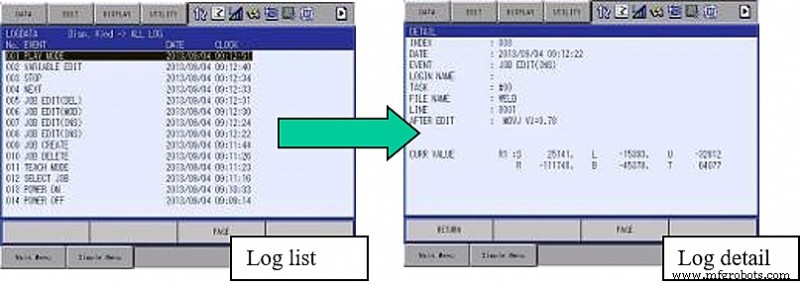 Veiligheid Her-Teach Bewerkingsfunctie
Operatieniveau stelt gebruikers niet in staat om programmeerpunten te wijzigen, maar sommige bedrijven zullen operators of eerste lijn technici toestaan kleine wijzigingen te maken voor onderdeelvariatie. Veiligheid Her-Teach stelt Operatieniveau gebruikers in staat om geprogrammeerde punten binnen een 3D-bereik gedefinieerd door Beheermodus te wijzigen. Dit is normaal ingesteld op een paar millimeters, en een manager kan de hoekverandering voor de boog of externe as beperken. Operatieniveau gebruikers kunnen geen lasparameters wijzigen, dus essentiële lasvariabelen worden niet gewijzigd. Dit vermijdt herhalende destructieve testen. Veiligheid Her-Teach kan ingeschakeld worden via parameter in Beheermodus op elke DX controller. 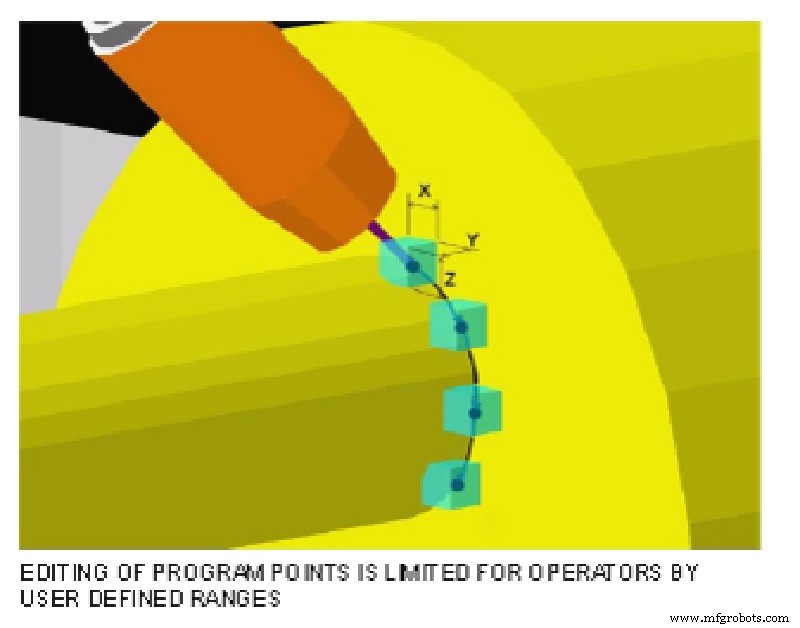
Boogmonitoring
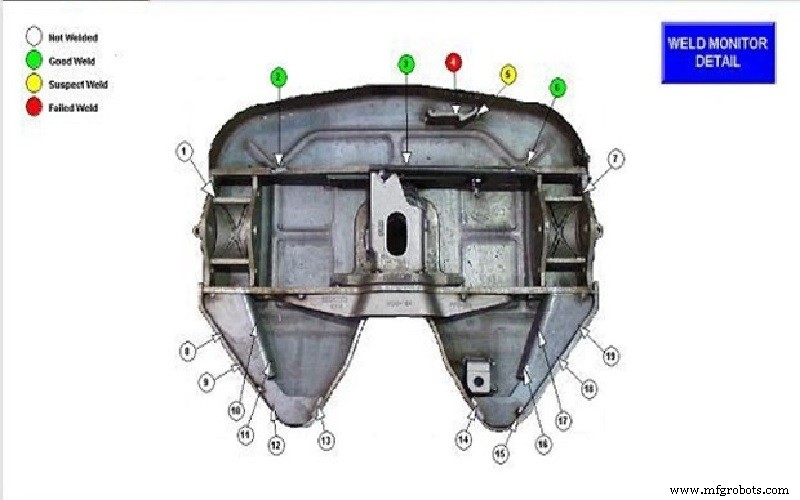
Als robotleverancier die lasser systemen integreert en bouwt op een joint venture geschiedenis met een lasbedrijf, heeft Yaskawa Motoman uitgebreide ervaring met boogmonitoring. We hebben onze lasinterfaces ontworpen om boogmonitoring capaciteit te ondersteunen die stroombronfabrikanten kunnen hebben geïntegreerd. De geïntegreerde functies van Miller Insight Centerpoint™ en Lincoln Electric Production Monitoring™ zijn toegankelijk vanuit de robot teach pendant. WeldCube, van Fronius, communiceert direct met de stroombron(nen). Yaskawa en Fronius werken eraan om het monitorresultaat gerapporteerd te krijgen in de lasser status bits.  De uitdaging om de "veiligheidskritische" mandaten te halen omvat ook het duidelijk presenteren van lasresultaten van stroombron boogmonitoring in een nuttig formaat. Het beste formaat is om monitorresultaten te benadrukken op een onderdeeldiagram op een robotcel HMI. Op die manier kunnen lasstation operators onregelmatigheden gemakkelijk opsporen en snel reageren. De operators moeten de door het systeem gemarkeerde lassen visueel inspecteren, met out-of-range monitorresultaten, om te beoordelen of de lassen conformerend of non-conformerend zijn. Terwijl de robotcontroller de status van de boogmonitor lokaal op een HMI kan rapporteren, bieden de stroombronfabrikanten ook software ontworpen om boogmonitorresultaten op afstand te rapporteren, via een personal computer of cloud-gebaseerde software.
Miller Insight Centerpoint
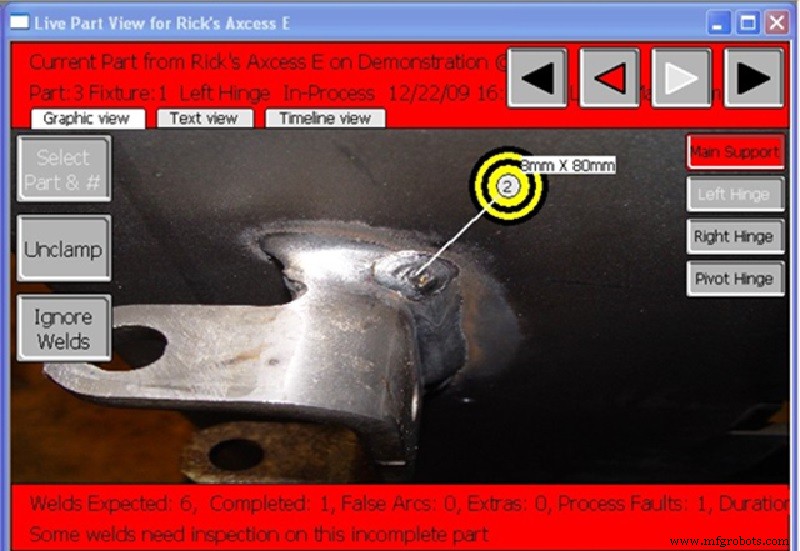
Traceerbaarheid
Automotive OEMs vragen niet alleen hun leveranciers om goede onderdelen te maken, ze vragen hen om kwaliteitssystemen te implementeren om "traceerbaarheid" te bieden die een onderdeel's lasresultaten associeert met zijn serienummer. Het doel is om terug te traceren naar een punt in productie wanneer onderdelen bekend waren als conformerend als een non-conformerend onderdeel gedetecteerd wordt. Om fabrikanten te helpen traceerbaarheid te halen, moet de boogmonitoring data van de lasstroombron en robotcontroller, plus eventuele onderdeel-specifieke data die remote benaderd moet worden en uiteindelijk in de PLC gelogd, worden vastgelegd en geassocieerd met het onderdeel serienummer. Hoe deze mashup van data te harmoniseren – en de moeilijkheid ervan – hangt af van wat een fabrikant out-of-the-box kan integreren zonder interne beveiligingsprotocollen te compromitteren.
String Variabelen
Een truc is om een string variabele creatie functie van de robotcontroller te gebruiken om unieke identificatoren te creëren als traceringsmechanisme. Er is een mix van variabelen gebruikt voor het opslaan van nummers of zelfs posities, en deze variabelen verschillen op basis van formaat en aantal cijfers. String variabelen kunnen een combinatie van karakters of nummers zijn tot 32 karakters lang. Deze kunnen aangeroepen worden om een bericht op de pendant te tonen of voor andere doeleinden. In het geval van automobiele productie, hebben we deze gebruikt om serienummerinformatie voor het specifieke onderdeel dat geproduceerd wordt te bevatten. Control engineers kunnen ethernet communicatie gebruiken om de waarden van een PLC of barcode scanner "te lezen" en we kunnen ze aan andere apparaten doorgeven. 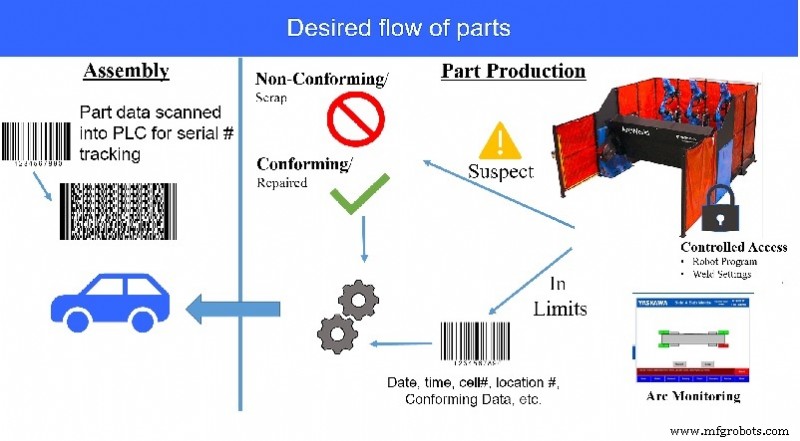
Concurrent I/O
Yaskawa Motoman gebruikt Concurrent I/O (CIO) om programmeerbare logica controle uit te voeren en data te communiceren tussen de robot en stroom bron. Terwijl gebruikt voor lasinstellingen, kan het ook gebruikt worden om boogmonitorresultaten tussen de stroom bron en robot door te geven. Voor traceerbaarheid hebben we het gebruikt om de lasresultaten voor elke laslocatie te concateneren en te sturen, met het onderdeel serienummer, naar de fabrieks PLC voor een onderdeelrecord. We nemen ook het onderdeel serienummer en sturen het naar een pen stamper dat het serienummer graveert op onderdelen die de lasmonitor passeren. Recentelijk leverden we een systeem dat letselinspectiedata van Lincoln Electric Production Monitor zal nemen en presenteren aan de operator in een grafische voorstelling van het onderdeel. Het zal, in groen of rood, de monitorresultaten op elke laslocatie benadrukken – gebaseerd op binnen of buiten limieten. CheckPoint™ monitoring (een externe software) is ontworpen om data in de Cloud op te slaan. De CIO stelde directe toegang tot de Production Monitor resultaten in zodat het aan de operator gepresenteerd kon worden terwijl het onderdeel geproduceerd werd. 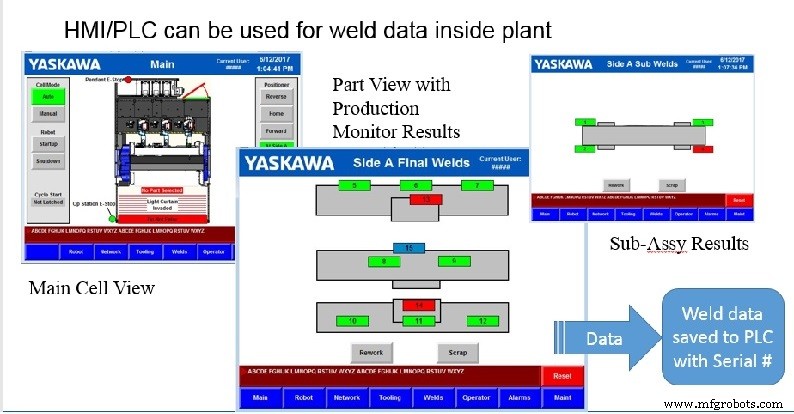
Implementatie
De behandeling van lasmonitoringsdata moet rekening houden met productiecontrole, samen met de historische logging en traceerbaarheidsvereisten. De data die onderweg vastgelegd wordt, wordt anders gebruikt door de organisatie, en die behoeften moeten overwogen worden voor elke rol op elke stap. Terwijl het gebruik van lasmonitoringsdata het voor operators op de vloer simpel moet maken om onderdeelkwaliteit te verifiëren, kan historische data gebruikt worden door toezichthoudend personeel om kwaliteitsplannen te beheren en problemen op te lossen. Beveiligingsfuncties maken het bijna onmogelijk om af te wijken van gevestigde protocollen en parameters, en boogmonitoring levert real-time, grafische indicaties van lassen die verdere inspectie nodig hebben. Met de PLC als uiteindelijke bestemming, wordt onderdeel-specifieke lasdata gelogd, opgeslagen en traceerbaar. Het kan een aanzienlijke hoeveelheid voorafgaand werk kosten om tot volledige dataharmonisatie te komen; de resultaten zijn echter vertrouwde klanten en verbeterde kwaliteit die ook de toekomst van uw operatie kan helpen beveiligen.
Industriële robot
- Betrouwbaarheidsexcellentie: de sleutel tot veiliger, winstgevendere operaties
- Veiligheid Garanderen: Grondige Inspecties Voor Huurapparatuur
- Kritieke veiligheidsrichtlijnen voor lasbrandstoftanks
- Letselinspectie en -testing: uitgebreide gids
- Kritieke Temperaturen van Elementaire en Hoog-Temperatuur Supraleiders (Kelvin)
- NASA's 10 Essentiële Codeerregels Voor Het Ontwikkelen Van Veiligheids-kritische Software
- Een veiliger toekomst bouwen: Slimme voedselveiligheidsoplossingen verbeteren
- Waarom het Moderniseren van Uw Vloot Kosten Verlaagt en Duurzaamheid Verhoogt
- Essentiële strategieën voor effectieve letselvoorbereiding
- CNC-freeser Veiligheid: Essentiële Richtlijnen voor de Werkvloer
- 5 Essentiële Veiligheidstips voor het Transporteren van Zware Apparatuur