



Draai-frees fabricatie: Vijf kanten in één opstelling machineeren
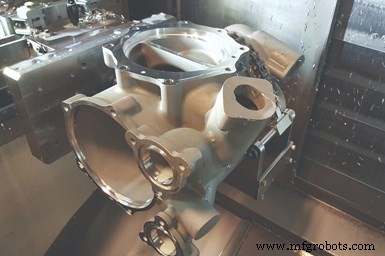
Enkele jaren geleden, dalende oliebedrijfsomstandigheden deden Ogden, Utah's LeanWerks werk in andere industrieën (inclusief luchtvaart en hoge-snelheid automatisering) nastreven om een meer gebalanceerde klantenbasis en stabieler werkstroom te vestigen. De contractwinkel, nu geregistreerd bij de AS9100C luchtvaartstandaard, begon ook enkele van zijn bestaande bewerkingscapaciteit aan te passen om de bewerkingsopdrachten die het in die nieuwe industrieën zou tegenkomen, beter te passen.
Reid Leland, bedrijfspresident en mede-oprichter, wijst op een voorbeeld: een aluminium investeringsgietstuk voor een straalmotor brandstoffilterbehuizing. Op het moment dat LeanWerks met deze opdracht werd geïntroduceerd, was de luchtvaart-gieterij-klant bijna een jaar achter op de leveringsschema omdat het interne bewerkingsproces, dus productiesnelheid, traag was. Als resultaat verloor de klant — de OEM van de straalmotor waarop deze behuizing gemonteerd is — de geduld, en de achterstand veroorzaakt door de vertragingen met deze opdracht teleurstellende andere klanten. Daarom, in een poging om de belasting op de interne bewerkingshulpbronnen te verlichten, contacteerde de gieterij LeanWerks om over te nemen van de bewerking van die gietstukken.
Hoewel veel ingenieurs investeringsgietstukken specificeren voor hun onderdeelontwerpen omdat ze vormcomplexiteit bieden met goede dimensionele precisie ten opzichte van andere gietprocessen, vereisen die componenten nog steeds bewerking om nauwkeurige pasvorm en functie in hoge-prestatie-montages te bereiken. Echter, de variabiliteit van deze typen as-gegieten onderdelen en hun bijbehorende lastige spanningsvereisten veroorzaken dat sommige winkels dit type bewerkingswerk vermijden.
Bijvoorbeeld, de brandstoffilterbehuizing vereist meerdere bewerkingsoperaties, inclusief diepgatfrezen, boren, vlakken, boren, tappen, binnen-diameter sleuven en 3D-contouring. Oorspronkelijk dacht LeanWerks dat het de opdracht met verschillende opstellingen op een drie-as freesmachine en één opstelling op een draaicenter kon voltooien. Het besliste uiteindelijk dat dit niet de beste strategie was, omdat de strakke positietoleranties van het onderdeel met gecompliceerde datum-schema niet haalbaar zouden zijn door de meerdere opstellingen.
In plaats daarvan overwoog LeanWerks hoe het de freescapaciteit van zijn Mazak Integrex i200S draai-freesmachine kon benutten om het aantal keren dat het onderdeel tijdens bewerking wordt aangeraakt te minimaliseren. De winkel gebruikte deze machine primair om getapte plugklep-invoegstukken te produceren voor hoge-druk pompoperaties in de olie- en gasindustrie, zoals die vereist voor hydraulische fracturing en coiled-tubing toepassingen. De Integrex was goed geschikt voor het klepinvoegstuk-onderdeel omdat het zowel de getapte buitendiameter van het onderdeel kon draaien als zijn interne kruisas-stroomgaten kon frezen. De machine kon ook de bijbehorende O-ring van de boor frezen, wat een vijf-as contourbewerking vereiste vanwege het conische oppervlak van de boor.
Dat gezegd hebbend, presenteerde het machineeren van het brandstoffilterbehuizing-onderdeel op de draai-freesmachine, een opdracht die geen draaien vereiste, een verscheidenheid aan uitdagingen. Bijvoorbeeld, het A356.0 vliegtuig-kwaliteit gegoten aluminium heeft een hoog siliciumgehalte en kan zwaar zijn op snijgereedschappen. Daarnaast heeft de geometrie van het onderdeel meerdere kenmerken op meerdere hoeken op alle vlakken (inclusief een kritieke aanpassing aan de binnenkant van de bodem van de 13-inch-diepe gieting) en dungewande gebieden creëren trillingsproblemen tijdens bewerking. Bovendien vereist het onderdeel met complexe datum-structuur strakke toleranties, inclusief echte-positietolerantie van 0,25 mm op sommige wijd gescheiden kenmerken, en maattoleranties van ±0,01 mm en echte-positietoleranties van 0,05 mm voor andere, minder gescheiden kenmerken.
Als resultaat nam LeanWerks essentieel drie stappen om de draai-freesmachine in staat te stellen om vijf vlakken van het investeringsgietstuk effectief in één opstelling te machineeren. De eerste stap was het ontwerpen van een fixatie om het gietstuk te houden om bewerking op vijf kanten van het onderdeel mogelijk te maken. Een sleutelcomponent van dit fixatie-ontwerp is een wieg die de hoofdlichaam van het gietstuk aanspreekt terwijl het toegang biedt tot kenmerken tussen en naast de wiegbenen. Om het gietstuk aan de wieg te bevestigen, werd een ketting- en katrolmechanisme tussen de wiegbenen geïnstalleerd om een gelijkmatig verdeelde spankracht te bieden.
Omdat de draai-freesmachine onvoldoende Y-as-reis bood om alle kenmerken te bereiken, werd een Setco dovetail-glijsysteem in de fixatie geïncorporeerd om de wieg en het onderdeel te laten glijden en opnieuw te spannen in een bereikbare positie zonder het onderdeel volledig opnieuw te fixeren. Om rigiditeit te garanderen, werd de wieg gemonteerd en verstevigd aan een staal basisplaat met dowel-pennen en lassen. Die basisplaat monteert op de dovetail-glijsadel, en de gliibasis monteert op de meesterkaken van de bestaande drie-kaken van de machine.
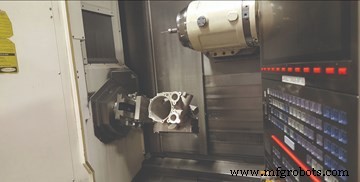
Vervolgens integreerde de winkel een tast-trigger tastysteem. Tasten was noodzakelijk omdat de vorm van elk as-gegieten onderdeel lichtjes varieert, en de glijfixatie die gebruikt wordt om het Y-as-reisprobleem te mitigeren, de locatie van het onderdeel verandert. Tasten maakte de nieuwe positie van het onderdeel na de verschuiving nauwkeurig te definiëren, en de daaropvolgende gereedschappaden om het beste te passen bij de daadwerkelijke onderdellocatie.
Feitelijk realiseerde de winkel dat het een standaardlengte tastzoon alsmede een uitgebreide bereik tastzoon nodig had om kenmerken die diep binnenin het onderdeel liggen te bereiken. Omdat de draai-freesmachine slechts één tastkanaal had, retrofitte LeanWerks de machine met een Renishaw RMI-Q radio-ontvanger en installeerde een programmeerbare logische controller (PLC) kaart in het hoofdmachine-controlepaneel om een tweede tastsignaal af te handelen. De korte tastzoon gebruikt een 25-mm-lange stijl, terwijl de lange tastzoon een 50-mm-lange stijl gebruikt gemonteerd op een 200-mm-uitsteeks. Beide gebruiken een Renishaw RMP-60 tastlichaam.
De tastroutines werden geprogrammeerd met Renishaw's Inspection Plus-software, en de resulterende code werd op de juiste locaties aan het machineprogramma toegevoegd. De initiële tastroutine meet punten op de bodempoort binnenin de behuizing en de opening aan de voorkant van de behuizing om de centrale as van het onderdeel te definiëren. Andere kenmerken die getast worden, omvatten een van de kleine poorten vlakbij het vlak om de rotatie-oriëntatie van het onderdeel te definiëren en een muur binnenin de hoofdzijflens om de Z-as-locatie van het onderdeel te definiëren. Mazak's werkpositie-foutcompensatie (WPEC) softwaremodule stelt afwijkingen die gedetecteerd worden door echte-positieberekeningen afgeleid van de initiële tastroutine, in staat om mee te bewegen met het onderdeel door spindelindexeringsbewegingen. Na de initiële tastroutines, wordt additionele tasten uitgevoerd om de locatie van gerelateerde kenmerken en na-bewerking oppervlakken te bevestigen.
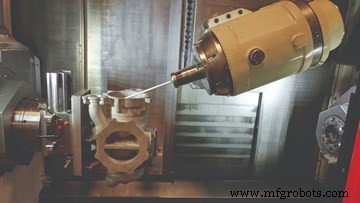
Ten slotte, de diep bereikende bewerkingsoperaties die voor dit onderdeel vereist waren en het abrasieve aluminiummateriaal, leidden de winkel tot het inzetten van geavanceerde snijgereedschapstechnologie. Voor deze opdracht gebruikt de winkel het Rego-Fix powRgrip gereedschapshoudersysteem. Een alternatief voor krimpfit, is de powRgrip een mechanisch, pers-fit-systeem dat bestaat uit een gereedschapshouder, precisiespan en compacte bankhydraulische klem-eenheid gebruikt om de span en het gereedschap in de houder te inserten. Volgens Rego-Fix, is het systeem in staat om hoge spankrachten te genereren terwijl een totale indicator-aflezing van minder dan 0,0001 inch wordt gehandhaafd. De rigiditeit van dit systeem verbetert gereedschapslevensduur en snij nauwkeurigheid.
Snijgereedschappen die voor deze opdracht gebruikt worden, moeten positieve hoge hoek-angles hebben en moeten op zeer hoge snelheden worden gedraaid met lichte snijdiepten. Garr Alumistar eindfrezen worden gebruikt alsook een kleine vlakfrees met ongecoate, hooggepolijste, hoge-positieve inserter.
LeanWerks stelt ook gereedschappen voor deze opdracht voor met een Speroni STP Magis 400 voorafsteller beschikbaar via Big Kaiser. De voorafsteller stelt niet alleen de externe instelling van gereedschappen toe, maar, belangrijker, helpt bij kwalificatie en troubleshooting omdat het inspectie van de snijrand, validatie van de vorm van vormgereedschappen en meting van uitloop vergemakkelijkt.
Draaipunt
Het proces dat LeanWerks ontwikkelde om deze investeringsgietstuk-opdracht op zijn draai-freesmachine te machineeren, verbeterde de productiesnelheid van 10 uur per onderdeel tot minder dan twee uur per onderdeel. Als resultaat blijft de winkel andere manieren overwegen waarop het de mogelijkheden van zijn bestaande capaciteit op vergelijkbare manieren kan maximaliseren terwijl het werk in diverse nieuwe industrieën nastreeft.
Industrieel materiaal
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- 5-As CNC Bewerking Begrijpen: Geavanceerde Precisie voor Complexe Onderdelen
- Vind de ideale VMC 5-as machine voor uw productiebehoeften
- Essentiële Stappen in het Bewerkingsproces voor Foutloze Onderdelen
- Binnenkijken in Gieten & Bewerkingsproducten: Preciezebewerking Inzichten – Deel 3
- Zandgieten Uitgelegd: Technieken & Toepassingen (Deel 2)
- Optimaliseer uw productie met nauwkeurige levertijden voor precisiebewerkingsonderdelen
- Factoren die CNC machining kosten beïnvloeden: Wat u moet weten
- CNC-bewerkings Groottebeperkingen: Wat Ontwerpers Moeten Weten
- Abrasieve Straalbewerking: Hoe Het Werkt, Voordelen En Praktische Toepassingen
- Haas DS-30 Dubbelspindel Draaicentra: Efficiënte Dubbele-eind Draaiing in Één Opstelling