



Automatic Products verhoogt productie-efficiëntie met CNC-machines
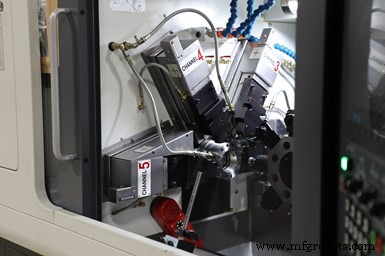
In het midden tot eind van de 1800s leidde de industriële behoefte aan hogere bewerkingsproductie tot het automatiseren van handmatige revolverdraaibanken met came-actuatie. Met assen met draaiende trommels of platte kommen, werden revolverdraaibanken in staat gesteld om onderdelen te produceren met minimale menselijke interactie. Verschillende iteraties van deze machines heersteden dan de productiedraaiwereld voor meer dan 100 jaar. Tijdens die tijd waren er upgrades naar enkel- en multi-spindelde draaimachines die productiviteit, capaciteit en veiligheid verhoogden, terwijl de basismechanica hetzelfde bleven — draaiende kommen dreven mechanische koppeling, samen met zowel hooggeschoolde arbeid als speciale gereedschappen die vereist waren om de machines op te stellen en te bedienen.
Het avontuur van CNC-technologie in de jaren '60 bracht de industrie grote CNC-draaicentra die, hoewel nauwkeurig en veelzijdig, relatief langzaam waren. Deze ontwikkelden zich door de jaren '70 heen en werden uiteindelijk de CNC-draaibanken van vandaag. Deze machines zijn nu in staat om complexe onderdelen compleet te produceren met behulp van sub-spindels, maar misschien hebben ze de behoeften van productiedraaiwinkels die medium- tot hoog-volume batches van onderdelen draaien, nog niet volledig aangesproken.
De Zwitserse, glijkop-draaibank-industrie was de eerste die CNC-technologie toepaste op productiedraaien in de jaren '70 (CNC enkel-spindelde machines werden om die tijd geïntroduceerd). Zwitserse typen waren initieel populair in Europa, maar het duurde even voordat ze breed werden aangenomen in Noord-Amerika. Over het algemeen zijn ze competitief geprijsd, hebben substantiële capaciteit en bieden overvloedige live tooling in een kleine werkzone.
Gereedschapsgebruik is ook een unieke kwaliteit van came-geactiveerde draaimachines van de afgelopen 100 jaar. Dat is, de mogelijkheid om meerdere gereedschappen tegelijkertijd in de snede te krijgen. Terwijl sommige apparatuur buiten multi-spindelde machines slechts twee gereedschappen tijdens een snede kan hebben betrokken, kunnen nieuwe CNC enkel-spindelde machines (zoals die aangeboden door Lico en beschikbaar in de Verenigde Staten via Absolute Machine Tools) er drie tegelijkertijd betrokken hebben, waardoor de productiviteit wordt verhoogd en cyclus tijden worden verminderd.
Trend naar CNC
De primaire redenen waarom winkels weggaan van came-geactiveerde machines omvatten apparatuurleeftijd en -staat, en een beperkte beschikbare geschoolde arbeidskracht. Bovendien roepen klanten naar strakkere toleranties en betere afwerkingen, onderdelen worden complexer, en lotgroottes worden kleiner. Van de machine-kant, biedt CNC-apparatuur lagere bemanning per onderdeel en hogere spindelbenutting. En, van de regelgevende kant, zijn CNC-machines veel waarschijnlijker om te voldoen aan OSHA-standaarden dan oudere came-automaten.
De ernstige tekortkoming aan geschoolde arbeid voor came-geactiveerde automaten is al jaren het geval, maar wordt nu acuut. Een studie uitgevoerd 10 jaar geleden vond dat de gemiddelde leeftijd van een opsteller voor die machines 55 was. Vandaag de dag zijn velen van die mensen in de buurt van pensioen. En tijdens deze tijd, waren weinig bedrijven nieuwe personeel aan het trainen, vaak vanwege de moeilijkheid om iemand te vinden die deze werklinie wilde nastreven. Het duurt jaren om een goed getrainde opsteller voor came-automaten te ontwikkelen.
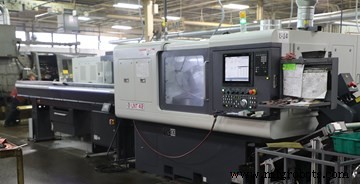
Op hetzelfde moment zijn veel van de came-automaten in minder dan prima staat gevallen. Reserveonderdelen worden schaarser en duurder. Bovendien kunnen mensen die de kennis bezitten om reparaties uit te voeren, zeldzamer zijn dan de onderdelen zelf. De kosten om een enkel-spindelde machine te herstellen kunnen variëren van $10.000 tot $40.000, terwijl multi-spindeldes van $40.000 tot $250.000 kunnen lopen, afhankelijk van reparatiebehoeften.
Productiedraaiwinkels, die strakkere tolerantievereisten zien, meer kenmerken die secundaire operaties vereisen wanneer ze op traditionele came-machines draaien, en de noodzaak voor betere afwerkingen, kunnen deze situaties soms aanpakken door schaafgereedschappen of burnishing-gereedschappen te gebruiken. Maar sommige daarvan zijn beperkt tot rechte secties op came-automaten. CNC-machines kunnen veel strakkere toleranties houden, en kunnen onderdelen draaien of boren tot 32 micro-inch Ra afwerkingen of beter met juiste gereedschapsselecties. Toleranties die continue aanpassing op came-automaten zouden vereisen, kunnen met minimale menselijke tussenkomst op CNC-draaimachines worden gehouden. Daarnaast hebben de meeste CNC-draaimachines live axiale en radiale gereedschappen, en, gecombineerd met de C-as, kunnen ze frezen, kruisboren en tappen, en axiale boren en frezen. Sommige CNC-draaimachines hebben B- en Y-assen beschikbaar, en kunnen zelfs zeer complexe onderdelen compleet produceren.
Een andere veelvoorkomende reden voor het overstappen naar CNC is opstellingstijd. Enkel-spindelde came-machines kunnen 2 tot 6 uur duren om op te stellen; multi-spindelde came-machines kunnen 6 tot 16 uur duren. Dat betekent niet alleen dat de machine geen geld verdient voor de winkel tijdens die tijd, maar ook dat een van de duurste werknemers van de winkel die hele tijd voor de machine staat. Integenstelling, eenmaal een opdracht gekwalificeerd op een CNC enkel-spindelde machine, kunnen opstellingen vaak in minder dan een uur uitgevoerd worden of nog sneller bij herhaalde opdrachten.
Nog een voordeel dat de kosten per onderdeel op CNC-apparatuur verder helpt te verlagen, is de mogelijkheid om machines licht bewaakt of lights-out te draaien. Magazijn staafvoeders stellen CNC-apparatuur ook in staat om hogere spindelbenutting te bereiken en vereisen aanzienlijk verminderde bemanning om de machines voorzien van materiaal te houden. Sommige winkels vullen het magazijn van de staafvoeder en draaien de machine totdat die leeg is. Sommen draaien hun huidige lot uit dienst, en beginnen dan met een nieuwe opdracht op de eerste dienst. Anderen kunnen personeelsvereisten voor tweede of derde diensten verminderen omdat de machines zonder veel aandacht draaien. Dit stelt hen in staat om opstellingen op de eerste of tweede dienst uit te voeren en opdrachten rond de klok te draaien.
Nog een overweging is schoonheid en veiligheid. CNC-automaten zijn volledig behuist, over het algemeen met veiligheidsvergrendelingen op behuizingsdeuren. Dit vermindert de kans op uitglijden en vallen door olie en koelvloeistof in de machine te houden en van de vloer af. Ze zijn vaak gemakkelijk aan te sluiten aan mist-evacuatiesystemen, wat de luchtkwaliteit voor werknemers verbetert. De effectieve vergrendelingen tussen deur en PLC op de CNC zorgen ervoor dat werknemers vrij en duidelijk zijn van het snijgebied terwijl de machine draait, wat kansen op letsels door het bedienen van apparatuur vermindert.
Legacy came-automaten hebben zware schuifdeuren (of geen deuren), geen veiligheidsvergrendelingen, en vaak een menigte gaten in beveiliging door middel van welke vloeistoffen en zelfs span de machine kunnen verlaten en gladde, gevaarlijke werkvloeromstandigheden creëren. Het schiere aantal mogelijke knelpunten op de oudere came-automaten zijn ook moeilijk te beveiligen, en het fabriceren van volledige metalen behuizingen om werknemers te beschermen, geluidsniveaus te verminderen tijdens de operatie en vloeistoffen in te sluiten, heeft een nadeel in dat ze machineopstellingen moeilijker en langer maken om te voltooien.
Winkelervaringen
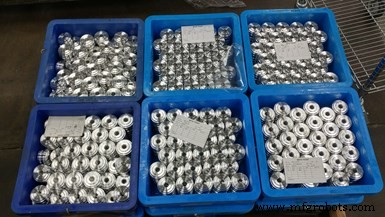
Een aantal winkels heeft de overgang gemaakt van came-geactiveerde machines naar Lico CNC enkel-spindelde apparatuur om de bovenstaande redenen. Bijvoorbeeld, Vanamatic uit Delphos, Ohio, begon in 2008 met Lico-machines te draaien. Ze hebben er verschillende toegevoegd over de jaren, en draaien nu negen LNTS-modelmachines. Ze hebben productiesnelheden verhoogd en onderdeelkwaliteit verbeterd door sommige luchtvaart-onderdeelfamilies van acht-spindelde machines en tweede-op machines te verplaatsen naar complete bewerking op de LNTS-modellen. Volgens Jared Wiltsie, een Vanamatic-ingenieur, snijdt de winkel veel moeilijk roestvrij materiaal en waar één operator continu een 8-spindelde machine moest bedienen, kan één operator nu drie of meer LNTS-machines bedienen die onderdelen compleet produceren.
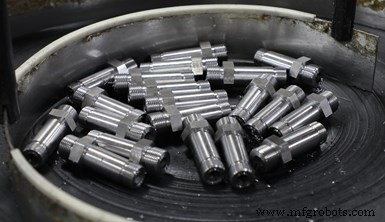
Op dezelfde manier, Quality Switch in Newton Falls, Ohio, kocht draaigereedschaps-onderdelen van externe leveranciers terwyl het enkele grotere-diameter onderdelen produceerde op multifunctionele CNC-draaibanken. Jeremy Sewell, vicepresident, zegt dat het bedrijf geld heeft bespaard door de kleinere onderdelen in-house op zijn LNDD-machines te draaien. Bovendien machineert het bedrijf die onderdelen voor zijn eigen producten, dus het is nu ook in betere controle wat betreft productieplanning.
Foto's doorheen dit verhaal benadrukken andere voorbeelden. Sommige winkels waren voorop op de adoptie-curve, terwijl anderen van de came-machines zijn afgestapt uit noodzaak. Geklemde arbeidsbronnen, strakkere toleranties en afwerkingen, kortere opstellingstijden, en een veiliger werkomgeving zijn krachtige motivators om de overstap naar CNC-productiedraaien te maken. Winkels hebben ook ontdekt dat moderne CNC-draaimachines grote bijdragers zijn tot hun financiële succes.
Industrieel materiaal
- De Evolutie van CNC Machines: Van 18e Eeuw Oorsprong tot AI-gedreven Precisie
- CNC Machines: Productie Boosteren, Kosten Snijden, Precisie Garanderen
- CNC Draaimachines: Productieprecisie & Efficiëntie Verhogen
- Fagor 8050TC CNC Draaibank: Intuïtief, Training-Vrij Bedienen voor Draaien, Plandraaien & Draaien
- Geavanceerd CNC Draaicenter – Hogesnelheid Metaalverwijdering & Precisie Bewerking
- CTX 410 & 510: Next-Gen Universele Draaimachines
- QL300H/M Tweespindels CNC Draaicenter met Volledig Geautomatiseerde Onderdelenafhandeling
- Snelle, nauwkeurige CNC draai- & freescentra verminderen productietijd
- Absolute Machine Tools' Ecoca SJ-20 CNC draaicentrum: Precisie & flexibiliteit
- Hardinge Group onthult geavanceerde draaicentra: GS 51A & RS T‑42
- CNC-draaicentrum vs. CNC-draaibank: Belangrijke verschillen uitgelegd