



Hoe De Ideale Slijpwiel Te Selecteren Voor Uw Specifieke Toepassing
De algemene slijpwiel weg kiezen is snel, makkelijk en schijnbaar economisch. Het kan ook de beste manier zijn om niet-competitief te worden.
Werkplaatsen hebben verschillende goede redenen om algemeen cilindrisch en centreless slijpwielen te gebruiken. Wielvervanging is tijdrovend en vereist een redelijke hoeveelheid vaardigheid, wat changeover een duur proces maakt.
De wielen zelf zijn ook redelijk duur, dus het is alleen logisch dat werkplaatsmanagement wielen wil die zo breed mogelijk een scala aan materialen kunnen slijpen, dus de investering minimaliseren.
En wielen moeten correct opgeslagen worden wanneer niet in gebruik – afhankelijk van de grootte en type van de slijpmachine en de wielen die het gebruikt, kan dit een aanzienlijke hoeveelheid ruimte vereisen.
Dat gezegd hebbende, hebben veel slijpexperts sterke argumenten voor een toepassingsspecifieke slijpwiel benadering, met name bij hogere aantallen of waar materialen uitdagend zijn om te slijpen.
Pogingen om door te knellen met een algemeen wiel leiden vaak tot een reeks problemen, waaronder wielopvulling, werkstuk verbranden, slechte productiviteitsniveaus en onstabiele processen.
Erger nog, het kan schroot genereren op wat typisch de finale bewerkingsoperatie is, wanneer onderdelen de hoogste waarde hebben en het vervangen ervan potentiëel weken van herwerk kan vereisen.
Overweeg De Slijp Operatie Variabelen
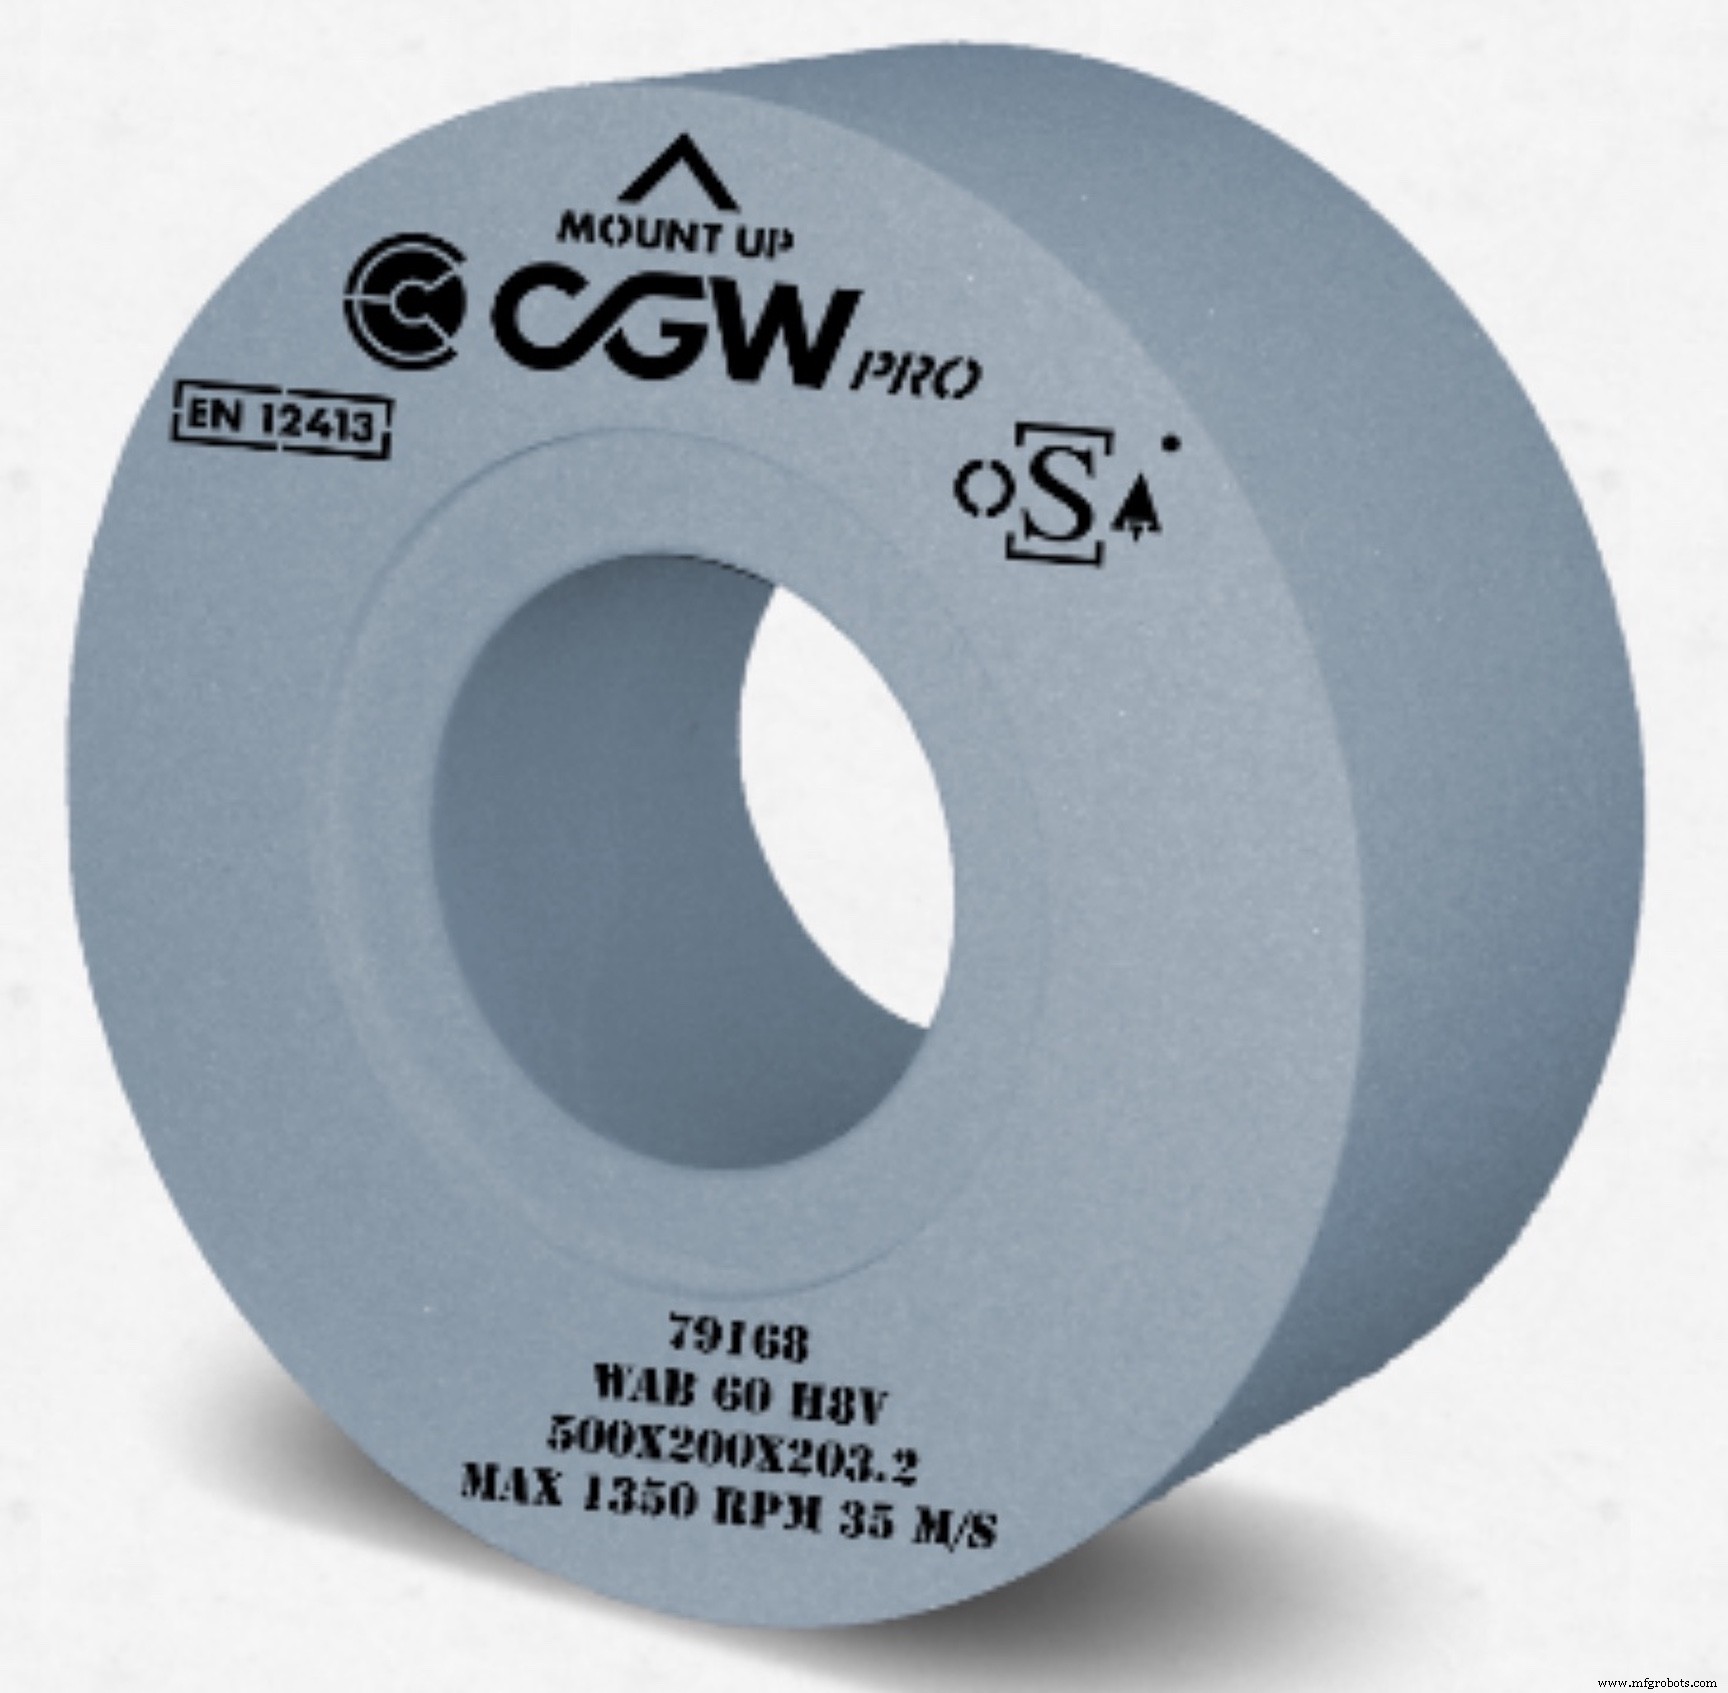
Maar de term "toepassing" omvat veel variabelen. Zoals gesuggereerd, zijn hogere productieaantallen een groot deel van de wielrechtvaardiging calculus, maar er is ook de specifieke onderdeelgeometrie te overwegen, evenals nauwkeurigheidsvereisten, materiaaltype en hardheid, en de kwaliteit of leeftijd van de werktuigmachine die gebruikt zal worden om ze te slijpen. Elk van deze factoren speelt een rol in hoe goed een wiel zal presteren, en of het gebruik ervan überhaupt geprobeerd moet worden.
Rodney Finch, precisie slijp applicatiemanager bij CGW Abrasives, merkt op dat de laatste van deze – de leeftijd van de werktuigmachine en zijn mechanische mogelijkheden – vaak over het hoofd gezien wordt.
"Veel klanten bezoeken beurzen of slijpseminars en willen onmiddellijk de nieuwste en beste technologieën die ze daar gezien hebben incorporeren," zegt hij. "Een geweldig voorbeeld hiervan is een simpele aluminiumoxide toepassing nemen en proberen het over te zetten naar een keramisch korrel of zelfs een superabrasief wiel. Tenzij u een relatief nieuwe machine heeft die ontworpen is voor hoogpresterend slijpen, zult u waarschijnlijk een slecht resultaat hebben."
Het probleem is een van rigiditeit, legt Finch uit. Met moderne keramische abrasieven, moet u "echt doorheen gaan" om de korrels te verpletten en continu vers slijpmateriaal te onthullen. Zonder deze cruciale gebeurenis, stopt het wiel met snijden en laadt snel op met werkstukmateriaal, een situatie die de operator dwingt productie lang genoeg te stoppen om het wiel te dressen en het slijpproces dan te herstarten.
Het resultaat? Frustratie, verloren tijd, en geld uitgegeven aan wieltechnologie die beter elders geïnvesteerd had kunnen worden.
Stel De Juiste Vragen
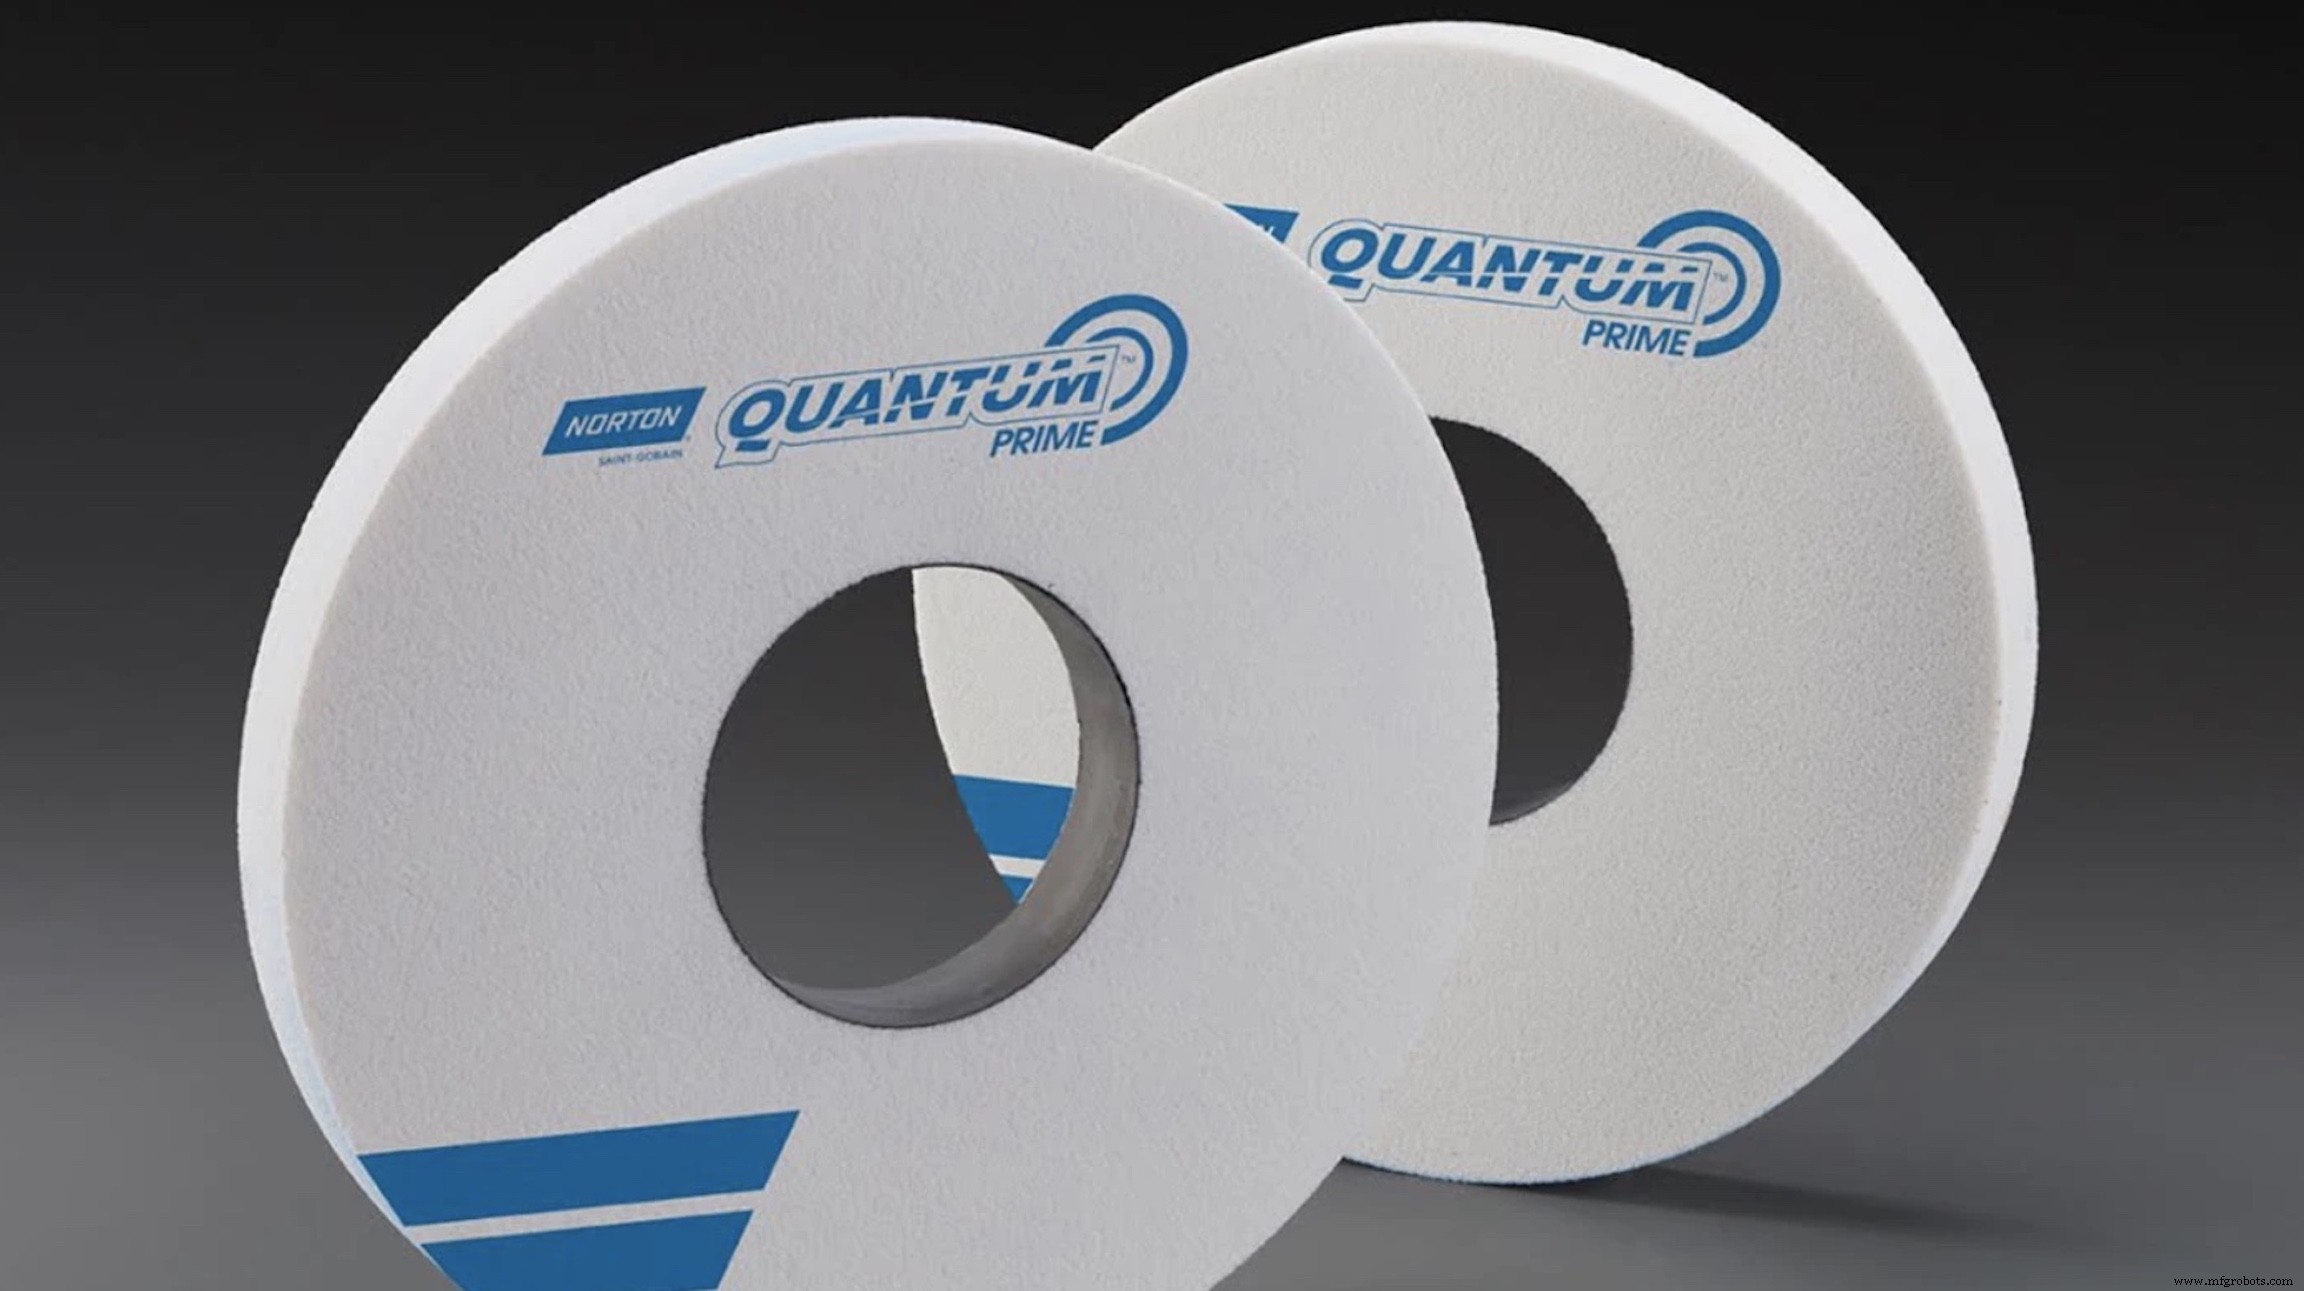
Voor hen met de juiste slijpapparatuur, kunnen superabrasieven en keramische wielen een wereld van verschil maken in termen van productiviteit en onderdeelkwaliteit.
Toch, gegeven het enorme aantal abrasieven, bindingen, korrelgroottes en vormen, en andere factoren, is het selecteren van het optimale wiel voor elke toepassing – superabrasief of niet – zelden een straightforward zaak. Dat is volgens Taqwa Gilani, senior applicatieingenieur bij Norton Saint-Gobain Abrasives, die een voor de hand liggend feit wijst: Dit is waarom zij en anderen als zij een baan hebben.
"Norton werkt met een team van applicatieingenieurs omdat slijpen een heel complex bewerkingsproces is," zegt ze. "Het is ook waarom we onze klanten aanmoedigen om met ons te werken aan wielselectie, en ons een tekening en materiesspecificaties te sturen voor hun projecten. Naast hen te helpen de meest productieve, kosteneffectieve oplossing te bepalen, kunnen we ook diverse wieleigenschappen fijn afstellen – door bijvoorbeeld een smeringsmiddel aan de binding toe te voegen – om doorvoer en onderdeelkwaliteit te optimaliseren."
Net als Finch, adviseert Gilani over het algemeen dat high-mix/low-volume fabrikanten en diegenen die een scala aan materialen slijpen, proberen te blijven bij conventionele abrasieven.
Ze zegt dat aluminiumoxide een van de meest veelzijdige abrasieven is, dit vanwege de mogelijkheid om "behoorlijk alles te slijpen." Toch waarschuwt ze dat een "één wiel voor alles" benadering zelden succesvol is, en dat keramische technologie – hoewel initieel duurder – kortere cyclus tijden, verminderde warmteopwekking en uiteindelijke, een lagere kosten per onderdeel biedt.
"Aan het einde van de dag kijkt u ernaar slijpkrachten laag te houden, wrijving door materiaalopbouw te elimineren, en wielverval te minimaliseren," zegt ze. "Dit helpt dimensionele nauwkeurigheid te waarborgen terwijl metallurgische schade aan het werkstuk geëlimineerd wordt."
Doe De Diepe Duik
Richard Crowley, technisch service ingenieur bij 3M's Abrasive Systems Division, en applicatie engineering leider Daniel Billig zien dingen veel op dezelfde manier.
"We begrijpen waarom werkplaatsen hun slijpwielinvestering willen minimaliseren, maar als u veel verschillende projecten en materialen doorheen heeft en wilt proberen één wiel voor al te gebruiken, zijn de resultaten vaak minder dan wenselijk," zegt Billig.
Crowley stemt toe, merkt op dat machineoperators soms proberen verschillende dressing technieken om specifieke problemen te verlichten – bijvoorbeeld, proberen de oppervlakteafwerking te verbeteren door een heel fijn dress op een grof wiel te gebruiken.
In dit voorbeeld, tenminste, zou een dergelijke benadering alleen leiden tot de wrijving die Norton's Gilani eerder noemde: "Het is bijna altijd beter om het juiste abrasief en korrelgrootte te krijgen en het dan op een open manier te dressen dan te proberen één wiel veel verschillende dingen te laten doen."
Hier weer, wielselectie is een diep onderwerp, weshalb slijpwerkplaatsen goed geadviseerd zijn om te partneren met kennisrijke leveranciers en op de hoogte te blijven van de nieuwste technologieën. En ondanks wat aan het begin van dit artikel gesteld werd over changeover tijden en wielkosten, is Billig snel om te wijzen dat slijpwielen niet meer dan een klein fractie van elk bewerkt onderdeel's totale kosten vertegenwoordigen.
"Daarom willen we graag nauw met klanten samenwerken en hen de voordelen of nadelen laten zien van bepaalde wielkeuzes," zegt hij. "Dat betekent tijd besteden op de vloer met u, kijken naar uw diverse klussen, en de aandacht van uw operators voor een dag of twee consumeren. Het is een intensief proces dat redelijk tijdrovend kan zijn, dus niet iedereen daarbuiten gaat de aanbieding accepteren, maar degene die dat doen, ontdekken dat ze op de lange termijn veel geld kunnen besparen."
Welke technieken gebruikt u om het meest uit uw werkplaats slijpoperatie te halen? Deel uw gedachten en inzichten in de reacties hieronder.
Industriële technologie
- Hoe De Ideale Wiel Loader Te Kiezen Voor Uw Afvalverwerkingsfaciliteit
- Lente's Top Tuinprojecten Om Uw Tuin Te Transformeren
- Top accessoires om het volledige potentieel van je Raspberry Pi te ontgrendelen
- De ideale gas kiezen voor MIG-lassen: tips voor sterke, consistente resultaten
- Premium roestvrij staal oplossingen voor snijden, slijpen en afwerken
- Expertsgids: De Optimale Abrasieve Bewerkingstechniek Selecteren voor Draagbare Slijpmachines
- Ultiboard: Uitgebreide Beginnersgids voor PCB-Ontwerp
- Werven van de beste wielradlader-operators: 4 bewezen tips voor succes
- Mechanische vs Hydraulische Scharen: Wat Wint voor Metaalsnijden?
- De ideale SPI-oppervlakteafwerking kiezen voor gesproten kunststofonderdelen
- Hoe premium oplosmiddelkleurstoffen te selecteren voor optimale prestaties