



Fanuc G72 vlakkeercyclus: Eenregel CNC-programma tutorial
Aangezien ingebedde cycli voor CNC-machines moeilijk lijken te leren en programmeren voor beginners-niveau CNC-machinisten, betalen ze zich op de lange termijn uit.
Omdat ingebedde cycli het leven van CNC-machinisten makkelijk maken omdat met de verandering van enkele parameters u hun gedrag volledig kunt veranderen volgens uw bewerkingsbehoeften.
Hier is een CNC-programma-voorbeeldcode die het gebruik en programmeren van Fanuc G72 Vlakteercyclus demonstreert.
Fanuc G72 Vlakteercyclus
Fanuc G72 vlakkeercyclus wordt gebruikt om extra materiaal van het onderdeelvlak te verwijderen door sneden te maken in doorvoers (X-as) richting.
Gerelateerd:
- G72 Vlakteercyclus Eenregelformaat voor Fanuc 10T 11T 15T
- Fanuc G72 Vlakteercyclus – Voorraadafname bij vlakkeren tweeregelformaat
Programma Voorbeeld
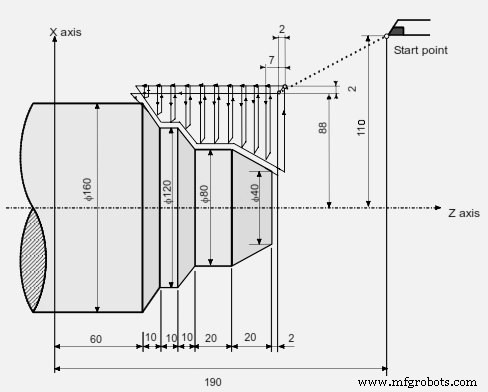
Voorbeeldprogramma Fanuc G72 Vlakteercyclus
N011 G50 X220.0 Z190.0 N012 G00 X176.0 Z132.0 N013 G72 P014 Q019 U4.0 W2.0 D7000 F0.3 S550 N014 G00 Z56.0 S700 N015 G01 X120.0 W14.0 F0.15 N016 W10.0 N017 X80.0 W10.0 N018 W20.0 N019 X36.0 W22.0 N020 G70 P014 Q019
Zoals bovenstaande code toont, is de bewerkingscontour van N014 tot N019 gegeven met G72 P014 Q019
De G72 ingebedde cyclus zal D7000 (7mm) snede elk nemen.
Afwerktoeslag in X-as is U4.0 en in Z-as is W0.2
Tijdens de ingebedde cyclus zal de werktuigvoeding F0.3 en draaispelsnelheid S550 zijn zoals gegeven in blok N013
Na ingebedde cyclus voltooiing wordt G70 afwerkcyclus aangeroepen met dezelfde bloknummers als P014 Q019.
De voeding en draaispelsnelheid zullen normaal werken als normaal CNC-programma,
De draaispelsnelheid zal S700 zijn gegeven in blok N014
en werktuigvoeding zal F0.15 zijn zoals gegeven in blok N015 (deze voeding blijft actief gedurende G70 aangezien geen andere voersnelheid in latere blokken gegeven is)
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- Fanuc G72 fasercyclus beheersen: complete gids & programmeertips
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- Fanuc G72 vlakkeercyclus: Eenregelformaat voor 10T/11T/15T controllers