



Cirkelinterpolatie meesteren: Deel 3 – G02/G03 berekenen met I, J, K
Derde deel van de multi-serie artikelen "Cirkelinterpolatie Concepten & Programmeren". Dit deel legt kort uit hoe CNC-machinisten kunnen berekenen en programmeren van cirkelinterpolatie G02 G03 met behulp van I, J en K.
Lees andere delen van dit artikel
- Deel 1 (Concepten)
- Deel 2 (Gebruik van R)
- Deel 3 (Gebruik van I J K)
- Deel 4 (Onbekende R)
- Deel 5 (Voorbeelden)
- Deel 6 (Toepassingen & Oefeningen)
Cirkelinterpolatie G02 G03 I, J, K concepten & programmeren
De as van de boog moet parallel zijn aan de X-, Y- of Z-as van het machinecoördinatensysteem. Het vlak loodrecht op de as wordt geselecteerd met G17 (Z-as, XY-vlak), G18 (Y-as, XZ-vlak) of G19 (X-as, YZ-vlak). I, J en K zijn de offsets vanaf de huidige locatie. Op één moment worden slechts twee van I, J, K gebruikt, afhankelijk van het geselecteerde boogvlak:
- G17 – Gebruik I en J
- G18 – Gebruik I en K
- G19 – Gebruik J en K
De I, J en K argumenten specificeren de AFSTAND van het BOOGSTARTPUNT naar het MIDDENPUNT van de boog. Het startpunt wordt NIET gegeven in een G02 of G03 commando; het wordt bepaald door de locatie van de frees toen het commando wordt uitgevoerd. Ook het middenpunt wordt nooit expliciet gegeven. I, J, K zijn AFSTANDEN. Als de meetkunde van de cirkel onmogelijk is (binnen 0,0001), wordt meestal een fout gegenereerd.
De volgende figuur toont de vier kwadranten van een cirkel en de I, J berekening van startpunt naar eindpunt. Cirkelstraal is 50 mm.
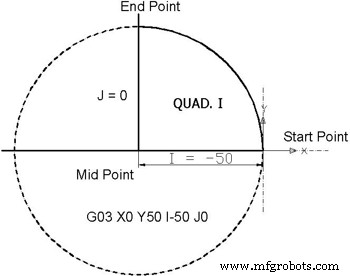
Kwadrant I van 0° tot 90° – Cirkelinterpolatie concepten
|
||||||||||||
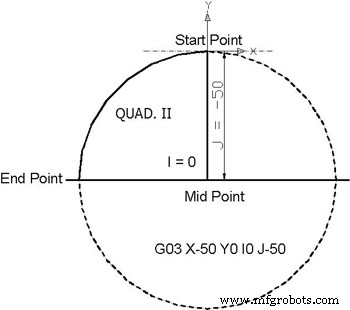
Kwadrant II van 90° tot 180° – Cirkelinterpolatie concepten
|
||||||||||||
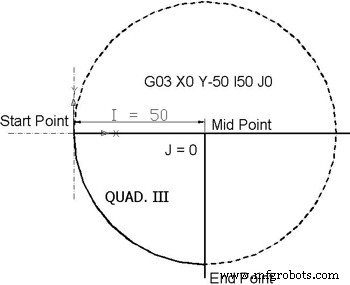
Kwadrant III van 180° tot 270° – Cirkelinterpolatie concepten
|
||||||||||||
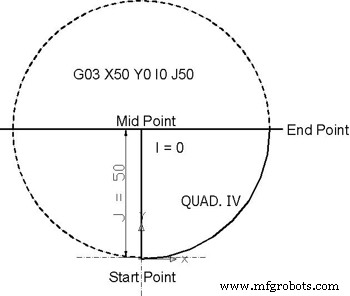
Kwadrant IV van 270° tot 0° – Cirkelinterpolatie concepten
|
||||||||||||
Lees andere delen van dit artikel
- Deel 1 (Concepten)
- Deel 2 (Gebruik van R)
- Deel 3 (Gebruik van I J K)
- Deel 4 (Onbekende R)
- Deel 5 (Voorbeelden)
- Deel 6 (Toepassingen & Oefeningen)
CNC machine
- Geavanceerde nestingsoftware verhoogt productie-efficiëntie voor metaalbewerkers
- CNC G02 Circulaire Interpolatie (Kloksgewijs) – Praktisch G-code Programmeervoorbeeld
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- G02/G03 Circulaire Interpolatie in CNC Beheersen: Stap-voor-stap Voorbeeld
- CNC-circulaire interpolatie-tutorial: G02 & G03 G-codes onder de knie krijgen
- CNC G02 kloksgewijze circulaire interpolatie: Beginnersvriendelijk voorbeeldprogramma
- CNC-frees circulaire interpolatie: Practisch G02/G03 G-code programma voorbeeld
- L930 cirkelvormige zakfrezen op Siemens Sinumerik 840/840C – Stap-voor-stap gids
- Beginner's Guide to CNC Lathe G‑Code: Simple Example & Step‑by‑Step Tutorial
- DIN 66025: Uitgebreide Gids voor NC Programmeercodes
- C++ Programmeerbasics: Wat is C++ en Waarom Het Ertoe Doet