



Haas CNC Circulaire Interpolatie Beheersen: Praktische G02/G03 Programmeren & Voorbeelden
Uitleg over Haas CNC frezen circulaire interpolatie programmeren met CNC voorbeeldprogramma's. Deze voorbeelden laten zien hoe IJK of R in een CNC-programma kunnen worden gegeven tijdens het programmeren van circulaire interpolatie met G02 G03 G-codes.
Haas Circulaire Interpolatie
Waarom IJK Gebruiken als R Makkelijker is om te Programmeren?
R is eenvoudiger te definiëren, hoewel het makkelijker is om een fout te maken en een onjuiste straal te krijgen. Als R wordt gebruikt en u een fout maakt met het startpunt of het eindpunt, en de machine kan de straal nog steeds uitvoeren, dan heeft u een onjuiste straal.
Als u een fout maakt met de I, J, K methode, zal de machine waarschijnlijker stoppen en een alarm geven voordat het wordt uitgevoerd.
Hoewel het gebruik van een R in een G02 of G03 nog steeds makkelijker is en de voorkeursmethode is om handmatig een boog te programmeren.
Wat is R
R is de afstand van het startpunt tot het middelpunt van de cirkel.
Wat is IJK
I = Incrementale afstand van Startpunt tot boogmiddelpunt in de X-as.
J = Incrementale afstand van Startpunt tot boogmiddelpunt in de Y-as.
K = Incrementale afstand van Startpunt tot boogmiddelpunt in de Z-as.
Wanneer Negatief R Gebruiken
Met een positieve R genereert de controle een circulair pad van 180 graden of minder. Om een circulair pad van meer dan 180 graden te genereren, geef dan een negatieve R op. Wanneer R wordt gebruikt, is een volledige 360-graden boog niet mogelijk. X, Y of Z is vereist om een eindpunt te specificeren dat verschilt van het startpunt. Alles onder een 360-graden boog kan worden uitgevoerd met een R-commando in een G02 of G03.
Hoe een 360-Graden Boog of Volledige Cirkel te Snijden
Het gebruik van I, J of K is de enige manier om een volledige 360-graden boog te snijden; in dit geval is het startpunt hetzelfde als het eindpunt en is geen X, Y of Z nodig. Om een volledige cirkel van 360 graden te snijden, hoeft u geen eindpunt X, Y of Z op te geven; programmeer alleen I, J of K om het middelpunt van de cirkel te definiëren.
Voorbeeld Programma
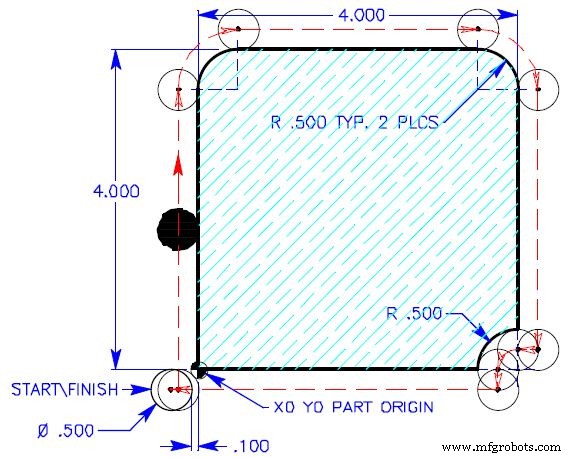
LET OP: Voorbeelden van circulair bewegingen gebruiken geen snijdercompensatie, dus de circulair bewegingen zijn gedefinieerd vanuit het midden van de snijder rond de boog.
G02 G03 met R
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 R0.75 G01 X3.5 G02 X4.25 Y3.5 R0.75 G01 Y0.25 X4. G03 X3.75 Y0. R0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
G02 G03 met IJK
O0010 (INTERPOLATION EXERCISE) T1 M06 (1/2 DIA. 4FLT. END MILL) G90 G54 G00 X-0.35 Y-0.25 S1450 M03 G43 H01 Z0.1 M08 G01 Z-0.625 F50. X-0.25 F14.5 Y3.5 G02 X0.5 Y4.25 I0.75 J0. G01 X3.5 G02 X4.25 Y3.5 I0. J-0.75 G01 Y0.25 X4. G03 X3.75 Y0. I0. J-0.25 G01 Y-0.25 X-.35 G00 Z1. M09 G28 G91 Z.0 M05 M30
CNC machine
- CNC-Freesen Essentiëls: Snelle Referentiegids voor Professionele Operators
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- CNC-freesmachine Veiligheid: Uitgebreide gids voor operators
- CNC wapen graveren: 3 bewezen merkmethoden om ATF-standaarden te halen
- Precieze Schuimfrezen met CNC-Freesmachines: Een Bewezen Oplossing
- CNC Freesmachine vs. CNC Router: Belangrijkste Verschillen & De Juiste Keuze
- CNC-frezen vs handmatig frezen: belangrijkste verschillen & wanneer welke te kiezen
- Precisie CNC-frezen & draaien: Tijd besparen, kosten verlagen
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode