



Effectieve werkhouderoplossingen voor frezen van kleine, dunne metalen componenten
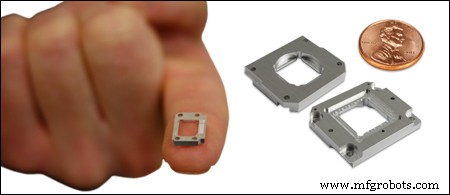
Het bevestigen van kleine, dunne metalen stukken tijdens het freesproces kan een grote uitdaging zijn. Er zijn verschillende manieren om het te doen, maar welke levert de meest gunstige resultaten op?
Mechanische bevestiging is één optie, maar wordt vaak afgedaan wanneer het deel zo klein is dat het simpelweg niet genoeg oppervlakte heeft om de bevestigingsmiddelen te accommoderen. Het gebruiken van tabs kan het deel effectief beveiligen tijdens het freesproces, maar levert een secundair probleem op – het verwijderen van de tabs zonder het afgeronde deel te beschadigen. Een andere gangbare praktijk is het gebruik van lijmiddelen zoals dubbelzijdig tape. Echter, tape is inherent flexibel en laat het deel vaak bewegen tijdens de bewerking, waardoor de kwaliteit in het geding komt.
DATRON heeft ontdekt dat het gebruik van hete lijm een zeer effectieve techniek kan zijn. Hier is hoe het werkt:
- Krijg een stok hoog-bindende lijm zoals die in een hobbyshop te vinden is voor gebruik in een lijmpistool.
- Snij een stuk dat breder is dan het deel dat je moet bevestigen en ongeveer ¼ inch dik.
- Plaats dat stuk lijm op een stijf vel aluminiummateriaal en verwarm het in een mini-oven ingesteld op 350 graden (Fahrenheit).
- Zodra de lijm vloeibaar wordt, haal het aluminiumvel uit de mini-oven met ovenhandschoenen of een tang, en plaats het deel dat je moet bewerken op de vloeibare lijm. (Als het deel erg dun of licht is, moet je het misschien met een potlood indrukken voordat de lijm uithardt.)
- Binnen minuten zal de lijm uitharden en het dunne metalen stuk effectief aan het aluminiumvel bevestigen. Je bent nu klaar om het aluminiumvel in een schroefbank te plaatsen en je deel te frezen.
- Zodra je klaar bent met frezen, verhit het aluminiumvel met je deel erin in de mini-oven en haal je deel eruit wanneer de lijm zacht wordt. Je kunt wellicht restanten op het afgeronde deel vinden die verwijderd kunnen worden met een product als Goo-gone. Je kunt de restanten ook verwijderen door het deel nog een keer te verwarmen en het tussen papieren handdoeken te persen.
Terwijl de hierboven beschreven hete lijmmethode gereserveerd is voor extreem kleine delen, kan vacuümwerkhoudering gebruikt worden bij het frezen van iets grotere platte delen of batch-frezen van veel delen uit plaatmateriaal. DATRON vacuümtabellen zijn ontworpen om platte werkstukken van 0.001" tot 0.250" binnen seconden te bevestigen. Deze vacuümtabellen hebben doorstroom-geoptimaliseerde poorten met ingevijlde kamers voor superieure vacuümverdeling. Een laagkostig, gas-permeerbaar substraat fungeert als offervacuümdiffusor, waardoor de frees door het werkstuk kan snijden zonder in de tafel te snijden.
CNC machine
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- Top Onbehandelde Metaalafwerkingen voor Platenmetaalonderdelen & Behuizingen
- Precisie Metaalbewerking: Een Uitgebreide Gids voor Exacte Fabricage
- Geavanceerde inspectiestrategieën voor 3D-geprinte motoronderdelen – Deel 3
- Efficiënt, Grat-vrij Ontgraten voor Hoog-Volume Kleine Metaalonderdelen
- Van Groot naar Micro: Het Beheersen van Kleine Onderdelen in CNC Metaalsnijden
- Design for Manufacturability: Essentiële richtlijnen – Deel 1
- Precisie kleinonderdelensbewerkingsservices voor industriële excellentie
- Efficiënte multitasking voor kleine, complexe onderdelen met de Mazak Integrex i-150
- Hoge-snelheid spoel-gevoede CNC draaimachine voor precisie kleine onderdelen
- Miyano GN-3200 Ultra-precisie draaicentrum – Excellentie in kleine onderdelen