



Lijm-werkspanning voor CNC-draaibank: Uitschakeling vervorming in dunne ringen
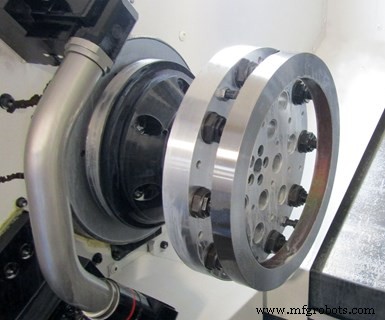
Dunne ringen zoals deze zijn kandidaten voor een foto-geactiveerd lijm werkspanningsproces. Het proces elimineert onderdeelvervorming die kan optreden wanneer conventionele, mechanische spaneinrichtingen worden gebruikt.
Voor sommige draaitoepassingen kunnen spankleppen of andere conventionele werkspanningsinrichtingen voor CNC draaibanken een onderdeel vervormen naarmate spankracht wordt toegepast. Dit kan het geval zijn voor grote, dunne ringen zoals de getoonde aan de linkerkant. Die werkspanningselementen kunnen ook volledige toegang tot een onderdeel verhinderen, wat noodzakelijk kan maken om opnieuw te spannen voor een additionele operatie.
Blue Photon biedt een alternatieve werkspanningsmethode voor deze typen situaties die lijm gebruikt die door ultraviolette (UV) licht wordt uitgehard om een onderdeel te bevestigen voor draaien. Het kan ook worden gebruikt voor andere processen zoals frezen, slijpen, elektrisch ontladingsmachining en 3D printen/additieve fabricage.
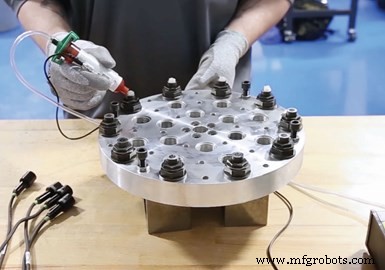
Na het reinigen van greppers met isopropylalcohol, wordt lijm op elk gedeponeerd.
De gedraaide greppers worden in de top van een spaanplaat geïnstalleerd en vereisen een doorboorgat om het UV licht te laten passeren omhoog en door de gripper om de lijm uit te harden en een onderdeel aan een spanelement te binden. Voor de meeste draaitoepassingen zou dit op een werkstation worden gedaan en de spaanplaat met gebonden onderdeel zou dan op de draaibank worden geïnstalleerd.
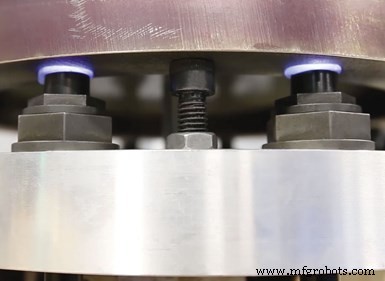
Harde stops, zoals Allen bouten, worden gebruikt om de juiste lijmspeling tussen greppers en onderdeel te bieden.
Om dit te doen, worden de top van elke gripper en de gebieden van het onderdeel die gegrepen moeten worden, gereinigd met isopropylalcohol. Lijm wordt gedeponeerd op de top van elke gripper zodat het gehele gripperoppervlak bedekt is en de speling tussen het oppervlak en de onderzijde van het onderdeel wordt gevuld. De spelingen (dus de dikte van de lijm) kunnen variëren van 0,020 tot 0,120 inch, afhankelijk van de vlakheid van het onderdeel. Het onderdeel rust op harde stops geïnstalleerd in de spaanplaat die iets hoger zijn dan de grippertoppen om de juiste speling te bereiken.
Om de lijm uit te harden, wordt de lichtgids van de UV lichtbron in de achterzijde van elke gripper geïnsereerd en de bron geactiveerd. Het duurt typisch 60 tot 90 seconden voordat het UV licht de lijm uithardt, de gripper bindend aan het onderdeel. Eenmaal het uitharden compleet is voor alle greppers, kan het spanelement met het onderdeel in de machine worden geïnstalleerd en bewerking kan worden uitgevoerd.
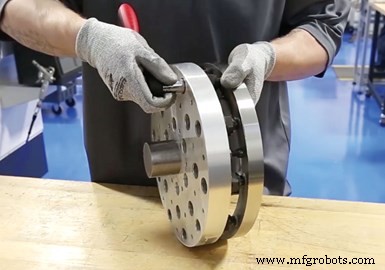
Met de spaan uit de machine verwijderd, wordt een sleutel gebruikt om elke gripper terug te draaien en de binding met het onderdeel te breken.
Eenmaal de bewerking voltooid is, wordt een sleutel gebruikt om elke gedraaide gripper terug te draaien, de lijmbinding met het onderdeel af te scheren. De resterende lijm kan vervolgens worden afgeplukt van het onderdeel en greppers na het aanbrengen van stoom, of een heet water bad of sproeien.
Het aantal benodigde greppers is gebaseerd op de grootte van het onderdeel en zijn geometrie, zegt het bedrijf. Axiale spankracht hangt af van grippergrootte en kan variëren van 250 tot 800 pond. Greppers zijn gemaakt van geharde, corrosiebestendige roestvrij staal en hebben een zwarte oxide afwerking. De lijm is compatibel met de meeste water- en olie-gebaseerde koelvloeistoffen en snijvloeistoffen. Het wordt gezegd in staat te zijn een verscheidenheid aan ferroe en non-ferroe metalen alsook kunststoffen, keramieken en composietmaterialen te houden.
Freesapplicatie
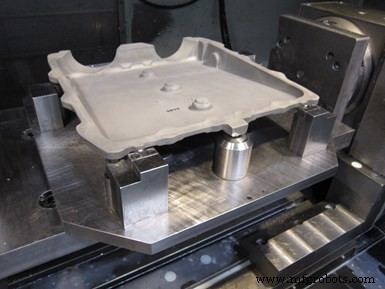
Het kan uitdagend zijn om gietstukken en andere werkstukken die relatief dun zijn, te spannen, omdat die onderdelen geneigd zijn tot buigen wanneer conventionele mechanische spannen (en zelfs vacuümspannen in sommige gevallen) worden gebruikt. Zorg moet worden gedragen om dergelijke onderdelen niet te vervormen tijdens het aandraaien van spannen, anders zullen de onderdelen terugveren naar hun natuurlijke toestand zodra de spannen na bewerking worden verwijderd.
Precision Grinding and Manufacturing (PGM) in Rochester, New York, vocht deze problemen in het verleden, maar gebruikt nu de Blue Photon technologie voor onderdelen zoals het magnesium gietstuk getoond hierboven bewerkt op een vier-as VMC.
Met een spaanplaat geïnstalleerd op de draaitafel van de machine, dabbert de operator de top van elke pen met een beetje lijm. Hij of zij installeert dan het gietstuk op de spaan, wat rust op de drie harde datum punten, en insert de lichtgids van de UV lichtbron in elk van de drie greppers gelegen op die datum punten. Het duurt typisch 30 seconden voordat het UV licht de lijm op elke gripper uithardt. De operator roteert de spaan voor gemakkelijkere toegang tot de overige zes greppers en härdet de lijm op elk van die punten uit. Het onderdeelprogramma kan beginnen zodra de tafel teruggeroteerd is naar zijn juiste positie.
Na voltooiing van de bewerking, wordt een T-hendel sleutel gebruikt om elke gripper terug te draaien, het element te draaien en de lijmbinding met het werkstuk af te scheren. Het werkstuk kan dan van de spaan worden genomen en een opvolgende reinigingsoperatie met een draagbaar stoomreinigingstoestel wordt gebruikt om eventueel overgebleven uitgeharde lijm van het werkstuk te verwijderen. Lijm moet ook van de top van elke gripper worden afgeschraapt met een metalen schaal of liniaal voordat een volgend werkstuk gespannen kan worden voor bewerking. De spelingen tussen het werkstuk en greppers (dus de dikte van de lijm) kunnen variëren van 0,010 tot 0,125 inch afhankelijk van de vlakheid van het onderdeel.
Industrieel materiaal
- Productie Optimaleren: Kostenefficiëntie Bereiken met Eén-Opspanningsbewerking
- Fagor 8050TC CNC Draaibank: Intuïtief, Training-Vrij Bedienen voor Draaien, Plandraaien & Draaien
- Samenwerken voor Precisie: Federal-Mogul Verhoogt PTFE Ringproductie met Emco-Maier CNC Draaicentra
- TL-1 Werkplaats Draaibank: Naadloze Overgang van Handmatig naar CNC met Conversatie OS
- TRAK TRL 2460SX Draaibank: Precisie & Veelzijdigheid voor Kleine-Serie Productie
- FBL-1233 hellingbed draaibank: Precisie, snelheid en veelzijdigheid voor hoog-volume & korte-serie productie
- Emag's VL-serie: Vielzijdige verticale draaicentra voor kleine en grote series productie
- CNC draaibanken verbeteren: Van draaien naar frezen & boren
- VT 1150 verticale draaibank – Zware gieting, smeden & draaimachine
- VT 1150 verticale draaibank – 75 pk, 53″ zwaai, 45″ draaicapaciteit voor gieting, smeden & precisie draaien
- VTC 1000: Versnel mid-range draaien met modulaire precisie