



Pin Meter Inspectie: Precisie Kleine Meters voor Metaalonderdelen Inkoop
De Praktijk van Pin Meters voor Buis Binnen-diameter Inspectie
Hier bij Metal Cutting Corporation is voor veel toepassingen het niet genoeg om onderdelen te maken aan de gespecificeerde toleranties van een klant. Een groot deel van onze kwaliteitscontrole is er ook voor te zorgen dat we onderdelen effectief kunnen meten en positief bewijs leveren dat ze, inderdaad, zoals gespecificeerd zijn.
De gekozen methode — en het type gereedschap dat gebruikt wordt — voor het bepalen of een onderdeel aan de eisen voldoet, kan het verschil maken tussen het halen van specificaties de eerste keer en het moeten doen van additioneel werk, wat op zijn beurt kosten verhoogt en vertragingen creëert voor allen.
Als producent van zeer kleine metaalonderdelen inclusief korte lengtes kleine diameter buizen, gebruiken we vaak zeer kleine meters bekend als pin meters om de binnen-diameter (ID) van onderdelen die we van buizen maken te meten.
Ook bekend als pin plug meters, bieden deze kleine meters een eenvoudige "slaag-misluk" inspectiemethode — waarmee een gebruiker snel de ID van zeer kleine diameter buizen kan beoordelen tot een specifieke plus of minus tolerantie.
De X-Y-Z's van Pin Meters
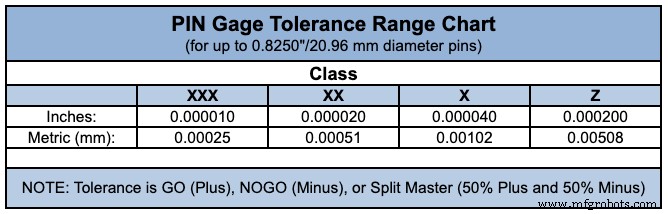
Er zijn verschillende klassen van kleine meters — Y, Z, ZZ, XX, XXX, en zo verder — met verschillende toleranties eraan gekoppeld. De meter tolerantie is gebaseerd op de tolerantie die toegestaan is in het productieproces van elke pin.
Bijvoorbeeld, voor meters variërend in grootte van 0,001" tot 0,08250", hebben klasse Z meters een tolerantie van niet meer dan 0,0001", terwijl klasse X meters een tolerantie van niet meer dan 0,00004" hebben.
Hoever kleiner het onderdeel, des te meer de meter tolerantie uitmaakt. Een strakkere tolerantie pin meter (zoals klasse XXX) is rechter en meer uniform doorheen de lengte van de pin. Dat maakt het goed geschikt om de ID van een kleine diameter buis te controleren die zelf een zeer kritische tolerantie heeft.
De Limieten van Pin Meter Meting
Voor de meeste korte buizen met een ID van 0,005" tot 0,200", leveren pin meters typisch acceptabele resultaten die gecorreleerd kunnen worden. Echter, een pin meter kan slechts één tolerantiegrens beoordelen, niet zowel plus als min.
Het is ook belangrijk om te onthouden dat als u een exacte meting van de diameter van een afgerond onderdeel vereist, deze kleine meters niet aan uw behoeften zullen voldoen.
Dat komt omdat een pin meter een go/no-go methode is — betekent dat het niet ontworpen is om een meetwaarde te leveren voor individuele kenmerken van het onderdeel. In plaats daarvan, in eenvoudige termen, als de go meter in de ID kan worden ingevoegd maar de no-go meter niet, zijn de specificaties gehaald.
Er komt ook een bepaald punt waar zelfs de kleinste van kleine meters fysiek niet haalbaar mag zijn voor het bepalen van formaten en toleranties.
Bijvoorbeeld, met een buis ID van minder dan 0,004", zijn go/no-go pin meters simpelweg niet praktisch. Dat komt omdat het erg moeilijk zou zijn om een deliciete meterpin in zo een kleine diameter buis in te voegen zonder de buis te buigen of de pin zelf te beschadigen.
Daarnaast zijn pin of plug meters onpraktisch voor het inspecteren van zeer lange cylinders, zoals kleine diameter buizen die enkele voet in lengte zijn en een consistente ID doorheen vereisen.
Alternatieven voor Kleine Meters voor ID Inspectie
In gevallen waar kleine meters niet geschikt zijn, draaien we vaak naar andere, meer gesofisticeerde methoden voor het inspecteren van IDs, inclusief hulpmiddelen zoals smart scopes en diverse optische vergelijkers.
Over het algemeen gebruiken deze methoden een sensor om diverse punten rond de omtrek en binnenin een buis te meten, om te berekenen of de gemiddelde ID binnen tolerantie is. Deze optische meetmethoden zijn preciezer dan pin meters en kunnen gebruikt worden om cirkels, bogen en complexere vormen te meten.
Echter, deze methoden zijn duurder dan het gebruik van een pin meter en hebben nadelen. Bijvoorbeeld, optische hulpmiddelen kunnen niet verifiëren of de ID consistent is doorheen de buis, en de nauwkeurigheid kan beïnvloed worden door de oppervlakteafwerking van het gemeten onderdeel.
Bovendien kan optische meting niet gebruikt worden om IDs op zeer lange onderdelen te verifiëren, omdat de onderdelen niet gepositioneerd kunnen worden zodat het licht helemaal doorheen gaat. Eerder kan de methode alleen gebruikt worden op korte onderdelen die op het glas van het meetsysteem geplaatst kunnen worden.
Sla de Inspectiestap in Uw Specs Niet Over
Het begrijpen van de fundementen van onderdeelmeting en het gebruik van kleine meters en andere inspectiehulpmiddelen is cruciaal voor het nemen van geïnformeerde beslissingen over uw specificaties.
Net zoals u veel tijd en moeite stopt in het bepalen van onderdeelafmetingen en toleranties, moet u ook zorgvuldig uw opties overwegen bij het beslissen hoe u zult bepalen of een afgerond onderdeel aan uw behoeften voldoet.
Daarnaast is het een kritieke stap in succesvolle onderdeelfabricage om ervoor te zorgen dat u en uw partner van tevoren weten en akkoord gaan wat er gemeten zal worden, en hoe.
Industriële technologie
- Metaal 3D‑Print Toepassingen: Prototyping & Tooling – Deel 1
- Precisie Metaalbewerking: Een Uitgebreide Gids voor Exacte Fabricage
- Efficiënt, Grat-vrij Ontgraten voor Hoog-Volume Kleine Metaalonderdelen
- Professionele Metaalafwerking om Precisie-onderdelen te Beschermen tegen Corrosie
- Precisie Metaalpolijsten: Toonaangevende Oplossingen voor 3D-geprinte Onderdelen
- Van Groot naar Micro: Het Beheersen van Kleine Onderdelen in CNC Metaalsnijden
- Een Betrouwbare Leverancier Kiezen voor Precisie Afsnij Metaalonderdelen
- Expert Gids voor Polijsten van Metaalonderdelen in 3D-geprinte Medische Hulpmiddelen
- Precieze Loodrechtigheidsmeting voor Kleine Metaalonderdelen – Handleiding & Technieken
- Circulaire Toleranties Beheersen in Kleine Metaalonderdelen voor Optimale Fabricageerbaarheid
- Efficiënte bewerking van kleine aluminiumonderdelen: Hoge kwaliteit met precieze RPM-controle