



Optimale Lastechnieken voor Hydraulische Systemen
Lassen wordt regelmatig gebruikt in verband met hydraulische systemen, voor alles van het repareren van hydraulische cylinders tot het fabriceren van frames en supports. Er zijn ook een wijd verscheidenheid aan lasprocessen die gebruikt kunnen worden, inclusief booglassen, elektrodelas, en vastestof-lassen. Echter, er zijn vier specifieke lasprocessen die het meest gebruikt worden in hydraulische reparatie en fabricatie: MIG, TIG, elektrode, en wrijvingslassen. Elk heeft zijn eigen voor- en nadelen, alsook situaties waar het het beste werkt.
MIG Lassen
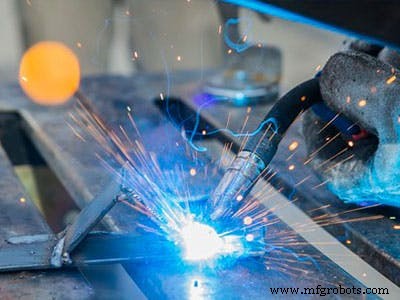
MIG lassen, wat staat voor metal inert gas lassen, is een subdivisie GMAW, of gas metalen booglas. Bij booglas wordt een elektrische boog gegenereerd tussen een elektrode en het metalen werkstuk. Die boog levert de gelokaliseerde warmtegeneratie nodig om het werkstukmetaal te smelten.
In het geval van MIG lassen, is de elektrode een kaal metalen draad. De laspistool voedt continu het verbruikbare draadelektrode om de boog gaande te houden. Tegelijkertijd dekt het ook de metalen boog met beschermingsgas. De beschermingsgassen gebruikt met MIG lassen zijn een combinatie van een inert gas (argon) met een actief gas (koolstofdioxide of zuurstof). Door deze combinatie van beschermingsgassen met verbruikbaar kaal draad, wordt geen slak geproduceerd.
Er zijn verschillende voordelen aan MIG lassen, wat ook verklaart waarom het zo veelvuldig gebruikt wordt. Het ondersteunt het vermogen om meerdere laspasses op dezelfde naad te maken en weinig tot geen na-laseruiming. Het kan met grote precisie gebruikt worden en werkt goed zelfs voor extreem dunne werkstukken. Daarnaast is de boogtijd met MIG lassen minder dan veel andere lasprocessen omdat het een continue voeding van metalendraad gebruikt. In feite beschouwen veel lassers het als een van de snelste lasmethoden. Als u een zware las op dikke onderdelen moet bereiken, is MIG lassen een uitstekende optie.
Er zijn nadelen aan MIG lassen die u in gedachten moet houden wanneer u het overweegt. De oppervlakken waar de las toegepast zal worden, moeten volledig schoon zijn (vrij van roest, verf, of andere verontreiniging) of u loopt het risico op een slechte las. Het proces is zeer gevoelig voor windstoten – zelfs een ventilator kan het beschermingsgas genoeg storen om de las te compromitteren. Daarnaast vereist het het gebruik van gepresuriseerde gasflessen, wat het moeilijk maakt om in het veld te gebruiken en niet heel draagbaar.
TIG Lassen
TIG lassen valt onder de categorie gas wolfraam booglas (GTAW) en staat voor wolfraam inert gas lassen. Net als bij MIG lassen, wordt een elektrische boog geïnduceerd tussen de elektrode en het werkstuk om het metaal te smelten. Wat TIG anders maakt is het gebruik van wolfraam als het elektrodemateriaal. Wolfraam wordt gebruikt vanwege zijn extreem hoge smeltpunt.
Net als bij MIG lassen, vereist TIG lassen ook het gebruik van beschermingsgassen: argon, helium, of een mengsel van de twee. Let op dat TIG lassen het gebruik van een vullingmetaal niet vereist, maar wanneer vullingen gebruikt worden, worden ze aan de lasput toegevoegd van een aparte draad of staaf.
Het grote voordeel van TIG lassen is dat het bijna alle metalen en werkstukdiktes kan verbinden. Dit omvat diktes die MIG lassen niet kan hanteren. TIG lassen kan hoge-kwaliteit lassen produceren met geen spatter en weinig tot geen na-laseruiming. Giet- en gesmede ijzer lassen zijn heel moeilijk te bereiken, maar een ervaren lasser met TIG kan het doen. Ook, het kan ongelijke metalen verbinden (zoals aluminium en roestvrij staal).
Wanneer gebruikt met staal, kan TIG lassen langzamer en duurder zijn dan elektrodelas of MIG lassen. De enige echte uitzondering op deze regel is bij het creëren van hoge-kwaliteit lassen met dunne secties. En, zelfs voor het lassen van gelijke metalen, vereist TIG lassen zorgvuldige controle van de elektrische stroom gebruikt alsook druk en timing.
Elektrode Lassen
Elektrode lassen, ook bekend als beschermde metaal booglas (SMAW), is een ander booglasproces. Wat het anders maakt is het gebruik van een verbruikbare vullingmetaal staaf als de elektrode. Deze staaf, de lasstaf genoemd, is gecoat met materialen om zowel flux als bescherming te ondersteunen. Het kaale metaaleinde van de lasstaf klemt binnenin een elektrodehouder met een geïsoleerde handvat. De elektrodehouder zelf is verbonden met een stroomvoorziening.
De apparatuur gebruikt met elektrodelas is draagbaar en laagkost, wat het ideaal maakt voor on-site lasoperaties. In tegenstelling tot MIG en TIG lassen, hoeft u niet verf of corrosie op het laspunt te verwijderen. Elektrodelas genereert een grote genoeg boog dat wind of temperatuur het niet beïnvloedt. Elektrodelas is ook heel flexibel wat betreft waar u het kunt gebruiken: binnen, buiten, drafty gebieden, en beperkte ruimtes. Dit maakt het ideaal voor on-locatie reparaties.
Het grote nadeel van elektrodelas ligt in het gebruik van een verbruikbare staaf. U zult de staven tijdens het proces moeten wisselen, wat elektrodelas tijdrovend kan maken. Omdat de lengte van de elektrode varieert tijdens het lasproces, zal de weerstand van de staaf ook varieren. Dit, op zijn beurt, leidt tot variaties in stroom die kunnen leiden tot oververhitting en vroege smelting, met name wanneer u een nieuwe staaf gebruikt.
De betrokken warmte plaatst ook een limiet op hoe dun het metaal kan zijn (meestal niet dunner dan 18 gauge). Ten slotte, de generatie van slak en spatter betekent dat u het lasoppervlak moet schoonmaken voordat u verf of verder lasse.
Wrijvingslassen
Wrijvingslassen (FRW), in tegenstelling tot MIG, TIG, en elektrodelas, is een vastestof-lasproces. In een vastestof-lasproces wordt een metallurgische binding gecreëerd tussen de twee basismetalen – zonder smelting betrokken. Wrijvingslassen, in het bijzonder, gebruikt wrijvingswarmte gecombineerd met druk om de binding te bereiken.
In de meeste instanties, zult u één onderdeel roteren ten opzichte van een ander terwijl u ze in contact brengt via hoge axiale krachten. De relatieve beweging onder zulke hoge krachten leidt tot wrijving. Die wrijving genereert genoeg warmte om een sterke metallurgische binding tussen de twee oppervlakken te vormen.
Wanneer u rotatief wrijvingslassen gebruikt, is uw keuze van werkstukken beperkt: ten minste één werkstuk moet cilinder vormig zijn, zoals een buis of pijp. Aan de andere kant, lineair wrijvingslassen gebruikt een teruggaande beweging, in tegenstelling tot een rotatiemove, om de benodigde wrijving en warmte te genereren. Het gebruik van lineaire beweging verwijdert de vereiste dat ten minste één werkstuk cilinder vormig is.
Wrijvingslassen kan een volledige interface contact bereiken, in tegenstelling tot TIG, MIG, of elektrodelas dat contact beperkt tot de lasnaad. Wrijvingslassen maakt het ook veel gemakkelijker ongelijke metalen te lassen. Ook, het vereist geen flux, bescherming, of vullingmetaal en, wanneer correct gedaan, produceert het solide lassen met geen porositeit.
Een van de nadelen van wrijvingslassen is het onvermijdelijke flash materiaal ontwikkeld waar de twee onderdelen gejoined waren. Om het van de eindassemblie te trimmen, zult u een draaioperatie moeten gebruiken. De aanwezigheid van flash betekent ook dat u een deel van de oorspronkelijke lengte van de werkstukken verliest. U kunt deze verlies gemakkelijk schatten en er rekening mee houden in het ontwerpproces vroegtijdig.
Daarnaast vereisen hogere kwaliteit lassen bereikt met wrijvingslassen grote, krachtige apparatuur die op een draaibank lijkt. Vanwege dit, is de apparatuur voor wrijvingslassen niet draagbaar zoals MIG, TIG, en elektrodelas.
Veelvoorkomende Lasproblemen
Hydraulische componenten en apparatuur werken bij hoge drukken, wat een solide las kritiek maakt. Wanneer uw lassen niet correct gedaan worden, kan het extreem gevaarlijk zijn. Twee overwegingen in deze context zijn lasdefecten, vervorming, en resterende spanningen.
Lasdefecten kunnen het volgende omvatten:
- Onvolledige fusie
- Caviteiten
- Scheuren
- Tekort aan penetratie (waar de fusie de wortel van de naad niet heeft bereikt)
- Tekort aan fusie (waar fusie niet bereikt is doorheen de naaddwarsdoorsnede)
- Insluitingen (waar niet-metalische deeltjes in de las gevangen zitten)
- Overmatige spatter
- Slecht lasprofiel
Training en ervaring zijn nodig om lassen te bereiken die vrij zijn van deze defecten, en resultaten hangen zwaar af van het proces gebruikt door de lasser.
Een ander groot belang in lassen betreft het verbinden van twee ongelijke metalen. Bij het gebruik van MIG, TIG, of elektrodelas, moet u hun relatieve thermische geleidbaarheden en uitzettingen overwegen om vervorming en resterende spanningen bij afkoeling te vermijden. Bijvoorbeeld, er kan krimp over de lasassemblie zijn, wat met name veelvoorkomend is in stoflassen (lassen eind-aan-eind). Deze krimp treedt op bij afkoeling en kan leiden tot vervorming en resterende spanningen. In feite, vanwege gelokaliseerde warmtekwesties en de geometrie van de gelaste onderdelen, kan dit zelfs gebeuren wanneer gelijke metalen gebruikt worden.
Gecertificeerde lassers weten welke typen maatregelen te nemen om de mogelijkheid van resterende spanningen en vervorming te minimaliseren. Er zijn een verscheidenheid aan benaderingen, inclusief het gebruik van warmtezinken om warmte af te voeren, lasfixtures om de beweging van onderdelen tijdens een lasproces te beperken, en spanningverlichtende warmtebehandeling om de resterende spanningen te minimaliseren en vervorming te elimineren.
Gecertificeerde lassers hebben de kennis en ervaring om de juiste lasprocesparameters (bijv., snelheid, stroom, hoeveelheid vullingmetaal, beschermingsgas) te selecteren om een sterke las zonder lasdefecten te bereiken.
Conclusie
Of uw hydraulische toepassing nu MIG, TIG, elektrode, of wrijvingslassen vereist, het daadwerkelijke lasproces is vaak het beste aan professionals overgelaten. Er zijn veel variabelen betrokken bij lassen die verder gaan dan alleen de metalen gebruikt en hun dikte. Om een sterke las vrij van defecten of een effectieve las tussen twee ongelijke metalen te bereiken, hebt u een gecertificeerde, ervaren lasser nodig voor uw hydraulische apparatuur.
MAC Hydraulics
Bij MAC Hydraulics zijn onze gecertificeerde lassers trots op hun werk. Zij bereiden niet alleen het lasgebied voor en voeren de las uit, maar selecteren het meest geschikte proces voor het project en verifiëren de integriteit van de las door meerdere, niet-destructieve testmethoden. De ervaren lassers bij MAC Hydraulics kunnen roestvrij staal, koolstofstaal, en zelfs gietijzer hanteren voor de meest moeilijke en complexe fabricaties en reparaties die u mogelijk heeft. Neem vandaag nog contact met ons op om meer te leren over onze lasdiensten!
Onderhoud en reparatie van apparatuur
- Waarom Hydraulische Systemen Essentieel Zijn voor Moderne Engineering
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- De ideale gas kiezen voor MIG-lassen: tips voor sterke, consistente resultaten
- Elektrodelasten vs. MIG-lassen: de beste methode kiezen voor je projecten
- MIG vs. TIG lassen: Welke techniek levert superieure prestaties?
- Vijf Belangrijke Smeltlas Technieken Uitgelegd
- Efficiënte hydraulische systemen ontwerpen: Sleutelcomponenten & best practices
- Bewezen Strategieën voor het Onderhouden van Industriële Hydraulische Boorsystemen
- Vier cruciale toepassingen van hydraulische klemmen in zware machineproductie
- Expert gids voor hydraulisch systeem troubleshooting & reparatie voor de industrie
- Hydraulische systemen: Waarom regelmatig onderhoud essentieel is