



Time studies op de productievloer meesteren: Een praktische gids
Van moderne strijdkrachten tot Silicon Valley start-ups, veel leiders grijpen naar Frederick Winslow Taylor's principes van wetenschappelijk management om verspilling te knippen en prestaties te boosten. Een hoeksteen van die benadering is de time study, een methode die de exacte duur van elke taak op de fabrieksvloer vastlegt.
Time and motion studies zijn geen casuele experimenten – ze vereisen zorgvuldige planning en gedisciplineerde uitvoering. Deze artikel schetst een stap-voor-stap proces en benadrukt cruciale valkuilen om te vermijden, zodat u betrouwbare resultaten op de eerste keer bereikt.
Wat is een time study?
Het British Standards Institution (BSI) definieert een time study als: "Waarnemen, registreren en beoordelen van menselijk werk om de tijden vast te stellen die een gekwalificeerde werknemer nodig heeft om gespecificeerd werk onder bepaalde omstandigheden en een gedefinieerde werktempo uit te voeren."
In de praktijk onderzoekt een time study elke activiteit die bijdraagt aan productie – of het nu handmatige arbeid, machinebediening of real-time besluitvorming betreft. Het is meest effectief voor voorspelbare, herhalende taken die gangbaar zijn in productieomgevingen.
Door de duur van een taak uitgevoerd door meerdere werknemers te meten, berekent u de standaardtijd, die de gemiddelde tijd vertegenwoordigt die een goed getrainde operator nodig heeft om die taak te voltooien.
Waarnemers gebruiken typisch een stopwatch en klembord voor basistudies, maar moderne fabrieken kunnen video, computervisie en gespecialiseerde software inzetten voor grotere precisie.
Waarom een time study uitvoeren?
Wanneer correct uitgevoerd, biedt een time study een gedetailleerd beeld van fabrieksefficiëntie. Standaardtijd is een essentiële metric voor managers die willen:
- Realistische productieschema's plannen
- Mensen en apparatuur optimaal alloceren
- Benchmarken tegen industriestandaarden
- Werklasten over werknemers balanceren
- Doeltijden en incentiveloon instellen
- Onnodige bewegingen elimineren en werknemersinspanning verminderen
- Onderhoudsplanning voor routinematige taken verbeteren
Naast kostenbesparing verbeteren time studies het welzijn van werknemers door onveilige of inefficiënte bewegingen te identificeren, wat veiliger, meer ergonomische werkplekken mogelijk maakt.
Essentiële vereisten voor een succesvolle study
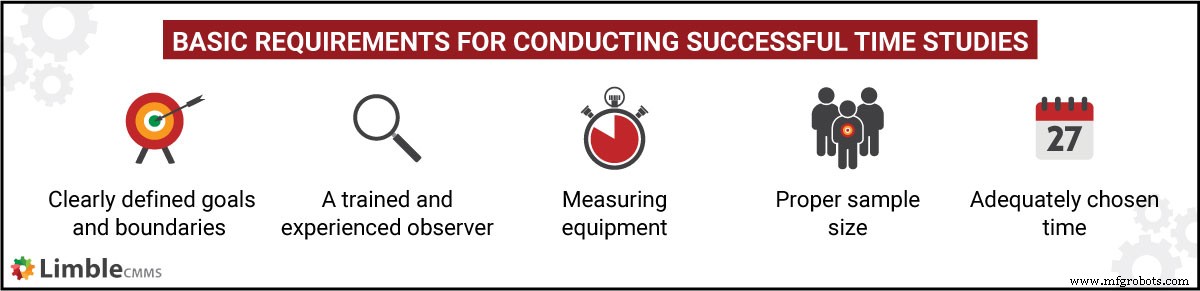
Ongeacht de sector, delen effectieve time studies vijf kernvereisten:
1. Duidelijk gedefinieerde doelen en grenzen
Specificeer doelstellingen – productie versnellen, verspilling elimineren, of beide – en selecteer de processen om te focussen. Controleer of bestaande standaardtijden beschikbaar zijn voor vergelijking.
2. Getrainde en ervaren waarnemer
Voorkeur gaat uit naar industriële ingenieurs met certificering in werkplekoptimalisatie. Een vaardige waarnemer kan een neutrale, onopvallende positie aanhouden om het gedrag van werknemers niet te beïnvloeden.
3. Geschikte apparatuur
Basistools omvatten een stopwatch en klembord, maar moderne benaderingen gebruiken CCTV, sensoren of specialistische software om tijdsdata remote vast te leggen, wat het Hawthorne-effect mitigeert.
4. Vertegenwoordigende steekproefgrootte
Kies een gebalanceerde groep gemiddeld presterende, goed getrainde werknemers in plaats van topprestaties, om realistische standaardtijden te waarborgen.
5. Geschikte observatieperiode
Registreer tijdens typische productiecycli – niet piekvraagperiodes – om de foutmarge te verkleinen en normale werkstroomomstandigheden vast te leggen.
Stap-voor-stap proces
- Taken selecteren: Afstemmen op studie-doelen en productieprioriteiten.
- Taken analyseren: Vergelijken met industriestandaarden; als geen bestaan, steun op expert oordeel voor een baseline.
- Werknemers kiezen: Gebruik een vertegenwoordigende steekproef van getrainde operators.
- Steekproefgrootte bepalen: Balans data-accuratesse met tijd- en budgetbeperkingen.
- Communiceer aan personeel: Leg doel uit en verzeker dat de studie efficiëntie verbetert, niet prestatiebeoordeling.
- Observeer & Registreer: Gebruik continue, snap-back of geaccumeerde timingsmethoden; geavanceerde tools kunnen datacapture automatiseren.
- Standaardtijd berekenen: Pas de onderstaande formules toe.
Met de resultaten kan het bedrijf actionable insights trekken afgestemd op de initiële doelen.
Standaardtijd berekenen
De berekening volgt drie stadia:
- Gemiddelde tijd: Rekenkundig gemiddelde van waargenomen tijden na uitsluiten van outliers.
- Normale tijd: Gecorrigeerd voor werknemersprestatie met rating factoren.
- Standaardtijd: Normale tijd aangepast met toelagen voor real-world omstandigheden.
1. Gemiddelde tijd
Bereken het rekenkundig gemiddelde van alle waargenomen tijden, eventuele afwijkende waarden uitgesloten.
2. Rating factoren
Beoordeel elke werknemersprestatie ten opzichte van het ideale 100% met systemen zoals:
- Pace/Snelheid Rating
- Westinghouse Systeem
- Objectieve Rating
- Synthetische Rating
Pas de rating factor (bijv. 90% of 120%) toe op de gemiddelde tijd om de normale tijd te schatten.
3. Normale tijd
Normale Tijd = Gemiddelde Tijd × (Rating Factor ÷ 100)
Voorbeeldbeeld: 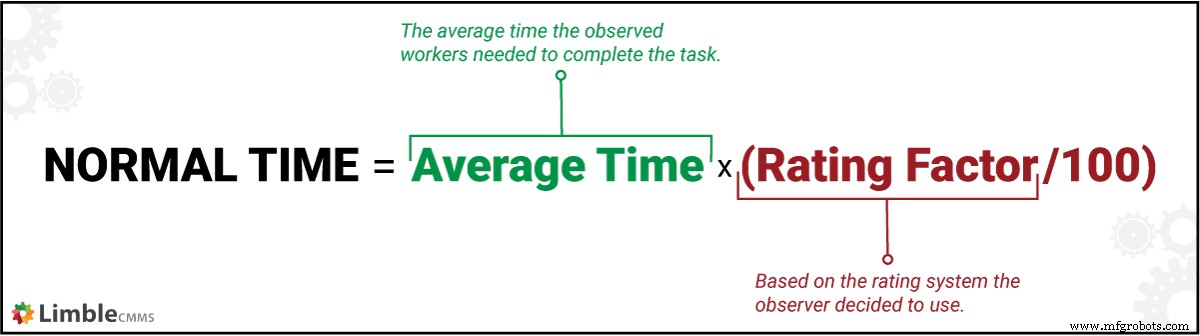
4. Toelagen
Corrigeer voor onvermijdelijke verstoringen met de volgende categorieën, uitgedrukt als percentages:
- Ontspanningstoelage: Persoonlijke pauzes, vermoeiding, omgevingsfactoren.
- Interferentietoelage: Stilstand door gelijktijdig machinegebruik.
- Processtoelage: Geplande stilstand, machinefouten, stroomonderbrekingen.
- Contingentietoelage: Onverwachte pauzes of noodonderhoud.
- Speciale toelage: Opstart, afsluit, schoonmaak of omschakelactiviteiten.
5. Standaardtijd
Standaardtijd = Normale Tijd ÷ (1 – Toelage %)
Voorbeeldbeeld: 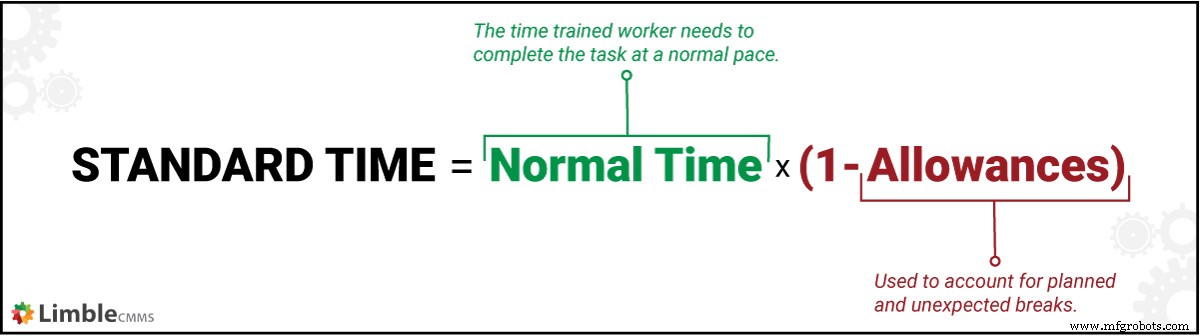
Productie time study voorbeeld
Overweeg een nieuwe fabriek die achterplaten produceert voor autobremsklokken. Werknemers gemiddeld 33 minuten per batch. De industriestandard is 30 minuten.
Waarnemingen tonen aan dat werknemers 10% langzamer lopen dan de benchmark, dus de snelheidsrating wordt op 90% gezet.
Toegepaste toelagen: ontspanning 7%, interferentie 5%, speciaal 8% (totaal 20%).
- Gemiddelde Tijd: 33 min
- Snelheidsrating: 90%
- Toelagen: 20%
Normale Tijd = 33 min × 0,90 = 29,7 min (≈30 min).
Standaardtijd = 30 min ÷ (1 – 0,20) = 37,5 min.
De studie benadrukt een 4,5-minuut gat tussen waargenomen en standaardtijden, wat ruimte aangeeft voor procesverbeteringen en toelagenoptimalisatie. Bijvoorbeeld, interferentie- of speciale toelagen verminderen – terwijl werknemersrechten gerespecteerd blijven – kan productiviteit boosten.
Apparatuurstoring is een veelvoorkomende bron van onderbreking. Het inzetten van een moderne CMMS bevordert proactief onderhoud en vermindert stilstand.
Continu verbetering: De sleutel tot langetermijnsucces
Verspilling elimineren vereist lean onderhoud en een cultuur van continue verbetering. Time studies leveren de gedetailleerde data nodig om te benchmarken, knelpunten te identificeren en de impact van veranderingen te valideren. Met moderne sensoren en analytics kunt u datacapture automatiseren en u richten op strategische beslissingen. Toch kan zelfs een basale stopwatch en klembord waardevolle inzichten opleveren als rigoros toegepast.
Onderhoud en reparatie van apparatuur
- Hoe COVID-19 De Productie Herschoont: Productie, Vraag En Supply Chain Impact
- Kritieke Asset Monitoring: Waarom Nu Het Ideale Moment Is Voor Productieapparatuur Check-ups
- Urgent PLC Reparatie: Real-World Fixes Voor Festo Controllers Op De Shopfloor
- Eerste Autoverzekering: Stapsgewijze Gids voor Betaalbare Dekking
- Boschs Blaichach-fabriek: Mensen eerst in Industry 4.0
- Handelsspanningen omzetten in kansen: Hoe de VS-China handelsoorlog MKB kan boosten
- Productievloer efficiëntie optimaliseren met cloudtechnologie
- Knelpuntanalyse Beheersen: Productiebeperkingen Identificeren, Evalueren en Oplossen
- Gemba Walks meesteren: industriële efficiëntie boosten & on-site problemen oplossen
- Productie optimaliseren: wisseltijden verkorten voor efficiëntieboost
- Virtuele inbedrijfstelling: Versnellen van fabrieksintegratie en verminderen van downtime